Vergussmasse für Elektronik auswählen: Wärmeleitung, Bauteilbelastung und Prozess
Vergussmasse für Elektronik auswählen: Lastenheft, Wärmeweg, Härte, Isolation und Prozess – mit Rechenbeispiel, Kriterienmatrix und Prüfplan für Muster.
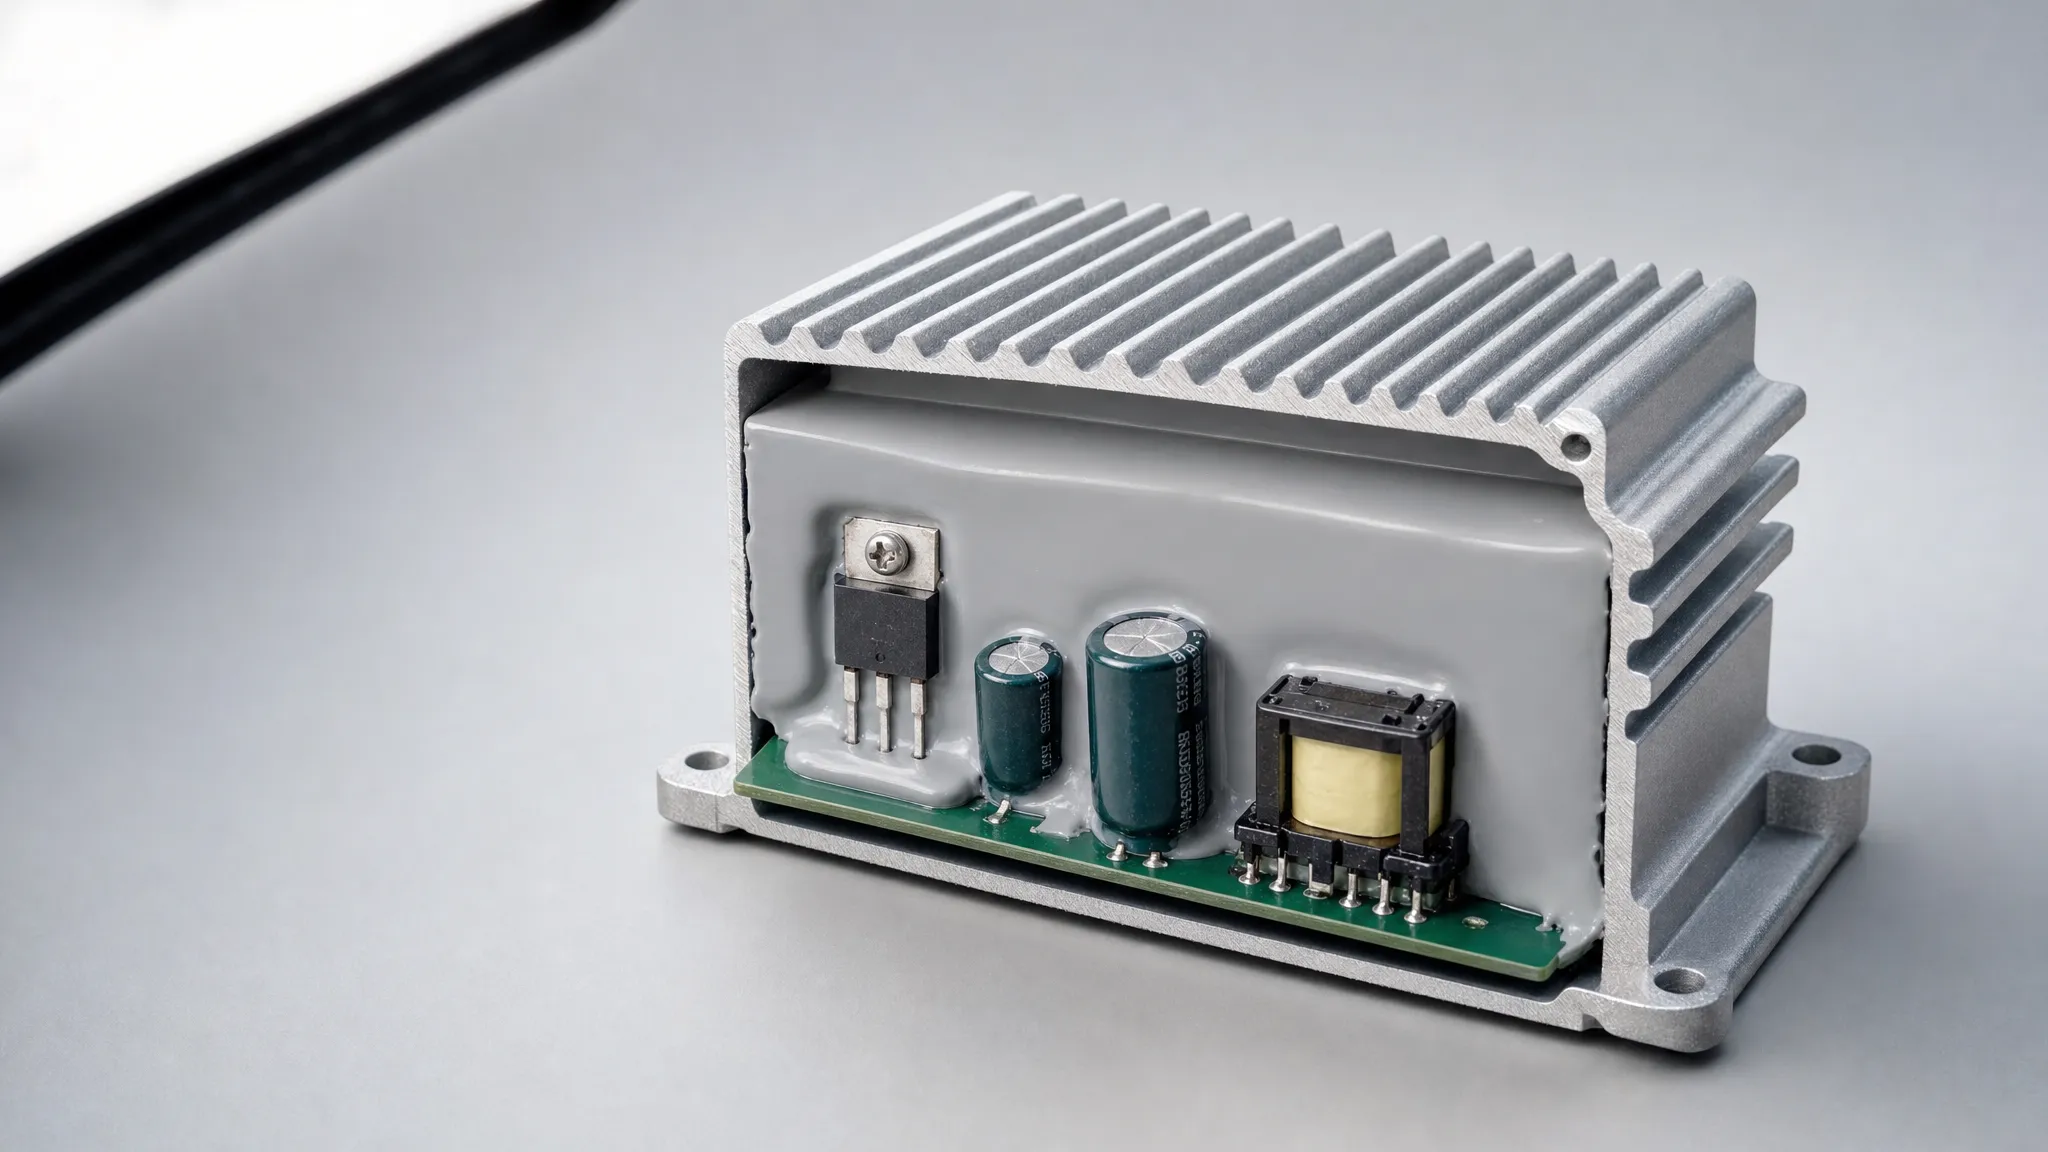
Welche Vergussmasse für Elektronik passt, entscheiden vier Gruppen von Anforderungen: der Wärmeweg, die mechanische Belastung der Bauteile, Isolation und Umgebung sowie das Prozessfenster in der Fertigung. Wer diese vier Punkte im Lastenheft konkret beschreibt, kann die Vergussmasse für Elektronik gezielt auswählen: Das Werkstoffsystem ergibt sich fast von selbst, die letzte Unsicherheit klärt eine Bemusterung.
Dieser Leitfaden richtet sich an Entwicklung und technischen Einkauf in der Serienfertigung: Netzteile, LED-Treiber, Motorsteuerungen, Sensoren, Leistungselektronik. Sie finden darin eine Eingabeliste für das Lastenheft, ein Rechenbeispiel zum Wärmeweg, eine Kriterienmatrix für Silikon, Epoxid und Polyurethan und einen Prüfplan für die Muster. Datenblattwerte stehen immer mit ihrer Quelle da, denn ohne Prüfbedingung ist eine Zahl beim Elektronikverguss wenig wert.
Schritt 1: Einsatzbedingungen ins Lastenheft schreiben
Die häufigste Ursache für einen gescheiterten Verguss ist kein falsches Material, sondern eine unvollständige Anforderung. „Muss wasserdicht sein und Wärme ableiten“ reicht nicht, um zwischen zwei Dutzend Typen zu entscheiden. Bevor Sie Datenblätter vergleichen, gehören diese Angaben auf ein Blatt:
| Eingabe | Warum sie zählt | Bestimmt vor allem |
|---|---|---|
| Verlustleistung je Bauteil, Ort der Wärmesenke (Gehäuse, Kühlkörper) | Ob der Verguss Wärme leiten muss oder nur schützt | Wärmeleitfähigkeit, Schichtdicke |
| Temperaturbereich: Umgebung, Hotspot, Lagerung | Dauergebrauchstemperatur und Lage der Glasübergangstemperatur | Werkstoffsystem, Tg |
| Temperaturwechsel: Spanne und Zyklenzahl | Wiederholte Dehnung belastet Lötstellen und Grenzflächen | Härte, Wärmeausdehnung |
| Feuchte, Betauung, Medien (Öl, Kühlmittel, Salznebel) | Feuchteaufnahme senkt den Isolationswiderstand | Wasseraufnahme, Chemikalienbeständigkeit |
| Vibration und Schock | Schwere Bauteile brauchen Abstützung, Lötstellen Entlastung | Härte, Haftung |
| Spannungen, Abstände, Hochvolt-Anteile | Durchschlag und Kriechwege im vergossenen Zustand | Durchschlagfestigkeit, CTI, Teilentladung |
| Empfindliche Bauteile | Elkos mit Sicherheitsventil, Glasdioden, Ferrite, große Keramikkondensatoren reagieren auf Druck und Schrumpf | weiches System, Aussparungen |
| Reparatur, Fehleranalyse, Wartung | Harte Massen lassen sich kaum entfernen | Systemwahl (weich oder hart) |
| Optik: Transparenz, LED, Vergilbung | Lichtdurchlässige Anwendungen schränken die Auswahl stark ein | farbloses, lichtbeständiges System |
| Vergussvolumen, Spaltbreiten, Stückzahl, Taktzeit, Dosiertechnik | Die Masse muss fließen, entgasen und im Takt aushärten | Viskosität, Topfzeit, Aushärtung |
| Stoffbeschränkungen (RoHS, REACH) | Voraussetzung für den Vertrieb in der EU | Konformitätserklärung des konkreten Typs |
Zwei Zeilen werden besonders oft vergessen. Erstens die Reparatur: Ein hartes Epoxidharz erschwert die meisten Fehleranalysen erheblich, ein weiches Silikon lässt sie in der Regel zu. Zweitens das Volumen: 5 ml unter einem Sensor und 800 ml in einem Netzteilgehäuse sind verfahrenstechnisch zwei verschiedene Aufgaben, auch wenn das Datenblatt dasselbe ist.
Schritt 2: Wärmeweg bewerten – warum der λ-Wert allein nicht reicht
Eine wärmeleitende Vergussmasse soll Wärme vom Bauteil zum Gehäuse oder Kühlkörper bringen. Wie gut das gelingt, beschreibt nicht die Wärmeleitfähigkeit λ allein, sondern der Wärmewiderstand der Vergussschicht:
R = d / (λ · A), mit Schichtdicke d, Wärmeleitfähigkeit λ und durchströmter Fläche A.
Rechenbeispiel: Wärmewiderstand der Vergussschicht
Ein vereinfachtes Rechenbeispiel zeigt, was das praktisch bedeutet. Annahmen: 3 mm Vergussschicht zwischen Leiterplatte und Aluminiumgehäuse, 10 cm² Fläche, 5 W Wärmestrom, eindimensionale Wärmeleitung ohne Kontaktwiderstände. Der Wert 0,2 W/m·K steht stellvertretend für ein ungefülltes Harz und ist eine Annahme, kein Messwert.
| λ der Vergussmasse | Wärmewiderstand der Schicht | Temperaturdifferenz bei 5 W |
|---|---|---|
| 0,2 W/m·K (Annahme, ungefüllt) | 15 K/W | 75 K |
| 1,2 W/m·K | 2,5 K/W | 12,5 K |
| 2,5 W/m·K | 1,2 K/W | 6 K |
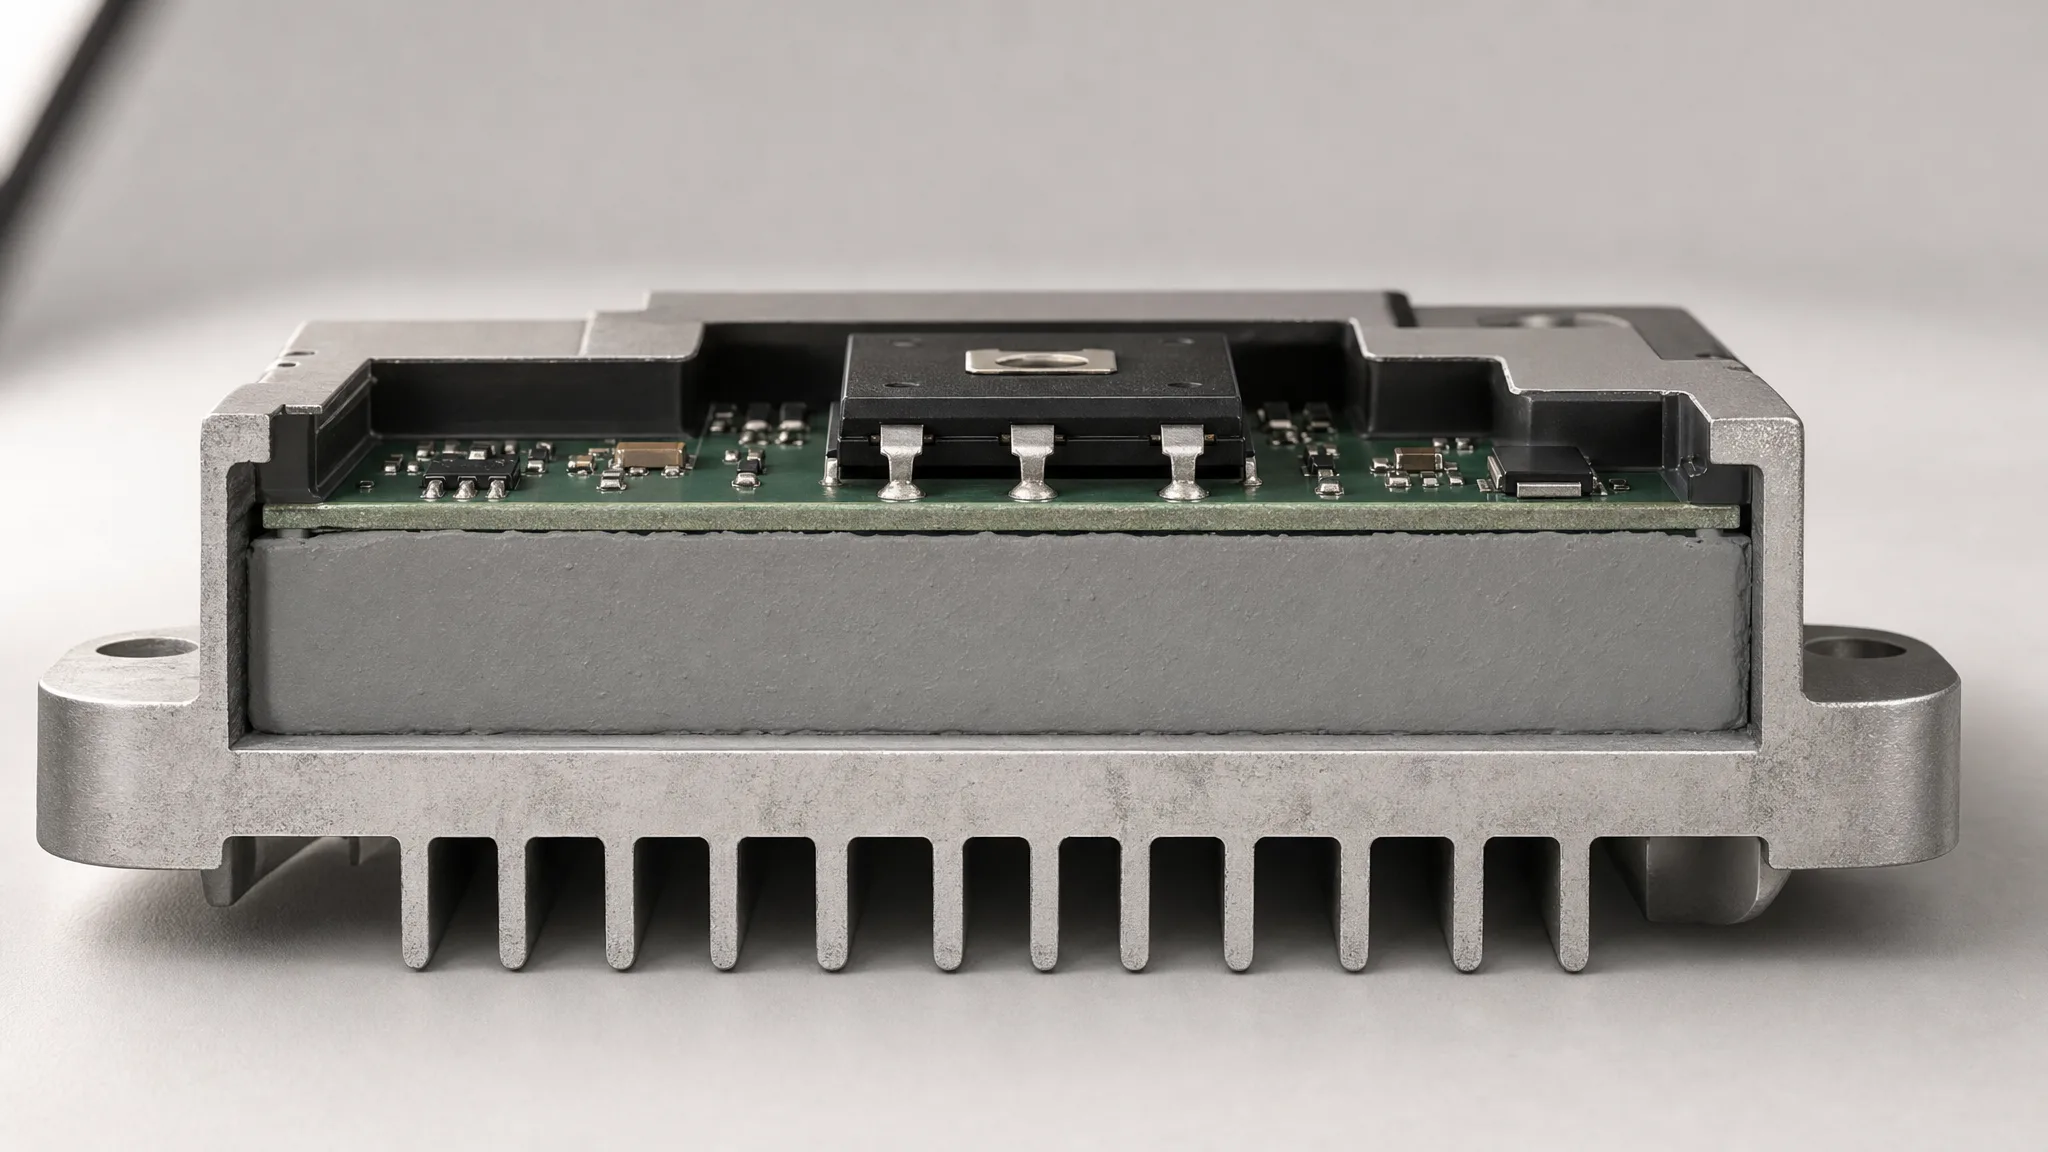
Bild: Der Wärmewiderstand der Vergussschicht wächst mit der Dicke d und sinkt mit Wärmeleitfähigkeit λ und Fläche A.
Der große Sprung liegt zwischen ungefüllt und gefüllt. Von 1,2 auf 2,5 W/m·K halbiert sich die Temperaturdifferenz zwar noch einmal, in absoluten Zahlen bringt das aber nur 6,5 K. Dieselbe Verbesserung erreichen Sie auch, wenn Sie die Schicht über dem Hotspot von 3 auf etwa 1,5 mm reduzieren. Die Geometrie ist deshalb oft der billigere Hebel als der nächsthöhere λ-Wert.
Zielkonflikt: Füllgrad, Viskosität und Spaltbreite
Dazu kommt ein Zielkonflikt, den Datenblätter selten nebeneinander zeigen: Mehr Füllstoff bedeutet mehr Wärmeleitfähigkeit, aber auch höhere Viskosität und mehr Neigung zur Sedimentation im Gebinde. Die Härte hängt dagegen stärker vom Basispolymer und der Vernetzung ab als vom Füllgrad. Die Datenblätter von Ziitek zeigen den Zusammenhang von Füllgrad, Viskosität und Härte, am deutlichsten bei der hochgefüllten Silikon-Vergussmasse TIS680-35AB: hohe Viskosität, trotzdem eine weiche Masse.
| Typ (System) | Wärmeleitfähigkeit | Viskosität bei 25 °C | Härte |
|---|---|---|---|
| TIE280-12AB (Epoxid) | 1,2 W/m·K | 15.000 / 7.000 mPa·s (A / B), Mischung 10.000 mPa·s | 85 Shore D |
| TIE280-25AB (Epoxid) | 2,5 W/m·K (ASTM D5470) | 50.000 / 30.000 mPa·s (A / B) | 85 Shore D |
| TIG680-20AB (Silikon) | 2,0 W/m·K (ASTM D5470) | je 7.000 ± 1.000 mPa·s (A / B) | 35 ± 5 Shore A |
| TIS680-35AB (Silikon) | 3,5 W/m·K | Mischung 40.000 mPa·s | 55 Shore OO |
Quelle: Ziitek-Datenblätter der jeweiligen Typen.
Für enge Spalte unter Bauteilen oder dicht bestückte Leiterplatten ist eine dickflüssige Hochleistungsmasse oft die schlechtere Wahl – sie umfließt die Bauteile nicht vollständig, und jeder eingeschlossene Luftspalt wirkt im Wärmeweg wie eine Isolierschicht. Die Frage lautet also nicht „Wie hoch ist λ?“, sondern „Welcher λ-Wert ist bei meiner Spaltbreite und meinem Dosierverfahren noch sauber verarbeitbar?“ Für enge Spalte ist eine dünnflüssigere Silikon-Vergussmasse TIG680-20AB mit je 7.000 mPa·s oft leichter zu verarbeiten als ein hochgefüllter Typ.
Schritt 3: Bauteilbelastung begrenzen – Härte, Tg und Wärmeausdehnung abwägen
Jede Vergussmasse schrumpft beim Aushärten und dehnt sich im Betrieb anders als Leiterplatte, Lötstellen und Bauteilgehäuse. Wie stark daraus mechanische Spannung entsteht, hängt vor allem von der Steifigkeit ab, praktisch also von der Härte. Die Skalen sind dabei nicht vergleichbar: Shore OO misst sehr weiche Gele und Silikone, Shore A elastomere Massen, Shore D harte Harze. 65 Shore OO und 85 Shore D liegen Welten auseinander.
Bei harten Systemen lohnt ein zweiter Blick auf die Glasübergangstemperatur Tg. Oberhalb von Tg wird ein Epoxidharz weicher und dehnt sich deutlich stärker aus. Für TIE280-12AB nennt das Datenblatt eine Tg von 92 °C bei einem Einsatzbereich von −40 bis 160 °C. Läuft die Baugruppe regelmäßig über die Tg, wechselt das Material bei jedem Zyklus seinen Spannungszustand – ein Grund, Temperaturwechsel später gezielt zu prüfen.
Empfindliche Bauteile schützen
Besonders empfindlich sind Elektrolytkondensatoren: Ihr Sicherheitsventil muss im Fehlerfall öffnen können, ein vollständig umschlossener Elko verliert diese Druckentlastung. Glasdioden, Ferritkerne und große Vielschicht-Keramikkondensatoren reagieren auf Schrumpfspannung mit Rissen. Hier helfen weiche Systeme, Aussparungen, ein gezielter Teilverguss oder – wenn nur der Wärmeweg zählt – ein dosierbares Wärmeleitgel statt Vollverguss.
Werkstoffsysteme im Überblick
Die folgende Matrix fasst die Tendenzen der drei Werkstoffsysteme zusammen. Sie ersetzt keinen Typvergleich – innerhalb jedes Systems gibt es weiche und harte, gefüllte und ungefüllte Varianten:
| Kriterium | Silikon | Epoxid | Polyurethan |
|---|---|---|---|
| Typische Härte | Shore OO bis Shore A | Shore D | Shore A bis Shore D |
| Spannung auf Bauteile und Lötstellen | gering | hoch | mittel |
| Temperaturbereich | breit, oft bis 200 °C | häufig bis 150–160 °C, Tg beachten | meist niedriger als Silikon |
| Haftung, Chemikalienbeständigkeit | Haftung begrenzt, ggf. Primer | sehr gut | gut |
| Reparierbarkeit | oft möglich | praktisch nicht | eingeschränkt |
| Verarbeitung | additionsvernetzende Typen können durch Rückstände gehemmt werden | Wärmeentwicklung bei großen Volumen | feuchteempfindlich vor dem Aushärten |
| Typische Aufgaben | Netzteile, LED-Treiber, starke Temperaturwechsel | mechanisch stark belastete Module, Medienkontakt, Abrieb | kostensensible Serien bei moderaten Temperaturen |
Wenn Bauteilschonung und Temperaturwechsel dominieren, führt der Weg meist zu einer elastischen Vergussmasse für Elektronik auf Silikonbasis, etwa aus den Silikon-Vergussmassen von Ziitek. Stehen mechanischer Schutz, Haftung und Chemikalienbeständigkeit im Vordergrund, sind Epoxidharz-Vergussmassen für mechanisch belastete Module die naheliegende Richtung.
Sonderfälle: Lichtbeständigkeit und Schutzlack
Zwei Sonderfälle gehören noch in diese Abwägung. Für transparente LED-Abdeckungen und optische Sensoren zählt Lichtbeständigkeit: Viele Polyurethane und Epoxide vergilben unter UV, klare Silikone bleiben meist farbstabil. Und wenn nur Feuchte- und Kriechstromschutz gefragt ist, weder Wärmeweg noch mechanische Abstützung, reicht oft ein Schutzlack (Conformal Coating) – leichter, reparierbar und ohne Schrumpfspannung.
Schritt 4: Isolation und Umgebung prüfen – ohne IP-Versprechen
Ein Verguss verbessert die elektrische Isolation, weil er Luftstrecken durch einen festen Isolierstoff ersetzt und Feuchte von der Leiterplatte fernhält. Die Kennwerte im Datenblatt beschreiben dabei den Werkstoff, nicht Ihre Baugruppe. Die Durchschlagfestigkeit wird an Probekörpern definierter Dicke nach Normen wie IEC 60243-1 oder ASTM D149 bestimmt. TIS680-12AB ist mit mindestens 6.000 V/mm angegeben, TIE280-15AB und die Epoxid-Vergussmasse TIE280-25AB mit mindestens 10.000 V/mm. Für die Freigabe zählt trotzdem die Prüfung am vergossenen Muster – Lunker, Ablösungen an Bauteilkanten und Feuchte im Füllstoff senken die Festigkeit der realen Schicht.
Hochvolt: Kriechstromfestigkeit und Teilentladung
Für Hochvolt-Anwendungen in E-Mobility, Photovoltaik oder Industrieantrieben reichen Durchschlagwerte allein nicht aus. Zwei weitere Größen gehören dann ins Lastenheft: die Kriechstromfestigkeit, gemessen als CTI nach IEC 60112, und das Teilentladungsverhalten. Teilentladungen zünden bevorzugt in Gaseinschlüssen – ein Lunker im Hochfeldbereich kann eine Baugruppe langsam zerstören, obwohl der Werkstoff selbst mehr als genug Festigkeit hätte. Zusätzlich bestimmt die Dielektrizitätszahl mit, wie sich das elektrische Feld auf Verguss und verbliebene Luftspalte verteilt – für TIS680-12AB und die TIE280-Typen nennen die Datenblätter 4,0 bis 4,2 bei 1 MHz, für die höher gefüllten Silikone TIG680-20AB und TIS680-35AB 5,0 bis 7,0. Weitere Anwendungen im Hochvoltumfeld beschreibt die Seite zum Wärmemanagement für E-Mobility und Batteriesysteme.
Feuchteschutz und Schutzart
Beim Thema Feuchte gilt die gleiche Trennung. Eine niedrige Wasseraufnahme (für TIE280-12AB nennt das Datenblatt weniger als 0,1 % nach 24 Stunden Wasserlagerung) spricht für einen guten Feuchteschutz der Leiterplatte. Eine Schutzart wie IP67 oder IP68 ist aber nach IEC 60529 eine Eigenschaft des Gehäuses beziehungsweise des fertigen Geräts. Sie muss am Gerät geprüft werden und lässt sich aus Werkstoffdaten nicht ableiten.
Brandverhalten nach UL 94
Ähnlich verhält es sich beim Brandverhalten: Die TIE280-Typen sind im Datenblatt mit UL 94 V-0 angegeben. Eine Einstufung nach UL 94 gilt für einen bestimmten Werkstoff in einer bestimmten Dicke. Wenn Ihre Produktzulassung darauf aufbaut, lassen Sie sich die UL-Listung des konkreten Typs nennen und prüfen Sie die gelistete Mindestdicke.
Schritt 5: Prozessfenster festlegen – Mischen, Entgasen, Aushärten
Zweikomponentige Vergussmassen (2K) werden aus Harz (A) und Härter (B) gemischt. Ob das Mischungsverhältnis nach Gewicht oder nach Volumen angegeben ist, entscheidet über die Einstellung der Dosieranlage – bei Komponenten unterschiedlicher Dichte ist ein Verwechseln ein direkter Fehler. Die beiden hier genannten Beispieltypen werden im Verhältnis 1:1 nach Gewicht gemischt:
| Prozessgröße | TIS680-12AB (Silikon) | TIE280-12AB (Epoxid) |
|---|---|---|
| Mischungsverhältnis | A:B = 100:100 nach Gewicht | A:B = 1:1 nach Gewicht |
| Dichte | 2,4 g/cm³ | 1,6 g/cm³ (Mischung) |
| Verarbeitungszeit bei 25 °C | 30 min (laut älterem Datenblatt, bei Bemusterung bestätigen) | 45 min |
| Aushärtung | 25 °C/24 h, 70 °C/2 h oder 100 °C/1 h (Richtwerte) | 25 °C/3 h oder 70 °C/30 min |
| Einsatztemperatur | −45 bis 200 °C | −40 bis 160 °C |
| Härte | 65 Shore OO | 85 Shore D |
Quellen: TIS680-12AB laut Ziitek-Anwendungsunterlage und Datenblattangaben zur TIS680-12AB, TIE280-12AB laut Datenblatt der Epoxid-Vergussmasse TIE280-12AB.
Dichte und Bauteilgewicht
Die Dichte wirkt unscheinbar, ist aber ein Auswahlkriterium für sich: Bei 300 ml Vergussvolumen macht der Unterschied zwischen 2,4 und 1,6 g/cm³ rund 240 g aus – relevant für Drohnen, Handgeräte oder alles, was vibriert.
Verarbeitungszeit, Aushärtung und Entgasen
Aus den Zeiten folgen die Fragen für Ihre Linie: Reicht die Verarbeitungszeit für Dosierung, Vakuum und Nachfüllen? Steht ein Ofen zur Verfügung, oder muss bei Raumtemperatur gehärtet werden? Wie lange darf ein Teil bis zur nächsten Station liegen? Bei Epoxid kommt die Wärmeentwicklung hinzu: Große Volumen erwärmen sich beim Härten selbst, das beschleunigt die Reaktion und kann Bauteile thermisch belasten. Bei gefüllten Massen sollten die Komponenten vor der Verarbeitung aufgerührt werden, weil Füllstoff im Gebinde absinkt. Und wo Luft unter Bauteilen eingeschlossen werden kann, gehört Vakuumverguss oder zumindest Entgasen der Mischung zum Standard.
Haftung an Gehäuse und Bauteilen
Haftung ist der letzte Prozesspunkt. Silikone haften oft schwächer an Gehäusen als Epoxide; wenn die Grenzfläche dicht sein muss, gehören Oberflächenvorbehandlung oder Primer und eine Haftungsprüfung ins Musterprogramm.
Schritt 6: Muster validieren, bevor die Serie freigegeben wird
Datenblattwerte sind der Startpunkt, die Freigabe entsteht am Muster. Ein Prüfplan für die Bemusterung muss nicht aufwendig sein, sollte aber die Risiken aus den Schritten 1 bis 5 gezielt abdecken:
| Prüfung | Grundlage | Was sie zeigt |
|---|---|---|
| Temperaturmessung im Betriebspunkt | Thermoelemente oder Thermografie an Hotspots | ob der Wärmeweg wie berechnet funktioniert |
| Temperaturwechsel | IEC 60068-2-14, Prüfung N | Risse, Ablösung, Lötstellenermüdung durch unterschiedliche Ausdehnung |
| Feuchte Wärme, konstant | IEC 60068-2-78 | Isolationswiderstand und Funktion nach Feuchtelagerung |
| Spannungsprüfung und Isolationswiderstand | Prüfspannung nach der jeweiligen Produktnorm | ob die vergossene Schicht die geforderte Isolation erreicht |
| Teilentladung (bei Hochvolt) | IEC 60270 | Gaseinschlüsse im Hochfeldbereich |
| Vibration (falls gefordert) | IEC 60068-2-6 oder Kundenprofil | Abstützung schwerer Bauteile, Haftung |
| Querschliff | nach Aushärtung und nach den Wechselprüfungen | Lunker, Füllgrad unter Bauteilen, Ablösungen |
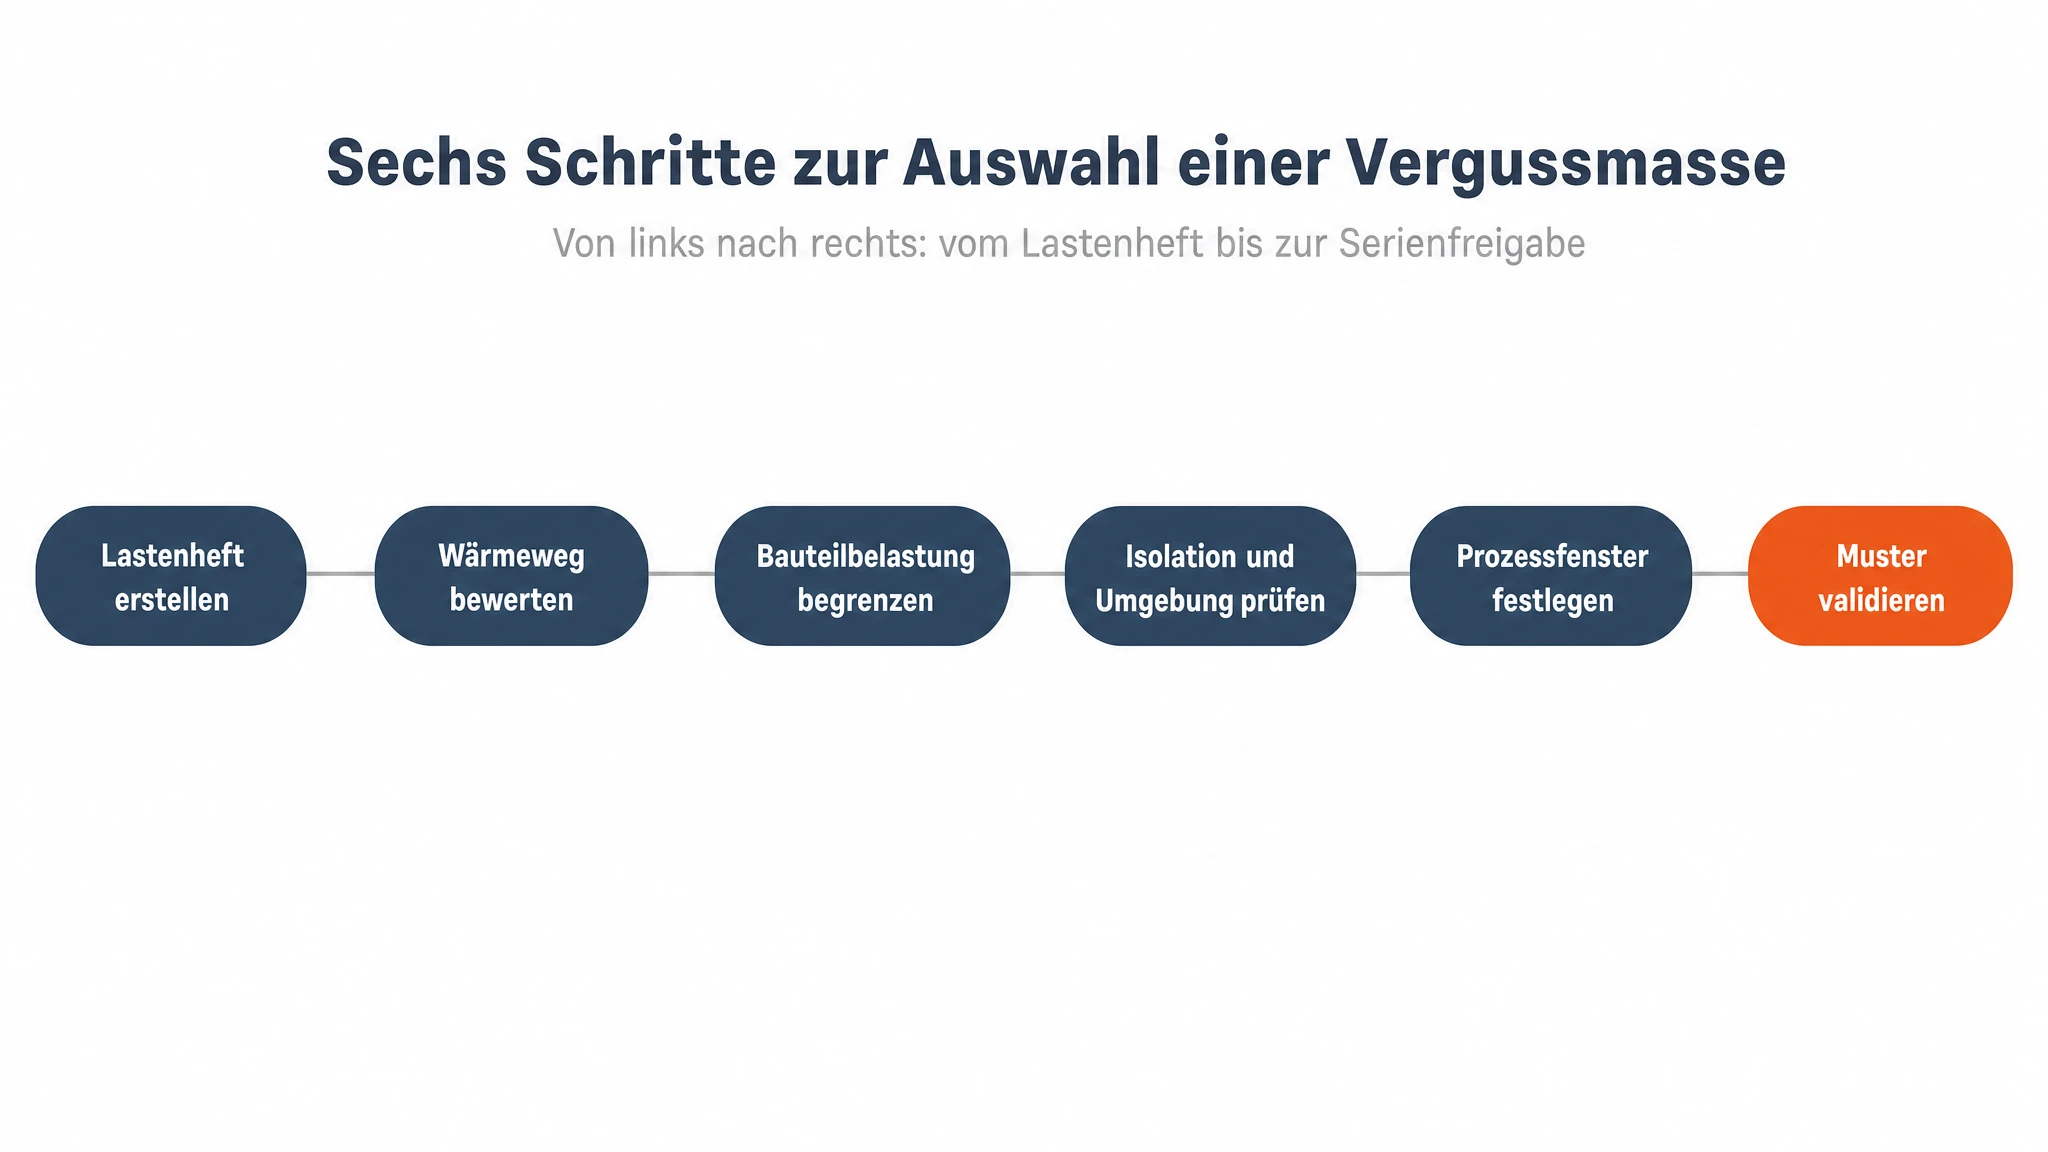
Bild: Die sechs Schritte der Werkstoffauswahl – die Musterprüfung entscheidet über die Serienfreigabe.
Anwendungsbeispiel: Drohnen-Fahrtregler
Ein Anwendungsbeispiel zeigt, warum die Messung am realen Aufbau unverzichtbar ist. In einem Drohnen-Fahrtregler (ESC) führt der Wärmeweg von den MOSFETs über die Leiterplatte durch die Silikon-Vergussmasse TIS680-12AB in das Aluminiumgehäuse. Nach den Schritten oben lässt sich diese Wahl so begründen: ein weiches System wegen Vibration und Temperaturwechsel, eine gefüllte Masse für den Wärmeweg. Die Durchschlagfestigkeit von mindestens 6.000 V/mm laut Datenblatt ist am vergossenen Muster zu bestätigen. Welche Temperaturabsenkung das im konkreten Regler bringt, hängt von Last, Gehäuse und Schichtdicke ab. Deshalb nennen wir hier bewusst keinen pauschalen Wert – genau diese Zahl liefert die Temperaturmessung im eigenen Muster. Wie ein weiches Silikon-Vergusssystem in einer vibrationsbelasteten Steuerung eingesetzt wird, zeigt die Fallstudie TIG680-Verguss in der Steuerung humanoider Roboter.
Abbruchkriterien vorab festlegen
Legen Sie für jede Prüfung vorab ein Abbruchkriterium fest, etwa maximal zulässige Hotspot-Temperatur, minimaler Isolationswiderstand nach Feuchtelagerung oder keine Ablösung im Querschliff. Ohne Kriterium endet eine Bemusterung schnell in einer Diskussion über Messwerte statt in einer Entscheidung.
Vergussmasse für Elektronik auswählen: Diese Angaben braucht ein Materialvorschlag
Für einen belastbaren Vorschlag genügen vier Angaben aus Ihrem Lastenheft: die Verlustleistung der kritischen Bauteile, das Vergussvolumen samt engster Spaltbreite, der Temperaturbereich mit Hotspot und Ihre Anforderungen an Wartung oder Reparatur. Mit diesen Daten schlägt das Anwendungsteam von Ziitek passende Typen vor und stellt Muster für Ihren Prüfplan bereit – Anfrage mit Ihren Einsatzbedingungen senden.
Häufig gestellte Fragen
Ist Vergussmasse wärmeleitfähig?
Nur eingeschränkt, solange sie ungefüllt ist: Reine Harze leiten Wärme schlecht. Wärmeleitende Vergussmassen enthalten mineralische oder keramische Füllstoffe und erreichen je nach Typ ein Vielfaches davon; die in diesem Leitfaden genannten Ziitek-Typen liegen laut Datenblatt zwischen 1,2 und 3,5 W/m·K. Wie viel Wärme tatsächlich abfließt, hängt zusätzlich von Schichtdicke, Fläche und Anbindung an Gehäuse oder Kühlkörper ab.
Wie lange braucht eine Vergussmasse für Elektronik zum Aushärten?
Das hängt vom System und von der Temperatur ab. Für TIS680-12AB nennt Ziitek als Richtwerte 24 Stunden bei 25 °C, 2 Stunden bei 70 °C oder 1 Stunde bei 100 °C; das Epoxidharz TIE280-12AB härtet laut Datenblatt in 3 Stunden bei 25 °C oder 30 Minuten bei 70 °C. Solche Werte sind Startpunkte – die Freigabe erfolgt erst, wenn die Aushärtung am eigenen Bauteilvolumen geprüft ist.
Macht eine Vergussmasse die Elektronik wasserdicht?
Eine fehlerfrei vergossene Baugruppe ist gut gegen Feuchte und Betauung geschützt. Eine IP-Schutzart wie IP67 oder IP68 ist aber eine Eigenschaft des fertigen Geräts nach IEC 60529 und muss am Gerät geprüft werden. Aus Werkstoffdaten einer Vergussmasse lässt sie sich nicht ableiten – Kabeldurchführungen, Haftung zum Gehäuse und Lunker entscheiden mit.
Lässt sich eine vergossene Baugruppe reparieren?
Bei weichen Silikonen und Gelen ist das oft möglich, weil sich das Material schneiden und abheben lässt. Harte Epoxidharze lassen sich praktisch nicht zerstörungsfrei entfernen. Wenn Reparatur oder Fehleranalyse im Feld vorgesehen sind, gehört das deshalb als Anforderung ins Lastenheft – es verschiebt die Werkstoffwahl deutlich.
Welche Vergussmasse eignet sich für LED-Treiber und Netzteile?
Häufig werden hier wärmeleitende Silikone eingesetzt, weil sie Temperaturwechsel mit geringer Spannung auf Bauteile und Lötstellen mitmachen. Entscheidend sind aber Verlustleistung, Hotspot-Temperatur, Vergussvolumen und Prüfspannungen der konkreten Baugruppe. Ohne Muster und Temperaturmessung im Betriebspunkt sollte keine Serienfreigabe erfolgen.
Quellen & weiterführende Informationen
- IEC 60529 – Schutzarten durch Gehäuse (IP-Code)
- IEC 60068-2-14:2023 – Prüfung N: Temperaturwechsel
- IEC 60068-2-78:2025 – Feuchte Wärme, konstant
- IEC 60243-1:2013 – Elektrische Durchschlagfestigkeit von Isolierstoffen
- IEC 60270:2025 – Teilentladungsmessung
- IEC 60112:2025 – Vergleichszahl der Kriechwegbildung (CTI)
- UL Solutions – Combustion (Fire) Tests for Plastics (UL 94)