灌封膠真空脫泡怎麼做?何時需要、抽多久
灌封膠真空脫泡不是抽越久越好:先判斷這批膠需不需要脫泡,再用「氣泡不再從深處冒上來」當停止判據,並分清五類脫泡解不了的氣泡,附可寫進 SOP 的驗收與取樣做法。
灌封膠真空脫泡從來不是「抽久一點就好」。同一台真空桶、同一批膠、同一位操作員,兩次結果不一樣——差別通常不在機器,而在他有沒有先判斷這批膠需不需要脫泡、有沒有用對停止的判據、以及有沒有認出那些根本不是脫泡能解的氣泡。這篇把這三件事講成可以寫進 SOP 的判據,而不是再列一次「氣泡原因有三點」。
先劃清語境:本文講的是量產電子模組的灌封(PCB、電源模組、感測器、EV/儲能模組)。手工藝與小模具灌注(FRP、浴缸修補、飾品倒模)的直徑與深度小、沒有介電要求、也不需要量產一致性,那套「靜置半小時讓泡浮上來」的經驗不能直接搬到深腔模組上——同一個真空幫浦,兩種場合的判據不同。
先判斷這批膠需不需要脫泡:三個判據
第一個決定不是「抽幾分鐘」,而是「這批要不要脫泡」。三個判據按順序過,任一命中就該抽。
判據 A:膠液能不能讓氣泡自己跑出來。這是黏度與填料量的問題。低黏度、低填料的膠,氣泡上浮相對容易;高填充的導熱灌封膠(陶瓷填料含量高的那些)黏度上去之後,微米級氣泡幾乎是被「鎖」在膠裡的——它們不會自己浮到表面,也不會自己在原地破掉。這條判據的算法見下一節。
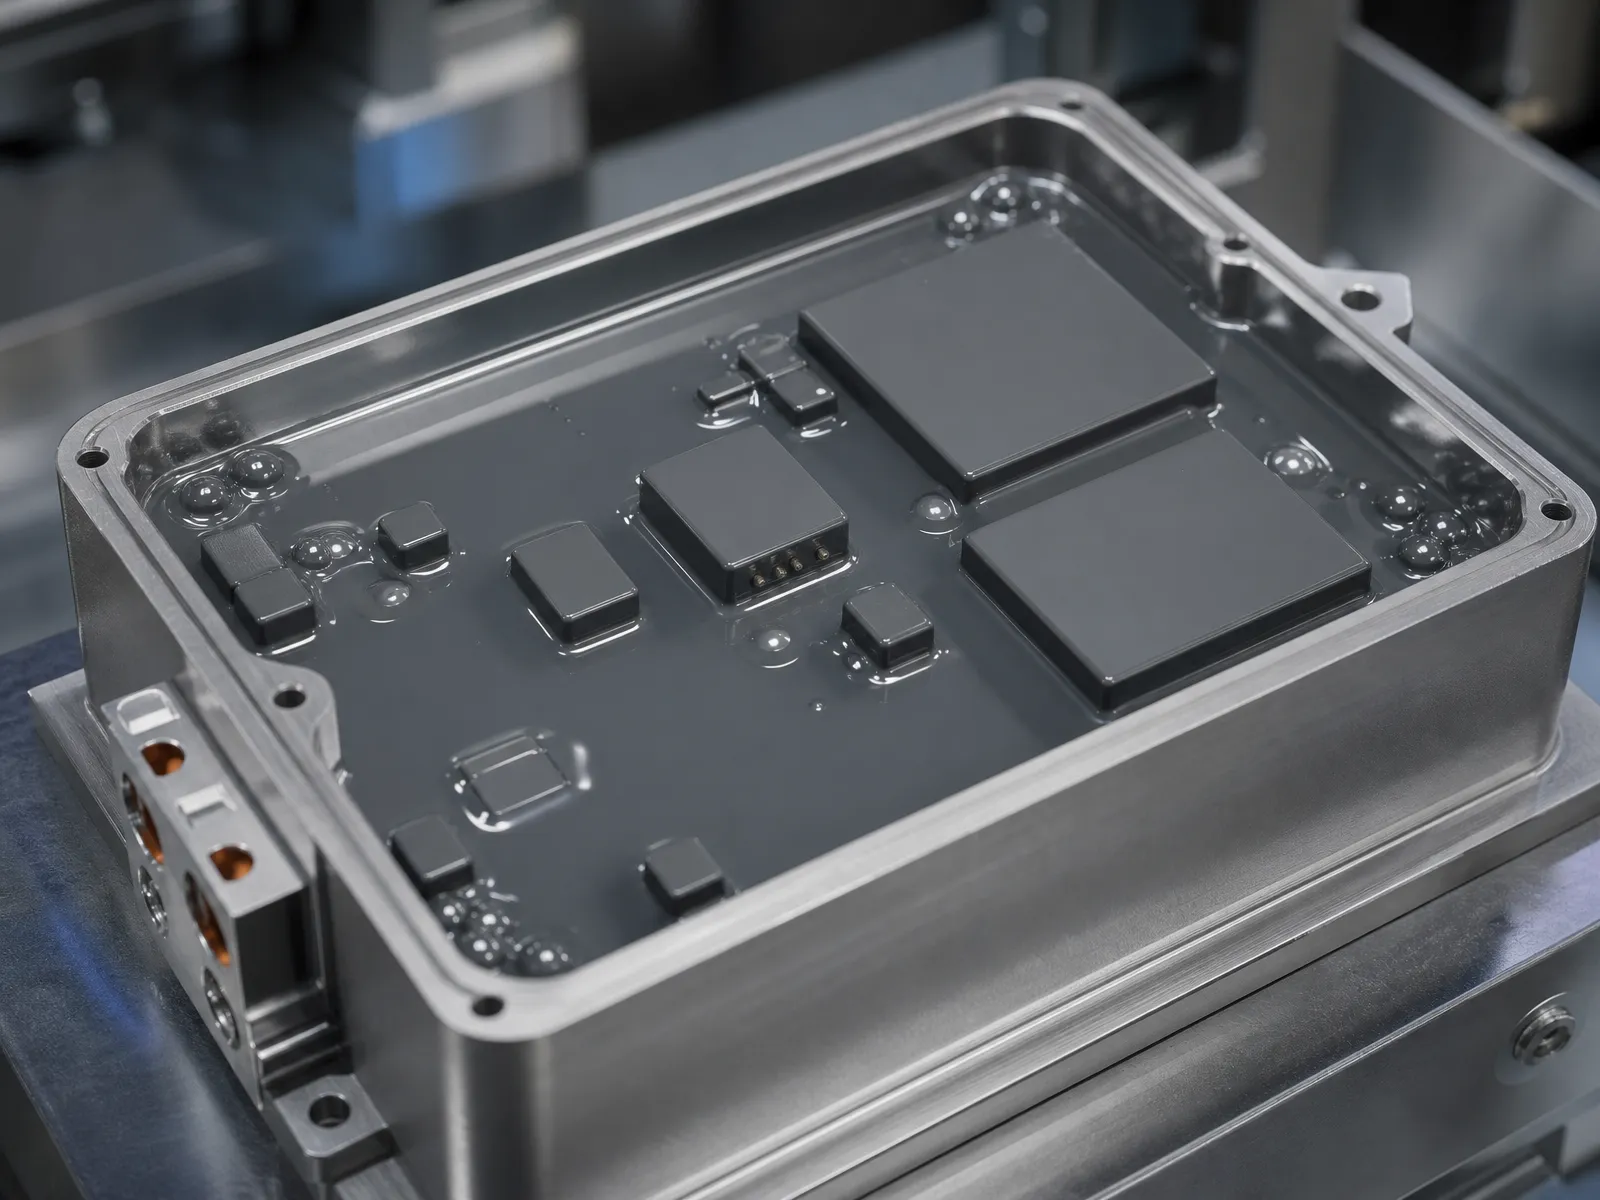
判據 B:結構留不留得住氣泡。同一批膠,灌進淺盤與灌進深腔是兩件事。元件腳邊、散熱器下方、腔體角落、狹縫與盲孔,都是氣泡的落腳點;而膠液在這些位置的置換路徑越窄,氣泡被擠出去的機會越小。這也是為什麼「小量試灌看起來沒事、上線量產卻一堆泡」——試灌件的幾何通常比量產件簡單。
判據 C:功能要求容不容得下氣泡。介電與絕緣是最硬的一條:氣泡是一段空氣間隙,會改變局部電場分佈。高壓或嚴苛介電要求的場合,本站的技術頁就把它寫成條件句——環氧樹脂灌封膠(TIE280-AB) 頁面寫的是「如果應用對介電性能要求嚴苛,則需抽真空脫泡,然後倒入模穴中」,矽膠灌封膠(TIG680 / TIS680) 頁面寫的是「如果應用對介電性能要求嚴格或涉及高電壓,則需在真空下進行脫泡」。導熱是第二條:氣泡的導熱率比灌封膠低約兩個數量級,落在主要散熱路徑上就是熱阻的直接損失。外觀與客戶目視標準排第三——它不影響功能,但會讓一整批報廢。
| 判據 | 該脫泡 | 可以先不脫泡 |
|---|---|---|
| 黏度/填料 | 高填充導熱膠、膏狀、流動緩慢 | 低黏度、填料少、流動性好 |
| 結構 | 深腔、元件腳邊、散熱器下方、盲孔、窄縫 | 淺層塗布、開放平面、無遮蔽元件 |
| 功能 | 高壓/嚴苛介電、主要散熱路徑、外觀件 | 僅機械固定與防潮、無介電要求、可二次補膠 |
| 生產條件 | 一次灌注成型、不允許返工 | 可補灌、可有意識地留待二次灌注 |
還有一種常被忽略的情況:這批膠是單組份 RTV,開封後已經放了一段時間。它會從空氣中吸水,攪拌後黏度也已經和剛開封不同;此時「上次抽幾分鐘」的記錄不再適用,過程要重驗(下一節的停止判據會處理這件事)。
量產上,脫泡站通常和灌封站排在同一條線上;材料的完整分類與料號可以直接在灌封與導熱材料產品總覽查,本文不逐一比較。若你的判斷依據是整條材料決策鏈(間隙、壓力、可靠度)而不是單一製程步驟,先讀導熱材料選型指南,再回到這裡處理製程。灌封膠、結構黏接與導熱膠帶的取捨也整理在灌封與黏接材料這個主題下。
真空脫泡到底在做什麼:膨脹、上浮、破裂、回壓
很多人把真空脫泡理解成「把空氣抽光」。實際上抽真空做的是兩件不同的事,理解這個差別,才會知道為什麼「抽越久」不一定更好。
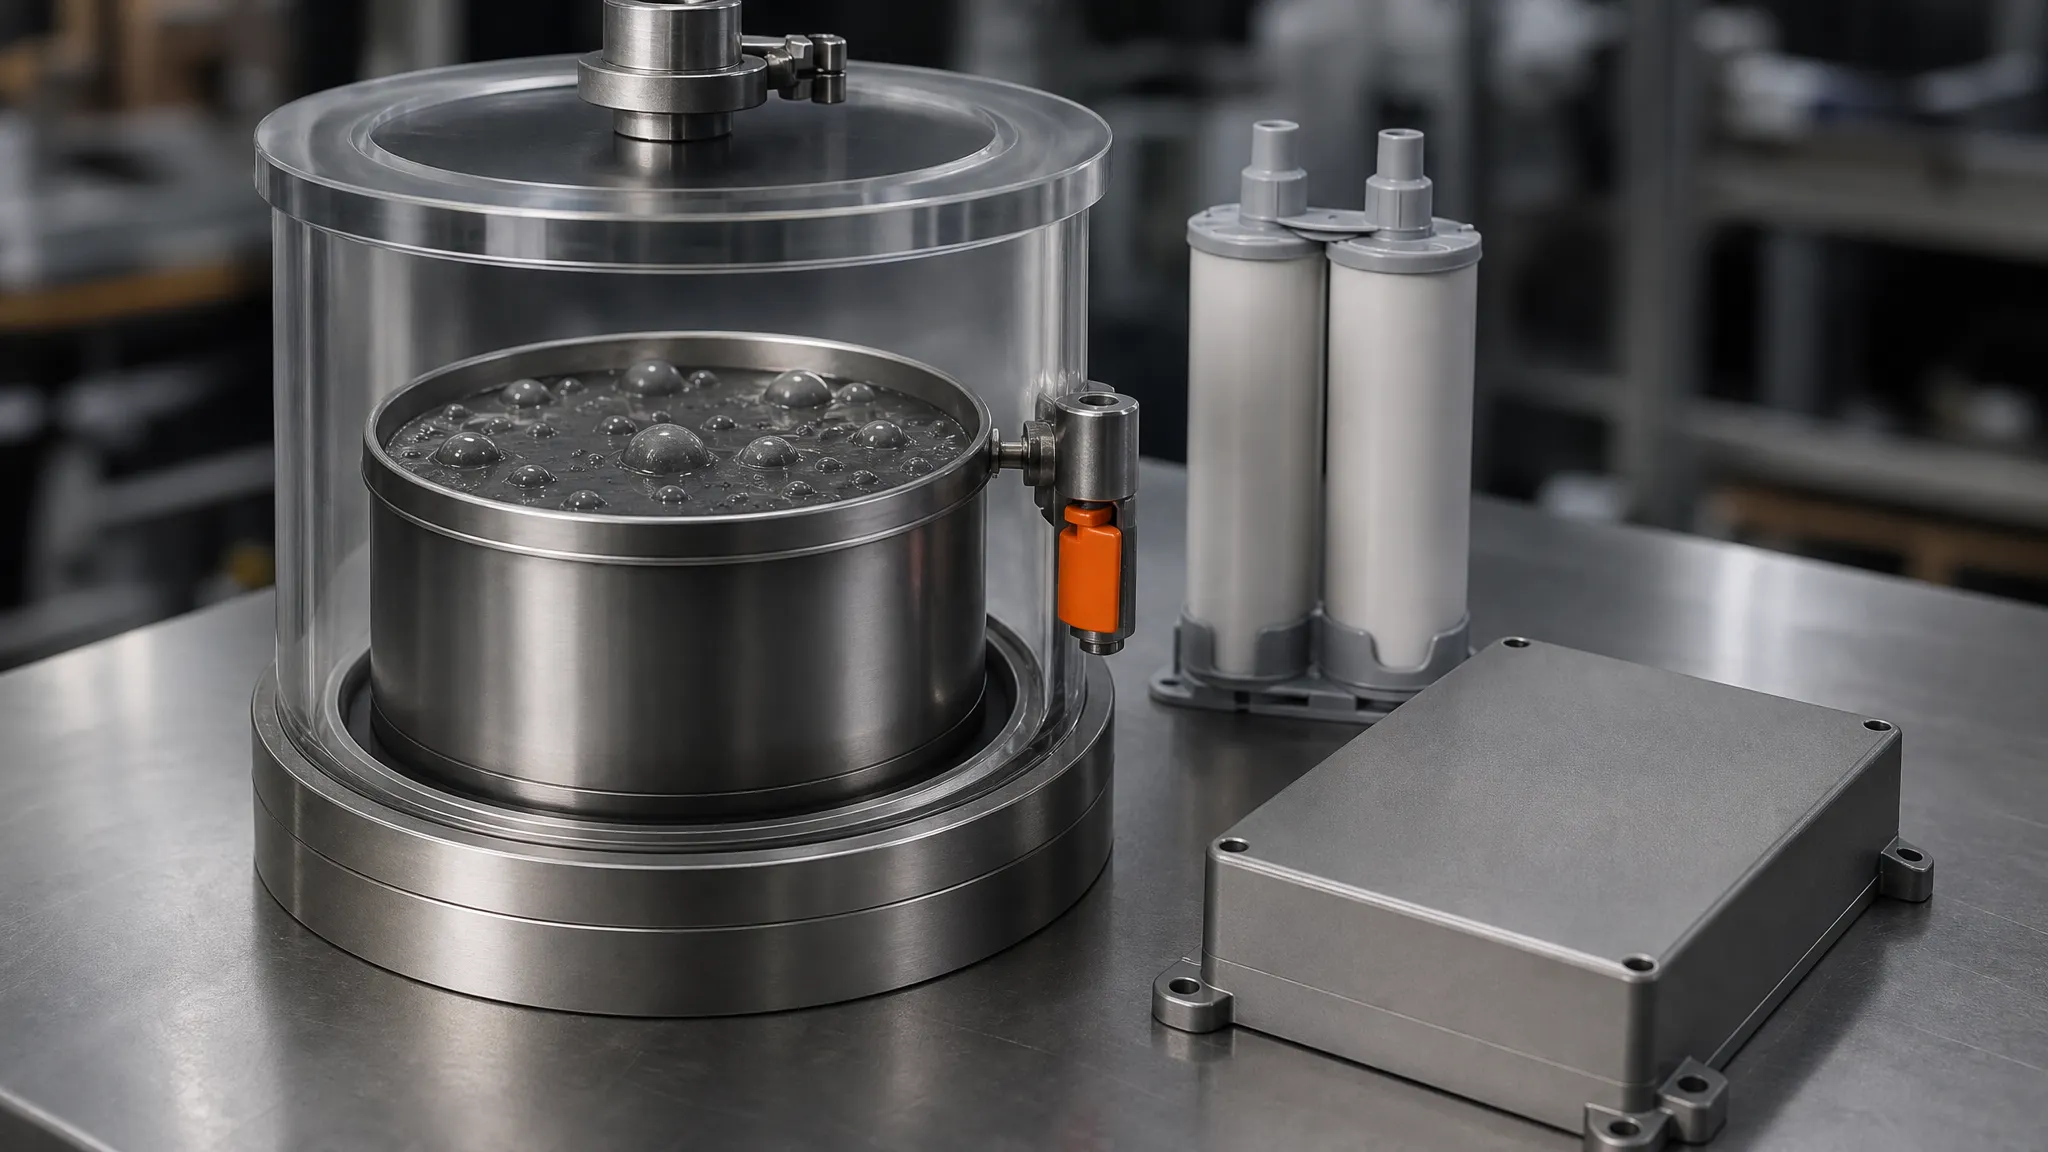
第一件:讓原本溶解在膠裡的氣體析出、並讓既有氣泡膨脹。氣體在液體中的溶解度與它的分壓成正比(亨利定律)——降低液面上方的壓力,等於把氣體逼出來。這是脫氣(degassing)在真空下發生的機制。同時,既有氣泡的體積會照波以耳定律隨絕對壓力下降而膨脹。以常見的錶壓 ‑0.09 MPa 為例,絕對壓力約 11 kPa、約為一個大氣壓的九分之一,困住的氣泡體積會膨脹到將近九倍;抽到 ‑0.095 MPa 時約十六倍。
這件事有兩個很實際的後果。第一,容器要留空間:液位只放到容積的三分之一到一半,否則膨脹起來的泡層會頂到容器邊緣甚至溢出。第二,氣泡變大不等於它消失了——膨脹只是讓它更容易破裂與上浮,也讓它更容易在降壓瞬間把膠液一起頂起來(這也是為什麼真空室常見膠面「沸騰」翻滾)。矽膠系統額外要注意一件事:真空過程中的水分與揮發物會被一起帶走,某些單組份系統的濕氣固化機制會因此受影響,抽真空的時長要跟固化機制一起看,不是抽越乾越好。
第二件:讓氣泡上浮到液面並在液面破裂。氣泡能不能浮起來、多快浮起來,用的是斯托克斯定律給的縮放關係:上浮速度與氣泡半徑的平方成正比、與膠液黏度成反比。把它代進數字會看得更清楚(以下為量級估算,假設液體密度 1,000 kg/m³、氣泡密度可忽略,非任何特定料號的規格值):
| 氣泡直徑 | 膠液黏度假設 | 上浮 10 mm 約需 |
|---|---|---|
| 1 mm | 5,000 mPa·s | 約 1.5 分鐘 |
| 1 mm | 20,000 mPa·s | 約 6 分鐘 |
| 0.1 mm | 5,000 mPa·s | 約 2.5 小時 |
| 0.1 mm | 20,000 mPa·s | 約 10 小時 |
結論很直接:直徑 1 mm 的泡會自己浮上來,直徑 0.1 mm 的泡不會。它在你等的那半小時裡幾乎沒動,而黏度越低越好浮(黏度對溫度敏感,這正是「預熱降黏」有用的原因)。所以「靜置等它自己浮」只對粗泡有效;對細泡,你必須靠降壓讓它膨脹長大、或靠流動把它帶到能逸出的位置。
時間怎麼抓:用「不再冒泡」當判據,不用計時器
這是全文最關鍵的一節。搜尋「真空脫泡 時間」得到的答案通常是「5 到 15 分鐘」或「靜置 5 到 30 分鐘」——這些數字不是錯,但它們是別人設備與別人膠種的結果,不是你的停止判據。真正可遷移的判據是觀察,不是碼錶。
把過程分成三段來看:
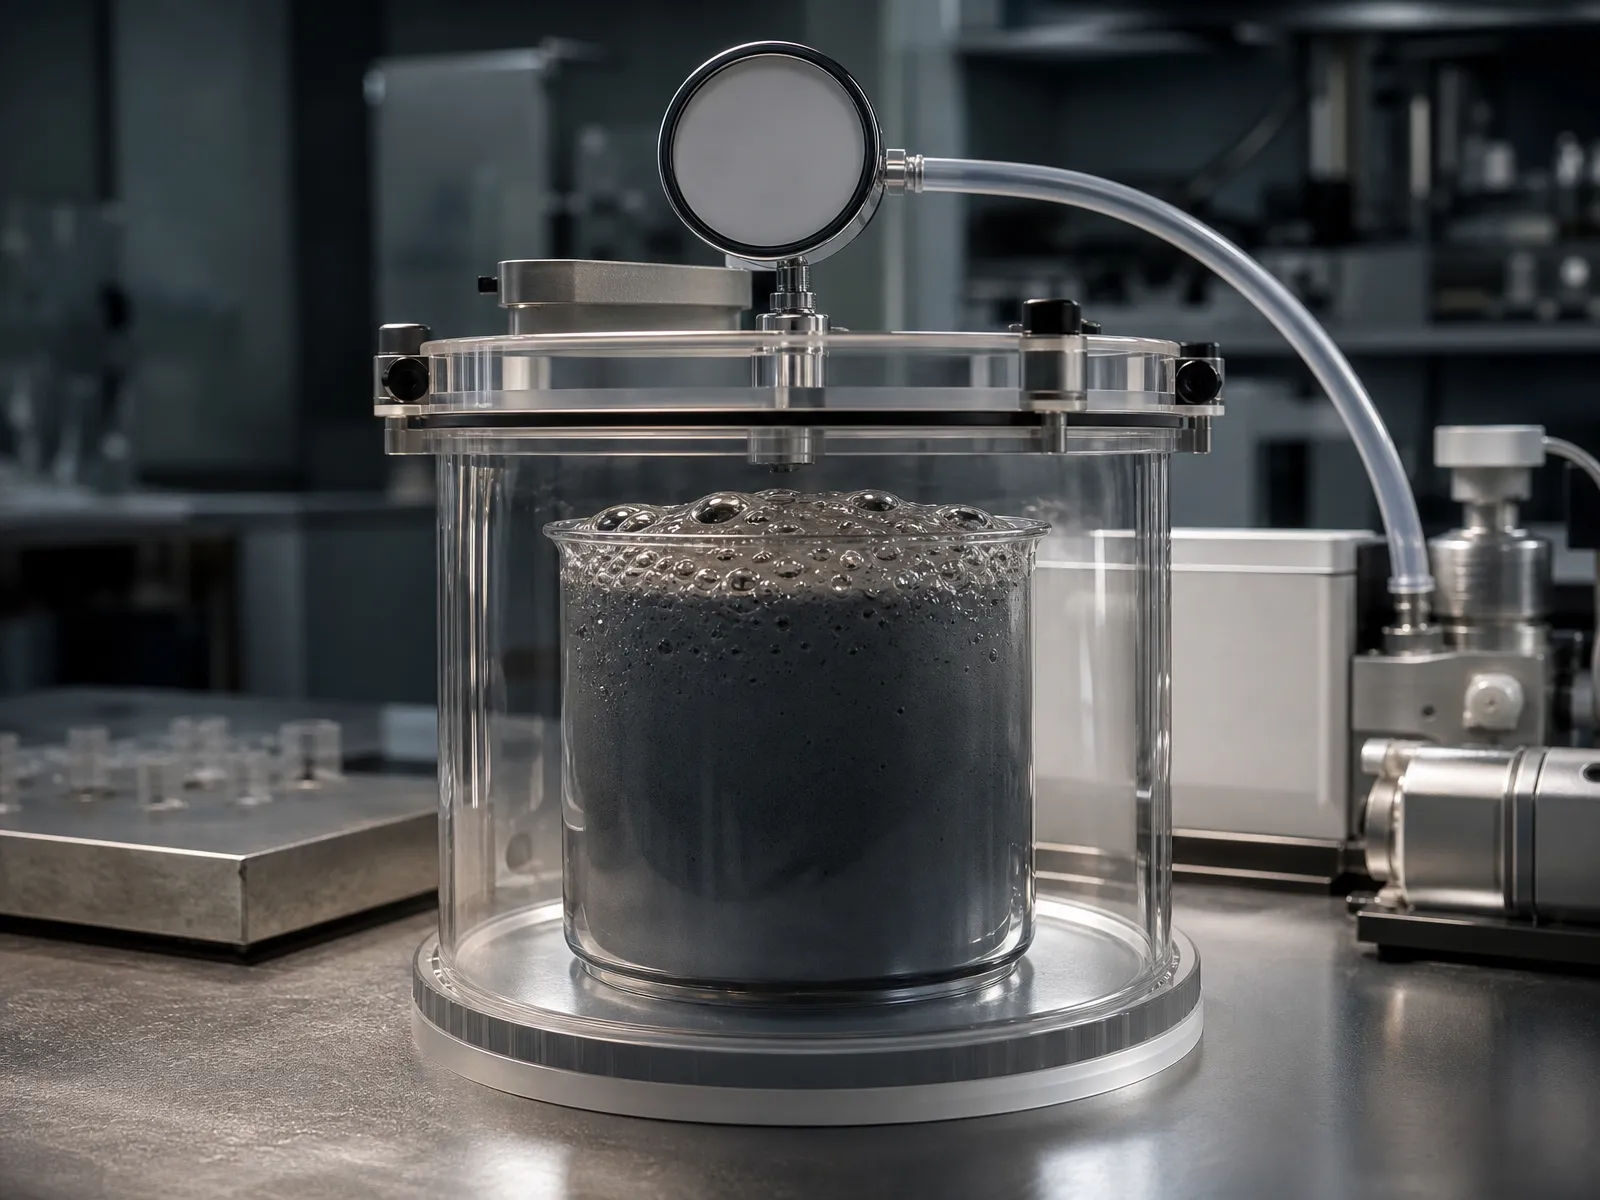
- 膨脹期(開始抽氣後的數十秒到一兩分鐘)。膠面迅速隆起、出現大量氣泡、體積看起來變多。這段時間的泡主要是被降壓「撐大」的既有氣泡,還沒開始真正離開。
- 翻滾期。氣泡持續從膠液深處往上湧,液面像沸騰。這段才是氣泡真正在逸出的階段,能不能縮短它,取決於你的真空度、膠液厚度與黏度。
- 平穩期。液面只偶爾冒出一兩顆,且越冒越少。
停止判據(可寫進 SOP 的一句):以「平穩期後連續 60 秒不再有氣泡從膠液深處浮起」為停止點。操作上有一個便宜的驗證動作:拿一根乾淨的刮刀或攪拌棒,緩慢插入膠液再抽出——如果插入路徑上不再有新泡冒出、抽棒時棒身沒有帶出氣泡,這批就結束了;如果一插就冒,代表內部還在吐氣,延長並觀察。注意是「插入再抽出」而不是「攪一攪」,攪拌會重新把空氣打進去。
時間要抓多長,取決於四個變數,順序如下:
| 變數 | 影響方向 | 現場處置 |
|---|---|---|
| 真空度(絕對壓力) | 越低壓,氣泡膨脹越大、析出越快;但偏低會在膠面起「沸騰」把膠帶起 | 先確認實際達到的真空度(見下節),再談時間 |
| 膠液黏度與填料量 | 越黏越慢,高填充導熱膠最慢 | 預熱降黏(但不要超過材料建議的作業溫度) |
| 一次處理的膠量與液面深度 | 越厚,深處的氣泡要走的路越長 | 分裝小量、加大液面面積,比延長時間更有效 |
| 混合方式留下的原始氣泡量 | 離心/行星式混合留下的泡明顯少於手動攪拌 | 從源頭減少,見下節 |
實務上的分檔經驗(起始觀察點,不是規格值;每批仍以停止判據為準):
- 低黏度、填料少、單組份 RTV 或一般雙組份矽膠:翻滾期短,通常在數分鐘內進入平穩期。
- 中高填充的導熱矽膠灌封膠(例如 TIS680 這類高填充等級):翻滾期明顯較長,進入平穩期的時間通常是前者的倍數,且一次處理量越大越明顯。
- 環氧灌封膠(TIE280-AB 這類雙組份室溫固化系統):同樣受可操作時間限制,必須把脫泡時間算進可操作時間(pot life)。以本站雙組份矽膠灌封膠的技術資料為例,在 25 °C 下的可操作時間通常為 30 至 60 分鐘,室溫 24 小時完全固化(或 80 °C 加速 30 分鐘)——如果脫泡吃掉 20 分鐘,你剩下的灌注窗口就只有一半。
- 高填充到「抽不動」的膠:如果延長時間後液面仍持續冒泡、且氣泡看起來是從膏體內部整體逸出而不是個別上浮,通常不是時間不夠,而是這種黏度不適合用真空解——改走下一節的加壓路徑或改配方。
洩壓、靜置與二次灌膠:最常被跳過的一步
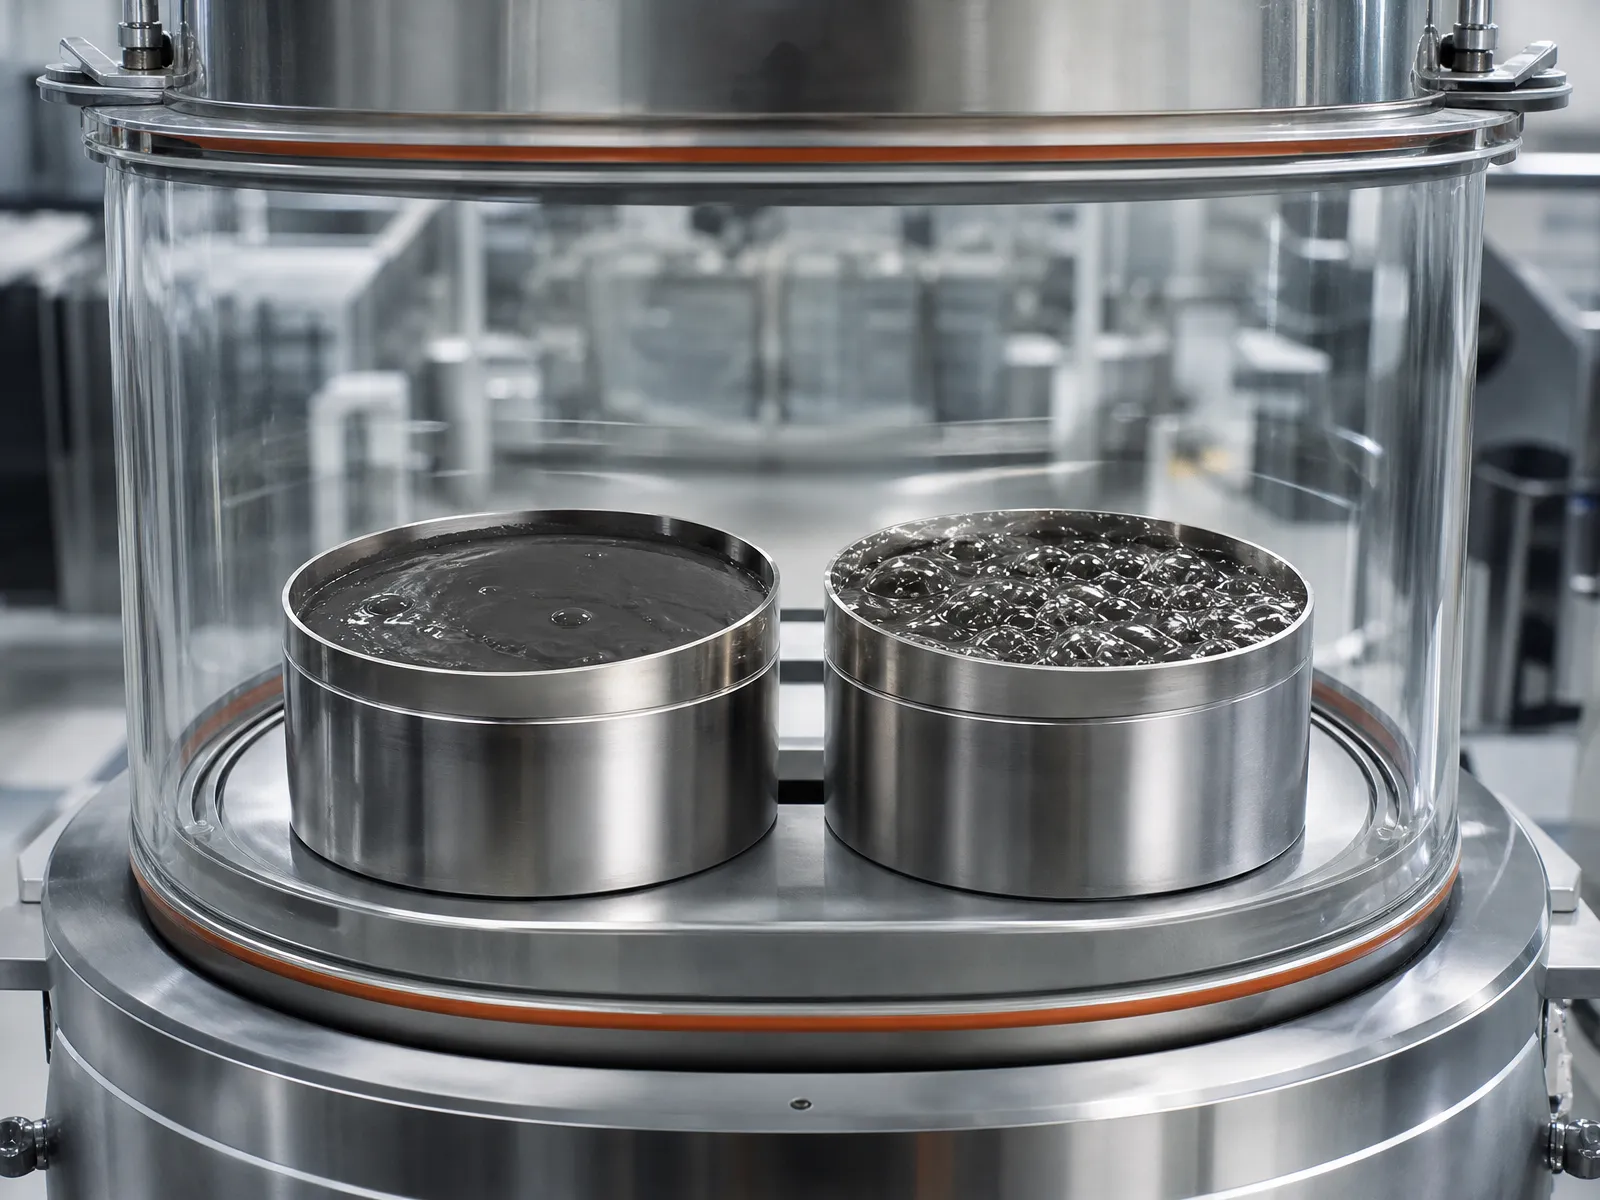
不要在抽完的瞬間把進氣閥全開。快速回壓會在膠液內部產生一股向下的壓力波,把表面剛破裂的氣泡重新壓回膠裡,也會把液面捲起的膠皮帶入。做法是緩慢開進氣閥,讓液面平順回復——這一步花的是幾十秒,省下的是前面十幾分鐘。真要嚴謹,可以分兩次:先回到部分真空、靜置,再回常壓。
回常壓後不要立刻倒膠。殘留的微泡還需要一點時間上浮與聚集,短暫靜置(依黏度,數十秒到數分鐘)可以讓最後一批小泡聚到表面或邊緣,灌注時它們就有機會被你「留在容器裡」。
灌注本身就是一次新的夾氣機會。倒膠時的落差、沿壁流動的捲氣、管線與針頭裡的殘留空氣,都會在已經脫好泡的膠裡重新引入氣泡。所以量產上常見兩種做法並存:灌前脫泡(處理膠料本身)與灌後二次真空(對已灌進模組的膠再抽一次)。二次真空處理的是「灌注路徑新帶進去的泡」與「元件腳邊沒被膠完全置換的死角」,效果通常比延長灌前脫泡更明顯——因為它同時解決了結構側的問題。但二次真空有代價:它要吃掉可操作時間,且深腔件在降壓時膠面會被撐起,因此要在配方與製程窗口允許的前提下做,並在模組上留出足夠的膠量。
同樣的邏輯也適用於可點膠的導熱材料:導熱凝膠與導熱泥這類點膠型 TIM 的夾氣來源在供膠路徑(針筒、混合管、點膠頭),處理位置和桶裝灌封膠不一樣。
哪些情況會失敗:五類不是脫泡能解決的氣泡
這一節是本文與大多數同題內容最大的差別。多數文章把「氣泡原因」與「消除氣泡的方法」寫成一張對照清單,於是讀者照做之後仍然失敗——因為清單裡的問題分屬兩類:一類是脫泡能解的,一類是脫泡解不了的。判別它們最好的線索不是文字,是氣泡出現的時機與位置。
① 混合時捲入的空氣(脫泡能解,但要先減少它)。手動攪拌、沿著桶壁刮、攪拌棒提離液面再插回去——這些動作每一次都在打入空氣。手工混拌的系統尤其容易「包覆空氣」,這正是為什麼量產上會改用行星式或離心式混合:它們在低剪切力下把 A/B 劑混勻,同時大幅降低捲氣量。混合留下的泡抽真空可以處理,但如果捲氣量太大,你只是在用真空去追一個每批都會重複發生的源頭。先改混合方式,再談脫泡時間。
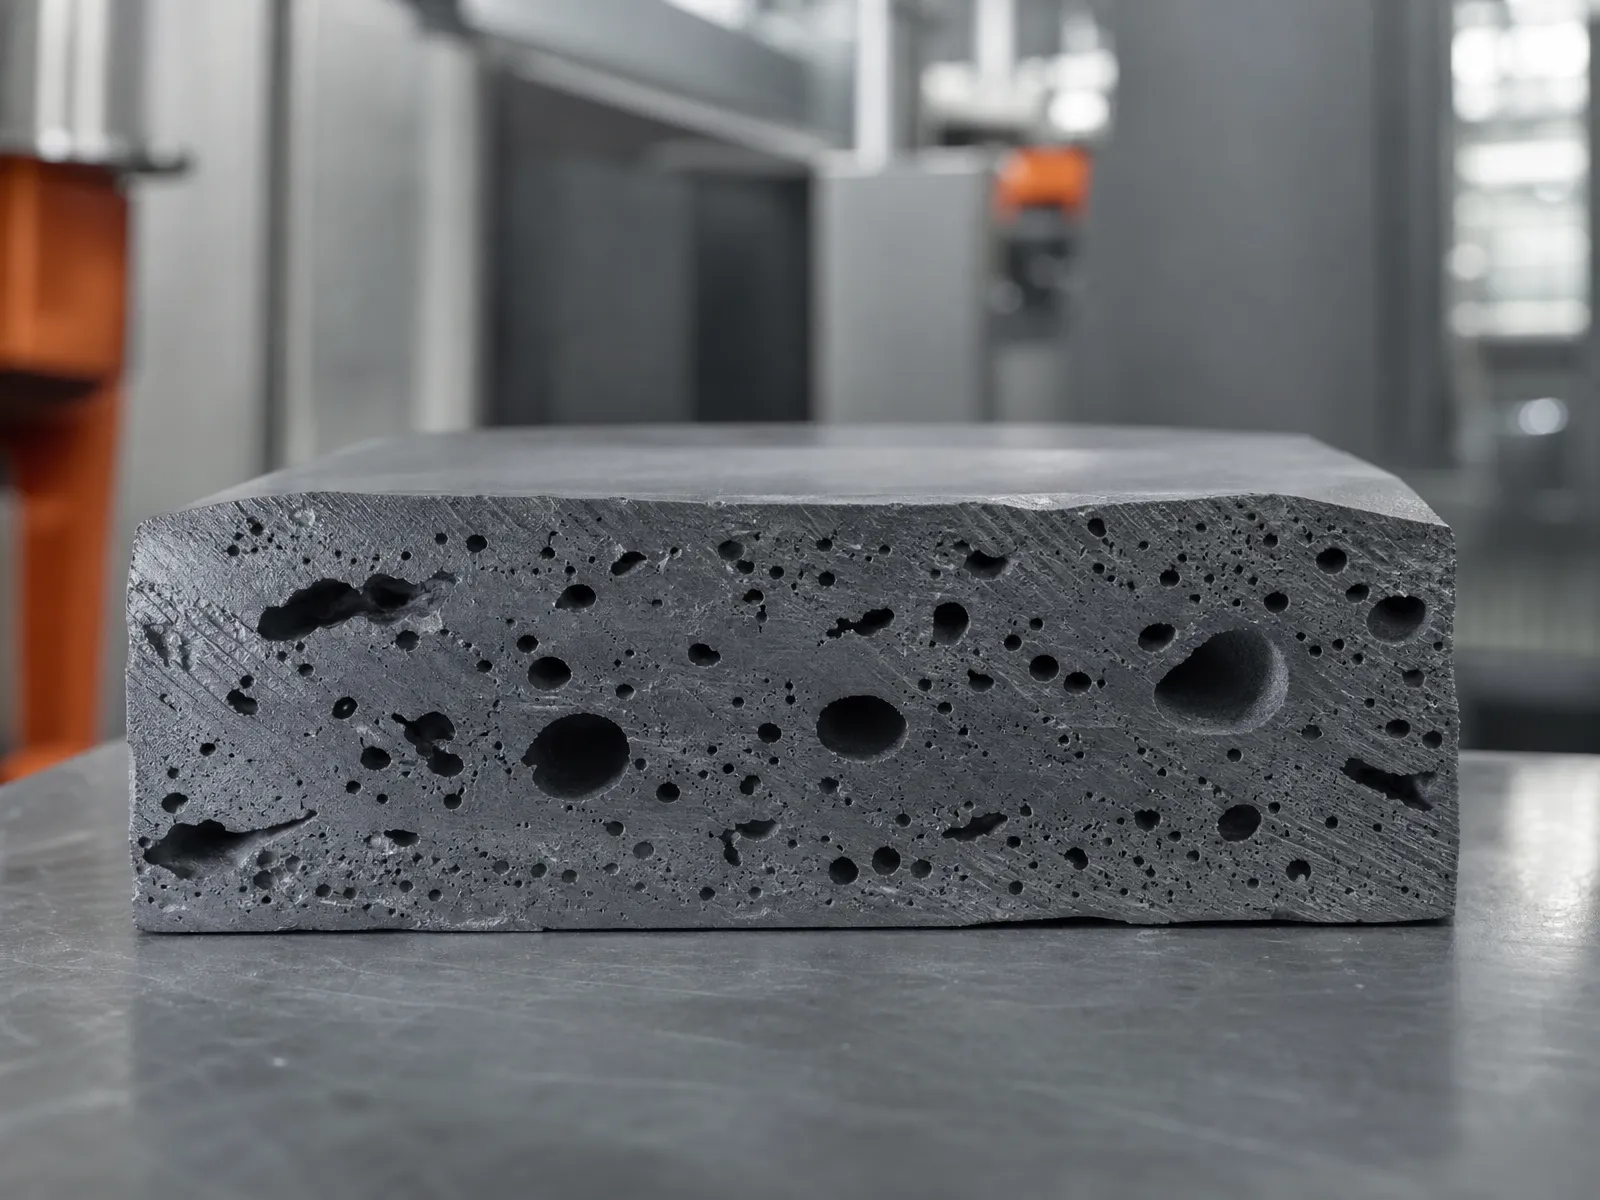
② 基材與電路板放氣(脫泡解不了)。這是釋氣(outgassing):塑件、板材、絕緣件在真空或升溫時會釋放吸附的水氣與揮發物,這些氣體從元件表面逸出,直接在你已經脫好泡的膠裡形成氣泡。判別線索很清楚:氣泡貼著元件表面或板材邊緣、且深度位置集中在介面附近。對策不是抽更久(你越抽,它越放氣),而是灌注前把元件預烘去濕、控制環境濕度、並讓灌封後在膠有流動性的期間還有機會讓這些氣體逸出。
③ 固化過程自己產生的氣泡(脫泡解不了)。固化是放熱反應;一次配的膠量越多、反應越快,放熱越集中。放熱會讓膠內殘餘氣體與揮發物加速逸出;同時如果表層先結皮,內部氣體就被封在裡面——結果就是表面看起來完好、剖面滿是氣泡。另一種更常見的成因是固化收縮率大,收縮過程在元件尖角與膠體交界處拉出空洞。對策是控制一次配膠量、控制環境溫度、必要時用分段升溫固化,而不是延長脫泡。
④ 濕氣與原料反應產生的氣體(脫泡解不了)。主劑包裝沒封好、環境濕度高、容器與工具上殘留濕氣,都可能讓膠液與濕氣反應持續產氣。判別線索:泡很大、數量不多、而且是在灌好之後才陸續出現,甚至固化後才冒出來。這種氣泡抽真空只能處理掉當下已經存在的那一批,源頭的濕氣還在。對策回到入料與環境管理:確認主劑狀態、容器材質(避免紙、木這類多孔吸水材料)、混合前後的環境濕度,以及產品本身是否需要預烘。
⑤ 加了不該加的東西(脫泡解不了,而且常讓結果更糟)。消泡劑與稀釋劑在罐裝膠上是常見話題,但它們是配方的一部分,不是現場的萬用解。加入稀釋劑會改變黏度,也一併影響固化後的機械與絕緣特性;額外添加的消泡劑可能影響固化表現與後續的釋氣量——對潔淨應用(光學感測器、密閉繼電器、MEMS)尤其關鍵,額外添加物會直接反映在釋氣值上。現場能調的是混合、脫泡、灌注與固化條件;配方層的調整應該回到材料供應端做,而不是在桶子裡試。
| 觀察到的氣泡 | 真正的成因 | 脫泡能不能解 | 該動什麼 |
|---|---|---|---|
| 大量小泡、均勻分佈在整個膠體 | 混合捲入的空氣 | 能(但要先減少捲氣) | 改離心/行星式混合、沿壁慢攪、延長翻滾期 |
| 泡貼著元件表面或板材邊緣、集中介面附近 | 基材放氣(釋氣) | 不能 | 元件預烘去濕、控環境濕度、灌後保留流動時間 |
| 表面完好、剖面氣泡多;或固化後陸續出現 | 固化放熱、表層結皮、收縮 | 不能 | 減小一次配膠量、控溫、分段固化 |
| 泡大、數量少、灌好後才出現 | 濕氣與原料/環境反應 | 不能 | 入料與包裝管理、容器材質、環境濕度、預烘 |
| 泡集中在腔體角落與元件腳邊 | 結構置換不完全 | 部分能 | 灌注路徑與排氣設計、二次真空、改流動性 |
| 加了消泡劑/稀釋劑之後才出現的新問題 | 配方被現場改動 | 不能 | 回到材料端處理,別在桶子裡調配方 |
設備與現場確認:真空度不是儀表上那個數字就好
要談時間,先要確定膠液實際承受的壓力。三個現場檢查點:
- 錶的位置。真空錶讀的是它接的那個腔體的壓力。管路長、管徑細、或錶接在幫浦端而不是腔體端時,腔體內的實際壓力會與讀數有落差;膠液越黏、液面越深,料面處的壓力與腔體讀數的差越大。
- 幫浦與密封的狀態。真空泵浦的油位與油品、真空腔密封圈的硬化與缺口、管接頭的微漏——這些都會讓「錶看起來有到、但實際抽不下去」。抽氣時的異常聲音、達到目標真空度所需的時間突然變長,都是早期徵兆。
- 達到的真空度是多少。‑0.08 MPa 與 ‑0.095 MPa 對氣泡膨脹的效果差了不止一倍,記錄製程條件時要寫實際值,而不是寫「抽真空」。
當真空解不了的時候,還有一條路:加壓消泡(壓力灌注)。真空做的是「讓氣泡變大、浮出來」;壓力灌注做的是「讓膠液被逼進氣泡原本佔的位置、把氣泡壓縮到看不見」。兩者對應不同的失敗型態:高填充、極黏、真空下抽不動的膠,或結構死角多、膠液置換路徑太窄的件,加壓灌注常常比延長真空更有效。要注意的是,壓力灌注並沒有把氣體移除——它只是把氣體壓縮到很小,因此固化前的洩壓與固化條件必須一起設計,否則氣體會重新膨脹。這也是為什麼有些製程會走「先真空脫泡、再壓力灌注」的組合。
怎麼證明改對了:三個驗收動作
把參數改完,需要一個不靠感覺的收尾。三件事由便宜到貴:
1. 切片目視(每批或每次調整後)。取樣位置要選最可能出問題的處,不是最好切的地方——元件正下方、腔體角落、膠體最厚處、與元件尖角接觸的介面各取一處。剖開後看空洞的大小、數量與位置:貼著元件表面的空洞指向放氣或置換不完全,均勻散布的細泡指向混合捲氣,集中在厚膠區的泡指向固化放熱。
2. 抽樣 X-ray 或超聲檢測(量產抽樣)。非破壞、可對成品件做,適合在切片之前先掃一批找趨勢。它的解析度與穿透力隨膠體厚度與填料量變化,判定標準要事先和品保寫清楚,而不是等看到影像再決定算不算缺陷。
3. 同條件複測功能指標。改的是製程,驗的是功能:落在散熱路徑上的件複測熱阻(必須在相同的壓力與接觸層厚度條件下比較,否則量到的不是同一個東西),高壓件複測介電耐受。潔淨應用(光學、密閉繼電器、MEMS)另加一項——對照材料端提供的釋氣數據(依 ASTM E595 的 TML/CVCM 值),確認你的製程調整沒有把釋氣量推高。
驗收的意義不只是「這批過了」。切片與複測的結果要回去修正停止判據:如果你記錄的「不再冒泡後 60 秒」對應的剖面仍然有微泡,那把判據改成 90 秒;判據就是這樣在自家線上長出來的,它不會從別人的「5 到 15 分鐘」裡長出來。
下一步:把這批膠的脫泡參數寫進 SOP
把三件事記進你的製程記錄,這一輪就閉環了:① 這批膠的判據組合(黏度/填料、結構、功能要求,哪一項命中);② 停止判據的實測值(達到平穩期後連續無泡的秒數,以及當時的實際真空度);③ 驗收結果(切片取樣位置與看到什麼、複測的熱阻或介電值)。
需要把這些數字落成可執行條件時,可以直接把製程條件與異常記錄交給應用工程團隊——包含你的膠種、混合方式、可操作時間需求、真空度與固化條件,以及切片照片。雙組份矽膠與環氧灌封膠的可操作時間、固化條件與耐溫限制,在各料號的規格書裡;矽膠系統的釋氣要求(TML/CVCM)則依等級提供對照資料。從聯絡 Ziitek把條件送進來,會比在桶子裡反覆試更快找到那一組對的參數。