點膠與量產製程
導熱墊片模切公差:孔位、邊距與定位規則
導熱墊片模切公差不能照抄:先從組裝堆疊算出間隙範圍、換成壓縮率窗口,再訂孔位位置度、最小邊距與側向鼓出量,最後核對刀模能力、量測方法與量產抽樣驗收標準。
Ziitek 技術團隊 —
8 篇文章
導熱墊片模切公差不能照抄:先從組裝堆疊算出間隙範圍、換成壓縮率窗口,再訂孔位位置度、最小邊距與側向鼓出量,最後核對刀模能力、量測方法與量產抽樣驗收標準。
Ziitek 技術團隊 —
點膠閥按黏度與填料磨蝕性選,針頭內徑按最大粒徑倍數選。六種閥型與泵的黏度邊界、3 倍與 10 倍兩種口徑取捨、六種不穩症狀處方,附 12 項可列印的試產檢查表。
Ziitek 技術團隊 —
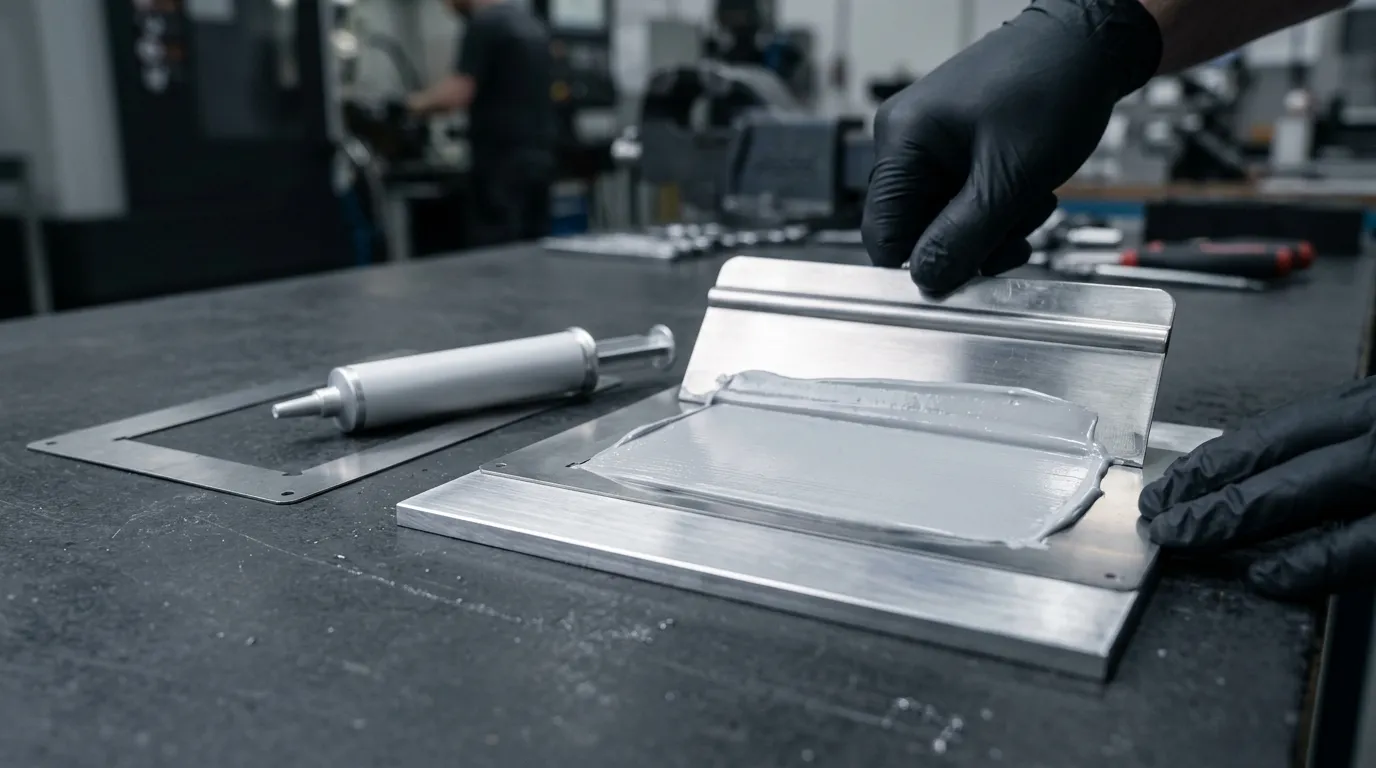
導熱膏塗得均不均勻,不是手感問題,而是「用哪一種上料方式、把多少體積的膏、鋪成多厚的一層膜」的幾何與流變問題。本文先把「均勻」拆成膜厚、覆蓋率、厚度變異與邊緣溢流四個可量測指標,再用一張表把絲印、刮塗、點塗與自動化塗佈放在同一個比較基礎上;接著逐項說明各自的厚度由什麼決定、參數怎麼定、材料利用率與節拍差在哪、以及它會在什麼情況下失敗;最後給出三個問題收斂的選型路徑、六種塗不勻現象的排查表,以及首件與抽檢的驗收方式。
Ziitek 技術團隊 —
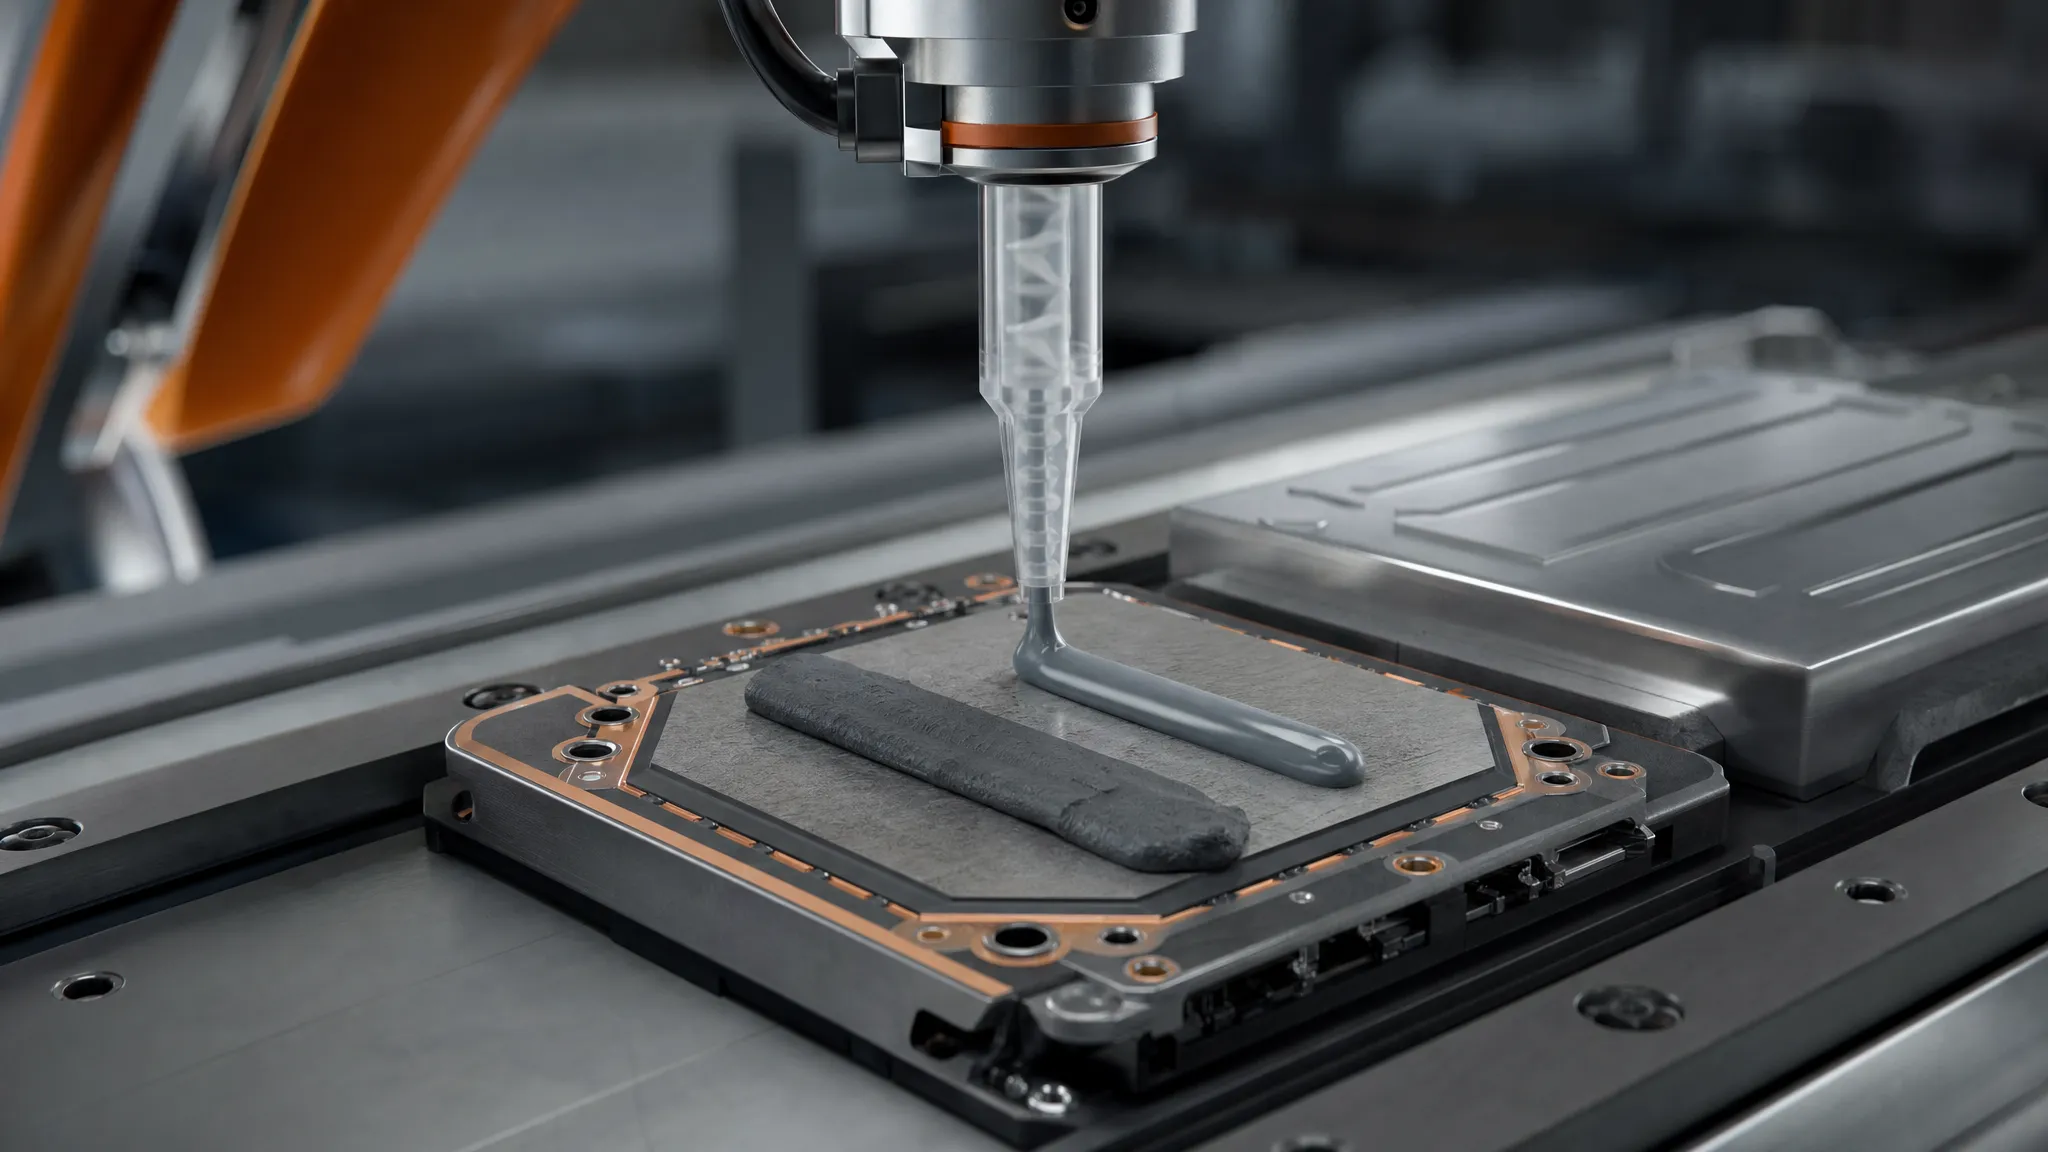
單液導熱泥與雙劑導熱凝膠的取捨不在導熱係數,而在固化:單液泥不固化、返工用異丙醇加刮刀清得乾淨、節拍快;雙劑凝膠 A/B 混合後交聯成軟質彈性體,抗振動與密封、耐熱循環更好,卻要多一道混膠工序與固化等待,返工也得清殘膠再重塗。用固化、返工、節拍三軸把兩條可點膠路線一次選清楚。
Ziitek 技術團隊 —
樣品在實驗室很乖、量產卻很差,差別通常不在材料選錯,而在導入時把「量產才會出現的變因」漏在關卡之外。這篇把導熱材料導入量產的驗證拆成 8 個可勾選的關卡,附關卡表、判收門檻與責任分工。
Ziitek 技術團隊 —
導熱凝膠出現氣泡時,真正該問的不是「怎麼把氣泡排掉」,而是「這顆氣泡從哪一段進來」。同一句話在產線上對應四種成因完全不同的缺陷:混膠或灌裝時夾帶的空氣、換膠筒與接管路時引入的空氣、點膠圖案在幾何上困住的空氣、以及基材受熱固化時放出的氣體。四類的處置動作互相衝突,所以本文先給分型,再給一張「出現時機×位置×形態」診斷表把現場看到的現象對到成因;接著用量級計算說明為什麼高黏度凝膠上的「靜置上浮」幾乎無效、真空脫泡的起點參數與限制、A/B 混色的目視判據;最後交付六步現場排查 SOP、驗收判據(熱阻、切片、熱像各自的極限)與三個最容易做錯的動作。
Ziitek 技術團隊 —
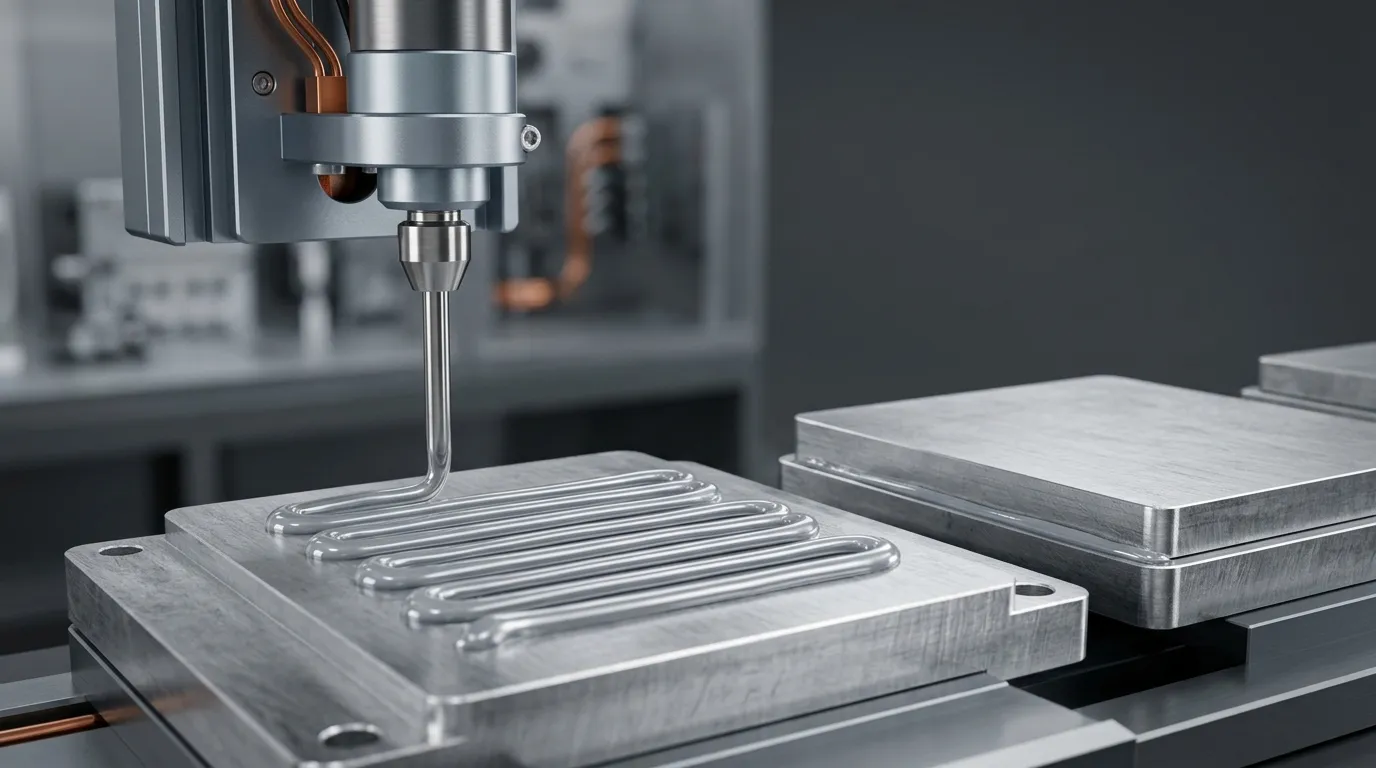
點膠量是下限,不是膜厚的控制器。用 40×40 mm 的實例算完一遍:面積乘目標膜厚得到必需體積,加上覆蓋與溢流餘量,用密度換成克數,再換算成蛇形路徑長度;附公差堆疊、溢膠判讀與試產稱重檢查表。
Ziitek 技術團隊 —
量產選可點膠導熱材料,先決定要不要固化:導熱膏靠壓力壓薄膜、導熱泥低應力填大間隙、雙劑凝膠以固化換可靠度。帶製程工程師從黏度、混合比與節拍完成製程選擇。
Ziitek 技術團隊 —