導熱材料怎麼選?間隙、壓力到量產的決策樹
選導熱材料不是看導熱係數排行榜:先量間隙、算夾持壓力、再對功率密度與絕緣需求,最後讓量產工藝與可靠度收斂材料類型。本文用決策樹帶你走完 OEM 選型全流程。
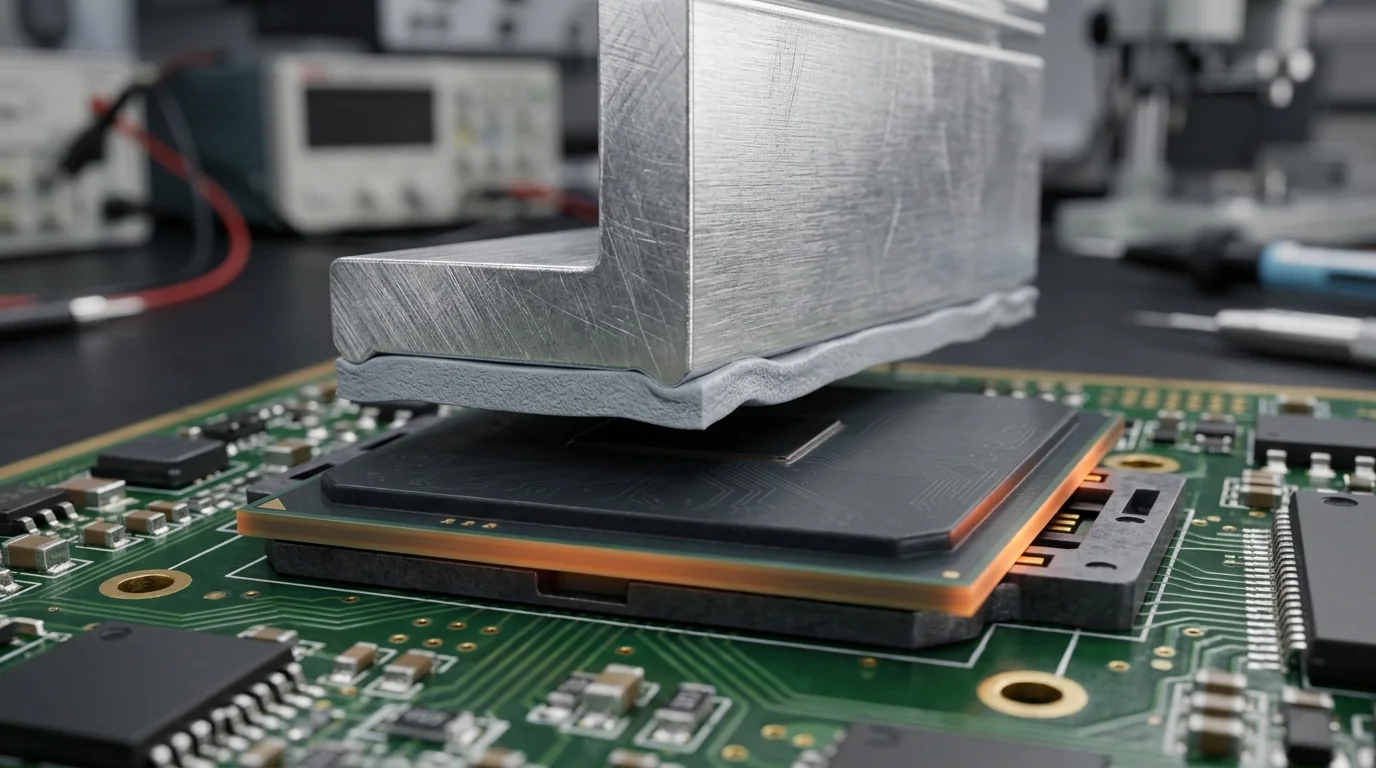
選導熱材料(TIM,thermal interface material)的正確順序,不是先比導熱係數(W/mK)排行榜,而是先回答三個問題:間隙多大、能夾多緊、要導多少熱。把這三個條件帶進決策樹,材料類型是算出來的結果,不是翻目錄碰運氣——散熱材料怎麼選,本質上就是在這三個約束下找交集。本文是給 OEM/ODM 散熱設計、機構與採購團隊的繁中選型指南,從參數判讀、材料分類、決策順序、量產與可靠度,一路走到「向供應商問什麼」。
TIM 是什麼?為什麼散熱不能沒有它
把散熱片壓到 CPU 上,兩片看似平整的金屬其實只有少數高點真正接觸——顯微鏡下,金屬對金屬的實際接觸面積通常只有名義面積的百分之幾,其餘縫隙全是空氣,而空氣是熱的絕緣體(導熱率約 0.026 W/m·K)。導熱界面材料(TIM)就是填進這些縫隙、把空氣擠出去的導熱介質:它本身的導熱率遠低於銅或鋁,但比空氣好幾個數量級,所以整條熱通道的總熱阻大幅下降。
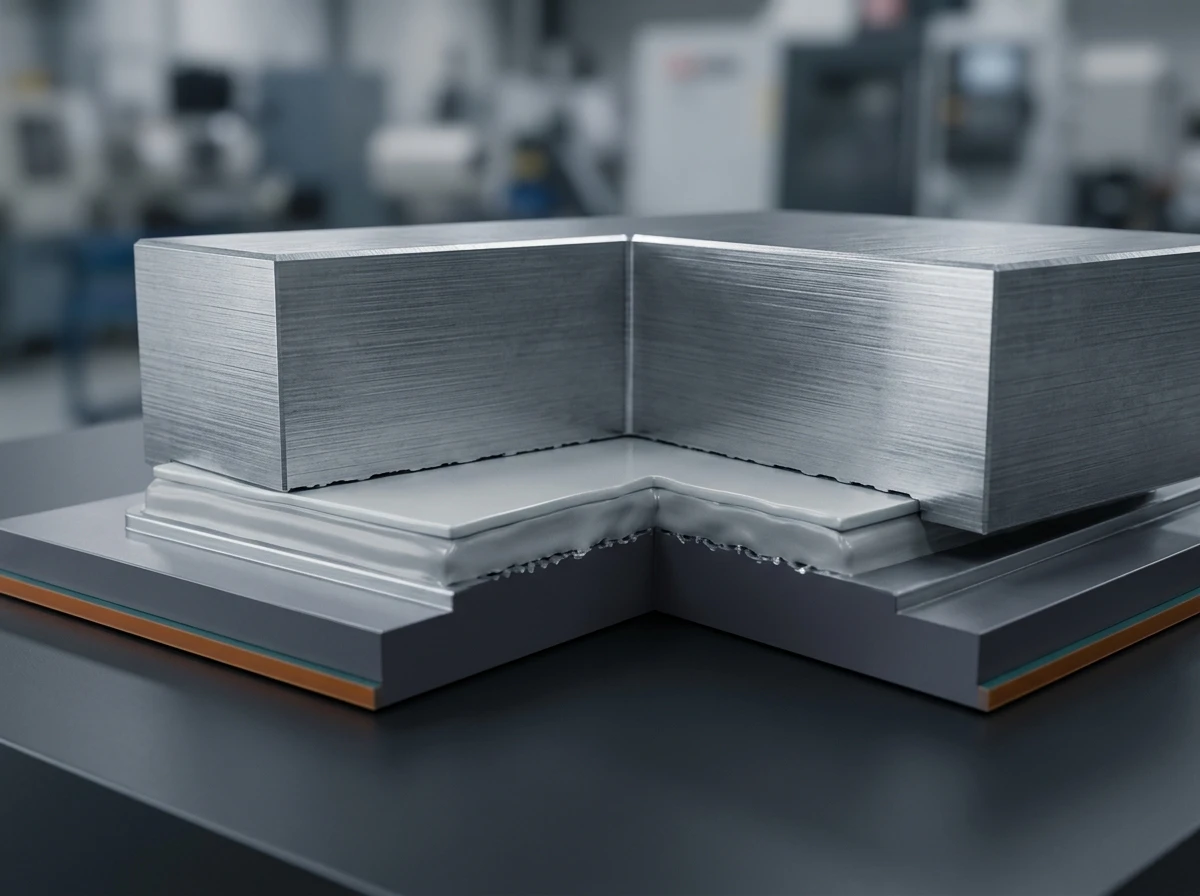
TIM 的總熱阻由材料本體熱阻加上上下兩個接觸熱阻組成——這就是為什麼標稱 W/mK 高不代表接合處表現好。
TIM 的導熱率範圍極寬:從導熱膏的 1–5 W/m·K,到墊片的 1–16 W/m·K,再到液態金屬的 35 W/m·K。但「導熱率高」不等於「散熱好」——真正決定散熱片能不能把熱帶走的,是整條接合處的熱阻。接下來先講清楚這兩個最容易誤讀的數字。
導熱係數 vs 熱阻:規格書上最常被誤讀的兩個數字
導熱係數(thermal conductivity,k)是材料的本質屬性,單位 W/m·K,描述「材料本身」導熱多快,與厚度、壓力無關。熱阻(thermal resistance)則是「這條接合處實際表現」,單位 °C·cm²/W,它同時包含了材料導熱率、壓縮後的膜厚(bond line thickness,BLT)以及兩邊的接觸熱阻。規格書上兩個數字都印,但讀法完全不同:
- 導熱係數高 ≠ 接合處熱阻低。膜厚翻倍、或接觸不良,高 k 材料可能輸給壓得更薄的低 k 材料。
- 熱阻才是「裝在機器裡會怎樣」的數字。比較不同供應商時,要在同樣壓力與膜厚下比熱阻,才有意義。
傅立葉定律說得很直白:熱阻隨厚度上升、隨面積與導熱率下降。工程上的第一個推論就是——能壓多薄就多薄,能潤濕多好就多好。而量測熱阻的業界標準是 ASTM D5470,在固定治具與壓力下量測,讓各家數字可以橫向比較。如果你對「導熱係數越高越好嗎」這個迷思想再深挖,導熱係數與熱阻、膜厚、夾持壓力的完整關係有逐項拆解。
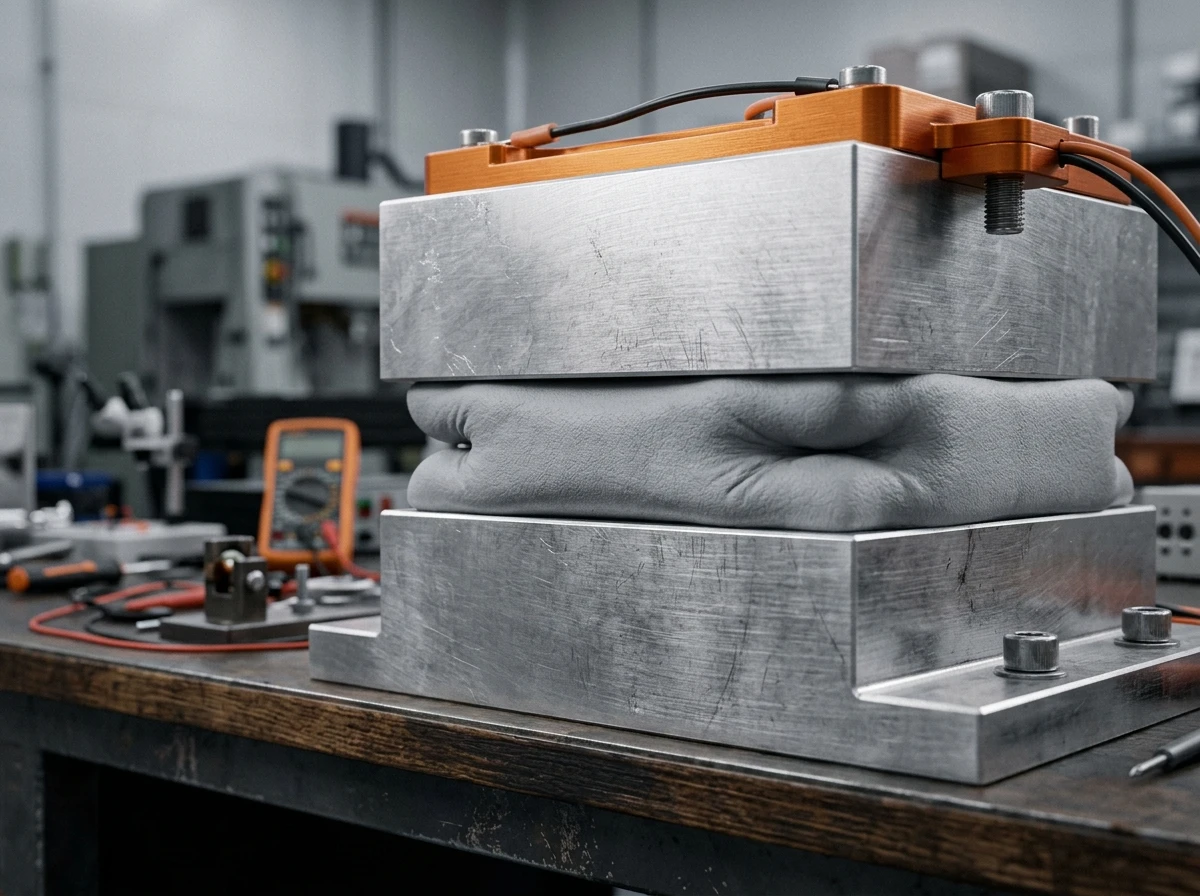
同一片材料,導熱率是固定值,熱阻卻隨膜厚與接觸狀況變化——所以規格書要連壓力與膜厚一起看。
六類主流導熱材料怎麼分?
TIM 不是單一產品,是一族格式(format),每種格式解決不同的機構問題。選型前先認識這六個家族:
導熱膏(grease / paste)
可點膠的膏狀物,填充導電或導熱顆粒。膜厚可以壓到很薄(<0.1 mm),在平整、可夾緊的介面(CPU 頂蓋對散熱片)熱阻最低,是 PC 與伺服器的主流。代價是塗佈技巧與長期可靠度(泵出、乾涸)。此類材料典型導熱率 1.0–5.2 W/m·K。
導熱墊片(gap pad)
預固化的彈性固體墊,裁切好再貼。能吸收公差堆疊、橋接不平整間隙(典型 0.5–5 mm)、提供電氣絕緣,無點膠髒污,是多零件板子的主力。需要真實夾持壓力,同厚度下導熱效率遜於導熱膏。此類材料典型導熱率 1.25–16 W/m·K。
導熱凝膠(gel / gap filler)
可點膠、會固化(或保持軟態)的膏狀物。兼具墊片的低組裝應力與膏的順形性,能幾乎零壓力填進大而不規則的間隙,是自動化高產線的最愛。此類材料典型導熱率 1.5–9.0 W/m·K。
相變化材料(PCM)
常溫固態,到設定溫度(典型 50–60 °C)軟化成很薄的膜,再重新固化——結合膏的表現與墊片的操作性,且抗泵出,適合高熱循環、高可靠度插座。此類材料典型導熱率 0.95–9.6 W/m·K。
石墨/碳纖維墊
各向異性墊,透過定向碳纖維在垂直方向提供極高導熱(典型 9–25 W/m·K),厚度薄、所需壓力低,是「要高導熱又夾不緊」的強力選擇。
液態金屬與導熱膠帶
液態金屬是導熱率最高的 TIM 類別(35 W/m·K),應付極端熱流密度,但要求電氣隔離與防腐蝕(會侵蝕鋁),屬專家用戶;導熱雙面膠(典型 0.8–1.6 W/m·K)則以黏接兼導熱取代螺絲夾具,適合 LED 與低功率組裝。
對「墊片、凝膠、膏在 OEM 量產該怎麼取捨」的完整比較,導熱墊片、導熱凝膠與導熱膏差異有逐項拆解;想先看各類的產品規格,可以從導熱墊片產品系列開始。
決策樹第一步:間隙多大?
間隙是選型的第一個輸入,因為它直接決定材料格式:
| 間隙 | 材料類型 | 理由 |
|---|---|---|
| < 0.25 mm 平整 | 導熱膏、PCM、液態金屬 | 需要極薄膜厚才能把熱阻壓低 |
| 0.25–5 mm 帶公差 | 導熱墊片、凝膠 | 墊片吸收公差堆疊,凝膠順形填隙 |
5 mm 或不規則 | 點膠凝膠、灌封 | 大間隙與異形只有可點膠材料能填 |
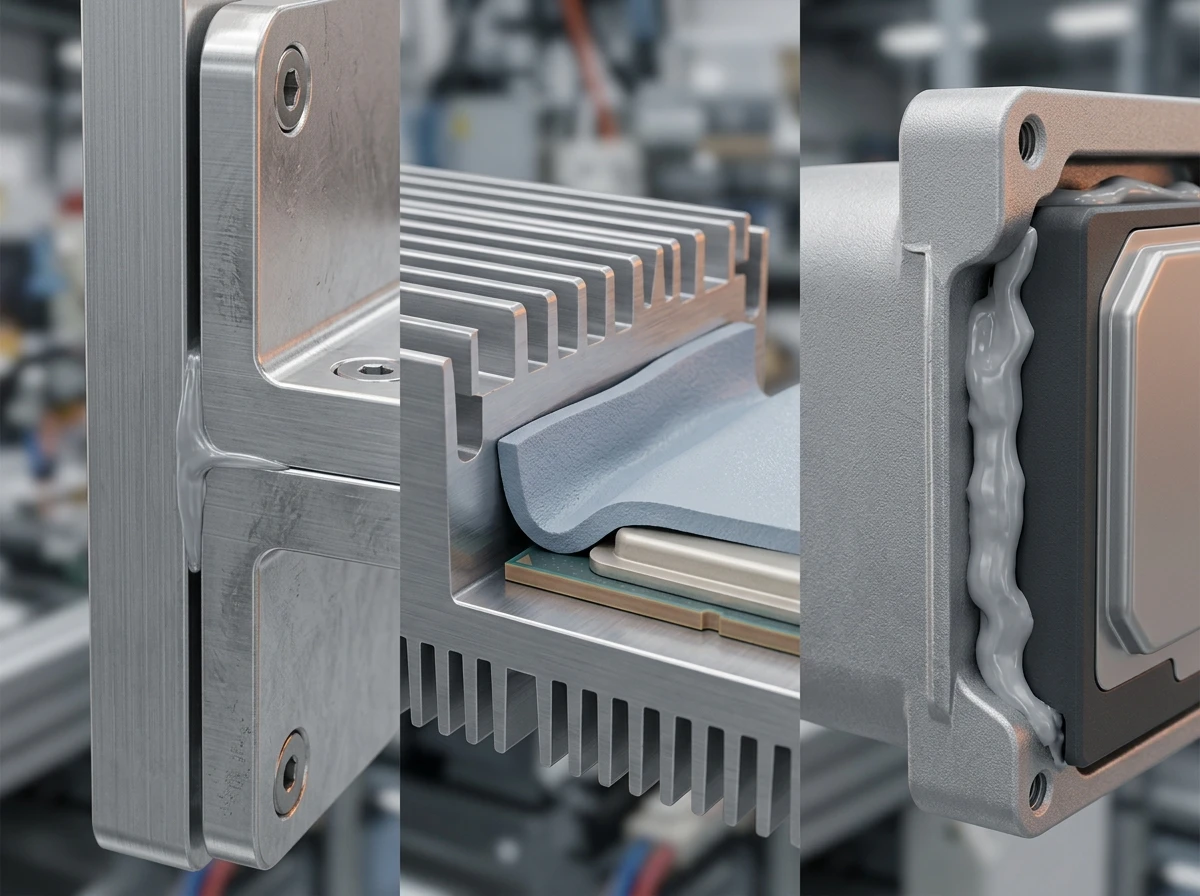
間隙是決策樹的第一道分叉——先量間隙,再談導熱率。
量間隙有兩個關鍵:標稱間隙(設計圖上的)與最差狀況間隙(公差堆疊後的)。墊片要按最差狀況選厚度,否則裝配後不是壓不實就是過壓。墊片厚度與公差怎麼訂,導熱墊片厚度怎麼選有完整流程。
決策樹第二步:夾持壓力預算多少?
夾持壓力決定材料硬度與模量。決策樹第二道分叉:
- 能夾緊的剛性組裝(螺絲鎖固、金屬對金屬):導熱膏、中硬墊片都可——壓力夠,膏能壓薄、墊能壓實。
- 怕壓的敏感元件(大型 IC、脆性晶片、薄板):選低模量、超軟的墊片或凝膠——在低壓力下仍能貼合,不把應力灌進元件。超軟墊片可低至 Shore 00 5。
- 維修拆卸頻繁:墊片與 PCM 可重複使用;固化型凝膠與灌封返工困難。
壓縮率(同一壓力下墊片被壓薄多少)與回彈性(卸壓後恢復多少)是這個階段的關鍵規格——不是硬度數字本身,而是「這個硬度在我能給的壓力下,能不能壓到設計膜厚」。詳細對照見導熱墊片壓縮率與回彈性與導熱材料硬度怎麼選。
決策樹第三步:功率密度與絕緣需求
散多少熱、隔不隔電,決定材料等級。第三道分叉:
- 功率密度低(< 5 W/cm²):一般墊片、膠帶就夠,不必為 W/mK 付溢價。
- 功率密度中高(5–15 W/cm²):往高 K 墊片、導熱膏、PCM 走。
- 極高熱流(> 15 W/cm²,如 AI 加速卡):液態金屬或高 K 石墨/碳纖維墊。
- 需要電氣隔離(跨電壓接合):選絕緣墊片(Ziitek TIS® 耐壓 1500–6000 VAC)——導熱膏與液態金屬若導電,絕不能用在跨電壓處。
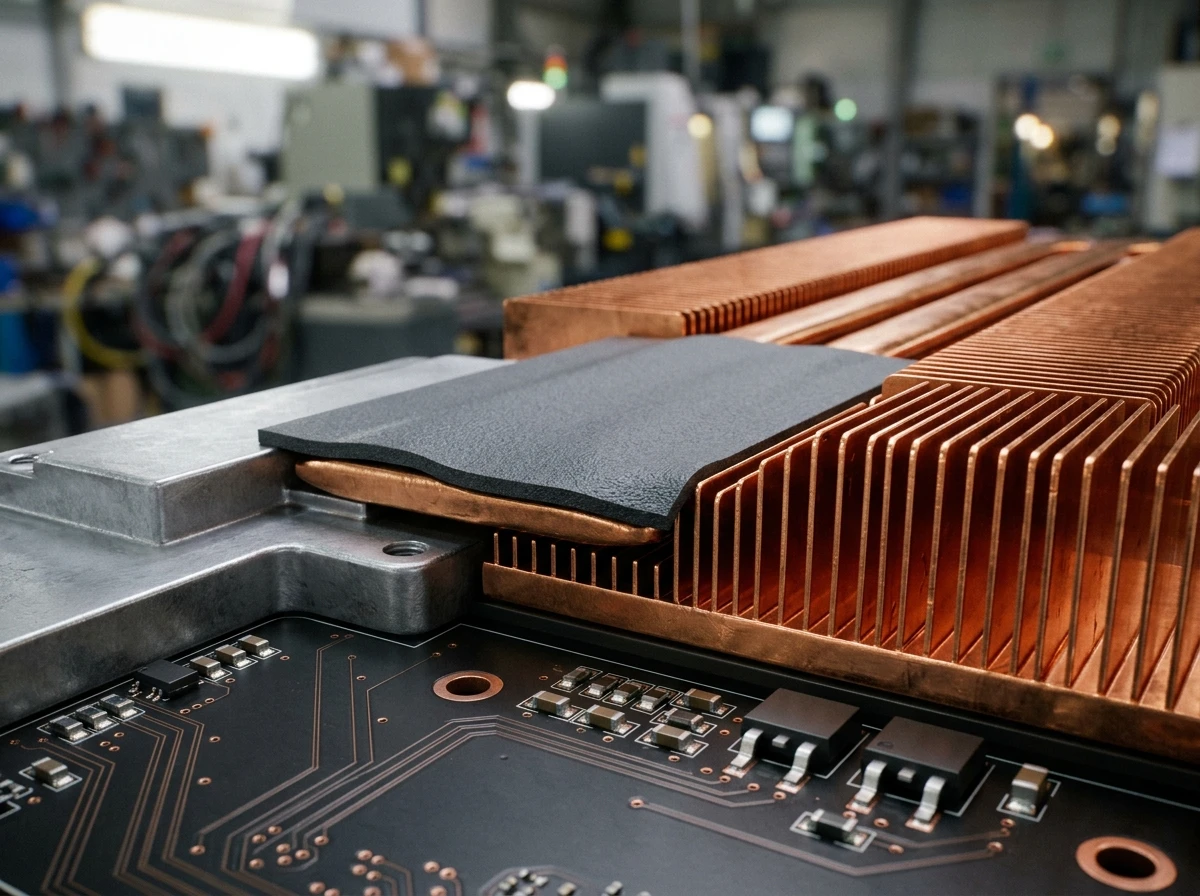
功率密度把材料往上推一級;絕緣需求則是一票否決——導電材料絕不能跨電壓。
高功率界面的三種路線(相變、導熱膏、墊片)各有適用條件,相變材料、導熱膏與導熱墊片怎麼選有專文比較;需要絕緣的場合,絕緣導熱片怎麼選把耐壓與爬電距離講清楚了。
導熱材料比較表:兩張表看懂全場
決策樹走到這裡,通常剩下兩三個候選。下面兩張表幫你把候選攤平:第一張看格式與裝配,第二張看規格與成本。W/m·K 範圍以 Ziitek 現售產品為例,不同供應商會有差異——數字只是讓你建立量級感,不是報價。
表一:格式與裝配
| 材料類型 | 典型 W/m·K | 形態 | 適用間隙 | 組裝應力 | 可返工 |
|---|---|---|---|---|---|
| 導熱膏 | 1.0–5.2 | 點膠膏狀 | < 0.1 mm | 需壓力 | 可 |
| 導熱墊片 | 1.25–16 | 預切固體 | 0.5–5 mm | 高(需夾持) | 可 |
| 導熱凝膠 | 1.5–9.0 | 點膠固化 | 任意,含大間隙 | 極低 | 有限 |
| 相變化 PCM | 0.95–9.6 | 墊片,使用中熔化 | 薄 | 中 | 可 |
| 石墨/碳纖維墊 | 9–25 | 預切固體 | 薄 | 低 | 可 |
| 液態金屬 | 35 | 液態 | 極薄 | 需壓力 | 困難 |
| 導熱膠帶 | 0.8–1.6 | 雙面膠 | 薄 | 免夾持(黏接) | 不可 |
| 絕緣墊片 | 1.0–1.6 | 預切固體 | 0.2–2 mm | 高 | 可 |
表二:規格與成本
阻抗與溫區為行業典型值,依型號與供應商而異(如石墨片系列溫區可達 −45~400 °C,碳纖維墊則為 −40~200 °C);實際值以各供應商規格書為準。
| 材料類型 | 典型阻抗 °C·cm²/W | 硬度 | 電氣行為 | 典型溫區 | 相對成本 |
|---|---|---|---|---|---|
| 導熱膏 | 0.02–0.15 | 無(膏狀) | 絕緣(金屬填料除外) | −40 至 200 °C | 低 |
| 導熱墊片 | 0.5–3.0 | Shore 00 15–70 | 絕緣,有耐壓等級 | −45 至 200 °C | 低–中 |
| 導熱凝膠 | 0.3–1.5 | Shore 00 25–70(固化後) | 絕緣 | −45 至 200 °C | 中 |
| 相變化 PCM | 0.05–0.3 | 固態,50–60 °C 軟化 | 絕緣 | −40 至 150 °C | 中 |
| 石墨/碳纖維墊 | 0.05–0.5 | Shore 00 40–70 | 常導電 | −40 至 200 °C | 高 |
| 液態金屬 | 0.005–0.02 | 液態 | 導電,須隔離 | −10 至 200 °C | 高 |
| 導熱膠帶 | 1.0–5.0 | 無(黏接) | 絕緣 | −40 至 150 °C | 低 |
| 絕緣墊片 | 1.0–3.0 | Shore A 40–80 | 絕緣,1500–6000 VAC(Ziitek TIS®) | −45 至 200 °C | 低–中 |
兩張表要合起來讀:石墨墊與一般墊片 W/m·K 差一個世代,但石墨墊常導電——當初選墊片就是為了絕緣的話,高 W/m·K 直接出局。液態金屬每一行阻抗都贏,但隔離與腐蝕讓它在多數設計裡輸掉。材料類別間的詳細差異,導熱石墨片與導熱墊片差在哪有專文。
量產條件怎麼選材料?點膠 vs 模切 vs 網印
到了量產階段,材料形態(format)比導熱率更常決定成敗。同樣 3 W/m·K,點膠凝膠與模切墊片的產線邏輯完全不同:
- 模切墊片:貼放快、一致性高,但有材料損耗與刀模工裝成本;適合大批量、尺寸穩定的零件。
- 點膠凝膠/膏:可自動化、近零浪費,適合高混線與大而不規則間隙;代價是點膠參數(出膠量、路徑、固化)要開發。
- 網印/鋼板印刷:薄而均勻,適合高產量平板件,一次印一片。
- Form-in-place(現場成型):機械手臂點出墊圈或填隙,適合複雜幾何。
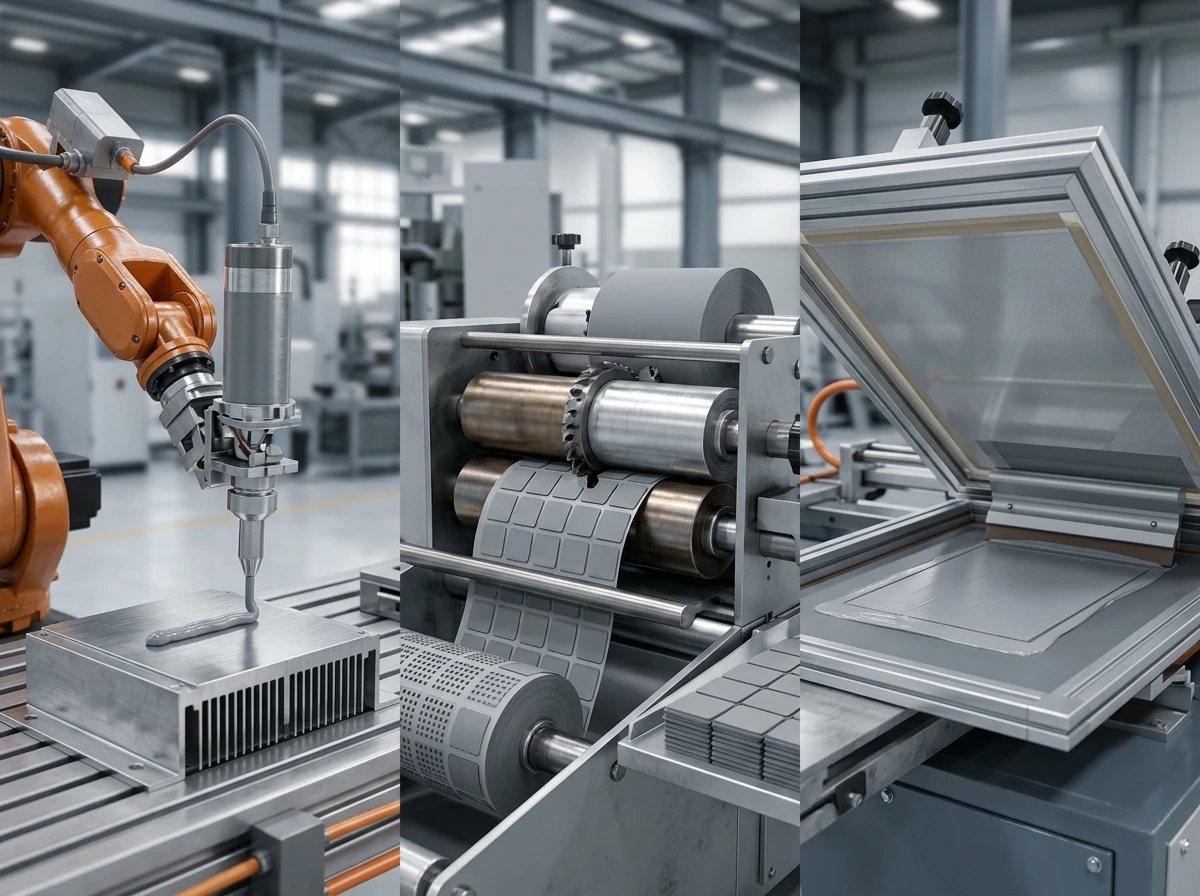
量產工藝的選擇往往比 W/m·K 多一位小數更影響總成本——模切有刀模,點膠要調參,網印要鋼板。
採購工程師要連同節拍、損耗、工裝與返工一起算——最便宜的規格書,不一定是裝配成本最低的接合處。點膠型材料還要注意黏度:黏度決定出膠速度、塌陷與產線節拍,填料比例越高黏度通常越高、導熱越好,兩者要一起取捨。點膠量估算、氣泡排除與塗佈方法各有專文:導熱凝膠點膠量怎麼估與生產製程系列文章。
可靠度:導熱材料怎麼失效?
第一天沒問題的材料,不代表三年後還在。設計時就要對抗的失效模式:
- 泵出(pump-out):熱循環把膏從接合處慢慢擠出去。用 PCM 或穩定墊片取代。
- 乾涸/滲油:膏的基礎油遷移走,留下乾燥填料。長壽命產品選穩定配方。
- 熱循環疲勞:反覆膨脹收縮劣化膜厚;讓材料模量配合接合處的 CTE 差異。
- 揮發(outgassing):揮發性矽氧烷凝結在光學件與接點上;敏感表面用低揮發或非矽配方。
- 蠕變/應力鬆弛:長期高溫高壓下,軟墊的壓縮量隨時間慢慢增加、彈性下降——螺栓鎖固的接合處要確認墊片在壽命末期仍維持足夠的貼合壓力。
這些失效模式的測試方法與判定標準,導熱材料熱循環測試怎麼規劃與熱設計驗證系列文章有逐項拆解。
按應用場景選型:AI、EV、電源、5G、LED
不同產品對 TIM 的壓力完全不同。常見起點:
- CPU/GPU/伺服器/資料中心:平整頂蓋、高壓力、高熱流、要返工——高性能導熱膏或 PCM;PCM 的抗泵出對全年無休的資料中心特別有吸引力。
- 電動車電池與儲能:電芯與冷板間大而不均勻的間隙、組裝應力要極低、要電氣隔離——點膠填隙凝膠與絕緣墊片主導。
- 電源/逆變器:高熱流加高壓隔離——耐壓墊片或絕緣墊片。
- 5G/網通射頻:多小元件、公差堆疊、室外密封——墊片與低揮發凝膠。
- LED:成本與簡潔驅動、熱流中等——導熱膠帶或薄墊片。
- 工業/車用/醫療:溫區寬、壽命長、要認證——穩定墊片/PCM加文件化認證。
AI 伺服器是目前最熱的場景——AI 伺服器 GPU 與 VRM 的導熱材料怎麼選有專文;其他場景與產業方案也可參考資料中心與 AI 行業頁。
選型前向供應商索取的五項規格
決策樹跑完、候選縮到兩三家後,把下面五件事寫進詢價單——這是中文 SERP 上幾乎沒有供應商主動給的內容,也是你從「看型錄」變成「專業採購」的分水嶺:
- 指定壓力與膜厚下的熱阻:要「3 W/m·K 墊片在 10 psi、0.5 mm 下的熱阻」,不是只要 W/m·K。
- 壓縮率/應力曲線:墊片在你設計的夾持力下壓到多薄、回彈多少。
- 可靠度測試數據:熱循環次數、滲油量、揮發量(有測試條件的,不是廣告值)。
- 合規文件:RoHS、REACH、UL 黃卡(含型號覆蓋範圍)。
- 樣品與承認流程:打樣週期、尺寸公差、量產一致性的驗證方式。
樣品怎麼驗、送樣前要備哪些清單,導熱材料樣品怎麼驗證有完整檢查表;需要工程支援可直接聯絡 Ziitek 技術團隊。
常見問題(FAQ)
導熱係數越高越好嗎?
不一定。熱阻由導熱率、膜厚與接觸狀況共同決定——高 W/m·K 但壓不薄、潤濕差的材料,實測可能輸給低 W/m·K 但貼合好的材料。看規格先看指定壓力下的熱阻。
間隙多大用墊片、多薄用導熱膏?
小於 0.25 mm 的平整介面用導熱膏(膜厚才能壓薄);0.25–5 mm 帶公差用墊片;大於 5 mm 或不規則用點膠凝膠或灌封。
導熱材料會導電嗎?
視填料而定。金屬填料(如液態金屬)導電,必須電氣隔離;陶瓷填料的墊片、凝膠通常絕緣,部分型號有明確耐壓等級。跨電壓接合處一定要選絕緣型。
導熱墊片需要多少夾持壓力?
看硬度與設計膜厚——軟墊(Shore 00 低於 30)在低壓力下即可貼合,硬墊需要更多力才能壓到目標厚度。以供應商給的壓縮率曲線為準。
相變材料和導熱膏哪個好?
高熱循環、全年無休的場合 PCM 抗泵出更穩;追求最低初始熱阻且可定期重塗,導熱膏有優勢。取決於你的可靠度預算。
導熱凝膠返工方便嗎?
固化型凝膠返工困難(需剝除或溶劑),常溫軟態凝膠較好處理。需要頻繁拆修的設計優先選墊片、PCM 或軟態凝膠。
下一步:把決策樹帶回你的設計
選導熱材料沒有「最好」,只有「最符合你的間隙、壓力、功率密度與量產條件」。把本文的決策樹印出來帶進下一次散熱會議:先量間隙、再算夾持預算、對功率密度與絕緣需求,最後讓量產與可靠度收斂——然後向供應商要那五項規格。Ziitek 自 2006 年生產熱管理材料,供應導熱墊片、凝膠、膏、相變與石墨碳纖維給 EV、資料中心、網通、LED 與工業客戶;帶著你的間隙與壓力條件,與 Ziitek 技術團隊討論選型 →。