灌封後仍失效?熱循環、CTE 不匹配與返工設計的可靠度檢查表
材料規格全部達標,模組還是裂在端子那一圈。灌封件失效在介面而非膠體:CTE 差乘模量再乘溫差決定應變,Tg 跳變與固化收縮決定它何時到來,圖面則決定壞了能不能修。
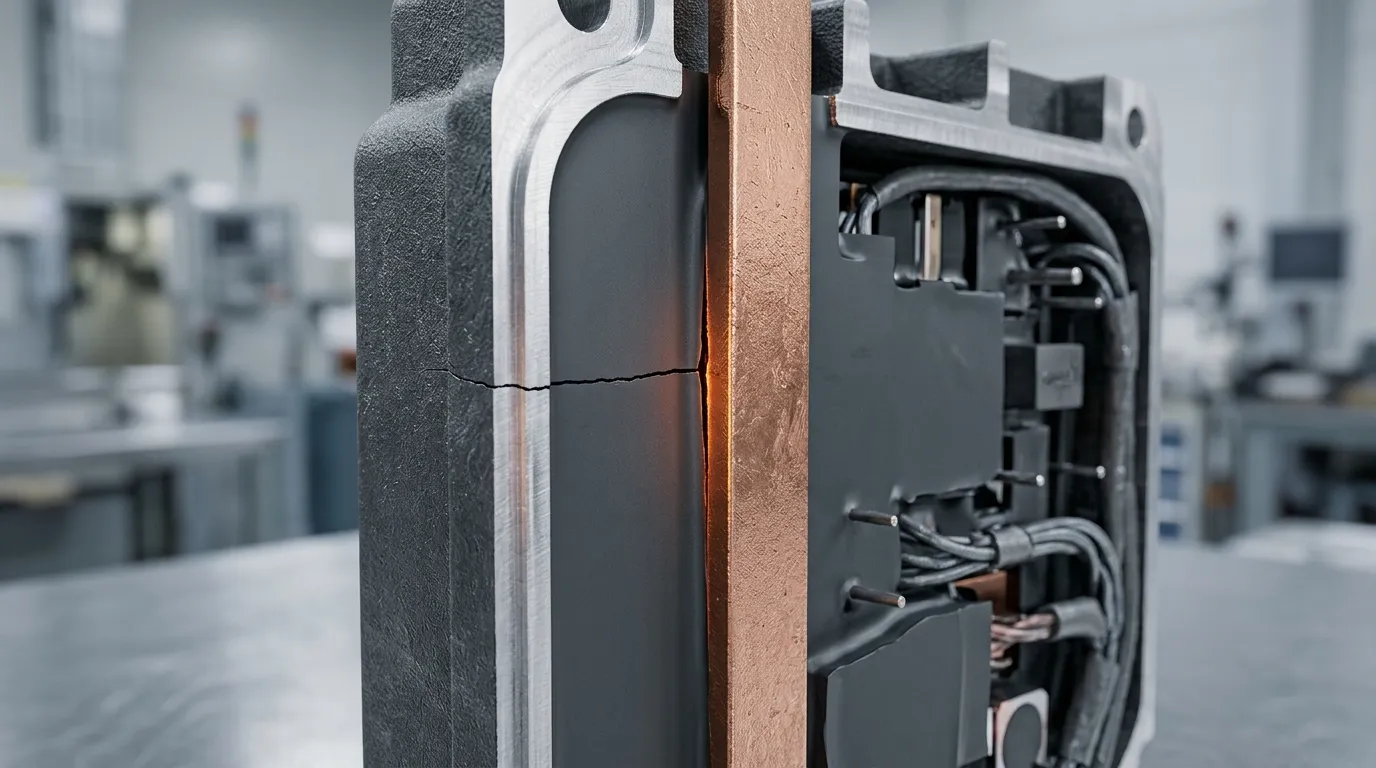
一台 3 kW 的車載充電機模組,灌封膠是客戶指定的矽膠,硬度、導熱係數、耐溫範圍全部符合圖面規格。−40 °C 到 +85 °C 的熱循環跑到第 400 圈,絕緣阻抗從 2 GΩ 掉到 6 MΩ,整批被判定不合格。剖切之後,裂縫不在膠體中央,而在端子穿出膠體的那一圈介面上——一條沿著金屬與膠體交界走了 8 mm 的細縫。(以上為說明性示例:數值、圈數與尺寸用來說明機制,不代表任何特定客戶、批次或實測紀錄。)
這是灌封件最典型的失效樣態:材料沒錯,錯的是介面。 規格書上的耐溫、硬度、導熱係數、CTE 都是材料本體值,而失效發生在兩層材料的交界上——那裡沒有規格,只有幾何、製程與應變的乘積。
灌封、熱循環、失效這三件事之間的因果其實只有一條線:不同材料想按各自的膨脹率伸縮,卻被黏在一起動不了,於是在介面累積應變;應變超過材料的承受能力,就從最脆弱的位置開始裂。這條線每個環節都可以量、可以算、也可以在圖面上改。
這篇是「電子模組灌封與黏接」系列裡專講可靠度那一支。整體材料分工(矽膠、環氧、膠帶、導熱膠各演什麼角色)請先看電子模組灌封膠怎麼選,那是這個主題群的母頁;本文只處理一件事:熱循環之後為什麼還是失效,以及下一版怎麼改。 需要先看整個主題的索引,可以從灌封與黏接材料主題頁進去。
為什麼「材料選對了」還是會裂:失效發生在介面,不在膠體
一顆灌封模組不是「膠 + 元件」兩層,而是六七層材料疊在一起:鋁殼或工程塑膠殼、灌封膠、FR-4 板、銅排與焊點、陶瓷電容或磁性元件、端子與引線。每一層的熱膨脹係數都不一樣,從 2.6 ppm/K 的矽晶片到 300 ppm/K 的軟矽膠,差兩個數量級。
材料被黏在一起,就失去了自由膨脹的權利。升溫時每一層都想伸長,但介面上的接著力把它們綁住,於是實際伸長量由整疊材料的勁度分配決定,每一層都被迫接受一個「不是它想要的」尺寸——差值就是應變,乘上模量就是應力。
這個過程有三個推手,任何一個失控都會讓「規格合格」的模組照樣裂:
- CTE 差:介面兩側的膨脹率差多少,也就是常說的 CTE 不匹配。
- 模量:膠體有多硬。同樣的應變下,模量高十倍,傳給元件的應力就高十倍。
- 溫差:模組實際會經歷多大的高低溫落差,以及它會不會跨過玻璃轉化溫度。
材料規格只回答第一項與第二項的「本體值」,第三項是應用條件,而乘起來之後落在哪個位置、那個位置的幾何能不能承受——這三件事規格書都不寫。
所以判讀灌封件的熱循環失效,第一個動作不是換材料,而是問:裂在哪一個介面上?那個介面的兩側是什麼材料、溫差多大、膠層多厚? 答不出來,換什麼膠都只是再賭一次。
熱循環真正作用的三個量:CTE 差、模量、溫差
熱膨脹係數(CTE,coefficient of thermal expansion)的定義很單純:材料每升高 1 K,每單位長度伸長多少,單位是 ppm/K(即 10⁻⁶/K)。銅約 17、鋁約 23、FR-4 在板面方向約 14–17、SAC305 焊料約 21–23、氧化鋁陶瓷約 7–8、矽約 2.6。
拘束狀態下,介面累積的應變可以用一條乘式估算:
應變 ≈ Δα × ΔT (Δα = 兩種材料的 CTE 差)應力 ≈ E × 應變 (E = 被拘束那一側的模量,薄層近似)
把數字代進去,量級就出來了。一顆沿著 50 mm 長度灌封的模組,鋁殼 23 ppm/K、填料型環氧 30 ppm/K,Δα = 7 ppm/K;從 −40 °C 到 +85 °C,ΔT = 125 K:
- 自由膨脹的差值:50 mm × 7 × 10⁻⁶ × 125 K ≈ 0.044 mm
- 換算成應變:0.044 / 50 ≈ 0.09 %
0.09 % 聽起來很小。填料型環氧的斷裂伸長率常見在 0.5–2 % 之間,帳面上還有五到二十倍餘裕。但這個算法漏了兩件事。
第一,應變不是均勻分布的。 端子穿出膠體的那一圈、元件角落的 R 角、膠層由厚變薄的過渡帶,都是幾何突變處,局部應變可以是平均值的 5–20 倍。0.09 % 乘上 10,就是 0.9 %——落在斷裂伸長率 0.5–2 % 這個區間的中下段,離斷裂只差再一個集中倍數。
第二,溫差不是一次。 熱循環是反覆加載,而材料的破壞是累積的:決定壽命的是應變幅與循環次數之間的冪律關係(Coffin-Manson 那一類應變-壽命模型),不是單次溫差有多大——低應變、高循環數照樣會斷。硬質膠在熱循環裡失效,走的多半是這條路,而不是單次過載。RECOM 的灌封膠技術指南就公開過一組同條件的冷熱衝擊對照:−40 °C 到 +85 °C,軟質灌封樣品跑完 1,500 圈零失效,硬質樣品約在 1,000 圈後開始出現電性失效。兩者的化學組成原文未標明,但「硬的先壞」這個排序在灌封領域是穩定重現的結果。
換成矽膠,乘式的兩項會劇烈改變:CTE 反而更高(200–300 ppm/K),Δα 變成 200 ppm/K 以上,自由膨脹差可以到 1 mm 級;但模量只有個位數到數十 MPa,比環氧低兩到三個數量級,乘出來的應力只有零頭。這解釋了一個常被誤解的現象:軟膠不是「膨脹得少」,而是「膨脹得再多也不傳給元件」。
回到開頭那個案例就清楚了:同一種軟膠在 RECOM 的測試裡跑完 1,500 圈無事,在這顆模組 400 圈就掉三個數量級——差別不在材料,在端子穿出點的幾何、介面接著與空洞。軟膠降低的是膠體本身的應變,降不了介面的應變。
| 材料 | CTE(ppm/K,典型) | 模量量級 | 對熱循環的意義 |
|---|---|---|---|
| 矽晶片 | 約 2.6 | 數百 GPa | 幾乎不動,是所有應變的「參考點」 |
| 氧化鋁陶瓷 | 約 7–8 | 300 GPa 級 | 硬、脆,怕彎不怕壓 |
| FR-4(板面方向) | 約 14–17 | 20 GPa 級 | 與銅差 3–5 ppm/K,焊點承受最多 |
| 銅 / 鋁 | 約 17 / 約 23 | 70 / 70 GPa 級 | 外殼與銅排是位移的主要來源 |
| 填料型環氧灌封膠 | 約 20–40 | GPa 級 | CTE 被填料壓低,但模量高,應力反而大 |
| 矽膠灌封膠 | 約 200–300 | 個位數–數十 MPa | CTE 高、模量極低,靠「軟」吸收位移 |
硬度是最容易拿到的代理指標,但它只在同一類材料之間可比:矽膠灌封膠常見 Shore A 20–50,填料型環氧多在 Shore D 70 以上。A 與 D 兩把尺不能換算,不過這個差距正是模量相差兩到三個數量級的來源——採購問「硬度多少」時,真正要追問的是「它對應的模量與 CTE 是多少」。
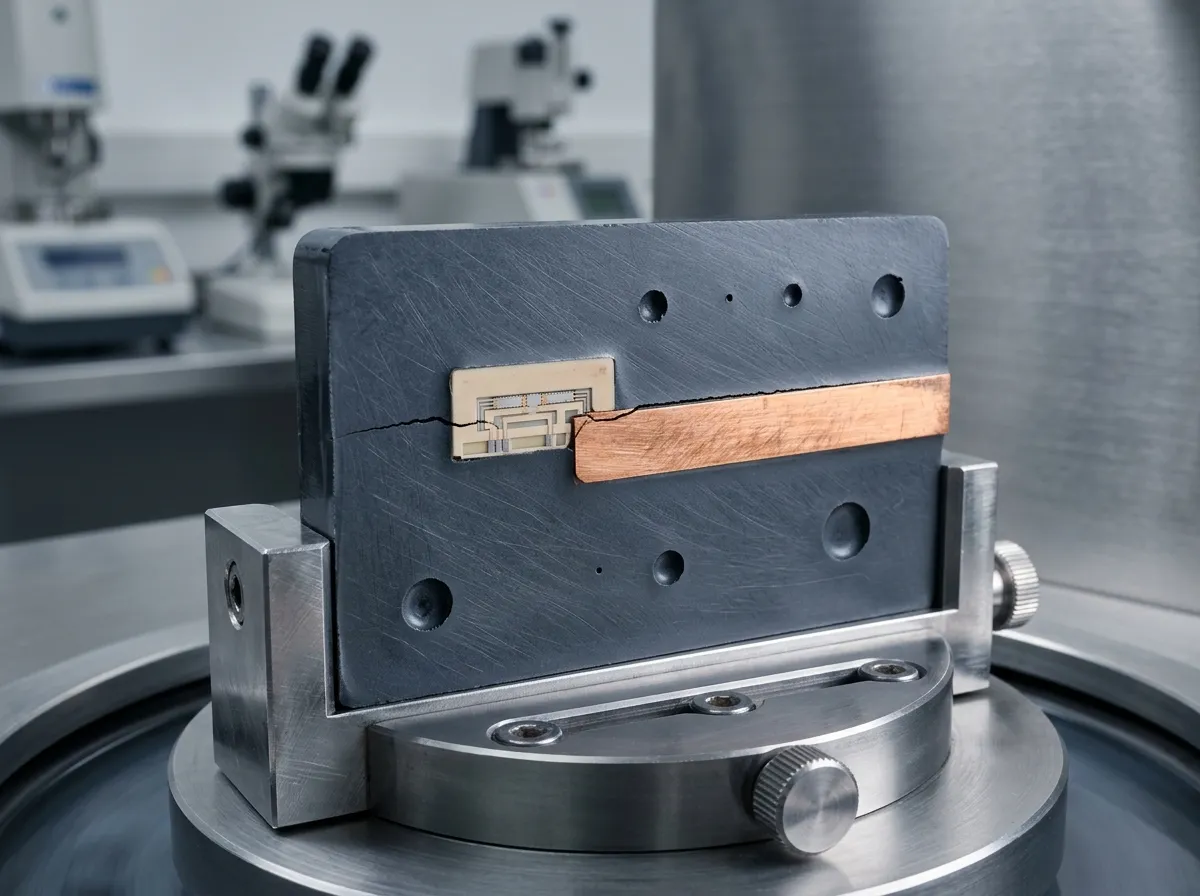
說明:裂紋通常不在膠體中央,而在幾何突變處——元件角落、端子穿出點、膠層厚度變化的過渡帶。這張剖面圖裡,裂縫從元件角落起沿介面走到銅排,膠體裡的暗色凹坑則是氣孔,也是第二個應力集中源。
站內另一篇把矽膠與環氧在熱循環、Tg 與返工三個維度上做了完整對照,需要選型層的判準可以看矽膠與環氧的熱循環、Tg 與返工判準。本篇不重複那張表,只接著往下問:既然乘式算得出來,為什麼實際失效常常比算出來的更早?
讓算例失準的三件事:Tg 跳變、固化收縮、混合比與填料
玻璃轉化溫度:同一顆模組,兩套 CTE
玻璃轉化是聚合物從剛硬玻璃態轉為可撓橡膠態的溫度。對環氧灌封膠而言,Tg 通常落在 100–150 °C 之間(視配方與固化程度),而 CTE 在 Tg 前後不是同一個數字——過了 Tg,鏈段活動性大增,CTE 常見會跳到原本的 2–3 倍。
這對熱循環的意義很直接:如果你的模組在 −40 °C 到 +125 °C 之間循環,而膠的 Tg 是 120 °C,那麼每一圈都會跨過 Tg 一次。昇溫段的 165 K 裡,最後 5 K 用的是約三倍的膨脹率——等效溫差不是 165 K,而是 160 + 5 × 3 = 175 K。用常溫 CTE 算出來的應變會低估約 6 %;Tg 訂得越低、每圈跨得越久,低估就越嚴重。
低溫側同樣有事。Tg 以下材料處於玻璃態,模量高、延展性差——同一顆模組在 −40 °C 的膠體,比在 25 °C 時硬得多,也脆得多。很多標示「耐溫 −45 °C」的膠,指的是不脆裂的極限,不是「在 −40 °C 仍保持常溫的機械性質」。熱循環的低溫端,往往才是裂紋萌生的那半圈。
矽膠在這件事上單純得多:它的 Tg 低於 −120 °C,整個使用範圍內都維持橡膠態,沒有「跨過某個溫度就換一套性質」的懸崖。這是它耐熱循環的真正原因,而不是「比較耐溫」。
固化收縮:還沒開始循環,膠裡已經有應變
灌封膠固化時體積會收縮,填料型環氧的體積收縮常見在 0.5–3 % 之間,視配方、固化溫度與是否後固化而定。膠被外殼與元件拘束,收縮不能自由發生,於是固化完成的那一刻,膠體內部就已經帶著一份殘餘應力。
這份預應變會直接吃掉熱循環的餘裕:本來算出來 0.09 % 的循環應變,加上固化收縮留下的底噪,實際承受的可能是兩倍。加熱固化比常溫固化收縮更大、更快,後固化(post-cure)會把 Tg 拉高、耐溫變好,代價是收縮與內應力再往上加一層。固化曲線不是製程參數,是可靠度參數。 固化條件與適用期怎麼訂,站內這篇講得比本文細:灌封膠固化條件與適用期。
混合比與填料:一個降 CTE、一個升模量
雙劑系統的混合比例跑掉,是最便宜也最常見的自查點。比例偏差會讓交聯密度不足,模量、Tg、接著力同時下降——看起來「變軟了應該更耐熱循環」,實際上是介面接著先失效,脫層比裂紋更早發生。這一條的現場判讀(不固化、發軟、局部黏手)在混合比例失誤的三種表現裡有完整清單。
填料是唯一能實質改變 CTE 的配方槓桿:加得多,CTE 從 60–70 ppm/K 壓到 20–30 ppm/K 是常見的。但填料同時把模量往上推,而乘式裡 CTE 與模量是相乘的兩項——CTE 降一半、模量升一倍,淨效果可能是零。 真正決定勝負的是填料與樹脂的介面接著、粒徑分布與是否均勻分散;分散不良會在局部形成「富樹脂區」,那裡的 CTE 回到未填充的水準,等於在膠體裡埋了一個膨脹率突變點。填料比例與黏度的取捨,另見填料比例怎麼把 CTE 壓下來。
還有一個常被忽略的連鎖:填料密度高,靜置時會沉降。同一顆模組,上層與下層的 CTE 不一樣,熱循環時整顆會往一側彎——這就是翹曲的來源之一,而翹曲又會在焊點上多加一份剪切應變。
五個先裂的位置:應力集中在哪裡
同樣的材料、同樣的溫差,裂的位置幾乎每次都落在這幾處。把這張表對著自己的圖面看一遍,比換三次膠有效。
| 位置 | 為什麼先裂 | 常見外觀 | 設計對策 |
|---|---|---|---|
| 端子/引線穿出膠體處 | 幾何突變 + 金屬與膠的 CTE 差最大 + 常常是唯一剛性拘束點 | 沿端子一圈的環狀細縫,或端子根部膠體發白 | 端子根部加 R 角、局部改用軟膠或加套管緩衝 |
| 元件角落與膠體的介面 | 尖角是應力集中源,局部應變可達平均值 5–20 倍 | 從元件角起 45° 或沿介面延伸的短裂 | 元件先做圓角或點膠包覆,避免膠體直接包尖角 |
| 膠體與外殼的大平面介面 | 面積大、累積位移量大,且接著常是整顆最弱的一環 | 大面積脫層,敲擊聲變悶,C-SAM 一片白 | 底塗或等離子處理,殼壁做粗化或溝槽 |
| 大質量元件(變壓器、電感、銅排) | 自身熱容量與 CTE 都與膠體差最多,且慣性大 | 元件周圍環狀裂或整體位移 | 先機械固定再灌封,避免只靠膠承力 |
| 膠層由厚變薄的過渡帶 | 薄層的拘束更強,同樣位移下應變更大 | 沿厚度變化線的長裂 | 厚度過渡做階梯或圓弧,不要突然收薄 |
這張表有一個共同的訊息: 五個位置全部是「幾何突變」或「接著最弱」的地方。材料選型能改變的是應變的大小,幾何與介面處理改變的是應變集中在哪裡、集中多少倍。後者往往比前者便宜,而且可以在不改配方的前提下做完。
判失效:四種形態與三種確認手段
「裂了」不是一種失效,而是四種。分錯形態,後面的對策一定錯——把脫層當裂紋處理,會去換更軟的膠;把疲勞當過載處理,會去加厚膠層。兩者都白花錢。
| 形態 | 機制 | 確認手段 |
|---|---|---|
| 膠體裂紋(一般所稱的開裂) | 拉伸應變超過斷裂伸長率,通常是單次大溫差或低溫脆化 | 剖切研磨後光學顯微鏡;裂面是否新鮮、有無氧化色 |
| 介面脫層 | 接著力不足或吸濕後介面水解,裂在膠與金屬之間 | 超音波掃描(C-SAM)看介面回波;染色滲透在剖切面上看滲入深度 |
| 焊點/引線疲勞 | 反覆剪切應變累積,裂紋從焊點圓角起 | X 光、剖切、電性連續性;失效位置多在板邊與大質量元件旁 |
| 空洞誘發 | 氣泡是絕熱點也是應力集中源,裂紋從泡壁起,高壓下還會局部放電 | X 光或 C-SAM 看孔徑分布;剖切確認泡壁是否已裂 |
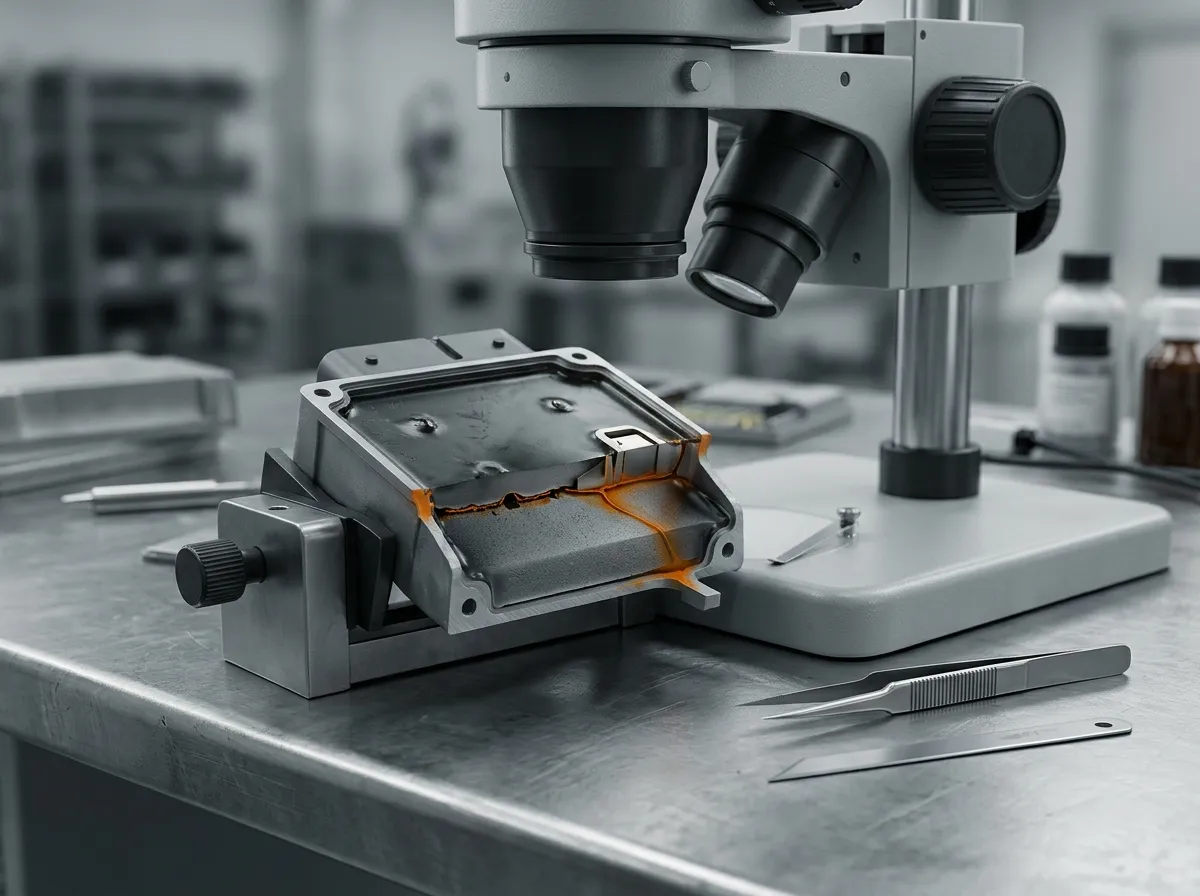
說明:染色滲透用在剖切面與介面最有效——滲進去的深度就是裂縫或脫層的真實長度。它不會告訴你裂縫是怎麼來的,只告訴你它在哪裡、有多深。
三種手段各有盲區,實務上要搭配用:
- 剖切 + 研磨:唯一能看到「裂面形貌」的方法,能分辨是新鮮脆裂還是疲勞漸進。缺點是破壞性、且只看到切到的那一刀。
- 染色滲透:對表面開口的裂縫與介面脫層敏感,成本低、判讀快。缺點是閉合裂縫滲不進去,會低估。
- 超音波掃描(C-SAM):非破壞,能掃出整顆的脫層與空洞分布,適合做「循環前後對照」。缺點是對膠體內部細裂不敏感,且需要耦合與平整面。
空洞這一條值得單獨拉出來講:它不是「外觀問題」。氣泡的熱傳導差,周圍膠體要承擔更多溫差變形;泡壁又是幾何突變,裂紋常從那裡起。所以厚層灌封前的脫泡不是加分項,是前置條件——真空脫泡怎麼做、抽多久那篇有完整的判據。
灌封件熱循環失效:前後對得上的五個量測值
失效判讀最怕的一件事,是「循環前量了 A、循環後量了 B」。比較的兩端必須是同一套方法、同一個時點、同一個夾具。實務上固定這五項就夠:
| 量測項目 | 何時量 | 看什麼 |
|---|---|---|
| 絕緣阻抗(500 VDC,加壓 60 s) | 循環前、每 N 圈、循環後 | 下降的倍數比絕對值有意義;掉一個數量級就是警訊 |
| 耐壓 / 漏電流 | 循環前、循環後 | 是否從「有餘裕」變成「勉強通過」 |
| 連續性與接觸電阻 | 每 N 圈 | 端子與焊點的疲勞最早在這裡現形 |
| C-SAM 或 X 光 | 循環前、循環後 | 脫層與空洞面積的增量,不是有無 |
| 尺寸與翹曲 | 循環前、循環後(同溫同置放) | 兩側翹曲差 = 殘餘應力的指標 |
兩個細節會決定這張表有沒有用。第一,量測時點要統一:剛出爐的模組帶著溫度梯度,絕緣阻抗會偏低,最好回到室溫並靜置到穩定再量;絕緣阻抗與耐壓怎麼量那篇把加壓時間、極化電流與表面漏電的干擾講得很清楚。第二,判據要寫成變化率:「循環後 ≥ 100 MΩ」是絕對門檻,「循環後不低於初始值的 1/10」才是可靠度判據——前者會讓一顆本來 2 GΩ、掉到 150 MΩ 的模組順利過關。
溫區與循環數怎麼定,不在本文範圍:熱循環測試的溫區與循環數給的是從應用溫差反推的算法。本文只提醒一件事——溫區一定要涵蓋 Tg,否則你測的是「不會跨 Tg 的那半段」,結果會系統性偏樂觀。
返工設計:可修與不可修,在開模前就決定了
到目前為止講的都是「怎麼不裂」。但真實世界裡,一定會有幾顆要返修。而能不能返修,不是材料決定的,是圖面決定的。
環氧幾乎不可逆:沒有溶劑能在不傷元件的前提下溶解已固化的環氧,加熱軟化到能撬開的溫度,通常已經逼近元件與焊點的上限。剩下的手段只有切削、研磨、鑽除,本質是破壞性拆解。矽膠則可以沿介面切開、整塊挖除、清潔後重灌——前提是元件沒有被結構包死、刀具伸得進去。
所以返工設計的第一條不是選材料,是留路徑。五條規則,按投入產出排序:
- 分區與擋牆。 用一道成型擋牆或點膠壩把腔體分成「一定會壞」與「可能要修」兩區。維修區用軟膠或可剝離材料,結構區照樣用環氧。這是最有效的一條,因為它只犧牲被劃出去的那一小塊體積,其餘部分照樣保有剛性。
- 可拆子板與連接器化。 把維修單元從「整顆模組」縮小到「一片子板 + 一個連接器」。維修成本從重灌整顆變成換一片板。
- 預留刀路與間隙。 元件四周留出刀具可達的間隙,深腔要考慮刀柄角度;被結構包死的位置,等於宣告不可修。
- 材料分區,而不是材料折衷。 不要用一種膠同時滿足「剛性」與「可修」——這兩個需求本來就相反。分區之後各自選對,比找一種萬能膠實際。
- 端子與連接器保護。 端子根部加套管或擋膠結構,避免膠體直接包死端子;這同時降低了熱循環時端子那一圈的應變集中。
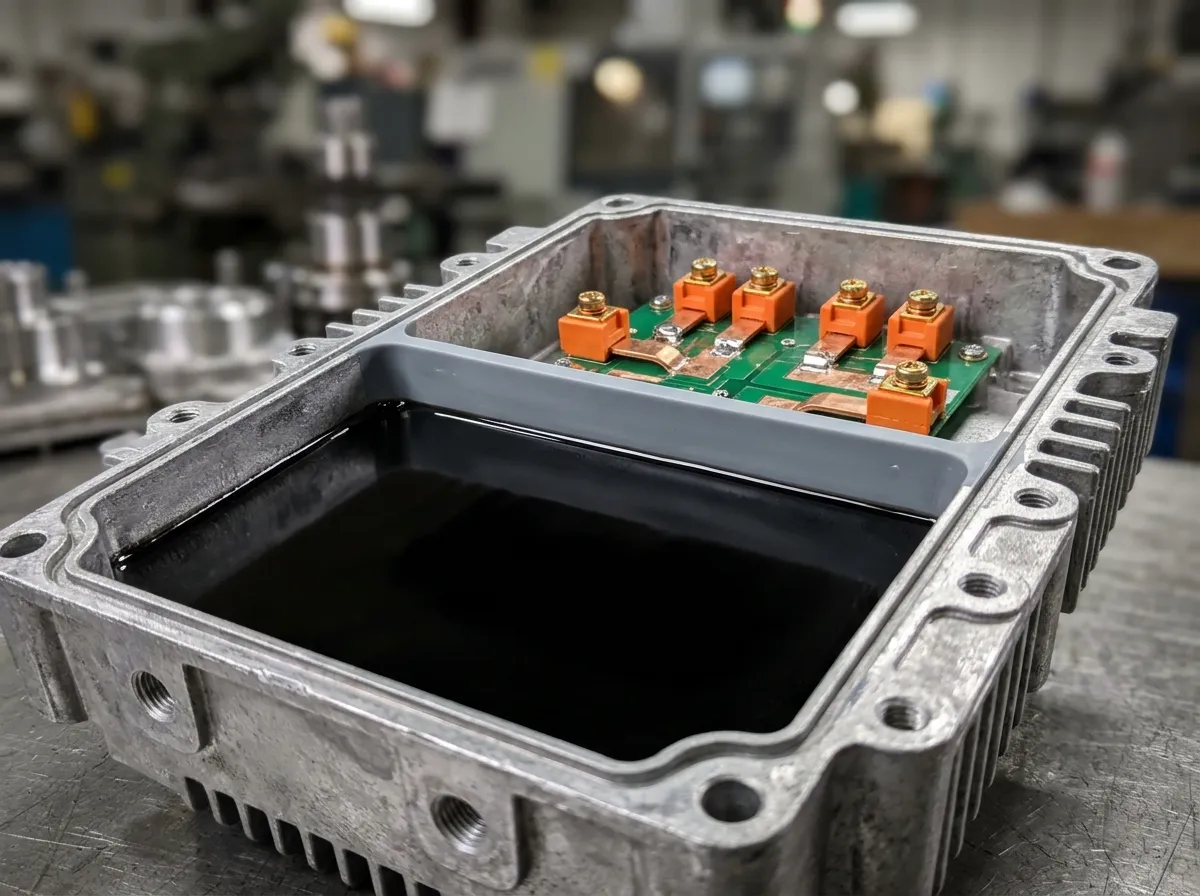
說明:擋牆分區的實際樣貌——一側灌滿、一側留空。維修時只需要處理留空那一側,不必破壞整顆膠體;代價是腔體設計與灌膠流程要多一道工序。
順帶一個常被問到的問題:既然軟膠可修,為什麼不全部用軟膠?因為軟膠給不了結構支撐,也給不了防拆。「不可修」在某些產品上是功能,不是缺陷——防抄板的模組,難拆正是它要的。這件事在固化與返工的節拍取捨裡有另一個角度的討論(單液與雙液的產線節拍差異)。
可靠度檢查表:送設計審查前的十二項自檢
把前面幾節收成一張表。這張表不需要新數據,只需要把已經有的東西填進去;填不出來的那一項,就是這一版最大的風險。
| # | 檢查項 | 判據或證據 |
|---|---|---|
| 1 | 模組的最大溫差 ΔT 有實測或估算值 | 客戶端最惡劣高低溫,不是實驗室設定值 |
| 2 | 每個材料的 CTE 與 Tg 都有供應商數據 | 不是「耐溫 150 °C」這種單一數字 |
| 3 | 最壞介面的 Δα × ΔT 應變算過 | 至少算出量級,並標明是哪兩個材料 |
| 4 | 幾何應力集中點已標在圖面上 | 端子、元件角、膠層厚薄過渡帶 |
| 5 | 固化曲線與收縮量已知 | 固化溫度、時間、是否後固化 |
| 6 | 混合比與計量方式可重複 | 重量比而非體積比,且有記錄 |
| 7 | 空洞驗收有判據 | 孔徑上限與檢驗方法(X 光或剖切抽樣) |
| 8 | 熱循環前後的量測項目與時點一致 | 同一夾具、同一靜置時間 |
| 9 | 破壞性分析有抽樣計畫 | 剖切 + 染色滲透,或 C-SAM 前後對照 |
| 10 | 返工路徑畫在圖面上 | 刀路、分區、可拆子板三者至少有一 |
| 11 | 材料分區與禁用場景已確認 | 怕矽場景(繼電器、光學件、需噴漆整機)要先排除矽膠 |
| 12 | 失效門檻寫進規格 | 變化率判據,不是單點絕對值 |
第 11 項容易被跳過,但它的後果最貴:部分車廠與鐵路規範不接受有機矽灌封——固化後仍會釋出低分子矽氧烷,污染漆面、附著到繼電器與開關接點,鐵路業另有意見的還有冒煙。RECOM 的灌封膠技術指南把這件事列為明確的產業限制。這是獨立於「軟硬」的一條軸,溫差再大也推翻不了它,只能直接砍掉整類選項。出貨前請向客戶確認其自身規範,本文不引用特定條文。
灌封與塗覆的工藝要求,若客戶端引用美系航太或高可靠度規範,可以對照 NASA-STD-8739.1(電子組件高分子應用的工藝標準)——它規定的是「怎麼做才算合格」,不是「選哪一種膠」,兩者互補。
常見問題
低溫比高溫更傷嗎?
常常是。低溫端材料模量高、延展性差,同樣的應變下應力更大;而且低溫時膠體收縮,介面處於拉伸狀態,裂紋更容易萌生。實務上若只能改一端,先確認低溫端是不是比規格更低——很多「−40 °C」的測試,實際機艙或戶外場景會到 −45 °C 以下。
灌封膠裡有氣泡一定會裂嗎?
不一定,但氣泡會把「會不會裂」變成機率問題。孔徑小、分布均勻、且不在應力集中處的氣泡,多數模組可以承受;集中在端子根部或元件角落的大氣泡,則是明確的裂紋起點。判據要寫孔徑上限與位置限制,而不是「無氣泡」。
熱循環要跑幾次才算夠?
沒有通用數字,要從應用反推:客戶端的實際溫差、每年循環次數、保固年限,三者相乘才是目標圈數。一台每天開關機 2 次、保固 10 年的模組,大約就是 2 × 365 × 10 ≈ 7,300 圈——這是你該跟客戶對的數字,而不是實驗室裡好跑的 1,000 圈。要提醒的是,材料選錯時,加測圈數只會更早看到裂,不會讓它通過;先確認乘式算得過,再談圈數。
模組翹曲是膠的問題嗎?
通常是「膠 + 填料沉降 + 固化收縮」三者合成的結果,不是單一材料屬性。同一顆模組上下層 CTE 不同、收縮不同,冷卻後自然往一側彎。解法在製程(攪拌、脫泡、固化曲線)與結構(對稱配置、加勁肋),換膠往往只是換一個彎曲方向。
換更軟的膠就能解決嗎?
只有在「應力是主因」時才成立。如果失效形態是介面脫層(接著力不足或吸濕水解),換更軟的膠可能讓接著更差;如果是空洞誘發,換膠不解決脫泡。先判形態,再談材料——這是本文最想留下的順序。
把這張表帶進下一版設計
灌封件的可靠度不是一個材料屬性,而是一條可以被拆開的鏈:CTE 差決定應變有多大,模量決定應變變成多少應力,幾何決定應力集中幾倍,製程決定起跑線上有多少預應變,而圖面決定壞了之後能不能修。五個環節裡,只有第一個是「選膠」,其餘四個都在設計與製程手上。
如果你的模組已經在現場失效,最有價值的三個數字是:實際溫差、失效位置、循環圈數。帶著這三個數字來談下一版,比帶著一張規格表有效得多——需要與 Ziitek 工程團隊一起把乘式代進你的模組時,可以從工程諮詢進來;灌封膠的導熱與硬度選項,矽膠線在 0.6–3.5 W/m·K、環氧線在 1.2–4.5 W/m·K 的區間內都有對應型號,但選哪一個,仍然要回到那三個數字。