導熱凝膠氣泡排查:混膠、脫泡與點膠路徑
導熱凝膠出現氣泡時,真正該問的不是「怎麼把氣泡排掉」,而是「這顆氣泡從哪一段進來」。同一句話在產線上對應四種成因完全不同的缺陷:混膠或灌裝時夾帶的空氣、換膠筒與接管路時引入的空氣、點膠圖案在幾何上困住的空氣、以及基材受熱固化時放出的氣體。四類的處置動作互相衝突,所以本文先給分型,再給一張「出現時機×位置×形態」診斷表把現場看到的現象對到成因;接著用量級計算說明為什麼高黏度凝膠上的「靜置上浮」幾乎無效、真空脫泡的起點參數與限制、A/B 混色的目視判據;最後交付六步現場排查 SOP、驗收判據(熱阻、切片、熱像各自的極限)與三個最容易做錯的動作。
導熱凝膠出現氣泡時,真正該問的不是「怎麼把氣泡排掉」,而是「這顆氣泡從哪一段進來」。同一句話在產線上對應四種成因完全不同的缺陷:材料在混膠或灌裝時就把空氣夾帶進去、供膠路徑在換膠筒與接管路時引入空氣、點膠圖案在幾何上把空氣困在膠條底下、基材在受熱固化時自己放出氣體。這四類的處置動作互相衝突——材料內的空氣要真空脫泡,設備管路裡的空氣要預排膠,幾何困住的空氣要改路徑,基材放氣要預烘——所以先分型、再動手,才不會把一個改得動的問題改在錯的地方。
先分型:四種「氣泡」的成因在不同的層
現場把這些現象一律叫「氣泡」,但仔細看就會發現它們連長的位置都不一樣。分型不是分類癖,而是因為四個類型的負責單位不同(材料、設備、製程、前處理),分錯層等於找錯人。這裡講的導熱凝膠是可點膠的液態導熱介面材料(英文文件常寫 gap filler 或 dispensing thermal gel;本站 TIF 系列 就包含單劑型導熱泥與雙劑型凝膠),與氣凝膠(aerogel)無關——兩者在搜尋結果上常被混在一起,但製程與缺陷完全不同。
| 類型 | 長在哪 | 什麼時候出現 | 主要負責層 | 第一個動作 |
|---|---|---|---|---|
| 材料內氣泡 | 膠體內部,隨膠流動、位置不固定 | 連續出現,常與膠筒批次相關 | 材料與灌裝 | 保留同批樣品,回供應端比對 |
| 供膠路徑帶入的空氣 | 剛出針頭的膠條裡,常集中在前段 | 換膠筒、接管路、維護之後才開始 | 設備與耗材 | 依程序預排膠,再看膠條是否恢復連續 |
| 介面空穴(填充不足) | 膠層與基板或與散熱器的接觸面、膠條末端與死角 | 與點膠圖案、速度、夾持方式相關 | 製程與治具 | 改點膠路徑與夾持順序 |
| 放氣氣泡 | 貼著基材、或集中在厚膠區與深腔 | 固化升溫之後才明顯 | 前處理與固化曲線 | 基材預烘、改分段固化 |
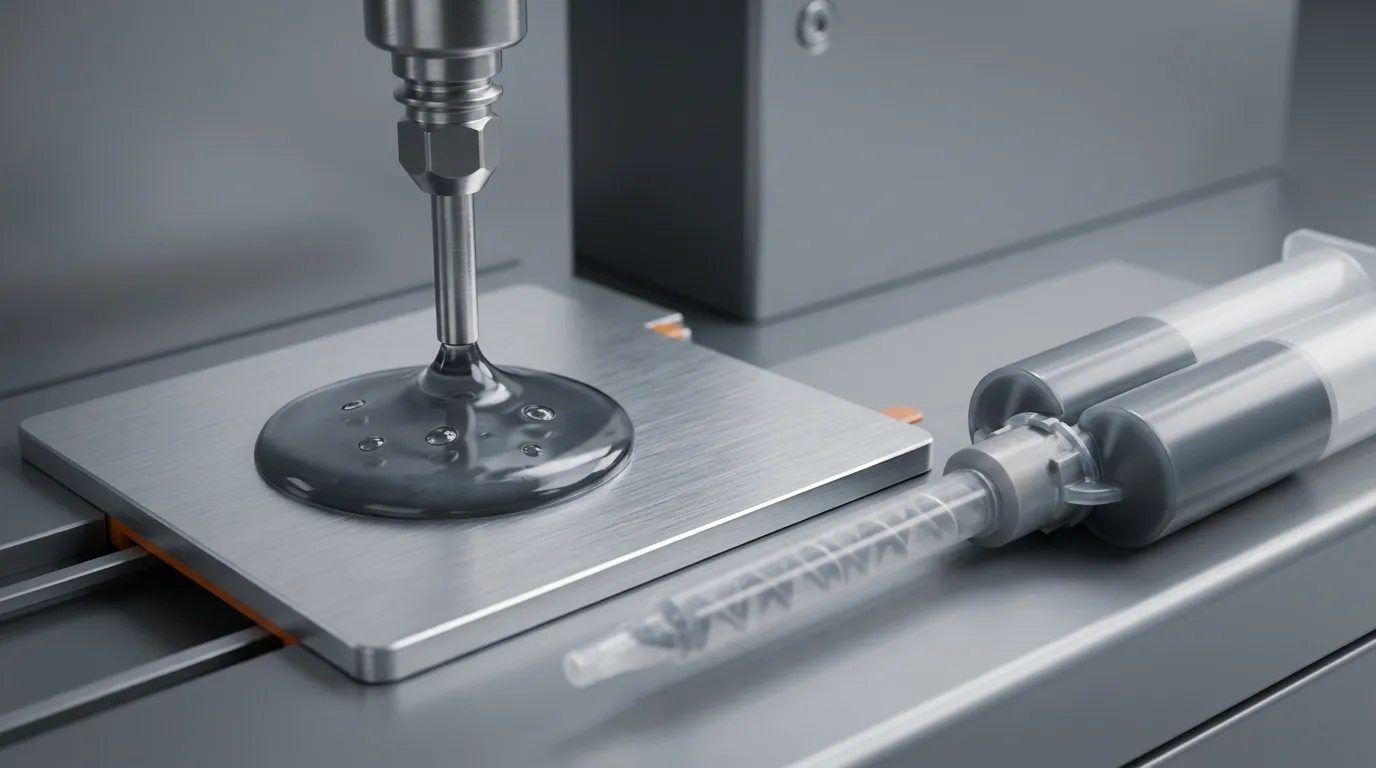
還有一個長得很像、但不是氣泡的東西要先排除:雙劑膠的混合不均。以 TIF020AB-19S 這類雙組份配方為例,A 劑是白色、B 劑是黃色,混合比例 1:1,混合均勻後的顏色是均勻的;出膠上出現白/黃條紋就是混合沒到位。它與氣泡的處置完全不同(要查混合管規格、混合段數與流速,不是排氣),而且混合不勻經常同時造成局部不固化——看到「條紋+局部軟黏」一起出現時,先懷疑混合,不要先懷疑空氣。範圍也要劃清楚:本文不逐一比較 TIF 系列 30 個等級的規格(λ 1.5–9.0 W/m·K 的完整分類見導熱材料產品總覽),只處理「已經在用可點膠凝膠、但點膠出問題」這一段。
氣泡與空穴在本文一律分開講:氣泡指膠體內部封住的空氣,空穴指膠沒填滿、該有膠的地方是空氣。前者是材料或設備問題,後者多半是幾何與夾持問題——兩者的觀測方式也不同,這在第 6、8 節會再回來。
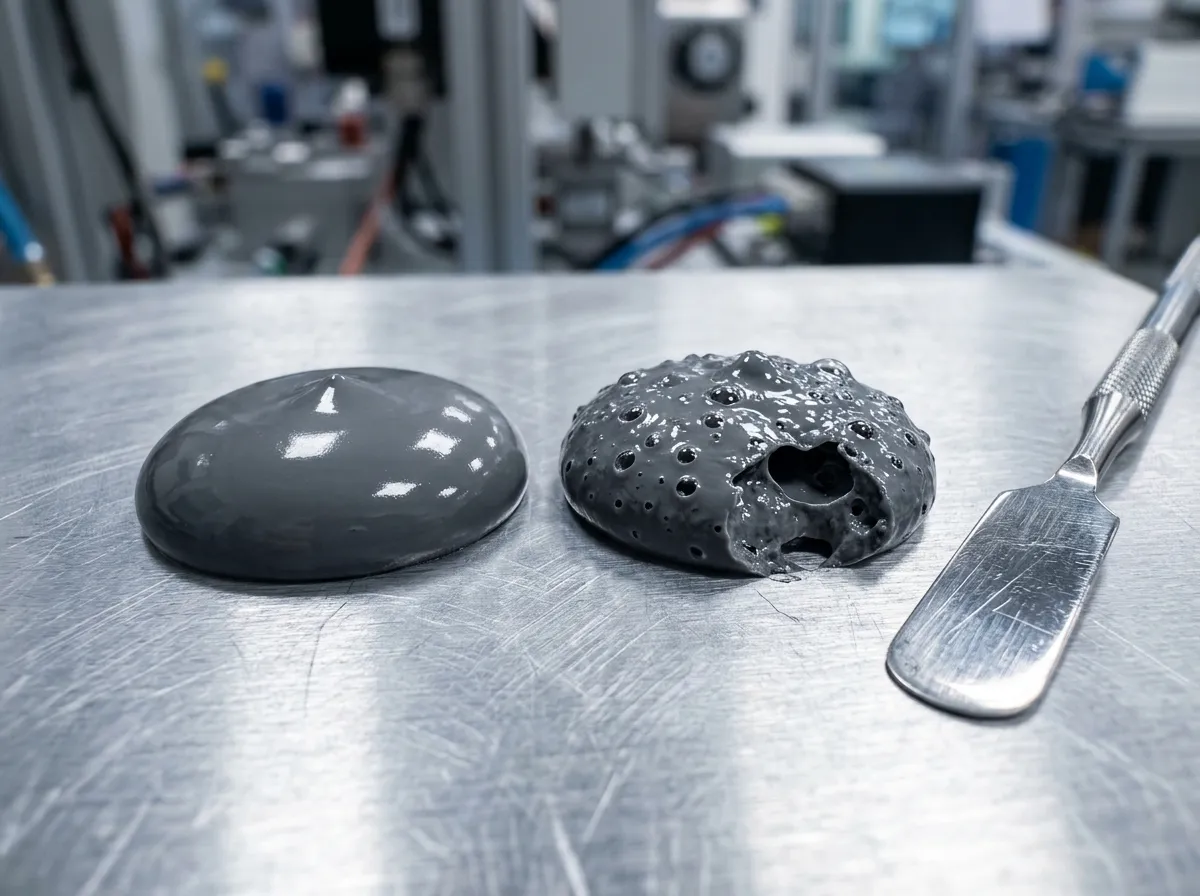
氣泡的「形態」是可以直接觀察的第一個特徵:整片細密小泡、單顆大泡、還是邊緣破孔,指向的成因層不一樣。
氣泡在熱阻上到底扣多少分:為什麼「目視看不到」不是判據
很多產線把「目視沒有氣泡」當成驗收條件,這個條件既抓不到介面下方的空穴,也回答不了「這樣夠不夠」。要把氣泡接到可驗收的數字上,先看它擋掉了多少導熱路徑。
空氣在常溫下的導熱係數(λ)約 0.026 W/m·K,而導熱凝膠是 2–5 W/m·K(本站 TIF 凝膠系列的 λ 範圍是 1.5–9.0 W/m·K),兩個數量級之差。取凝膠 3 W/m·K 估算,凝膠的導熱係數約是空氣的 115 倍——意思是一條穿過空穴的並聯路徑,幾乎不貢獻任何導熱(接觸熱阻講的就是這件事)。
把空穴當成「佔掉一部分接觸面積、而那一部分不導熱」來估算,接合層的等效熱阻上升比例大致就是 f ÷ (1 − f)(f 為空穴面積占比,假設空穴貫穿整個接合層厚度、且均勻分布):
| 空穴面積占比 | 接合層等效熱阻上升 | 量級感受 |
|---|---|---|
| 3% | +3.1% | 大概在量測重複性範圍內,容易被忽略 |
| 5% | +5.3% | 開始與其他變因(BLT、壓力)混在一起 |
| 10% | +11% | 在功率密度高的模組上足以吃掉散熱設計餘裕 |
| 20% | +25% | 已經不是外觀問題,是熱設計失效 |
這個估算刻意寫得保守,因為真實情況通常比它糟,有三個原因:
- 空穴不會均勻分布。它們集中在膠條末端、轉角、厚膠區與深腔——也就是熱流最集中的位置附近。平均值上升 10%,不等於每個點都上升 10%。
- 氣泡會把膠推開。當氣泡佔掉膠的體積,該處的膠就變薄或根本沒填滿;這時候問題已經不是「氣泡內部不導熱」,而是「那個間隙回到空氣狀態」,代價比並聯估算高得多。
- 接合層越薄,同一個氣泡的殺傷力越大。單劑導熱泥(點膠即用、無須固化)在組裝夾具下被壓縮到 100–500 µm,雙劑凝膠常見點膠厚度是 300 µm – 1 mm;同樣一顆直徑 100 µm 的氣泡,在 100 µm 的膠層裡就是貫穿,在 1 mm 的膠層裡只是局部。這也是為什麼薄膠層製程對氣泡的容忍度低得多,而導熱膏把 BLT 壓到 50 µm 以下時(代價是熱循環下的泵出風險),氣泡幾乎沒有存在的空間。
所以判據應該是功能判據。把「目視無氣泡」換成「在同一壓力與 BLT 條件下的等效熱阻/溫升不超過目標值」,再回頭用外觀與切片當監控指標而不是驗收條件——這條線在第 8 節會展開。
用「出現時機 × 位置 × 形態」定位來源
這是本文最主要的一張表:不要一開始就拆機器,先用三個可以直接觀察的特徵把氣泡歸類。左欄是你在產線上真的看得到的東西,右欄是第一個該做的動作。
| 你觀察到的現象 | 最可能的類型 | 為什麼 | 第一個動作 |
|---|---|---|---|
| 換新膠筒/接管路後才開始,連續排膠一段時間後恢復正常 | 供膠路徑 | 膠筒出膠口、轉接頭與針頭內部殘留的空氣被逐步推出 | 依程序預排膠,觀察膠條是否恢復連續、均勻 |
| 同一支膠筒點到一半仍有氣泡,換另一支膠筒就消失 | 材料內氣泡 | 空氣在灌裝或二次裝料階段就被封在膠體裡 | 保留同批樣品與膠筒編號,回供應端比對 |
| 同一台機換多支膠筒都出現,且頻率隨使用時間上升 | 設備/耗材 | 靜態混合管磨損、密封件老化、針頭部分阻塞 | 更換耗材(混合管/密封圈/針頭)後重測 |
| 氣泡固定出現在膠條末端、轉角或封閉圖形的接合處 | 介面空穴 | 路徑閉合後空氣無處可逃,被壓在膠層下方 | 改點膠路徑(由內而外、終點留在開放側) |
| 細密小泡整片貼在基板上,顆粒小、數量多 | 放氣 | 板材吸濕或表面殘留物在升溫後釋出氣體 | 基材預烘、確認清潔流程與固化升溫速率 |
| 厚膠區/深腔內有泡,薄膠區正常 | 固化曲線 | 表層先凝結,把氣泡鎖在內部 | 改分段固化、降低起始升溫速率 |
| 膠條出現短暫空缺(斷膠)、出膠量忽多忽少 | 供膠路徑(空氣段) | 管路內的空氣先被壓縮、後才通過針頭 | 先排膠,再查壓力與針頭規格;不要先加壓 |
| 雙劑膠顏色出現白/黃條紋,伴隨局部軟黏 | 混合不勻(非氣泡) | A/B 劑未混勻 | 查混合管規格、混合段數與流速(見第 4 節) |
用法是先看「什麼時候開始的」:與某個操作事件有時間關聯(換膠筒、維護、換料號)的,幾乎都是供膠路徑或耗材;一直在、與事件無關的,往材料或幾何方向走;升溫後才出現的,往基材放氣與固化曲線走。
材料側:混膠與脫泡,以及黏度為什麼讓「靜置」失效
混膠是第一個進氣點
雙組份凝膠在混合段完成 A/B 混合,這裡同時是進氣風險最高的位置:流量與混合管規格不匹配(流速太快、混合段數不足)會混不勻,攪拌過度或從高處倒入則會把空氣捲進膠裡。手工攪拌最嚴重;自動計量混合系統則要確認混合管的混合段數與流量匹配。判據極簡單且零成本:出膠顏色必須均勻。以 A 劑白、B 劑黃的配方為例,條紋就代表沒混勻。
真空脫泡:有效,但有三個前提
真空脫泡之所以有效,機制是降低氣泡內的壓力使氣泡膨脹、浮力變大而更容易逸出(Degassing)。業界常見的起點條件是真空度約 -0.09 MPa(相當於絕對壓力約 10 kPa)以下、持續 5–10 分鐘,實際時間隨黏度、料量與容器深度增加——這個數字是產業常見的現場經驗值,不是 Ziitek 的規格,最終仍應以供應端的建議程序為準。三個前提是:
- 已包裝的膠筒不建議自行長時間真空脫泡。不同凝膠的黏度、流變與包裝結構不同,改變原有包裝狀態會增加操作複雜度與二次污染風險;而且若空氣其實來自針頭、接頭或設備管路,對整支材料脫泡也治不到根本。
- 脫泡只處理材料內的空氣,對設備端進入的空氣與幾何困住的空氣無效——這也是為什麼第 3 節要先把類型分開。反過來說,真空脫泡本身就是一次免費的對照實驗:同一批膠脫泡後仍持續冒泡,問題就不在材料,回去查供膠路徑。這一點很重要,因為它決定了你下一步該找設備商還是找材料商。
- 脫泡後的回填與分裝要避免再次進氣:底注、貼壁、避免劇烈攪動與反覆刮料;分裝容器與工具須乾燥清潔。
靜置上浮:在高黏度凝膠上基本沒有效果
直覺上「放著讓氣泡浮上來」是免費的解法,但氣泡在液體裡的上浮速度(Stokes' law)與黏度成反比、與半徑平方成正比。用本站 TIF020AB-19S 的公開數據代入:混合後黏度 550 Pa·s、密度 3.2 g/cm³(A 劑白/B 劑黃、混合比 1:1 的雙組份配方),氣泡上浮速度的量級是:
| 氣泡半徑 | 上浮速度(量級) | 走完 1 公分膠層要多久 |
|---|---|---|
| 5 µm | 約 0.03 mm/天 | 約 1 年 |
| 10 µm | 約 0.11 mm/天 | 約 3 個月 |
| 50 µm | 約 2.7 mm/天 | 約 4 天 |
| 100 µm | 約 11 mm/天 | 約 1 天 |
也就是說:靜置 15–30 分鐘對高黏度凝膠裡的細小氣泡等於沒有作用。這張表是量級估算(理想球體、牛頓流體、忽略氣泡間交互作用),但結論對量級足夠穩:只對「大氣泡」有效的那招,不能用來處理產線上最常見的細密小泡。更嚴格地說,凝膠多為帶屈服應力的非牛頓流體,半徑小於某個臨界值的氣泡可能根本不會上浮,只能靠真空或靠製程不讓它進去。
儲存、回溫與二次裝料
儲存條件與回溫不足是常被忽略的間接成因。以 TIF020AB-19S 為例,標示儲存壽命是 25 °C 下 6 個月;黏度對溫度敏感(Viscosity),低溫取出的材料若沒有回溫就上機,黏度偏高、需要更高壓力才推得動,而壓力一高,管路裡的空氣段就更容易在針頭處爆開;高填充配方(密度 3.2–3.25 g/cm³ 等級)本來就讓氣泡更難逸出。二次裝料(分裝、回填、刮料)是另一個明確的進氣點,能免則免。
脫泡與混膠的判據整理如下:
| 項目 | 常見做法/起點 | 判據(做到才算過) | 注意 |
|---|---|---|---|
| A/B 混合 | 依料號混合比(例:1:1)、依流速選混合管 | 出膠顏色均勻、無白/黃條紋 | 混合不勻常同時造成局部不固化 |
| 真空脫泡 | 真空度 -0.09 MPa 級、5–10 分鐘起(產業常見值,非本廠規格) | 膠面不再持續冒泡、體積不再下降 | 已包裝膠筒不宜自行長時間脫泡 |
| 靜置上浮 | 靜置 15–30 分鐘 | 只對低黏度/大氣泡有效 | 550 Pa·s 級凝膠:細泡一天上升不到 0.2 mm |
| 分裝/回填 | 底注、貼壁、避免劇烈攪動 | 與原包裝同批對比無異常 | 容器與工具須乾燥清潔 |
| 儲存與回溫 | 依規格書(例:25 °C/6 個月)、低溫品先回溫 | 膠體無分層、可正常點膠 | 未回溫就上機,會逼你提高壓力 |
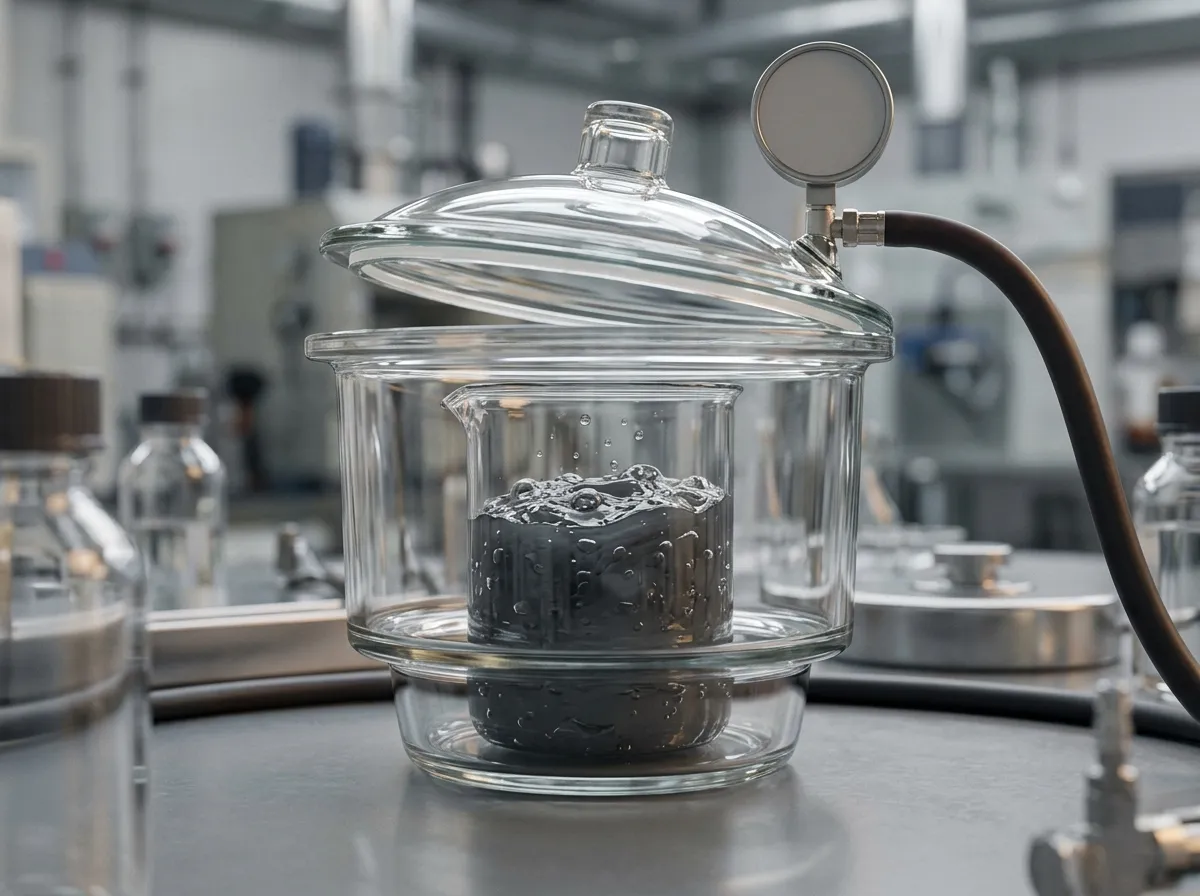
真空脫泡處理的是「材料內」的空氣;它同時也是判斷這顆氣泡是不是材料問題的對照實驗。
供膠路徑側:換膠筒、接頭、針頭與計量混合系統
如果是設備側的空氣,成因清單其實不長,但每一項都值得寫進換料 SOP:膠筒出膠口與活塞、轉接頭、軟管、針頭、靜態混合管、閥門與回吸設定。這一層的處理順序是固定的——先觀察、再排膠、後檢查:
- 觀察:正式點膠前讓膠以穩定狀態從針頭排出,看膠條是否連續、均勻、斷面一致。
- 排膠(預排膠):把前段空氣排乾淨,直到膠條連續穩定再上產品。這是新膠筒與維護後的必要步驟,也是最便宜的解法。
- 檢查:壓力、針頭規格、點膠速度與出膠量設定是否匹配;拆裝過的接頭與密封件是否確實復位。
為什麼「一遇到氣泡就加壓」是錯的。氣壓式點膠靠壓縮空氣推動活塞,而空氣是可壓縮的(Boyle's law):系統裡若有空氣段,加壓時有一部分壓力會先作用在空氣的壓縮上,實際出膠響應因此出現延遲——表現就是出膠量忽多忽少、斷膠、以及空氣通過針頭瞬間的噴濺。提高壓力不會消除氣泡,只會讓空氣更快通過針頭,把「有氣泡」變成「有氣泡又噴濺」。容積式幫浦與螺桿泵對黏度變化的響應不同,但也補償不了管路裡的空氣段;回吸(suck-back)設定過大則會直接從針頭端吸入空氣。
圖案與路徑:氣泡常常是被幾何困住的
介面空穴多半不是「進氣」,而是空氣沒有出路。幾條實務規則:
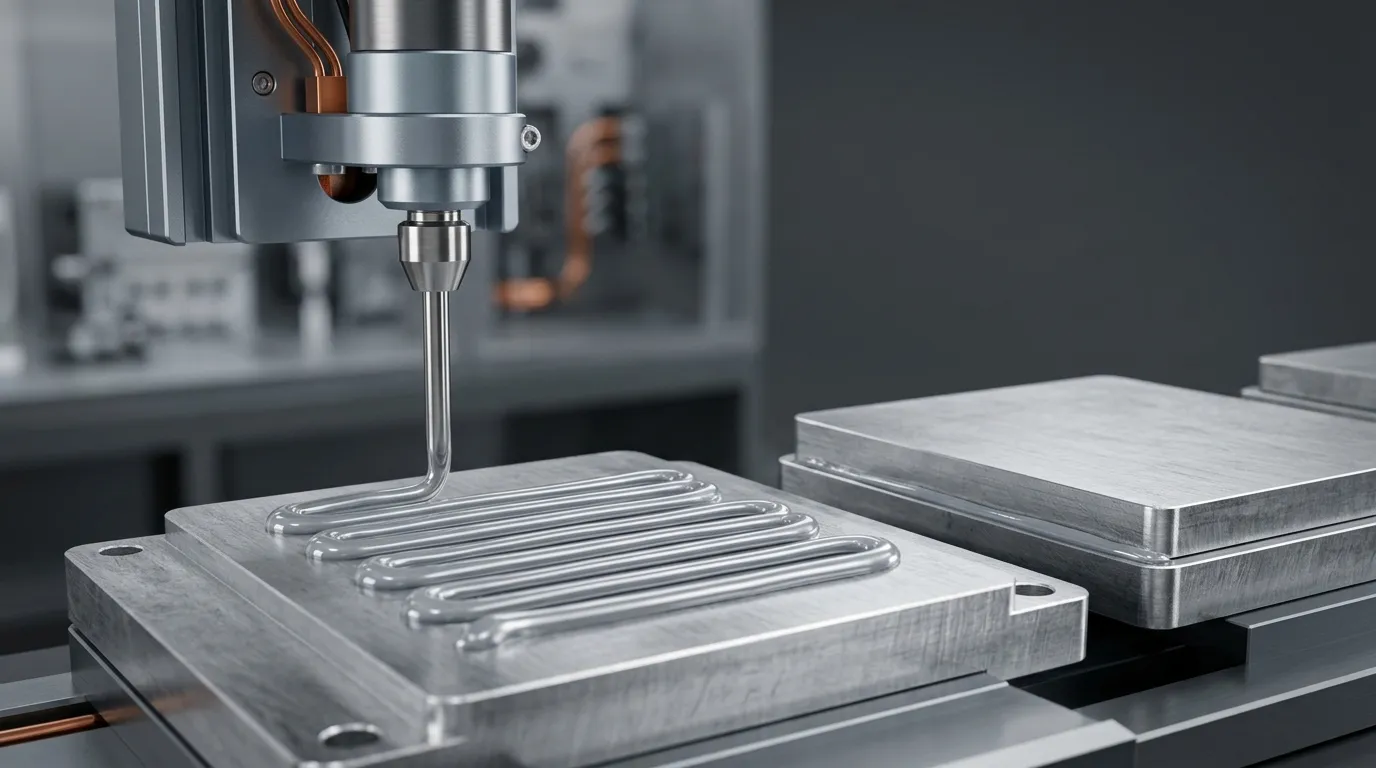
- 路徑由內而外、終點留在開放側。由中心往外畫螺旋或蛇形(serpentine)覆蓋,讓空氣被膠推向邊緣;相反地,若先畫封閉的外框再往內填,空氣就被關在框裡。
- 避免封閉迴路的接合點。一圈閉合的膠條在接合處會留下一個空氣囊,這正是「氣泡每次都出現在同一個轉角」的典型成因。
- 速度與出膠量要匹配。太快會捲氣並留下空腔,太慢則拖尾、斷膠;點膠高度與針徑決定膠條截面積,兩者要一起調。
- 夾持要讓膠由內往外流。夾具平行度不足或單側先鎖,會把空氣往另一側推;由中央往外、平行下壓,空氣才有出口。
- 薄膠層的容忍度低。單劑導熱泥(例如 TIF050-11P 這類點膠即用、無須固化的等級)以受控膠珠點膠後在夾具下壓縮至 100–500 µm,雙劑凝膠常見點膠厚度 300 µm – 1 mm、固化後再由夾具壓到目標厚度——膠層越薄,同一顆氣泡佔的比例越大。
- 剪切稀化是雙面的。像 TIF020AB-19S 這類為點膠優化過剪切稀化特性的料號,點膠時黏度下降、有利於填滿縫隙;但膠靜置後黏度回升,氣泡也就固定住了——這正是上一節「上浮」失效的另一面。
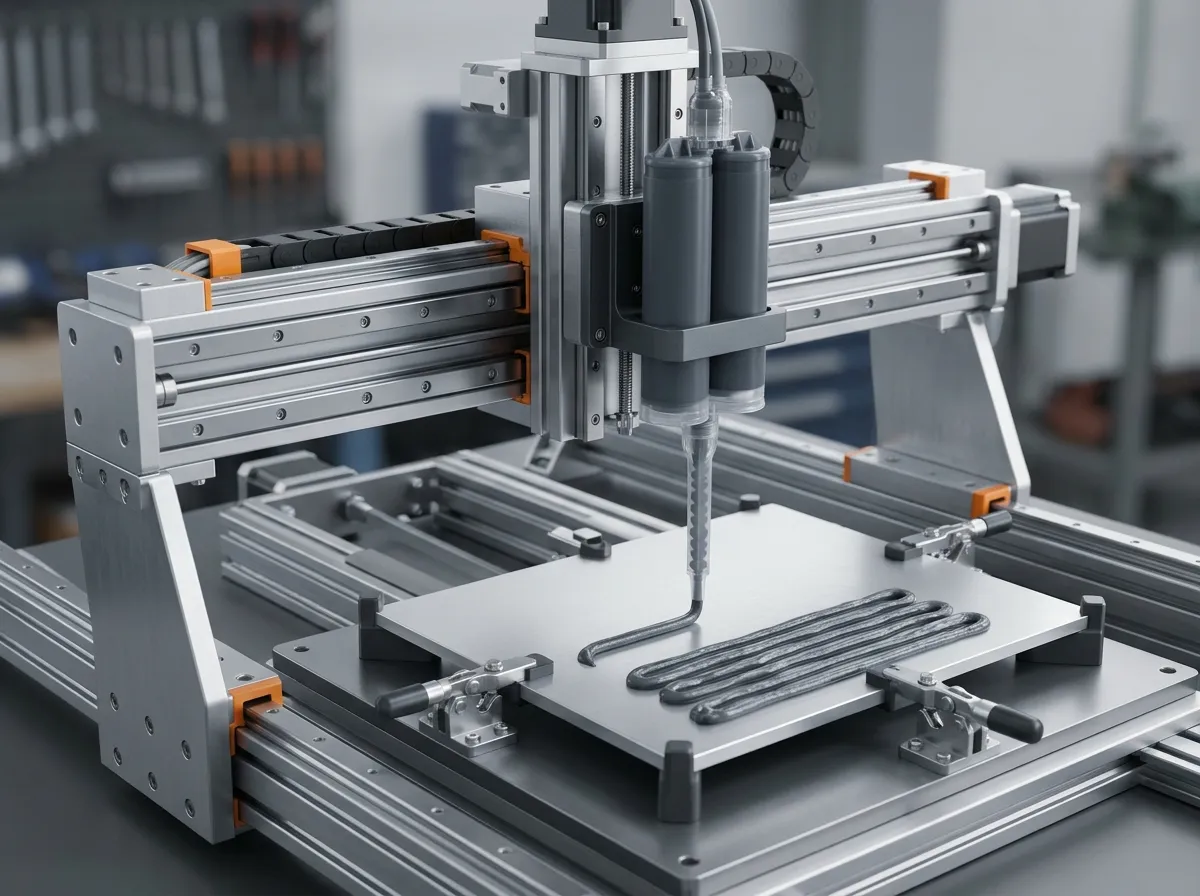
供膠路徑與點膠圖案要一起看:前者決定「進不進空氣」,後者決定「空氣出不出得去」。
介面與固化:不是點膠機的問題那一半
排查進行到這裡,如果換膠筒、換耗材、改路徑都無效,就要往基材與固化曲線走——這一層的問題最容易被誤判成設備問題。
- 基材放氣(outgassing):PCB 吸濕、塑料件殘留水分或溶劑、多孔件(陶瓷、線包)在受熱時釋出氣體(Outgassing)。這種氣泡的特徵是細密、數量多、整片貼著基材。對策是上線前預烘,但先分清要除的是哪一種水:只是表面凝結水,低溫烘烤(業界常見的低溫做法約 60–80 °C、1–2 小時,非 Ziitek 規格)即可;已經吸進板材或元件的濕氣,低溫短時烘烤去除效率有限,要依 IPC/JEDEC J-STD-033 的烘烤表執行(元件耐溫許可時常見 125 °C 級,時數隨封裝厚度與 MSL 分級增加;裸板另有板材供應商的烘烤規範),實際溫度與時間一律以板材與元件供應商的規範為準——超過元件耐溫或反覆高溫烘烤會傷可焊性。
- 表面污染:助焊劑殘留、脫模劑、油污會讓膠無法濕潤表面,膠貼不上就成為空穴。空穴的形狀通常不圓(沿著污染邊界延伸),這是與氣泡在切片上最容易區分的地方。
- 固化曲線:升溫過快時表層先凝結,內部氣泡來不及排出就被鎖住,形成「表硬內泡」。分段升溫(先低溫一段、再升到製程溫度)等於給氣泡一個上浮窗口;厚件與深腔要再放慢起始升溫速率。
- 材料相容性:基材或元件上的低分子助劑(脫模劑、增塑劑、含硫橡膠)可能與膠反應產生氣體。判讀法很直接:「氣泡」與「不固化」同時出現時,優先懷疑相容性,做法是換批次基材或改清洗流程後先做小樣。
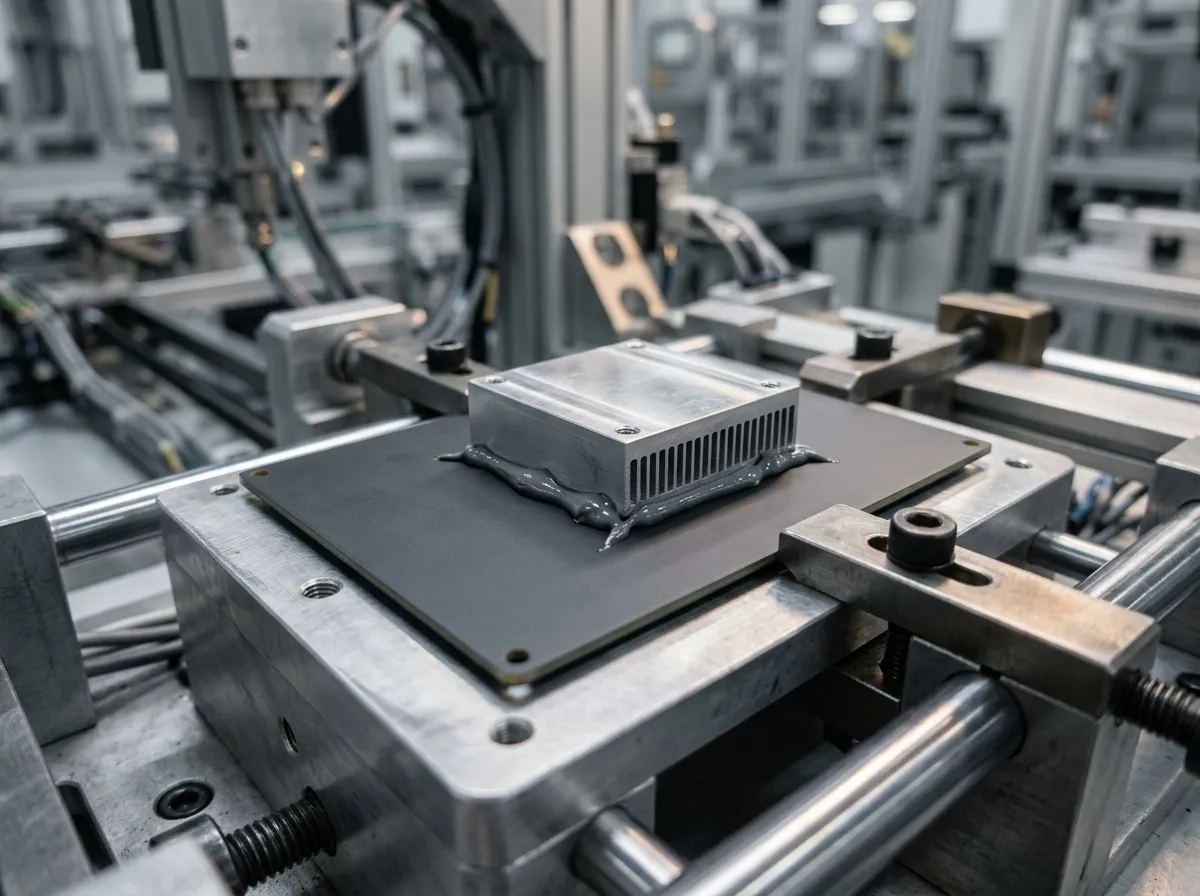
夾持順序決定空氣有沒有出口:由中央往外、平行下壓,膠才會由內往外流並把空氣推出去。
改完怎麼證明改對了:驗收判據與量測
處理完必須能證明有效,而不同手段能看到的是不同東西。這張表用來決定「你這次要回答的問題該用哪一種方法」:
| 手段 | 看得到什麼 | 看不到什麼 | 破壞性 |
|---|---|---|---|
| 目視/膠條檢查 | 表面氣泡、斷膠、拖尾、膠條截面 | 膠層下方與介面處的空穴 | 否 |
| 切片(cross-section) | 介面空穴、填充不足、實際 BLT、空穴形狀 | 只能看切到的那一片,全域分布要靠多點取樣 | 是 |
| 微焦 X 光/CT | 空穴的位置與分布(矽膠基體與空氣對比度低,需先確認本批料的對比度) | 對比度不足時會漏檢 | 否 |
| 熱像(加載下量測) | 局部熱點、填充不足的區域位置 | 無法區分成因(氣泡、空穴或其他熱阻來源) | 否 |
| 熱阻量測(ASTM D5470) | 整體功能表現,作為驗收錨點 | 空穴位置 | 樣品不可再上線 |
實務建議是雙軌:功能面用熱阻或加載下的溫升當驗收(必須在相同壓力與相同 BLT 條件下比較,不同壓力的熱阻是兩個不同的數字);外觀面用切片抽樣算介面空穴面積占比當監控指標,門檻值由你自己的熱設計餘裕決定,而不是抄一個「看起來乾淨」的數字。原因是第 2 節那個估算:空穴面積占比 10% 意味著這個接合層的熱阻上升約 11%,這個量級在某些設計裡可以接受、在某些設計裡已經吃掉全部餘裕——它是設計參數,不是通用的驗收線。
熱循環後再量一次同一條件下的熱阻也很值得做:氣泡在高低溫循環下的體積會變化,原本「剛好合格」的接合層可能在使用一段時間後才顯現出來。
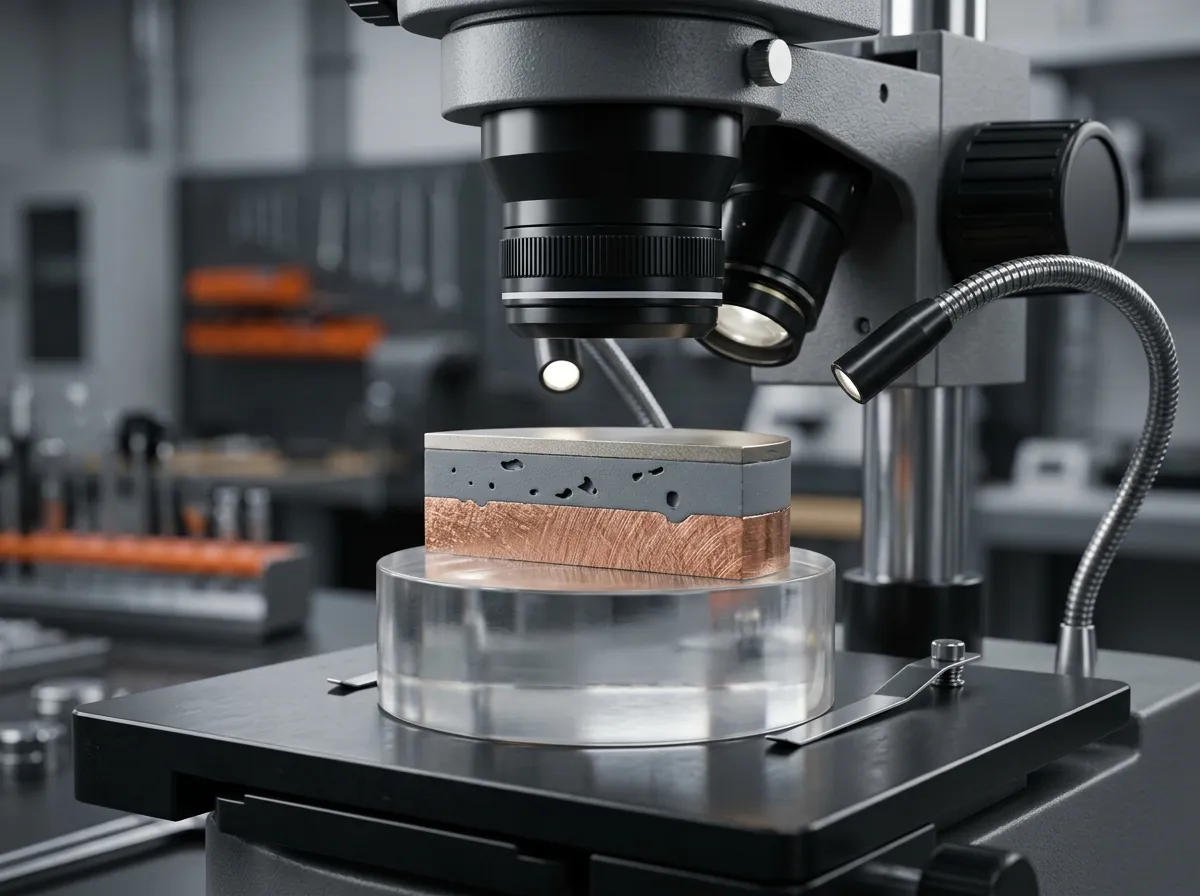
切片是唯一能直接看到「介面下方發生什麼事」的常規手段;圓形與非圓形的缺陷在切片上分屬氣泡與污染/空穴。
現場六步排查 SOP
把前面幾節收斂成一份可以貼在機台邊的順序。每次只改一個變數,否則問題重現時你無法知道是哪一項生效。
| # | 步驟 | 做什麼 | 過關判據 |
|---|---|---|---|
| 1 | 記錄 | 氣泡形態/位置/出現時機+點膠參數+膠筒與耗材批號,拍照 | 有可回溯的異常單(先記錄,不要先改機) |
| 2 | 預排膠 | 以穩定狀態排膠 10–30 秒,觀察膠條 | 膠條恢復連續、均勻,無斷點 |
| 3 | 換膠筒對比 | 同一台機、同一組參數換一支膠筒 | 換筒後消失=材料側;仍重現=設備/製程側 |
| 4 | 查連接與耗材 | 接頭、軟管、針頭、靜態混合管、密封件 | 無鬆脫、無阻塞、密封件無老化變形 |
| 5 | 參數與路徑 | 壓力、速度、出膠量、點膠高度、圖案路徑 | 一次只改一項,改後重跑步驟 1 的記錄 |
| 6 | 材料與介面 | 回供應端比對樣品;基材預烘與分段固化 | 同批對照組無異常,或缺陷消失且可重現 |
三個最容易做錯的動作,值得單獨列出來:
- 一遇到氣泡就提高壓力——空氣被壓縮的特性和你想要的相反,結果是噴濺、出膠量波動更難控。順序永遠是:先排膠、再查耗材、才動參數。
- 對已包裝的膠筒自行長時間真空脫泡——改變包裝狀態會引入二次污染風險,而且對設備端進入的空氣完全無效。
- 一次改多個變數——先做最便宜且可逆的(預排膠、換耗材),最後才動參數與材料,否則只是把問題暫時藏起來。
下一步:把參數與異常記錄交給供應端
如果你手上已經有「膠筒批號+設備編號+針頭規格+點膠壓力與速度+異常發生時間+照片」這幾項,剩下的其實是核對工作:向供應端的應用工程團隊索取批次規格書或 CoA、包裝形式(針筒/膠筒/桶裝)與混合比例確認,以及真空脫泡與回溫的建議程序,再對照本文第 9 節的六步 SOP 逐項核過。
要索取這些資料,可以直接把點膠參數與異常記錄交給應用工程團隊。
需要先確認材料格式與規格範圍,從導熱凝膠與導熱泥(TIF)系列頁進去最快——單劑型導熱泥與雙劑型現場固化凝膠(例如 1:1 混合、混合後黏度 550 Pa·s、25 °C 下操作時間 30 分鐘的雙劑等級)在氣泡的來源與容忍度上就不一樣;若你的應用對矽氧烷釋氣敏感(光學感測器、MEMS 等),選型時要另外指定非矽膠方案。
本文引用的所有數字請以你採購訂單上對應的規格書版本與批次 CoA 為準——型錄值與批次實際值本來就允許有差距,黏度與氣泡行為尤其如此。
同一個主題的其他文章(導熱膏、導熱泥與雙劑凝膠的製程選擇),整理在可點膠導熱材料製程主題頁;如果你還在選型階段、連材料格式都還沒定,可以先看導熱材料選型指南把間隙、壓力與量產條件這條決策順序走完再回來看製程。