導熱膠點膠閥與針頭選型:黏度與填料檢查表
點膠閥按黏度與填料磨蝕性選,針頭內徑按最大粒徑倍數選。六種閥型與泵的黏度邊界、3 倍與 10 倍兩種口徑取捨、六種不穩症狀處方,附 12 項可列印的試產檢查表。
產線問「這支膠要用哪個閥、配幾號針頭」,通常會得到兩個答案:問設備商,或問材料商。設備商沒看過你的填料,材料商不賣閥——結果就是拿現成的針閥配一支 25G 針頭先打看看,打不穩再換,換到穩為止。這個循環一次要兩三天,而它本來可以用兩個數字縮短。
結論先給:點膠閥要按黏度與填料的磨蝕性選,針頭內徑要按最大填料粒徑的倍數選;「幾 G」只是針管的名義號數,不同廠商同一個 G 的內徑就不一樣,拿它當選型依據等於在猜。導熱膠這類高填充材料的問題幾乎都濃縮在這一件事上:填料讓材料更難推、更會磨設備、更容易在針筒裡分層。
先把材料端的數字要齊,設備選型才有依據
閥型、針頭、供料方式這三個決定,其實都掛在材料端的幾個數字上。跟材料商要 TDS 時如果只拿到「導熱係數 3.0 W/m·K」,你什麼都決定不了。
黏度:沒有剪切率條件的 cP 等於沒有數字
導熱膏與導熱凝膠都是非牛頓流體,同一支材料在 10 s⁻¹ 與 100 s⁻¹ 下量到的 cP 可以差一個數量級。所以規格書上的「黏度 80,000 cP」必須連量測條件一起看:用什麼轉子、什麼轉速、什麼溫度。缺了條件的數字,跟設備商給的適用區間比對時會直接誤判——這是選型最常見的第一個錯。
同屬流變性的還有觸變性:材料靜置時立得住、受剪切時流得動。觸變不足的膠點完會塌,觸變過高的材料則根本推不動,兩者都會被誤判成「設備不夠力」。另一個是屈服應力——材料要開始流動得先超過的那個門檻,導熱泥這類高填充膏體的屈服應力高,供料壓力要蓋過它才出得來。
填料粒徑:D50 不夠,要 D99
導熱係數是靠填料堆出來的:氧化鋁、氮化鋁、氮化硼這類陶瓷粉的體積分率越高,導熱越好,同時黏度越高、磨蝕越強。同一個凝膠系列從 1.5 W/m·K 做到 9.0 W/m·K,配方裡的填料量不是同一個級別——這也是為什麼同一支閥、同一支針頭不能通用整個系列。
選設備要看的不是平均粒徑 D50,而是粒徑分佈的上緣:D99,甚至 D100。堵膠是單一事件,一顆偏大的團聚顆粒就夠了,平均粒徑再漂亮也救不回來。
單劑還是雙劑:這一項直接砍掉一半閥型
單劑材料(導熱膏、一組分凝膠)只要推得動、斷得乾淨就成立;雙劑要計量、要混合、要在操作時間內用完,設備端多出混合比與清洗兩個變數。多數螺桿閥與漸進腔泵是為單劑設計的,雙劑要走計量泵加靜態混合管,或專用的雙組分閥。
三類可點膠導熱材料的設備性格差很多,材料形態怎麼選(膏、泥、雙劑凝膠)在可點膠導熱材料量產指南裡有完整決策樹;這裡只接手它交棒的那一半:形態定了之後,閥與針頭怎麼配。
| 材料常數 | 你要到的值 | 它決定什麼 |
|---|---|---|
| 黏度 + 剪切率條件 | 例如 80,000 cP @ 10 s⁻¹、25°C | 閥型、供料壓力、針頭內徑下限 |
| 粒徑分佈 | D50 與 D99(含量測法) | 針頭內徑倍數、堵膠風險 |
| 填料體積分率 | % | 磨蝕速率、耗材更換週期 |
| 單劑/雙劑 + 操作時間 | 單劑;或雙劑 A:B 與 pot life | 是否能用螺桿閥、要不要混合管 |
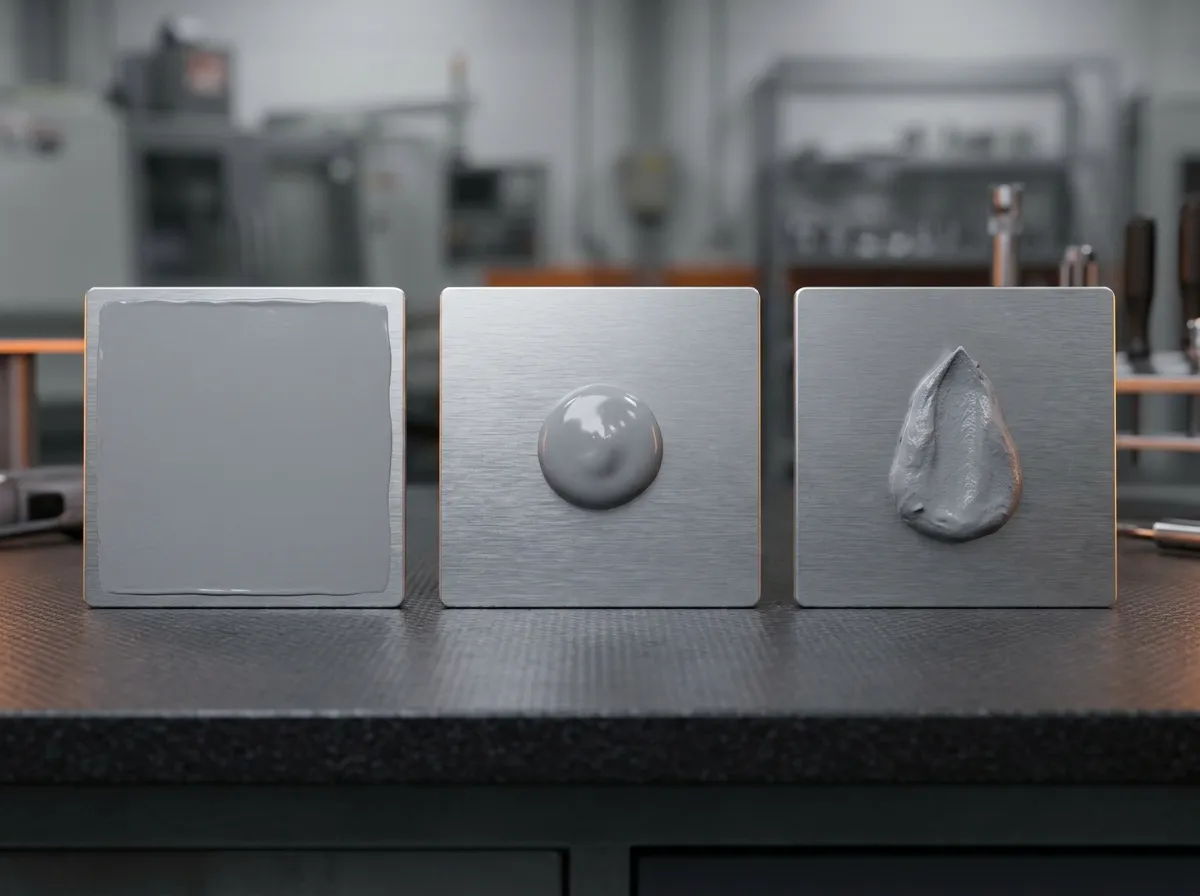
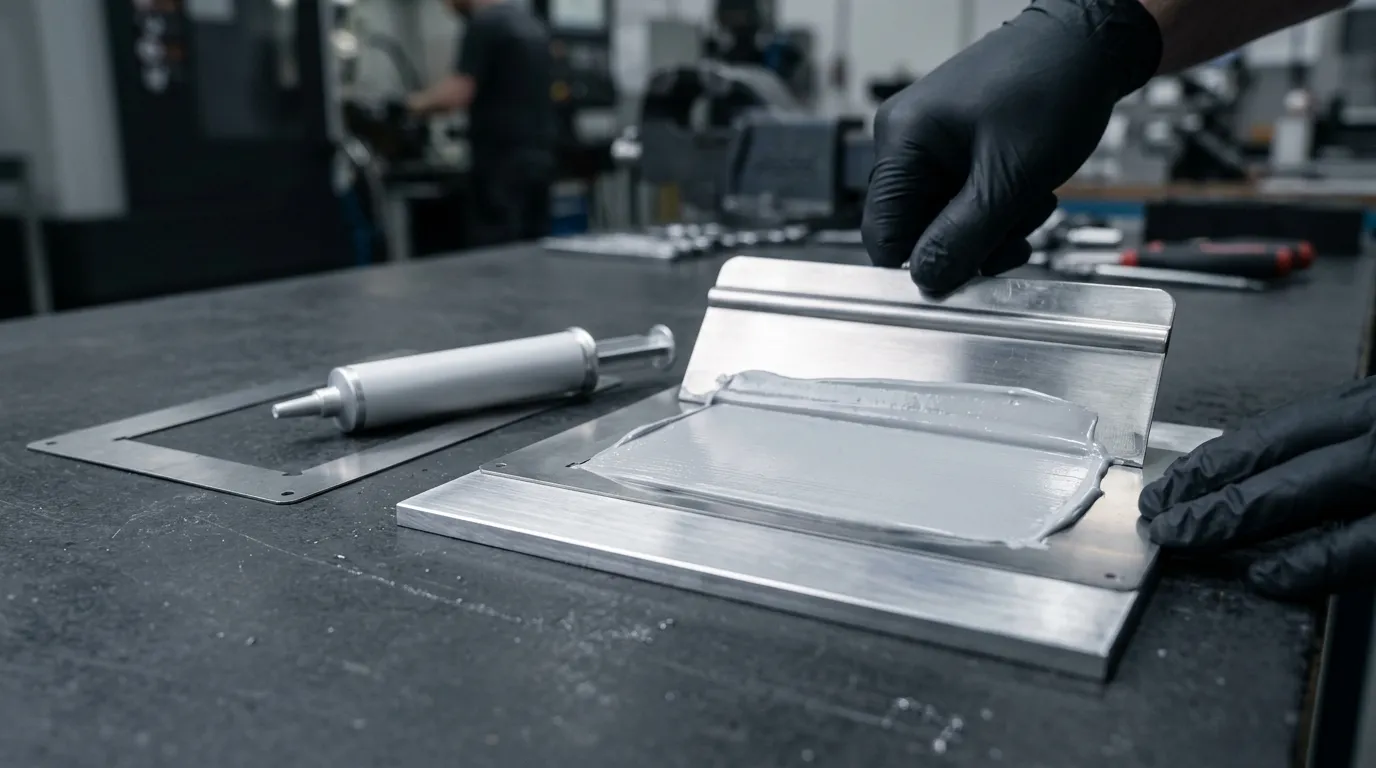
同樣叫「導熱膠」,膏、凝膠、泥在設備端的行為是三件事:膏靠壓力壓薄、凝膠靠自身形狀填隙、泥要推得動又立得住。
六種點膠閥與計量泵的適用邊界:用黏度與填料畫線
設備商公開的閥型與黏度對照,可以直接拿來初篩。下面這張表把幾種常見閥型的適用流體與黏度區間整理成可比的樣子,右兩欄是本團隊補的:填料耐受度與「什麼時候不要用」。
| 閥型/泵 | 適用黏度(cP) | 填料耐受 | 什麼時候不要用 |
|---|---|---|---|
| 時間/壓力閥 | 低~中 | 差 | 高填充、要求點間一致性;料位下降會直接改變出膠量 |
| 針閥 | 中,約至 100,000 | 中 | 大粒徑填料;微點需求反而適合它(可做 0.002 cc 以下) |
| 膜片閥 | 低~中 | 差 | 含顆粒材料不建議:顆粒會磨傷隔膜、縮短壽命 |
| 螺桿閥 | 約 30,000~1,300,000 | 好 | 黏度低於區間下緣(會滴漏)、雙劑材料 |
| 漸進腔泵 | 高(原廠稱可至 3,000,000 cP) | 好 | 換料頻繁:轉子與定子要拆洗,換料節拍長 |
| 噴射閥 | 低~中 | 中 | 高填充磨蝕材料:高速撞擊下顆粒會加速撞針與閥座耗損 |
表注:右兩欄(填料耐受/什麼時候不要用)與時間/壓力閥、噴射閥的黏度級距,屬本團隊的現場經驗,不是設備商原文;其餘數字與閥型描述出自上列 Techcon 頁面與 Nordson 794-TC 產品頁。經驗欄的用途是幫你排優先順序,最終仍以試打為準。
膜片閥與噴射閥的取捨不在黏度,在別的維度。膜片閥是一片固體隔膜(常見 UHMWPE)把流體與金屬驅動件完全隔開,乾淨流體下隔膜壽命可達數百萬次循環;但顆粒會磨傷它,含填料的導熱材料不是它的主場。噴射閥的價值在速度與非接觸——不用 Z 軸下降,靠高頻撞擊把材料打成液滴,高低不平或易碎的工件也能打;代價同樣是磨蝕:高速撞擊之下,撞針與閥座的耗損比接觸式快。
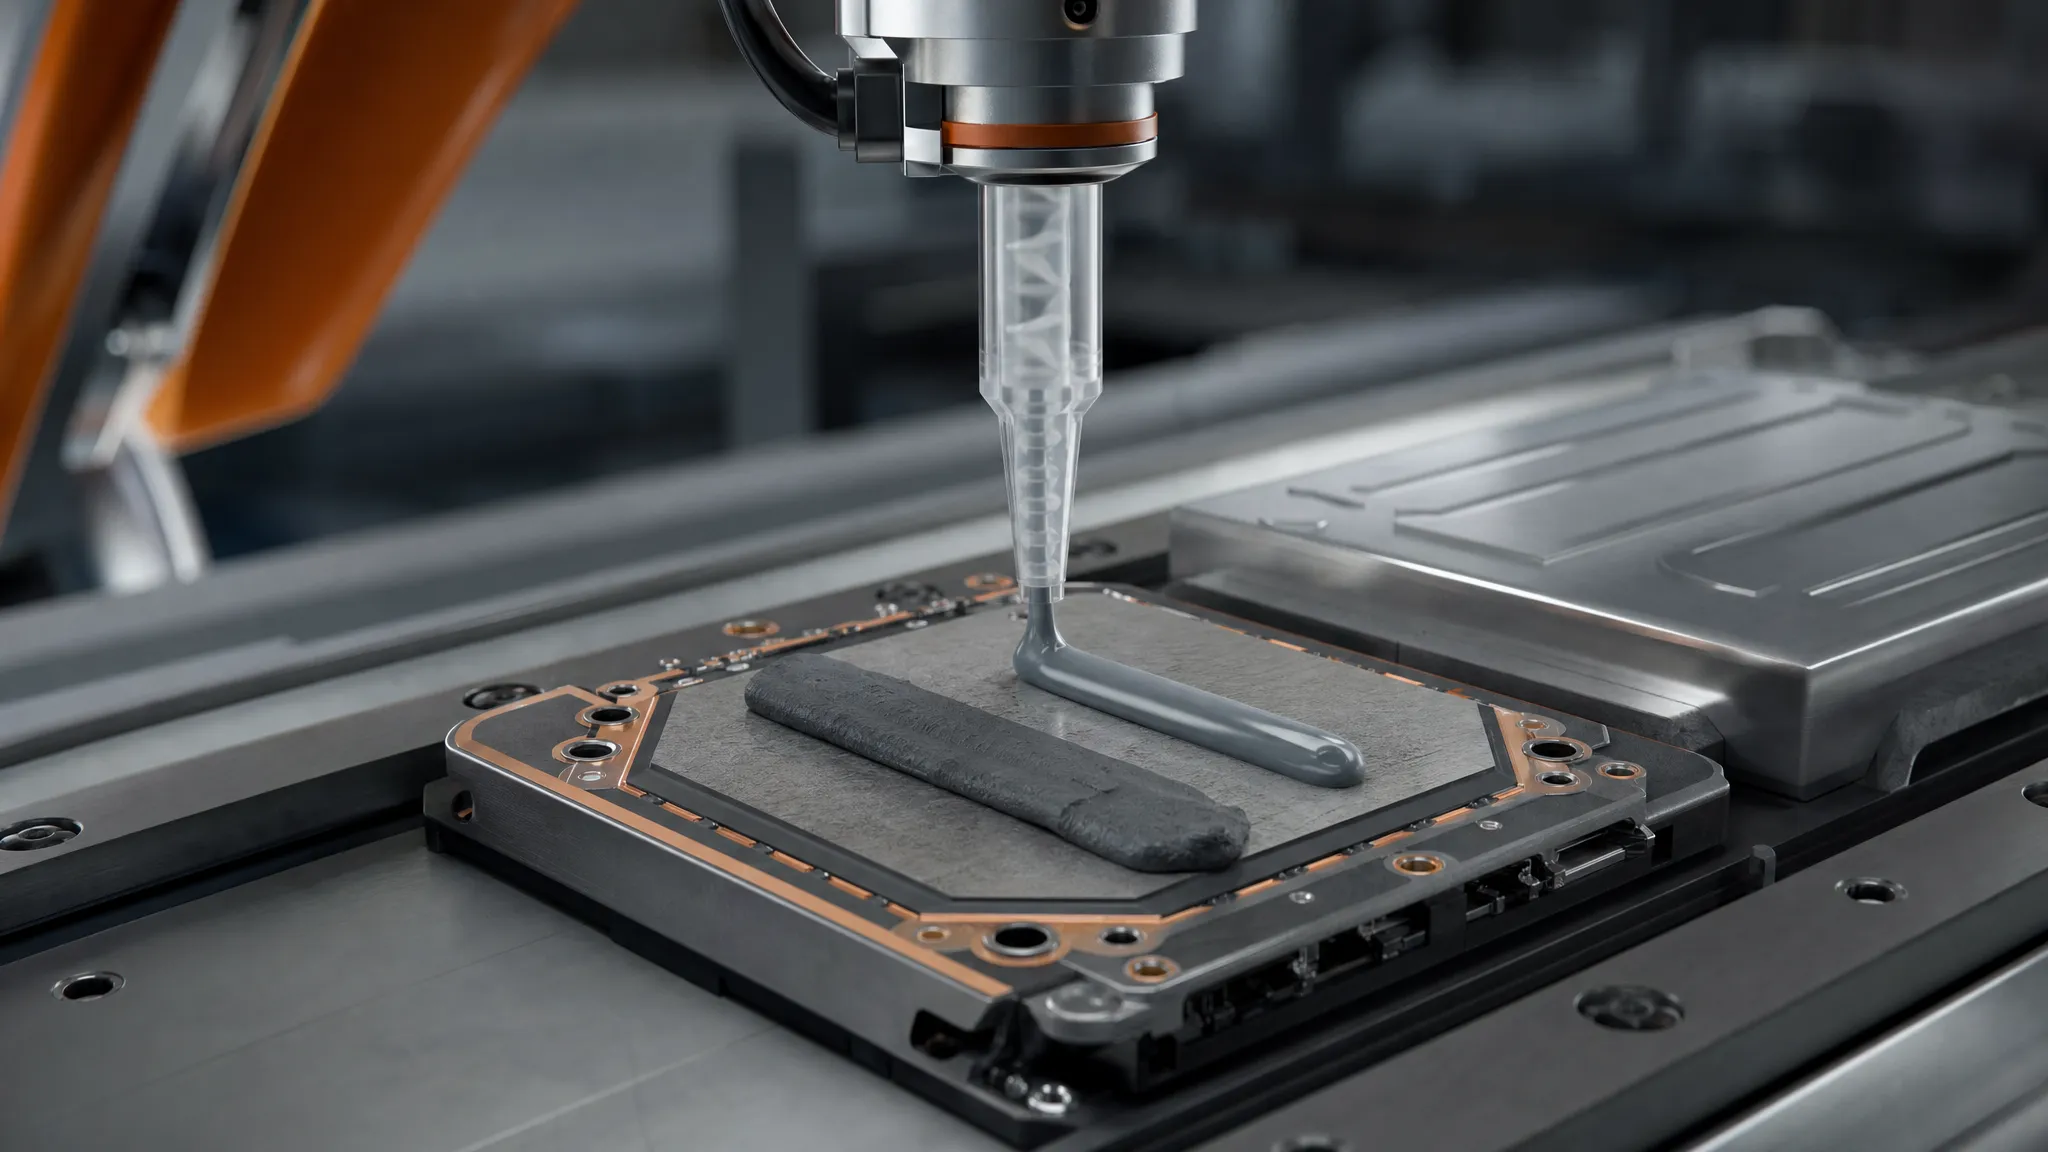
螺桿閥是導熱材料最常被指定的那一型,原因是它用「螺桿轉一圈推固定體積」的方式計量,出膠量跟黏度波動的耦合比時間/壓力閥小得多,而且螺桿送料對填料顆粒的剪切傷害較低。磨蝕問題則靠材質解決:針對導熱界面材料這類高磨蝕膏體,設備商會把濕端零件換成碳化鎢(tungsten carbide),閥體與螺桿的壽命才撐得住量產。
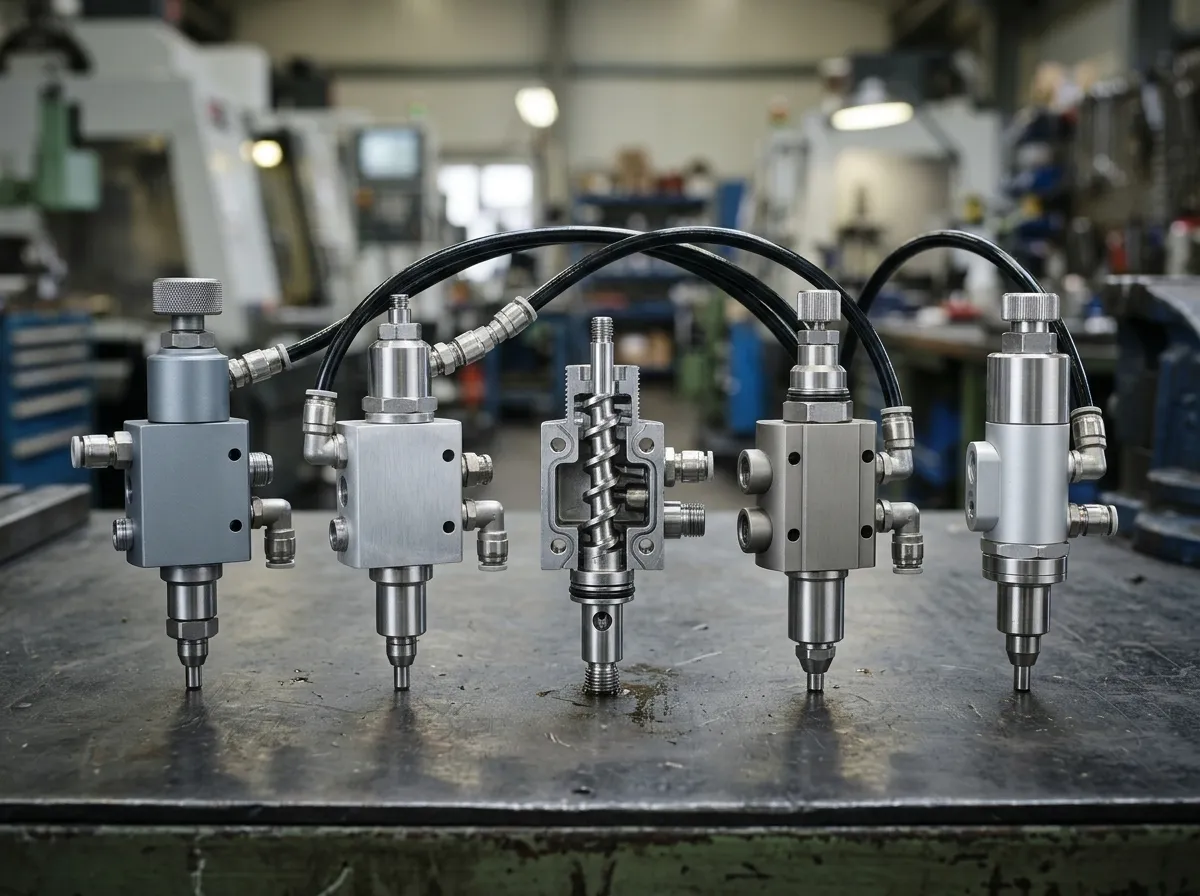
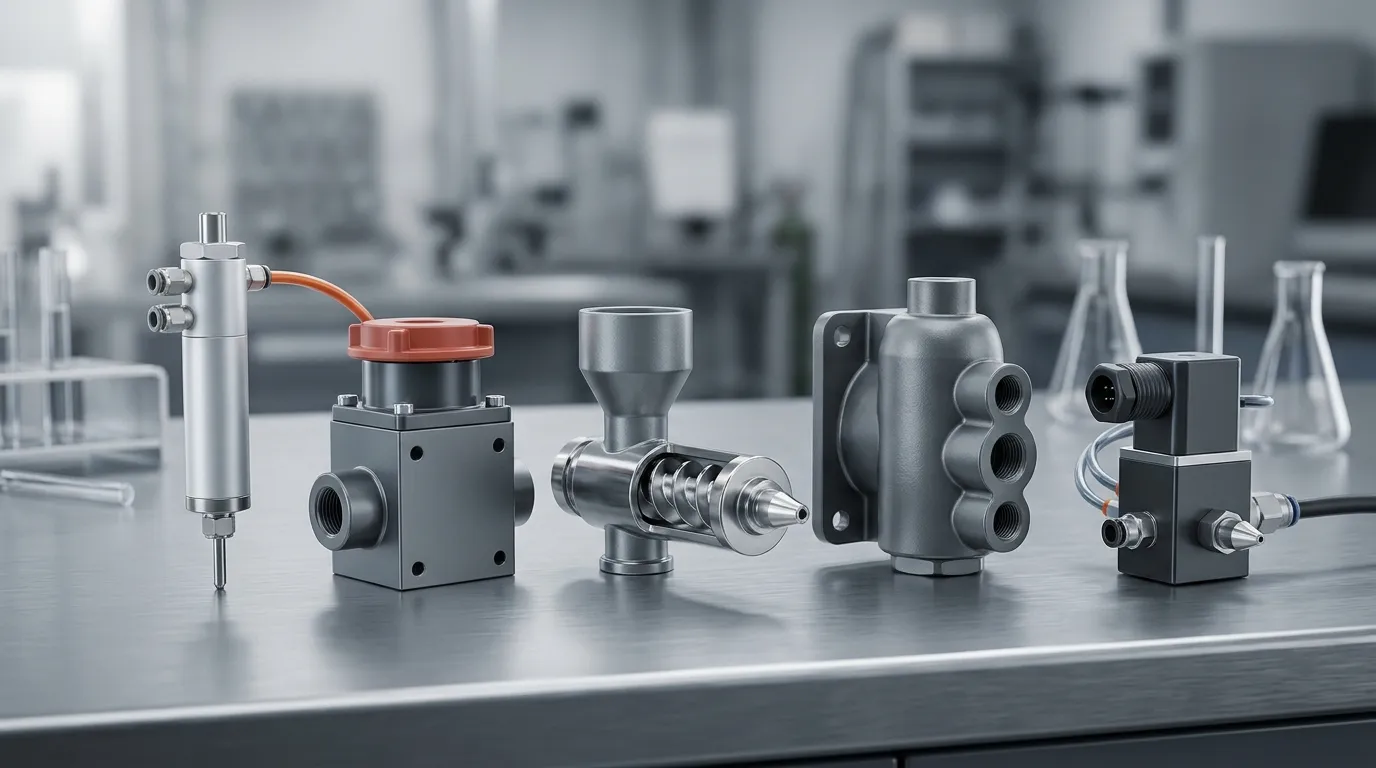
同樣叫「點膠閥」,內部從針、隔膜、螺桿到轉子定子完全不同——先確認手上那支是哪一型,再談參數。
漸進腔泵(PCP)是另一條路:轉子與定子形成連續密封腔,容積式推送,高黏度、高填充材料也能穩定定量。代價在換料——轉子與定子要拆開清洗,換料節拍比螺桿閥長。原廠把 TS8100 系列標為 easy-to-clean,那講的是同料連續生產的日常清洗;換料仍得拆轉子與定子(本團隊經驗,原廠頁面沒有這一段)。
點膠針頭怎麼選:內徑對粒徑的倍數,比 gauge 重要
先看內徑,再看 G 數
G(gauge)是針管的名義號數,號數越大越細;但真正決定流量與堵塞的是內徑(ID)。設備商的點膠針頭規格表通常兩種都列——同一份錐形針頭型錄裡,22G 的內徑是 0.41 mm、25G 是 0.25 mm(Nordson EFD SmoothFlow 錐形針頭)。同一號數在不同廠商、不同長度下也可能有出入,所以點膠針頭尺寸要用內徑(mm)表達,G 數只在對照供應商料號時有用。
3 倍還是 10 倍?兩個一級來源的口徑不同
填充材料的針頭內徑該取粒徑的幾倍,業界有兩個常被引用的數字,而且差了三倍多:
- 下限 3 倍:針對填充型潤滑脂的點膠指引明確要求,針頭內徑至少要取材料粒徑的 3 倍,並把這一點列為消除堵膠的關鍵(Techcon《Improving the Dispensing Process for Grease》)。
- 起點 10 倍:設備商的 FAQ 則建議粒子填充材料的針頭內徑以粒徑的 10 倍作為起點,並補了一句關鍵提醒——在高填充濃度下,10 倍也可能不夠(Nordson EFD)。
兩者不矛盾,它們回答的是不同問題:3 倍是「不打結」的物理下限,10 倍是「穩定量產」的工程起點。實務上這樣取:
- 用 D99 當計算基準,不是 D50。
- 3 倍當紅線:低於這條線,堵膠只是時間問題。
- 高填充(填料體積分率高的高導熱型號)、粒徑分佈寬、或已經在量產線上間歇斷膠 → 往 10 倍靠。
- 兩者之間怎麼定?試打。連續 50 點秤重,看 CV 有沒有隨時間變差。
舉個例:D99 = 40 µm,3 倍是 120 µm(比 25G 的 0.25 mm 還細),10 倍是 400 µm(接近 22G 的 0.41 mm)。同一個材料,兩端差了 3.3 倍——這就是為什麼只寫「用 25G」的作業標準書在換料後很可能出問題。
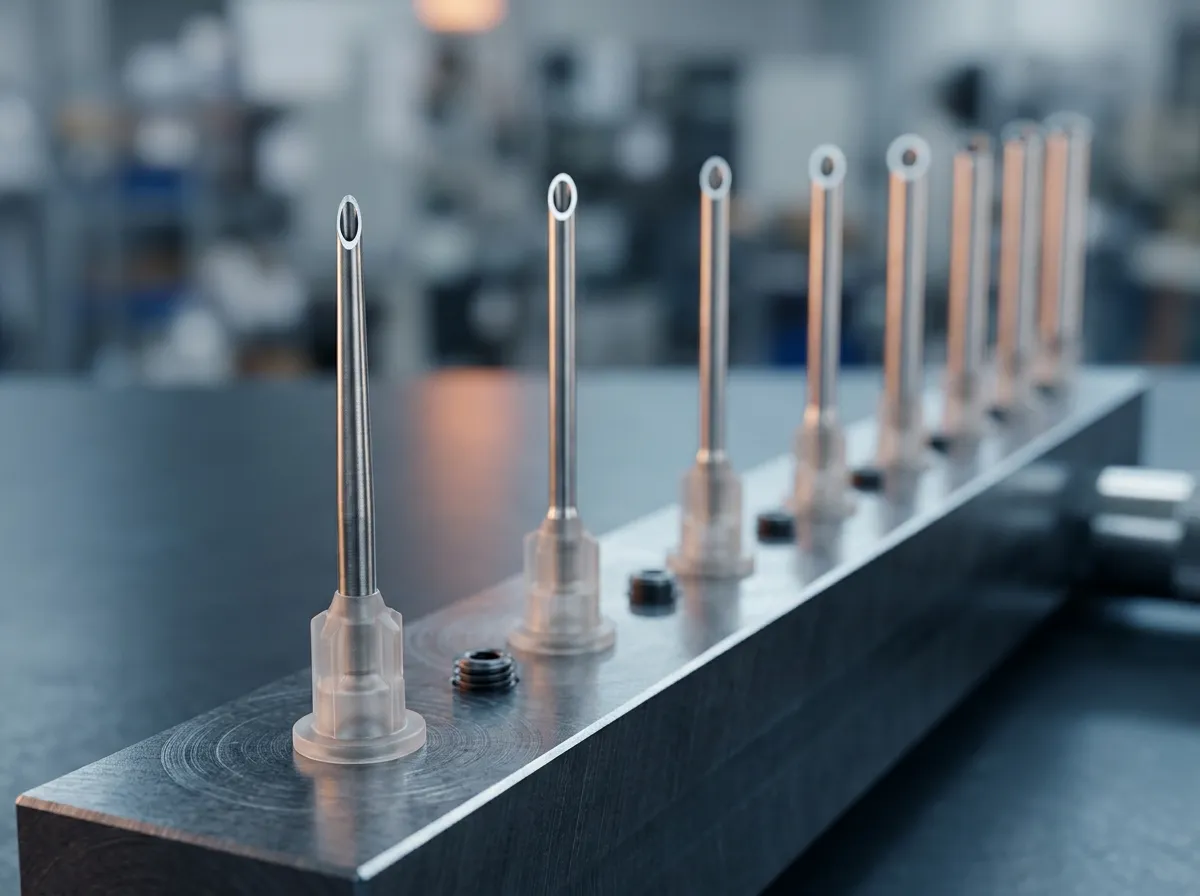
號數只標名義粗細;換料時要對的是內徑(mm),而且要用 D99 去算,不是 D50。
直壁還是錐形,取決於你要壓多少壓力
直壁(cannula)針頭內徑一路到底,路徑短、殘料少,適合小點與低黏度;但它對高黏度、高填充材料的背壓最高——原廠的針頭指引把低黏度流體配給倒角針頭、中高黏度才建議錐形,並沒有建議高黏度用直壁;本團隊的經驗也是這類材料用直壁常效果不彰。錐形(tapered)針頭從針座就往內收,流道漸縮,同樣流量下可以把供料壓力壓低——原廠給的例子是從 80 psi(約 6 bar)降到 30 psi(約 2 bar)。
壓力降下來不只是省氣:高壓會讓填充材料在針筒裡分離,填料與樹脂分家,出到工件上的成分比例就跟規格書不一樣了(Nordson EFD 針頭選用指引)。孔徑放大同樣能降剪切——Parker Chomerics 的 TIM 點膠指引直接寫明較大口徑的針頭可降低對材料的剪切。
供料端的三個隱形殺手:壓力、管路、回吸
閥與點膠針頭都對了,出膠還是不穩,問題通常在閥的上游。
| 變數 | 常見的錯誤設定 | 後果 |
|---|---|---|
| 供料壓力 | 為了追節拍而一路往上加 | 填充材料在針筒與管路裡分離,出膠成分漂移;高壓剪切破壞觸變結構,膠形立不住 |
| 管路 | 管太長、太細、彎頭多 | 壓力損失與反應延遲,按下去到出膠之間有一段空窗;流速低的區段填料先沉 |
| 回吸(snuff back) | 厚料不開回吸,或低黏度開太大 | 前者停頓後第一點偏大、垂流;後者把空氣吸進流道,下一次出膠帶氣泡 |
同一份 TIM 點膠指引對管路的建議是三個「越」:越短越好、內徑越大越好、彎頭越少越好。至於壓力,它的任務是把材料推到閥口,不是把節拍推快——同一支膠在針筒裡被推得越急,填料與樹脂分家的風險越高。
還有一個不屬於設備、但常被歸咎於設備的變數:料溫。黏度對溫度敏感,同一支膠在清晨與下午的出膠量可能不一樣。做法很簡單——把料溫寫進作業標準書,與出膠量一起記錄。
出膠不穩定的六種症狀與處方
現場排查最花時間的不是「有哪些可能原因」,而是「先動哪一個」。下面按「最常見到少見」排,每列只給一個優先動作。
| 症狀 | 最可能原因 | 先動哪一個 |
|---|---|---|
| 停頓後第一點特別大、或針頭持續滲膠 | 閥型與黏度不匹配、沒有回吸 | 先開回吸並降壓;仍滲就換閥型 |
| 拉絲、拖尾 | 點膠高度太高、回吸不足、觸變偏低 | 降 Z 軸高度,再加回吸 |
| 間歇斷膠、堵膠 | 內徑小於 D99 的 3 倍、填料團聚、管路死角 | 換大內徑或錐形針頭,清管路 |
| 越點越小(連續遞減) | 填料沉降、料筒未攪拌、管路漸堵 | 加攪拌或循環,縮短管路 |
| 首件與末件差超過 5% | 供料壓力未穩、料位變化、料溫漂移 | 等壓力穩定再開始,記錄料溫 |
| 膠點塌陷、壓合後溢流過多 | 觸變不足或點膠量本身就過多 | 先用面積與膜厚重算點膠量,再談設備 |
堵膠特別容易被誤判成「點膠量算錯」——先確認針頭內徑與 D99 的倍數關係,再回去看點膠量怎麼從面積算到克數。如果症狀是膠層裡出現空洞或爆米花狀氣孔,那不是選型的問題,往導熱凝膠氣泡排查那條線走:混膠、脫泡與路徑各有一組原因。
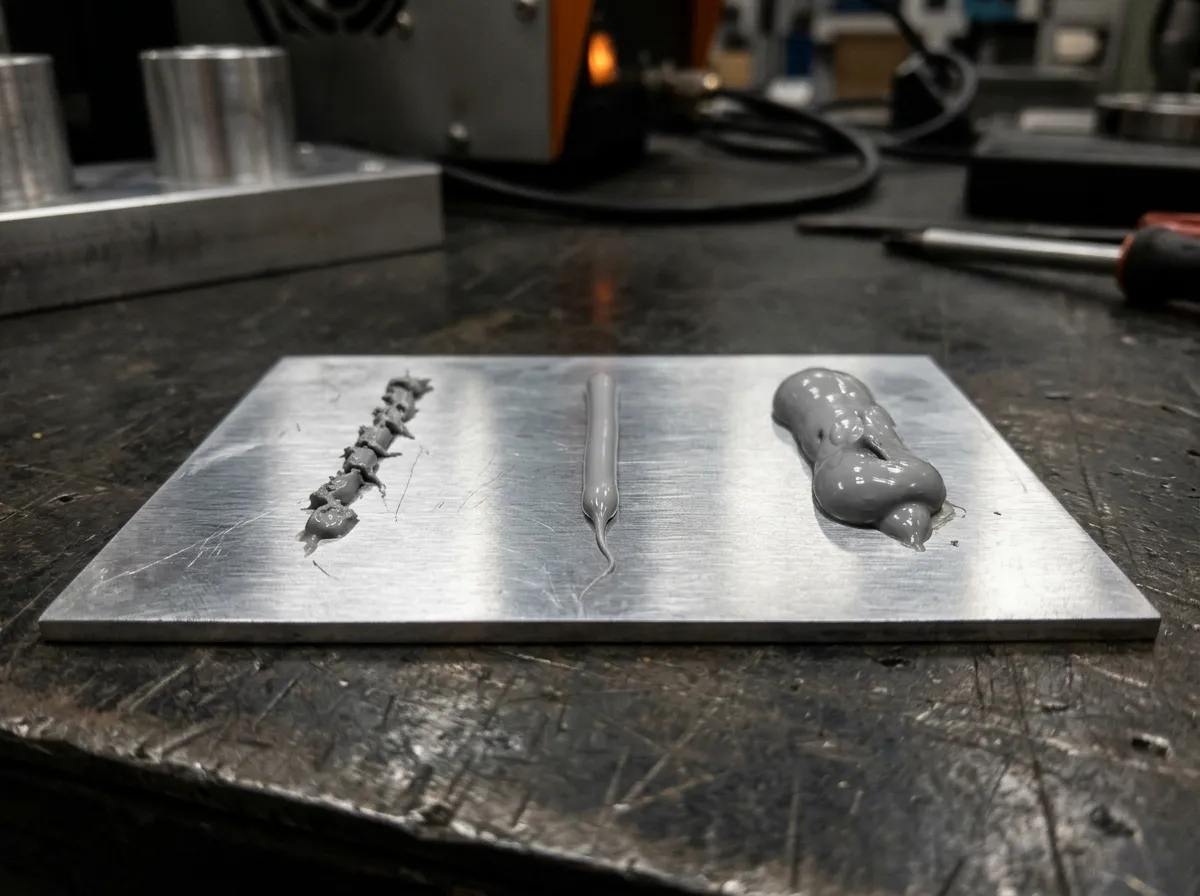
症狀要能被現場認出來才有意義:同一支膠、同一組參數,三種不良形態對應三個不同的旋鈕。
雙劑凝膠:混合比、靜態混合管與清洗窗口
雙劑的設備限制是硬的:它多了一個「混合」環節,而混合品質不由閥決定。
計量與混合比。A、B 兩劑的黏度差越大,計量泵越難同時穩定推送——黏的一端走得慢,比例就偏。混合比偏掉的後果不是「比較慢乾」,是局部不固化:同一片工件上,一部分硬、一部分軟。這條線的排查在雙劑混合比失效裡有完整的判斷順序。
混合管是第二個變數:節數與內徑要對得上流量與混合比,流量大而管子細,壓降就高;節數不足,混合不均。它同時是一次性耗材,成本要算進每片用量,不要等到量產才發現這支管子比膠還貴。
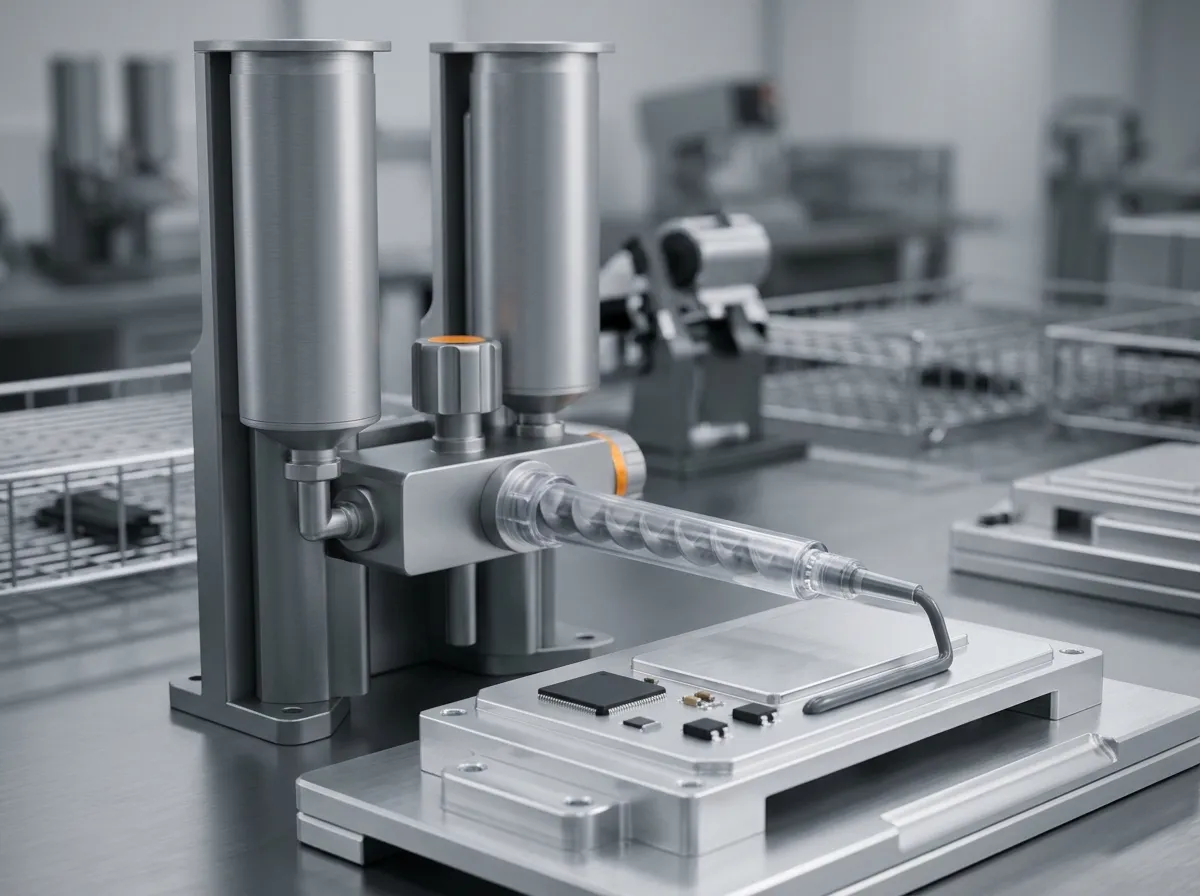
雙劑的混合品質發生在混合管裡,不在閥裡:節數與內徑要對得上流量,換料或停機就得整支換掉。
真正把雙劑和單劑分開的,是換管節拍。操作時間(pot life)從混合那一刻起算,混合管內的材料沒有「暫停」這個狀態;停機超過操作時間就得換管,否則固化在管內、下一次出膠直接堵死。單劑沒有這個問題,這是雙劑在設備端最實際的代價——單劑泥與雙劑凝膠的固化與返工差異講的是材料側,這裡補的是設備側:多一條換管節拍,就多一個停線風險。
試產 12 項檢查表
把上面所有門檻收斂成一張表。左欄是檢查項,中欄是判據,右欄寫「這個數誰給」——多數試產失敗不是判據太嚴,而是拿不到該有的數。
| # | 檢查項 | 判據 | 誰提供 |
|---|---|---|---|
| 1 | 黏度與剪切率條件 | TDS 標明量測條件(轉子/轉速/溫度) | 材料商 |
| 2 | D50 與 D99 | 兩者都有,且註明量測方法 | 材料商 |
| 3 | 填料體積分率 | 有百分比,可估算磨蝕與耗材週期 | 材料商 |
| 4 | 針頭內徑對 D99 | ≥ 3 倍(高填充取 10 倍);寫進作業標準書 | 設備+工程 |
| 5 | 連續 50 點秤重 | 重量 CV ≤ 3–5%(依產品公差訂,業界常見值) | 產線 |
| 6 | 首件與末件出膠量 | 差異 ≤ 5%(經驗值) | 產線 |
| 7 | 冷啟動第一點 | 廢棄或待穩定後才開始計數 | 產線 |
| 8 | 停機 10 分鐘後復點 | 無固化、無需通針 | 產線 |
| 9 | 閥體磨耗趨勢 | 螺桿/閥座間隙與出膠量漂移一起看 | 設備保養 |
| 10 | 料筒與管路殘料 | 無明顯沉降分層、無死角積料 | 產線 |
| 11 | 雙劑混合比抽驗 | 重量比或固化後硬度(雙劑限定) | 品保 |
| 12 | 覆蓋率與溢膠 | 拆解或切片確認,溢膠不污染機構件 | 工程 |
第 1–3 項是跟材料商要,第 4 項由工程把關,第 5 項以後是自己量。這張表只覆蓋點膠這一段;整條產線的驗證項目(熱阻、熱循環、外觀與尺寸)在導熱材料量產驗證檢查表裡。
連續秤重是唯一能即時看出「出膠量漂移」的方法;閥與針頭的任何問題,最後都會反映在這一組重量上。
常見問題
螺桿閥一定比時間/壓力閥好嗎?
不一定。時間/壓力閥結構簡單、成本低、換料快,低黏度、低填充、公差寬的場合夠用。螺桿閥的價值在「出膠量與黏度波動解耦」——高填充、要求點間一致、材料黏度會隨溫度或批次變化時才划算。它的代價是清洗與磨耗,換料頻繁的產線未必適合。
針頭越細是不是越精準?
越細得到越小的膠點,但不等於越精準。內徑太小會把背壓拉高,反而讓填料分離與堵膠的機率上升;而且小內徑對剪切更敏感,觸變結構容易被破壞。精準度來自「出膠量重複性」,不是來自孔徑。
導熱膏和凝膠可以共用一組閥與針頭嗎?
閥型可能可以(兩者都可能落在螺桿閥或漸進腔泵的區間),針頭通常不行。導熱膏不固化、靠壓力壓薄,填料粒徑與黏度跟凝膠不是同一級別;換料時至少要重算內徑倍數,並重做一次連續秤重。
換材料一定要重新驗證嗎?
要。填料粒徑、體積分率、黏度任一項變動,都會同時改變堵塞風險與磨蝕速率。同一系列不同導熱係數的型號(例如從 3.0 換到 7.0 W/m·K),填料量差異足以讓原本的針頭規格失效。
下一步:把材料端的可點膠參數要齊
設備由設備商決定,這篇能幫你的是把「要問什麼」問對。跟任何材料商要 TDS 時,把這四項要齊:黏度(含剪切率條件)、D50 與 D99、填料體積分率、單劑或雙劑;雙劑再加混合比與操作時間。少了這四項,閥與針頭的選擇只能靠試錯。
以可點膠的導熱材料來說,一組分導熱凝膠(TIF® 系列,1.5–9.0 W/m·K、BLT 0.1–0.4 mm、−45~200°C)與雙劑 AB 凝膠(1.5–9.0 W/m·K)在點膠端的性格差異,比規格表上看到的更大:同樣標 5 W/m·K,一組分那支不必管混合與操作時間,雙劑那支要把混合管與換管節拍算進產能。實際規格以現行 TDS 為準,選型時把上表第 1–3 項一起核對;可點膠導熱凝膠的系列與型號都列在產品頁上,要 TDS 直接從那裡挑型號。
設備參數收斂之後,下一步是把它固定成可複製的製程條件——生產製程主題下的其餘文章,處理的就是從試產到量產這一段。