導熱膏塗佈比較:絲印、刮塗、點塗與自動化
導熱膏塗得均不均勻,不是手感問題,而是「用哪一種上料方式、把多少體積的膏、鋪成多厚的一層膜」的幾何與流變問題。本文先把「均勻」拆成膜厚、覆蓋率、厚度變異與邊緣溢流四個可量測指標,再用一張表把絲印、刮塗、點塗與自動化塗佈放在同一個比較基礎上;接著逐項說明各自的厚度由什麼決定、參數怎麼定、材料利用率與節拍差在哪、以及它會在什麼情況下失敗;最後給出三個問題收斂的選型路徑、六種塗不勻現象的排查表,以及首件與抽檢的驗收方式。
「導熱膏塗佈方法」在產線上只回答一件事:用什麼方式,把多少體積的膏,鋪成多厚、多均勻的一層膜。 這句話聽起來平淡,卻是多數塗佈問題的分水嶺——把膏塗開不難,難的是讓第一片與第一萬片的膜厚、覆蓋與節拍都在同一個窗口裡。
麻煩在於,搜「導熱膏 塗佈 方法」或台灣更常說的「散熱膏塗法」的人,拿到的答案幾乎都不是給產線看的。前二十名被 CPU 換膏的米粒法、五點法、一字法影片佔滿,講的是「怎麼把一顆晶片塗好」;而產線上要處理的是幾十到幾百平方公分的基板、有翹曲、有鋼板或治具、有節拍與良率的壓力。兩者的物理相同,判據完全不同。這篇寫給後者:三種上料方式(絲印、刮塗、點塗)與把它們裝上龍門的自動化版本,各自把誤差放在哪個位置、參數由什麼決定、什麼情況下會失敗,以及怎麼用一張表把它們放進同一個決策。
「均勻」到底怎麼判定:四個可量測的指標
在比方法之前,得先有尺。先確認名詞:導熱膏是導熱界面材料(TIM)的一種,以矽油或合成油為載體、混入氧化鋁或氮化硼等導熱填料,夾在晶片與散熱器之間把微觀間隙填掉(台灣現場多半直接叫它散熱膏,指的是同一類膏狀材料)。它的工作不是「導熱係數高」,而是「在夠薄的厚度下把空氣趕走」。
產線上說「塗得勻」,其實混了四件事,而它們的量測方式與容忍度都不一樣:
| 指標 | 它回答什麼 | 怎麼量 | 常見目標(依產品而異) |
|---|---|---|---|
| 膜厚(BLT) | 壓合後還剩多厚的一層膏 | 切片量測、測厚儀、稱重換算 | 導熱膏常落在 25–100 µm;薄到此處要考慮泵出 |
| 覆蓋率與空洞 | 該有膏的面積上,有沒有缺 | 超音波掃描、X 光、拆解目視 | 量產常以空洞面積占比 <5% 為目標 |
| 厚度變異 | 同一片內最厚與最薄的差 | 多點測厚、切片取 5 點以上 | 片內 ±10% 以內較常見 |
| 邊緣與溢流 | 膏有沒有超出該在的區域 | 目視、AOI、壓合後溢膠量 | 不得污染鄰件、不得爬進螺孔 |
四個指標之所以要分開,是因為它們會互相拉扯。把膜厚壓薄,覆蓋率往往先掉;為了覆蓋而多給膏,邊緣就開始溢;溢流留了餘量,片內變異又變大。所謂「塗得均勻」,精確的說法是在這四項上同時落在窗口內,而不是把膏抹得漂亮。
還有一個容易被忽略的變數:你塗上去的是濕膜,量測的是壓合後的 BLT。 兩者之間的差額被溢流、被基板翹曲、被夾持壓力吃掉。濕膜厚度相同、壓合條件不同,最後的 BLT 可以差兩成。這也是為什麼同一種塗法在 A 廠良率九成、在 B 廠只有七成——差異常不在塗佈,在壓合與治具。膜厚與壓合的完整條件邏輯,站內另一篇膜厚 BLT 怎麼定已經拆過,這裡只留一句:塗佈決定濕膜的上限,壓合決定 BLT 的下限。
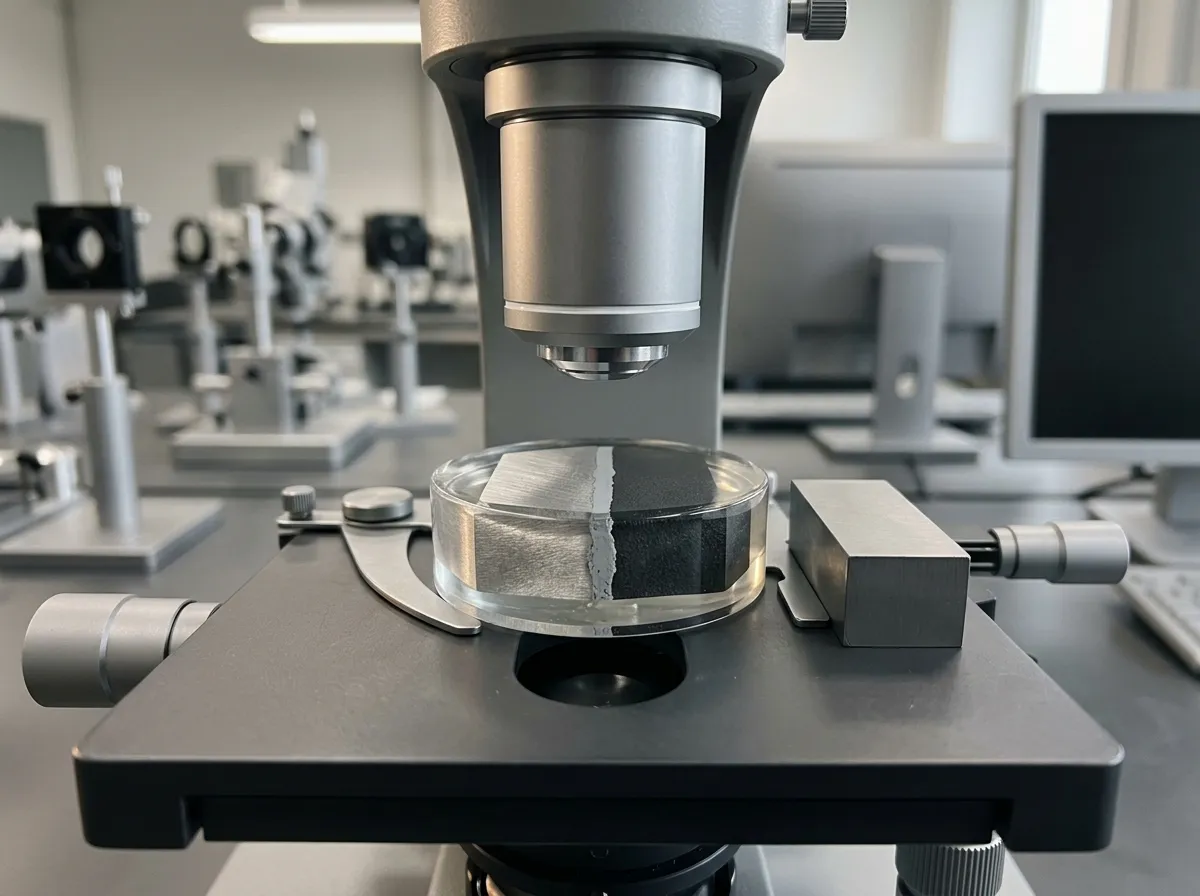
切片是唯一能同時看到「厚度」與「空洞」的量測方式:同一張圖裡,膏層厚度與它底下的缺膠位置都藏不住。
四種導熱膏塗佈方式一張表:先把選項攤開
先說清楚一組常被混用的概念:絲印、刮塗、點塗是「上料方式」,自動化塗佈不是第四種方式,而是前三種裝上龍門與輸送帶之後的版本。 產線上說「我們改用自動化塗佈」,真正的問題是「自動化的是哪一種」——自動點膠、自動刮塗、自動印刷,三者的能力邊界完全不同。
| 維度 | 絲印/網版印刷 | 刮塗 | 點塗/點膠 | 自動化塗佈(前三者的自動版) |
|---|---|---|---|---|
| 厚度由什麼決定 | 鋼板厚度 × 轉移效率 | 刮刀與基板的間隙、角度、速度 | 單點體積 ÷ 展開面積 | 同它所自動化的那一種 |
| 濕膜均勻性 | 高(同一開孔內) | 中(受基板平坦度影響大) | 中(受壓合平行度影響大) | 高,但取決於定位與平台 |
| 材料利用率 | 高,鋼板外幾乎不浪費 | 中,邊緣與刮刀兩側有損耗 | 高,管路殘留為主 | 同左,另加清洗損耗 |
| 節拍 | 快,一次一整片 | 快,但上下料佔比高 | 慢,與點數成正比 | 快,且可連續上下料 |
| 換線成本 | 高(要換鋼板) | 低(改間隙即可) | 低(改程式即可) | 中(改程式+治具) |
| 最適合 | 圖案固定、量大、基板平坦 | 大面積、少圖案、試產 | 多樣少量、圖案常變、有高低差 | 量大且要求一致性 |
看這張表時,最容易誤判的是「材料利用率」與「節拍」這兩列。絲印的利用率高,是因為膏只留在開孔裡;但它的換線成本也最高——一個新圖案就是一套新鋼板,交期與費用都要算進去。點塗的利用率同樣高,代價是節拍:一片板上點兩百個點,每個點零點幾秒,加起來就是幾十秒,還不算路徑空跑。
這也是為什麼多數工廠最後不是「選一種」,而是分工:批量大的主力機種走絲印,試產與售後維修走點塗,中間過渡期用刮塗。這三條路線都掛在同一個主題群下,點膠與量產製程裡還有膏、泥、雙劑凝膠的完整製程選擇;若你還在「這顆產品該用膏還是凝膠」的階段,先看可點膠導熱材料的量產指南會比直接鑽進塗佈參數有效率。
塗佈前的表面處理:殘留物比參數更早決定成敗
四種方法都建立在同一個前提上:膏要貼得住基板。基板上任何一層看不見的東西——助焊劑殘留、脫模劑、切削油、手指油脂、氧化層——都會讓膏在壓合時被推開而不是被壓實,最後以局部空洞的形式出現在超音波影像裡。這類空洞最容易被誤判成給料不足:上料端一切正常,參數怎麼調都調不掉。
清潔通常分兩段。先以異丙醇(IPA)擦拭,去掉油脂與大部分有機殘留;擦拭碰不到的微觀凹處與有機薄膜,交給電漿清洗。污染輕的板子只做 IPA 就夠,重污染或高可靠度產品才需要上電漿——多一道設備與節拍,要不要用取決於後段能容忍多少空洞。判斷「擦乾淨了沒有」不能靠目視:ASTM F22 的水膜破裂測試(water break test)就是為此而設的判據,表面潔淨時水膜連續,一旦有油脂殘留,水膜會縮成斷開的水珠。
還有一個時間變數:清潔完成到上膏之間,表面會重新吸附空氣中的有機物並落塵,間隔越短越好。實務上以同一班內完成、清潔後加防塵罩為原則;放過夜的板子,等於沒洗。
絲印/網版印刷:鋼板厚度就是你的濕膜厚度
絲印是四種方法裡唯一把厚度寫在工具上的:鋼板多厚,濕膜就多厚(乘上轉移效率)。這讓它的重複性最好,也讓它的調整最不自由——想改厚度,得換鋼板。
實際的濕膜厚度大約是「鋼板厚度 × 轉移率」,而轉移率常見落在 0.6–0.9,受三個因素影響:膏的黏度與觸變性、開孔的面積比、以及脫模速度。膏越稠、開孔越深窄,留在孔裡的膏就越難完整轉移。
開孔面積比是絲印最該先算的數字:開孔面積 ÷(開孔周長 × 鋼板厚度)。SMT 錫膏的成熟經驗是把面積比守在 0.66 以上(IPC-7525B 的鋼板設計指引),低於這個值脫模時膏會被孔壁拉住、留下一部分。導熱膏的填料不是單一粒徑的球形粉——高導熱配方常見 20–50 µm 的球形氧化鋁,也有 1–50 µm 的寬分佈——粒徑分佈寬,加上高填充帶來的黏度與觸變性,實務上會把面積比做得比 0.66 更高,並要求開孔最小邊寬至少是最大填料粒徑的五倍以上——否則膏在開孔裡就被填料「架橋」,脫模後留下不完整的膏塊。鋼板印刷在 SMT 側已有幾十年的工藝積累(錫膏的鋼板印刷是同一套物理),導熱膏要做的不是重新發明,而是把粒徑分佈與流變這兩個差異補進參數裡。
還有一個常被忽略的動作:脫模不是「抬起來」就好。 分離速度太快,膏會被拉出絲;分離角度不對,膏塊的一側會塌。多數印刷機可以設分段脫模,這一段的調整往往比換鋼板便宜得多。
絲印的失效模式很集中:漏印或少膏(面積比不足、孔內殘留、脫模太快)、拉絲與塌陷(觸變性不足、膏太稀)、孔內乾固(清洗週期太長,溶劑揮發後填料結在孔壁)。這三種都指向同一件事——絲印對配方的觸變性要求特別高:在刮刀掃過那一瞬間的高剪切率下要夠稀、才進得了孔,靜置後剪切率歸零又要夠稠、才不會塌。像 TIG®780 這類高觸變導熱矽脂就是為這種「剪切變稀、靜置回復」的窗口設計的;反過來說,一支為點膠設計的低屈服應力膏,拿去做絲印通常會塌得很難看。
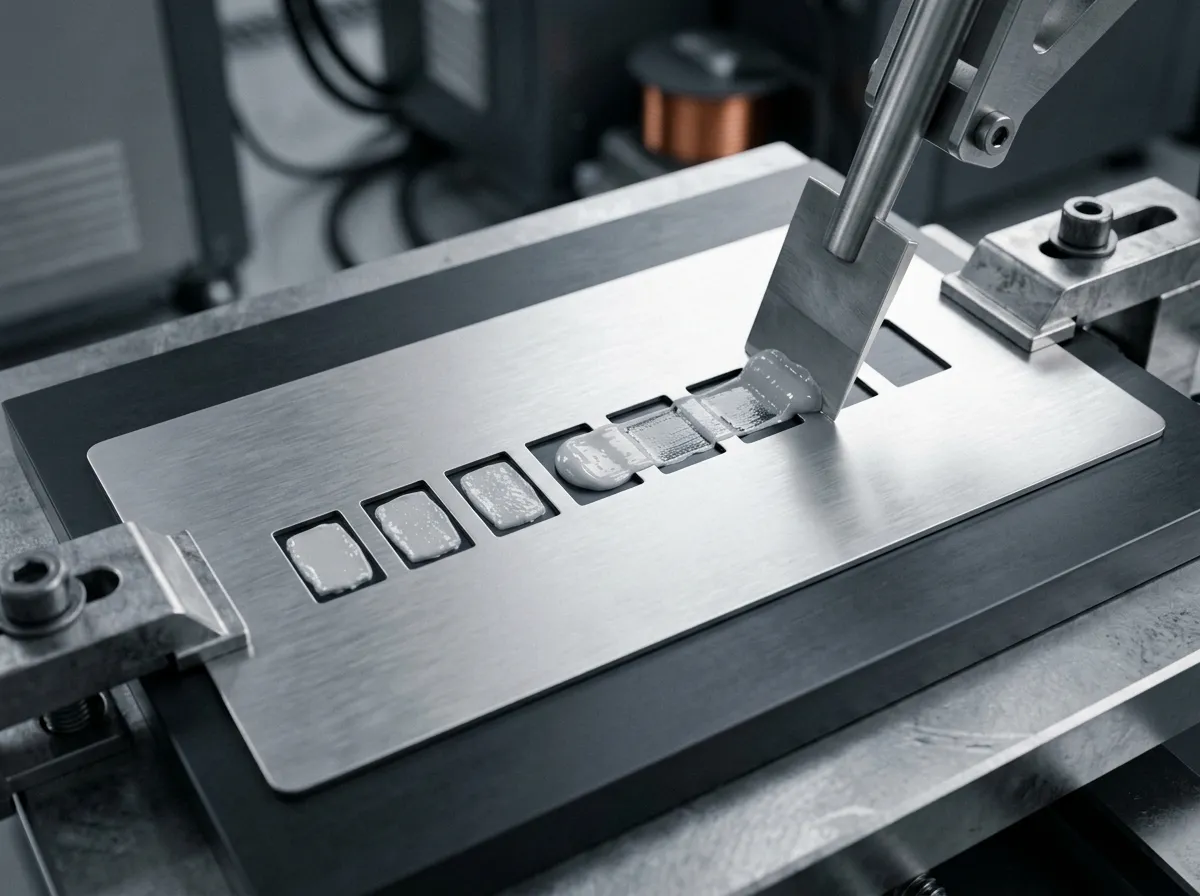
絲印的厚度由鋼板厚度決定,圖案由開孔決定——這兩個變數在開機前就鎖死了,生產中能調的只剩速度與壓力。
刮塗:刮刀角度與速度決定的是「厚度一致性」
刮塗(doctor blade)用的是另一套邏輯:不預先定義圖案,而是用一道間隙把膏刮成一片連續的膜。濕膜厚度大約是刮刀與基板間隙的一半左右,隨膏的黏度、刮刀角度與速度浮動。
現場能調的只有三個參數,而它們各自往不同方向拉扯:
| 參數 | 常見設定 | 往哪邊調會變薄 | 副作用 |
|---|---|---|---|
| 角度 | 45°–60° | 角度越大越薄 | 對基板平整度越敏感,翹曲處先出問題 |
| 速度 | 20–100 mm/s | 速度越快越薄 | 太快會在膏裡留下刮痕與氣泡 |
| 壓力 | 以「全長均勻貼合、剛好刮淨」為準 | 壓力越大越薄 | 壓力不均=膜厚不均,且刮刀磨耗加快 |
刮塗的優點是設備便宜、換線只要改間隙,適合大面積與試產;缺點是它把均勻性外包給基板與治具。基板一翹,間隙就變,膜厚跟著變——這是刮塗在薄板與大板上最常見的失敗原因。第二個常見問題是刮刀磨耗:刀刃上一個小缺口,會在整片上留下一條固定的厚帶或薄帶,而且每次都在同一個位置。看到「條紋位置固定」就先摸刀刃,不要先懷疑膏。
刮塗還有一個容易被低估的優勢:它不需要鋼板,所以不怕圖案變更。 試產階段圖案改了三次,絲印要開三套鋼板,刮塗只要重新設定刮的範圍。代價是邊界不銳利——膏會被推到不該去的地方,需要靠治具或遮罩擋住。
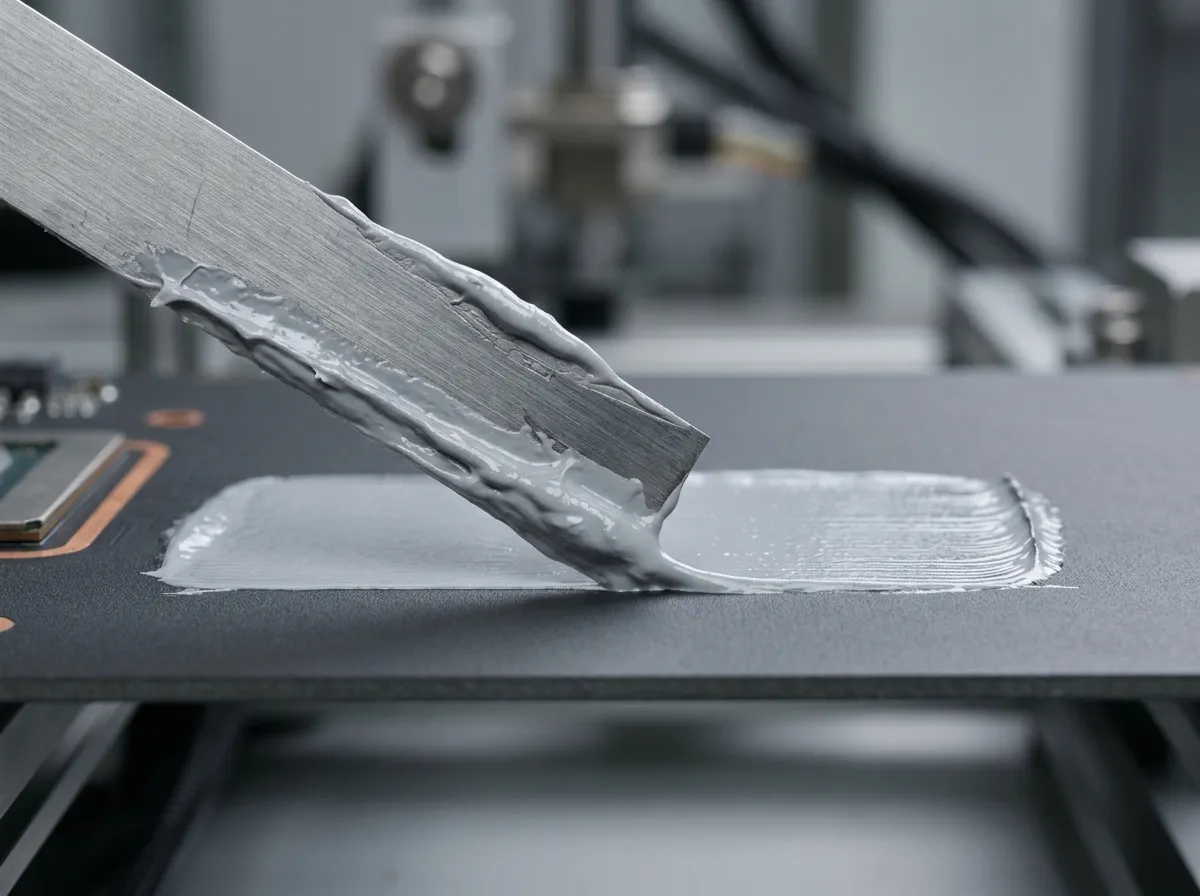
刮塗調的是間隙與角度,不是「手感」:同一道間隙在平坦基板上很穩,在翹曲板上就會出現一側厚一側薄。
點塗/點膠:體積先算對,再讓壓合去展開
點塗是把「厚度」換成「體積」來控制:每一次出料給定一個體積,膏在壓合時被攤開成膜。均勻性因此拆成三個獨立變數——體積精度、壓合平行度、路徑圖案。
單點體積與展開厚度的關係可以先粗算:一個體積 V 的膏點被壓成厚度 t 的圓膜,直徑約為 D = 2√(V / (π t))。反過來,知道目標覆蓋面積 A 與目標 BLT,就能估出總體積 V ≈ A × t ×(1 + 溢流餘量),再依點數分攤。這套換算在導熱凝膠點膠量的計算裡有完整的公差堆疊版本,導熱膏的算法相同,差別在膏不會固化、壓合後仍會流動。
路徑圖案決定的是「壓合時膏走多遠」,四種常見圖案的分工如下:
| 圖案 | 適合的面積/形狀 | 風險 |
|---|---|---|
| 單點 | 小面積、單一熱源 | 大面積會展開不均,中間厚四周薄 |
| 多點陣列 | 中大面積、規則形狀 | 點距太大留下空隙,太小則局部積膏 |
| 膠條(bead) | 長條形、窄邊界 | 壓合方向不對會把膏推成一側 |
| 蛇形(serpentine) | 大面積、需覆蓋又不便開鋼板 | 間距與速度不匹配時留下條狀空洞 |
點塗的失效模式與絲印幾乎相反:它不怕圖案變更,怕體積漂移。 膏的黏度隨溫度變,同一組參數在早上與下午出的量可以差幾個百分點;針頭磨損、填料在針口沉降、管路殘留固化,都會讓體積慢慢偏離。第二類失效是拉絲與拖尾——收針時膏沒斷乾淨,拖出一條細絲,壓合後變成一片薄厚不均的區域。第三類是針口堵塞,判據同樣是粒徑:針頭內徑至少要是最大填料粒徑的五倍以上,否則遲早塞。
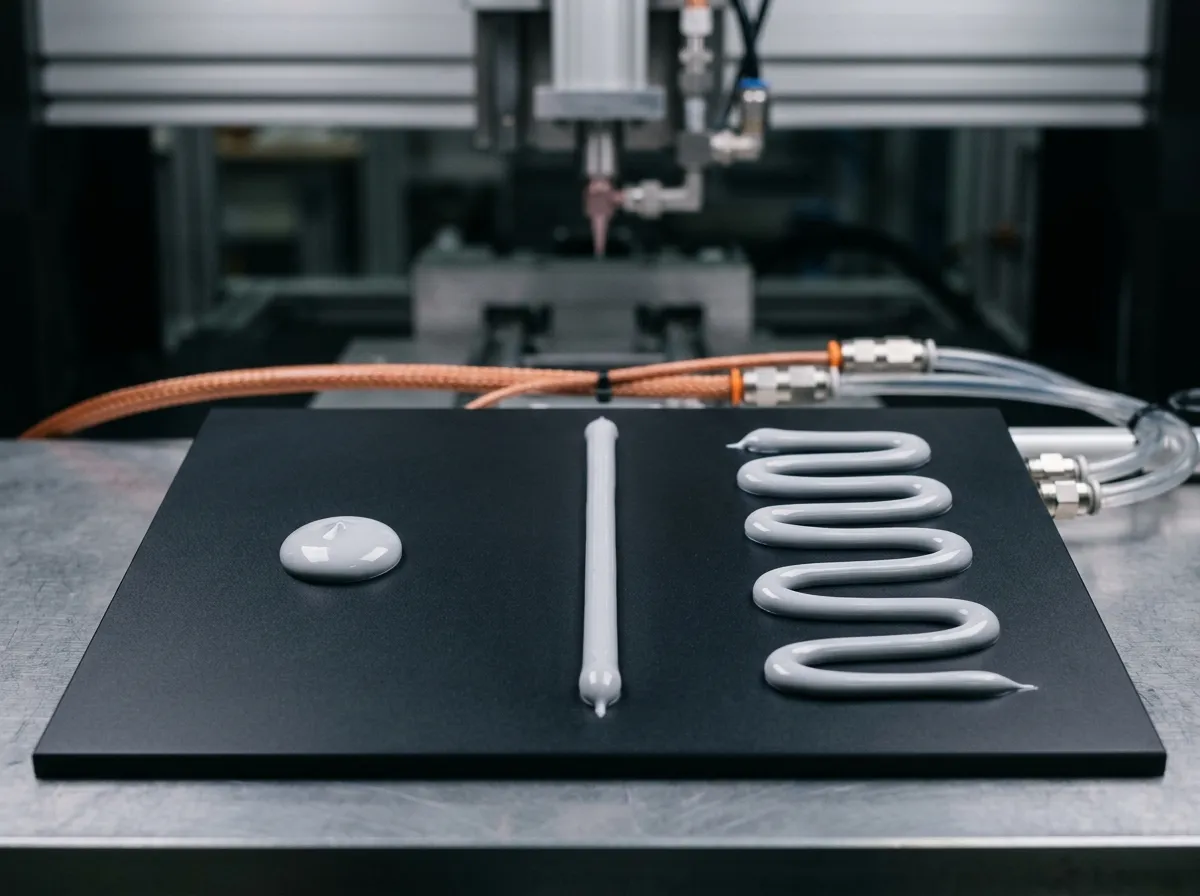
點、條、蛇形不是風格差異:路徑間距直接決定壓合後是均勻覆蓋,還是留下一條條沒被填滿的空隙。
自動化塗佈:把前三種方法裝上龍門之後
把「自動化塗佈」當成獨立方法,是產線上最常見的概念錯位。它真正的內容是三件事:定位、路徑、清洗。
定位決定膏有沒有落在該在的位置。視覺對位能補基板公差,但補不了基板翹曲造成的 Z 向偏差——這也是為什麼自動化點膠機多半配有測高(雷射或接觸式),先量每一片的實際高度再決定出料。沒有測高的機台,在翹曲板上會出現「同一片、不同區域、膏量一樣但厚度不一樣」的怪現象。
路徑決定節拍。以一片 300 mm × 300 mm 的基板、蛇形路徑、間距 15 mm、速度 100 mm/s 估算:橫向要走 20 趟,總路徑約 6 m,光走路徑就 60 秒,還不含加減速、開關膠與上下料。這就是為什麼「間距」是自動化塗佈最貴的參數——間距縮一半,節拍就翻倍,而它直接決定壓合後的空洞率。多數產線的平衡點落在「間距略小於壓合後膏的展開寬度」,而不是「越密越好」。
清洗決定的是穩定性。膏在針口與管路裡會隨時間變稠,連續生產八小時與剛開機的第一片,出料量不會一樣。自動化產線通常會把「預排膠、定期清洗、換班首件」寫進程序,這三件事沒做,前面所有的定位與路徑精度都會被抵銷。
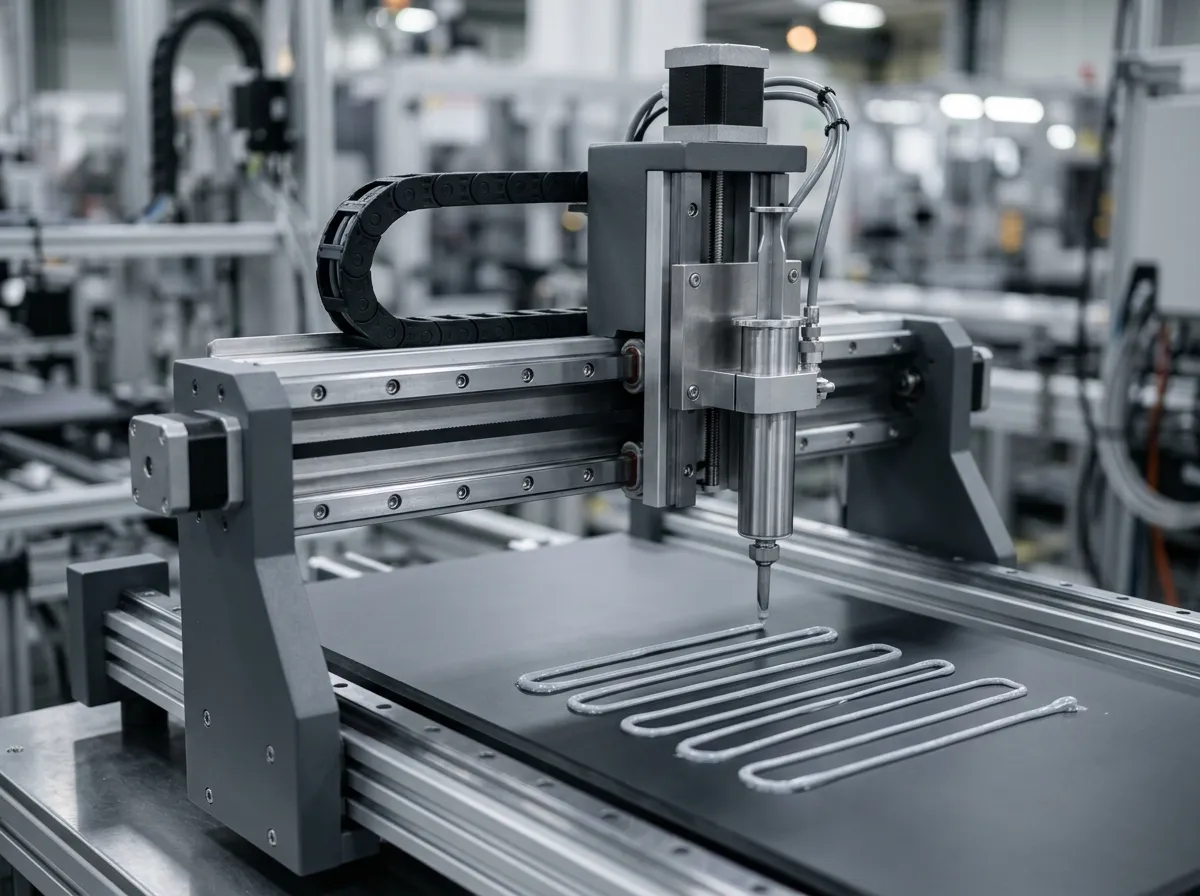
自動化不是把人工換成機器,而是把「定位、路徑、清洗」三件事從人的經驗變成機台的參數。
怎麼選:三個問題就能收斂
四種方法擺在一起時,決策其實不需要十幾個維度。依序問三個問題:
第一,批量與換線頻率。 月產量高、圖案半年不變 → 絲印的鋼板攤提得回來;一個月換三種圖案 → 絲印的換線成本會吃掉它的均勻性優勢,走點塗或刮塗。
第二,基板尺寸與翹曲。 大板且翹曲明顯 → 刮塗的間隙會跟著翹曲跑,點塗反而能用測高與分區補償;小板且平整 → 絲印最穩。
第三,膜厚公差與覆蓋要求。 要求薄且片內變異小(例如 30–50 µm、±10%)→ 絲印;要求填較深的間隙、允許膏在壓合時流動 → 點塗加壓合;要求大面積連續膜且圖案簡單 → 刮塗。
三個問題答完,多數情況會剩下一個主方法與一個備援。這裡有一個實務上的折衷值得提出來:絲印打底 + 點塗補局部。用鋼板把大部分面積一次印好,再用點膠機在高低差或補強區補量,這種混合路線在電源模組與車用控制板上並不少見,代價是多一道工序與一套治具。至於膏本身的選擇(λ 1.0–5.2 W/m·K 的矽脂、1.5–9.0 的凝膠、還是墊片),導熱材料產品總覽有完整的系列對照。
塗不勻怎麼查:六種現象對到六個成因
現場排查最怕的是「全部一起調」。先把現象分類,再對成因,通常三十分鐘內能收斂:
| 現象 | 先查哪裡 | 典型動作 |
|---|---|---|
| 整片偏厚或偏薄 | 鋼板厚度、刮刀間隙、單點體積設定 | 先確認設定值與實際量測的差,再動參數 |
| 一側厚一側薄 | 平台平行度、刮刀/壓合面平行度、基板翹曲 | 用塞尺與測高確認,別靠目視 |
| 位置固定的條紋 | 刮刀刀刃缺口、鋼板孔壁殘膏 | 換刀或清洗鋼板;條紋固定幾乎都是工具問題 |
| 局部漏印、缺膏 | 開孔面積比、脫模速度、孔內乾固 | 提高面積比或改分段脫模;縮短清洗週期 |
| 邊緣積膏、溢流過多 | 路徑終點、遮罩/治具邊界、給料餘量 | 收路徑終點、加擋牆、降餘量 |
| 壓合後空洞多 | 給料體積不足、壓合壓力與平行度、排氣路徑 | 先加體積 5–10% 驗證,再查壓合 |
這張表有一個隱含前提:先分「上料端」與「壓合端」。 同一個「空洞多」的現象,可能來自膏給少了(上料端),也可能來自壓合時膏被擠到一側(壓合端)。分錯端,就會出現「參數調了一輪、問題還在」的循環。
驗收:首件、抽檢與「怎麼證明每片都一樣」
塗佈方法定了之後,量產能不能守住,取決於驗收方式。三個層次:
首件要驗三件事:重量(用膏的密度換算體積,是最快的體積證據)、厚度(濕膜或壓合後切片)、覆蓋(超音波或拆解目視)。重量與厚度一起看,可以分離「給料不準」與「壓合不準」。
抽檢用 SPC 管重量。重量的優點是量測快、可全檢、能即時反映體積漂移;缺點是它看不到分布——同樣的重量,可能均勻,也可能一半厚一半薄。所以重量之外還要定期做厚度與空洞的破壞性檢查。
熱阻是最終驗收,但它必須綁條件。同一支膏在不同壓力與 BLT 下量出的熱阻可以差一倍,ASTM D5470 規定的是量測方法與治具,不是某個產品的合格值;判讀時要一起看壓力、BLT 與溫度。站內熱阻測試的條件與判讀把這件事拆得比較細。另外,塗得薄不等於一勞永逸——膜厚壓到 50 µm 以下時,熱循環下的泵出會讓 BLT 自己變回去,這是塗佈驗收之外要另設的一道長期測試。
常見問題
導熱膏(散熱膏)塗太多會怎樣? 多出來的膏不會消失,只會被壓到邊緣。它會污染鄰件、爬進螺孔、在熱循環裡被擠出更多,並且讓片內厚度變異變大。判斷「太多」的訊號不是目視厚度,而是壓合後的溢流寬度與邊緣積膏。
一定要抹平嗎? 不一定。點塗的邏輯就是「不抹平、靠壓合展開」;絲印與刮塗則天生就是平的。真正該問的是「壓合後有沒有形成連續、無空洞的膜」,而不是「表面看起來平不平」。
產線可以用刮刀或刮板手動刮嗎? 試產與維修可以,量產不行。手刮的變異來自人的角度與速度,無法用 SPC 收斂;它適合驗證「這個圖案大概要多少膏」,不適合當產線方法。
多久要重塗或換膏? 取決於熱循環與泵出,不是日曆。導熱膏沒有固化,但會隨時間被擠出、乾涸或油析;出現熱阻上升趨勢(而不是單點跳動)時再處理,並先確認是不是 BLT 已經變薄。
下一步
四種方法沒有絕對優劣,只有「批量、基板、公差」三個條件的匹配。實務上最快的做法,是拿你現在最頭痛的那片板,量三個數字——壓合後 BLT、空洞面積占比、單片節拍——再回來對這張表;三個數字一擺,方法就自己浮出來了。需要一起看膏的觸變性與塗佈窗口是否匹配,可以從樣品與選型諮詢進來,把基板尺寸、目標 BLT 與現有設備告訴我們。