導熱凝膠點膠量怎麼估?從面積到擠壓厚度
點膠量是下限,不是膜厚的控制器。用 40×40 mm 的實例算完一遍:面積乘目標膜厚得到必需體積,加上覆蓋與溢流餘量,用密度換成克數,再換算成蛇形路徑長度;附公差堆疊、溢膠判讀與試產稱重檢查表。
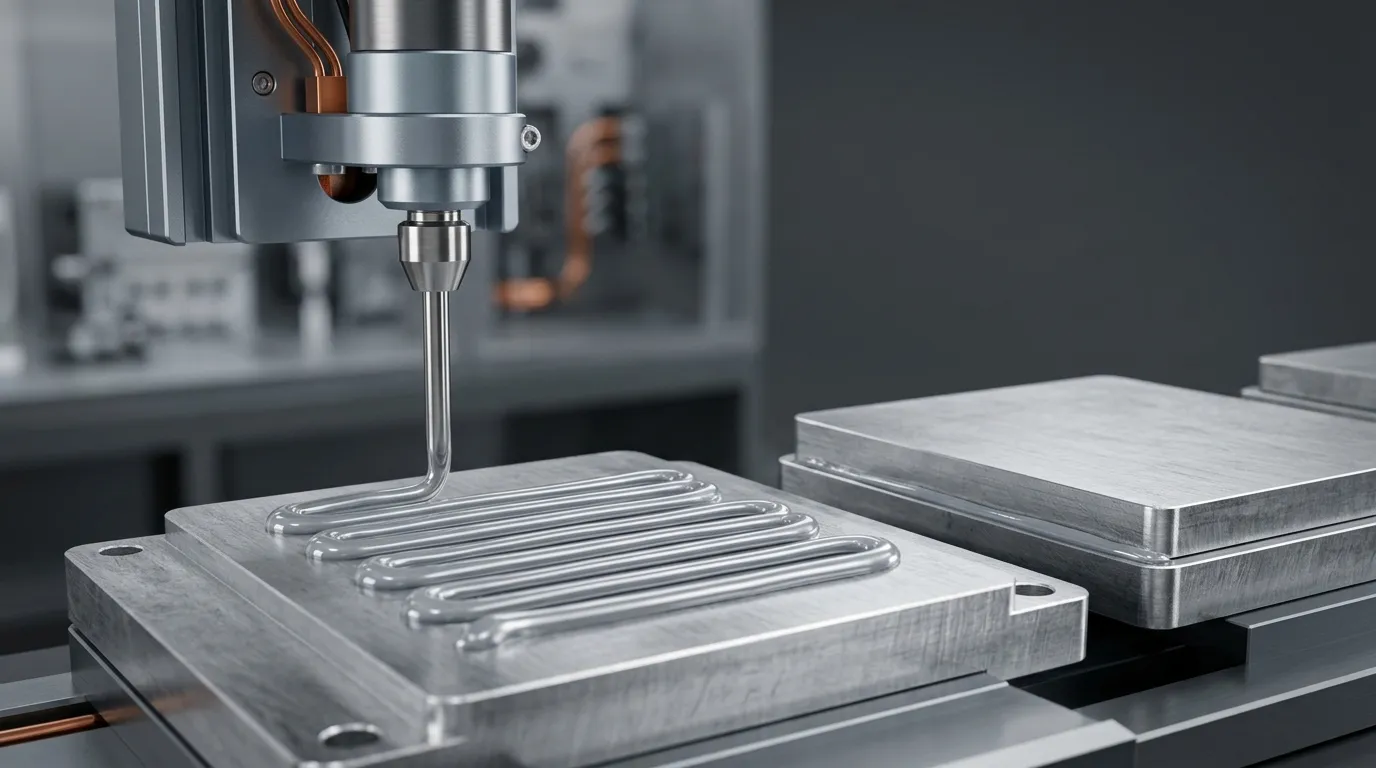
產線問你「這片要打多少膠」,你要交出去的不是一個漂亮的數字,而是一套站得住的算法。先講結論:點膠量不是拿來控制膜厚的——壓合後的膜厚由結構間隙與硬限位決定,膠多給了不會讓膜厚變厚,只會變成溢膠;點膠量真正決定的是「填不填得滿」。所以它是一個不等式,不是等式:
點膠體積 V ≥ 填充面積 A × 目標膜厚 t
整套只需要三個輸入:面積、目標膜厚、材料密度;再加一道校正——試產時的秤重與膜厚量測。下面用 40 mm × 40 mm 覆蓋面、目標膜厚 0.20 mm 的實例完整算一遍,包含溢流餘量、克數換算、蛇形路徑長度與公差堆疊。如果你還在挑材料,先看導熱材料選型指南,選完再用這裡的順序定點膠量。
先算體積下限:面積 × 目標膜厚,不是點膠高度
填充面積 A 是材料真正要鋪到的投影面積,不是板子面積——螺絲孔、開口、工件邊緣之外、四周留邊都要扣掉。目標膜厚 t 是壓合厚度——壓合後實際剩下的那層厚度(也就是常說的 bond line),由硬限位(螺絲柱、擋塊、襯墊或元件的高度)決定;既不是圖面間隙,也不是點膠時針嘴離工件的高度。兩者相乘,就是這個接面至少要吃的體積:
V = A × t
V = 1,600 mm² × 0.20 mm = 320 mm³ = 0.32 mL
範例的三個假設(所有數值都由這三個假設推出,請換成你自己的實測值重算):覆蓋面積 40 × 40 mm、目標膜厚(壓合後厚度/擠壓後厚度)0.20 mm、材料密度 2.6 g/cm³(示範值)。
常用面積與體積單位換算如下:
| 單位 | 等於 | 什麼時候會用到 |
|---|---|---|
| 1 mm³ | 1 µL | 計算與設備參數(面積 × 厚度直接得到) |
| 1,000 mm³ | 1 cm³ = 1 mL = 1 cc | 料管容量、每片用量 |
| 1 mL(密度 2.6 g/cm³) | 約 2.6 g | 產線秤重、每千片用量 |
320 mm³ 是下限,不是目標值:只打這麼多,等於一滴都不能少、也不能留在管路裡。往上取多少不是拍一個數字——下一節把它算出來。
凝膠之所以能被算出體積,是因為它以流體形式被計量之後才壓合;導熱凝膠產品頁的規格談的是適用間隙與使用條件,而不是一片固定的厚度。
加上覆蓋與溢流餘量:5–10% 什麼時候不夠用
常見的說法是「多留 5–10% 確保填滿」。這個數字有成立條件,只是常沒被說出來:它假設多餘的膠無處可去——密閉腔體、四周有擋牆、或以容積式計量供料。這種幾何下,5–10% 是補償濕潤與排氣的合理值。
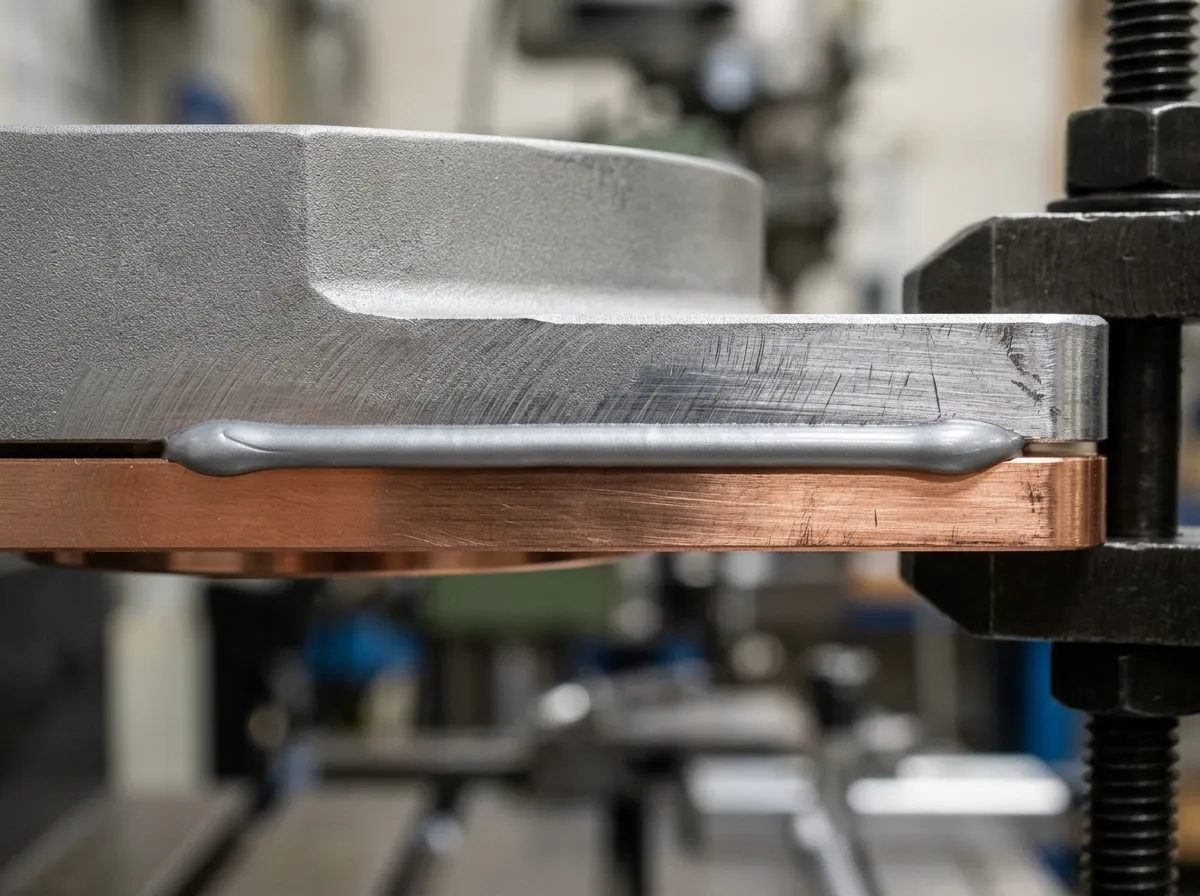
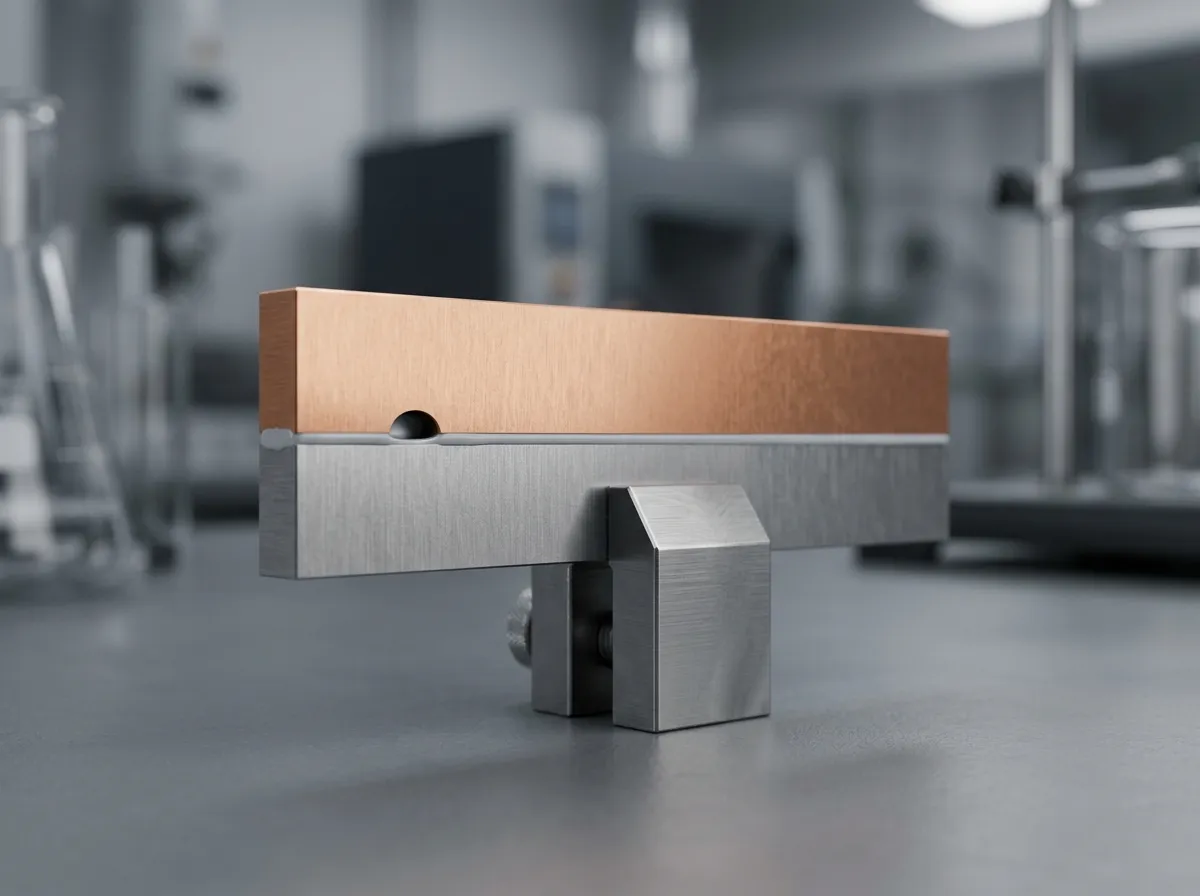
但量產現場最常見的是開放式接面:散熱片壓在銅蓋或機殼上,四周沒有擋牆。這時多出來的膠分成兩份:一份補償濕潤與排氣,另一份從四周擠出去,形成邊緣的溢膠(fillet)。fillet 有體積,而且可以估:
溢流體積 = V_點膠 − V_接面
fillet 斷面積 = 溢流體積 ÷ 接面周長(mm³ ÷ mm = mm²,也就是每個斷面位置的溢膠截面積)
以範例接面(40 × 40 mm,周長 160 mm)取餘量係數 k = 1.3:
V_點膠 = 320 × 1.3 = 416 mm³ ≈ 0.42 mL
溢流體積 = 416 − 320 = 96 mm³
fillet 斷面積 = 96 ÷ 160 = 0.6 mm²
換算成均勻的三角斷面,大約是 1.1 mm × 1.1 mm 的邊緣溢膠(½ × 1.1 × 1.1 ≈ 0.6 mm²)。這個數字拿去問機構工程師就馬上有意義:留邊只有 0.8 mm 時,1.1 mm 的 fillet 就是溢出設計邊界、可能沾到鄰件。
| 幾何條件 | 建議餘量 k | 多出來的膠去了哪裡 |
|---|---|---|
| 密閉腔體/四周有擋牆、容積式計量 | 1.05–1.10 | 濕潤與排氣損耗,幾乎不外溢 |
| 半開放(一側或三側有擋牆) | 1.10–1.25 | 開放側形成 fillet |
| 開放式接面(四周無擋牆) | 1.25–1.50 | 全周 fillet + 排氣餘量 |
| 基板翹曲大、平面度差 | 在上列之上再加 | 局部間隙大於名義值,見下一節 |
反過來看:只打 320 mm³(k = 1.0)等於要求整片接面零誤差——珠與珠之間的凹谷、邊緣的排氣通道、翹曲造成的局部大間隙,全靠運氣。餘量買的是容錯,代價是溢膠管理,正確的做法不是無上限加量,而是把加量與結構設計(留邊、溢膠槽、擋牆)一起談。
換成克數與每千片用量:密度與稱重法
設備給的是體積指令,產線秤到的是重量,中間的橋是材料密度:
m = ρ × V
m = 2.6 g/cm³ × 0.42 cm³ ≈ 1.09 g/片(體積下限那一版:2.6 × 0.32 ≈ 0.83 g)
密度必須用自家規格書上的值。官網導熱凝膠產品頁標示比重 1.97–4.0 g/cm³,高填料型可再高,各型號仍以自家規格頁為準;區間寬是因為填料種類與比例不同;雙劑材料更要分別取 A、B 兩劑的密度,因為「體積比 1:1」不等於「重量比 1:1」。密度估錯的代價是整體偏移,而且不會有異常訊號:把 2.6 誤用成 2.4,每片就少 0.084 g,一千片少 84 g,全部落在規格內、只是每一片的膠都偏薄。
| 點膠體積 | ρ = 2.5 | ρ = 2.8 | ρ = 3.2 |
|---|---|---|---|
| 0.10 mL | 0.25 g | 0.28 g | 0.32 g |
| 0.42 mL | 1.05 g | 1.18 g | 1.34 g |
| 每千片用量(0.42 mL/片) | 1.05 kg | 1.18 kg | 1.34 kg |
稱重法是最能量化的日常驗收,三步:
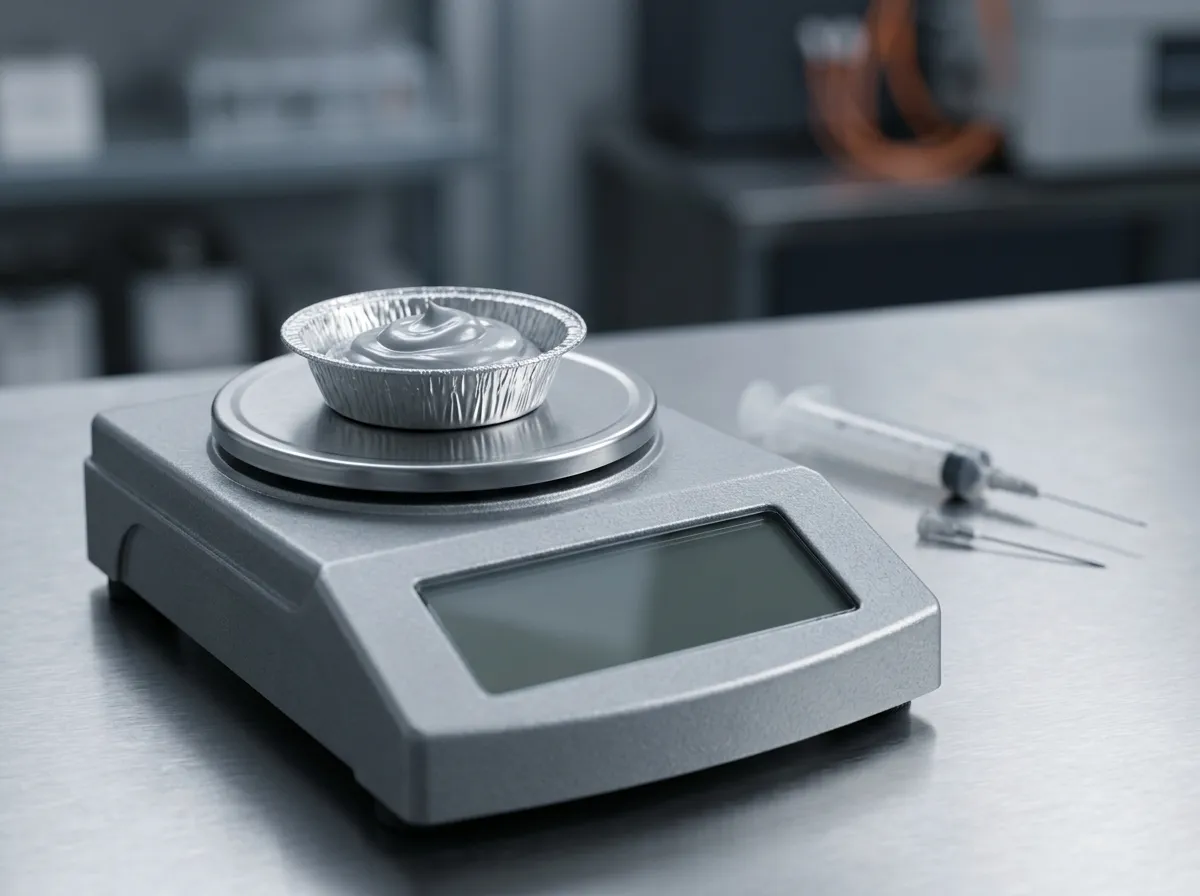
- 空射稱重:拿預先秤重的容器接膠,不壓合,連續打 10 槍,記平均值與變異係數(CV)。這 10 槍就是「這台設備+這支針嘴+這批材料」的重複精度基線。
- 壓合前後稱重差:工件壓合前後各秤一次,差值就是留在工件上的膠量;配上容器接住的溢料,可把「留在接面」與「溢流」分開。
- 反推有效密度:若膜厚量測確認填滿,用留在工件上的重量除以接面體積,就是這批材料的有效密度——比規格書值更貼近製程,也是發現夾氣最直接的方法。
之後每天開線量 3 槍對比基線即可。漂移通常不是材料變了,而是針嘴磨耗、料溫或供料壓力跑了——面板上看不出來,秤上很明顯。不同材料形態對塗佈量與膜厚的差異,導熱膏的塗佈與膜厚那一頁可以對照。
點膠形態的形狀係數:單點、膠條、蛇形怎麼換成體積與覆蓋率
設備不認 mL,只認三件事:出膠截面、路徑長度、移動速度。要把體積翻譯成「打多長」,得先知道這個形態的截面積。
| 形態 | 截面積 | 體積 | 適用 |
|---|---|---|---|
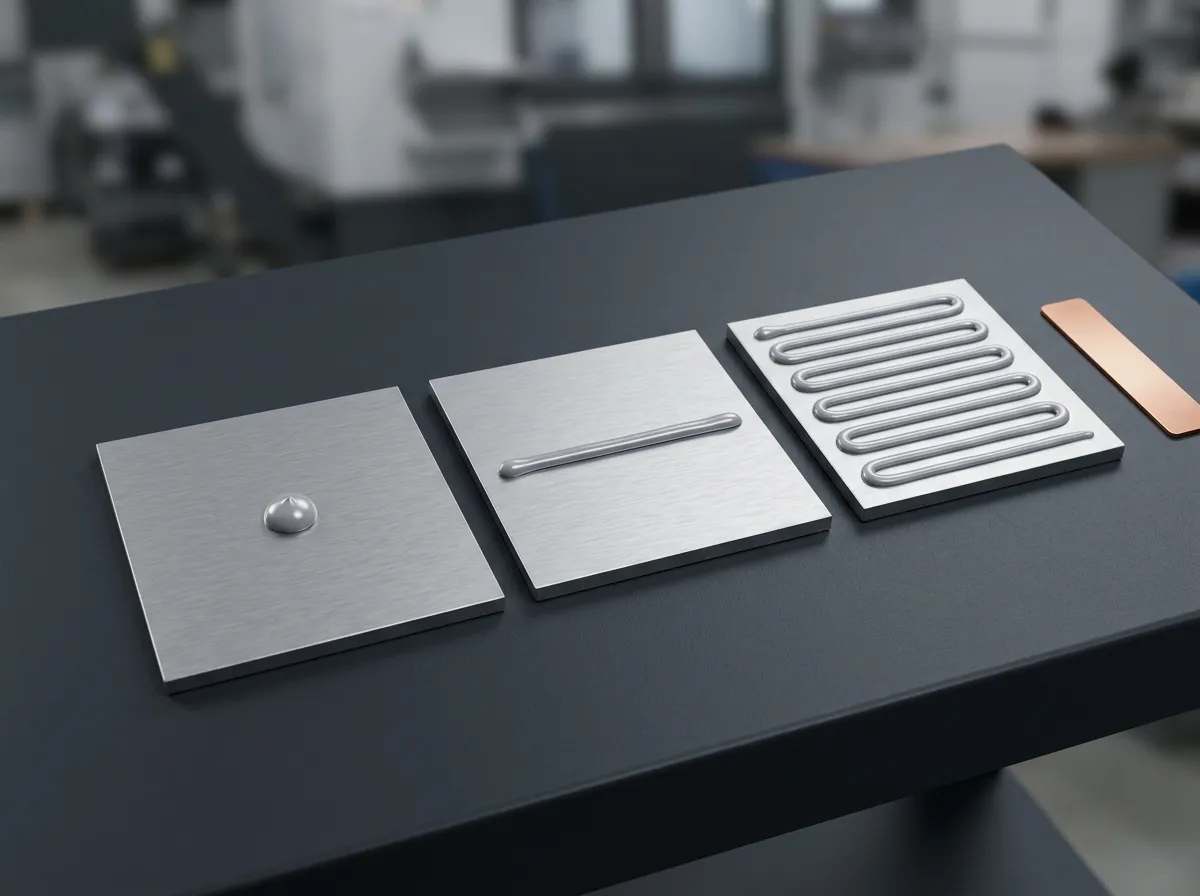
| 單點(半球近似) | — | V = (2/3)πr³ | 單一發熱點、小面積補膠 |
| 膠條(半圓斷面,寬 w) | πw² / 8 | V = πw²L / 8 | 單一方向的長條接面 |
| 珠線(圓柱近似,徑 d) | πd² / 4 | V = πd²L / 4 | 蛇形、梳齒、覆蓋整片 |
代入實際數字就能看出適用範圍。半徑 1.5 mm 的單點:V = (2/3)π(1.5)³ ≈ 7.1 mm³,要湊滿 320 mm³ 得打 46 點——大面積接面用單點根本不現實。2 mm 寬、100 mm 長的膠條:V = π(2²)(100)/8 ≈ 157 mm³。直徑 0.8 mm 的珠線每毫米只帶 0.50 mm²,要在範例的 40 mm 寬區域上鋪 20 道、間距(pitch)2.0 mm:20 × 40 mm = 800 mm 直線段;迴轉不能省——每跨一道的最少迴轉半徑是 pitch/2 = 1.0 mm,半圈弧長 π × 1.0 ≈ 3.14 mm,20 道共 19 個迴轉、約 60 mm,總長約 860 mm → 0.503 × 860 ≈ 432 mm³,比 k = 1.3 的 416 mm³ 多約 4%(k ≈ 1.35,仍在開放式接面 1.25–1.50 的帶內;只算直線段 800 mm 是 402 mm³、少約 3%)。
這是本文最實用的一條判據。 導熱凝膠壓合後幾乎不可壓縮,截面積守恆:膠珠被壓到 t 時會橫向攤開成
展寬 w = A_珠 ÷ t
w = 0.503 ÷ 0.20 ≈ 2.51 mm
2.51 mm 的展寬配上 2.0 mm 的 pitch,相鄰兩道會重疊約 0.51 mm,覆蓋安全(覆蓋率 = min(1, w ÷ pitch))。建議把 pitch 壓在展寬的 0.8 倍以內(本例 0.8 × 2.51 ≈ 2.0 mm,剛好對上)。若把 pitch 放到 4 mm,中間就會留下約 1.5 mm 的裸金屬條帶——這正是「量算對了、拆開卻見未填」最常見的死因。
一句話記住這條判據:壓合後會攤開多寬,是由珠的截面積除以目標膜厚決定的;pitch 只要大於這個寬度,就一定留下裸金屬。
出膠截面由針嘴內徑與供料壓力共同決定;每次換材料、換針嘴或換料溫,珠寬都要重新標定。材料的觸變性讓這個近似成立:膠珠擠出後不塌,才會維持接近圓柱的形狀。
用 Gap_min~Gap_max 反推:公差堆疊下的膠量區間
到目前為止只用了一個目標膜厚,但量產現場的間隙是一個區間。圖面間隙是名義值,實際值還要疊上公差:工件平面度與翹曲、螺絲柱高度、加熱器或元件的高度公差、壓合時的變形量。疊起來才得到 Gap_min~Gap_max,也就是壓合後(擠壓後)真正剩下的厚度範圍。
以名義 0.20 mm、堆疊後 ±0.05 mm 為例:
| 情境 | 膜厚 t | 接面體積 V = A × t | 需要的點膠量(k = 1.3) |
|---|---|---|---|
| Gap_min(最薄) | 0.15 mm | 240 mm³ | 312 mm³ |
| 名義值 | 0.20 mm | 320 mm³ | 416 mm³ |
| Gap_max(最厚) | 0.25 mm | 400 mm³ | 520 mm³ |
給多給少都不是膜厚問題,而是覆蓋與溢膠問題:先用最薄膜厚確認填得滿,再用最厚膜厚確認溢得出去。
兩個方向都要看:
- 用 416 mm³ 去打、實際卻是最厚的 0.25 mm → k 只剩 1.04,幾乎沒有餘量,局部未填的風險大幅上升。
- 用 520 mm³ 去打、實際卻是最薄的 0.15 mm → 溢流 280 mm³,fillet 斷面積變成 280 ÷ 160 ≈ 1.75 mm²,約 1.9 mm 直角邊的三角溢膠,很可能超出留邊。
實務上的取法是把風險換成結構條件:取中位值(本例 416 mm³),同時確認薄間隙端有溢膠空間。膜厚小對熱阻有利(熱阻的定義:R ∝ t / k),但膜厚不足造成未填時,接觸熱阻會反過來上升——薄與填滿這兩件事得同時成立才有用。這也是「多給一點比較保險」不是解法的原因:多給不會讓膜厚變厚,只會改變溢膠量。墊片走的是另一條路(標稱厚度+壓縮率),不能用同一套算法套上去。
溢膠、氣泡與實際覆蓋率:數字對不上時先查這三類
秤到了重量、拆開卻見空孔,問題通常不在算法,而是這三類之一:
| 類別 | 現象 | 先查什麼 | 常用對策 |
|---|---|---|---|
| 材料夾氣 | 重量夠、拆開見空孔;同體積秤起來偏輕 | 混膠與脫泡流程、料筒靜置、攪拌捲氣 | 靜置或真空脫泡、降低攪拌強度、避免回用料 |
| 路徑圍合或斷膠 | 某幾道缺一段、有拉絲或球尾 | 出膠速度與移動速度的匹配、回吸設定、針嘴高度 | 調整速比、開回吸、穩定針高 |
| 壓合排氣不良 | 邊緣或翹曲處局部未填 | 壓合速度與順序、排氣通道、工件平面度 | 分段或分次壓合、導氣槽、局部加大餘量 |
溢膠是好訊號,前提是它均勻。 四周連續、寬度一致的 fillet 表示材料確實到達了邊界;單側溢流或只有一角溢膠,多半是壓合不平或工件傾斜;完全沒有溢膠又伴隨局部未填,那就是量不足。
覆蓋率用三種手段印證:拆解目視(最快)、剖切影像(量膜厚與 fillet 斷面)、通電後熱像(熱點通常就是未填區)。三者都不需要實驗室設備,但都不能只看外觀——外觀平整的接面照樣可能內部缺膠。
同一塊面積上:凝膠、導熱膏、導熱墊片的算法差別
回到同一組數字:1,600 mm²、目標膜厚 0.20 mm。三種材料的「幾何體積」都是 320 mm³,但該算什麼完全不同。
| 項目 | 導熱凝膠(點膠) | 導熱膏 | 導熱墊片 |
|---|---|---|---|
| 膜厚由誰決定 | 結構間隙與硬限位 | 夾持壓力與溢流阻力 | 標稱厚度與壓縮率 |
| 用量能不能用體積放行 | 可以,配稱重法 | 不實用(塗佈量不是主控變數) | 不適用(形狀固定) |
| 多出來的膠去哪裡 | 邊緣 fillet | 幾乎全部外溢 | 沒有多出來的(材料不流動) |
| 密度換算 | 適用 | 不實用 | 不適用 |
| 返工 | 未固化可局部補 | 需清潔重塗 | 換片 |
墊片的壓縮率與凝膠的點膠量不是同一種參數。墊片是「先有一片固定厚度,再用壓力把它壓到目標厚度」(規格看的是導熱墊片的壓縮率),你調的是壓縮率;凝膠是「用體積去填一個由限位決定的容積」,你算的是體積。拿墊片的思維去管凝膠的膠量,就會得到「多打一點比較保險」這種錯結論。
三者都是熱界面材料(Thermal Interface Material,TIM),差別不在導熱係數——導熱係數是材料的固有性質,不會因為點多少而改變;差異在「這個接面的膜厚由誰決定、用量由什麼放行」。
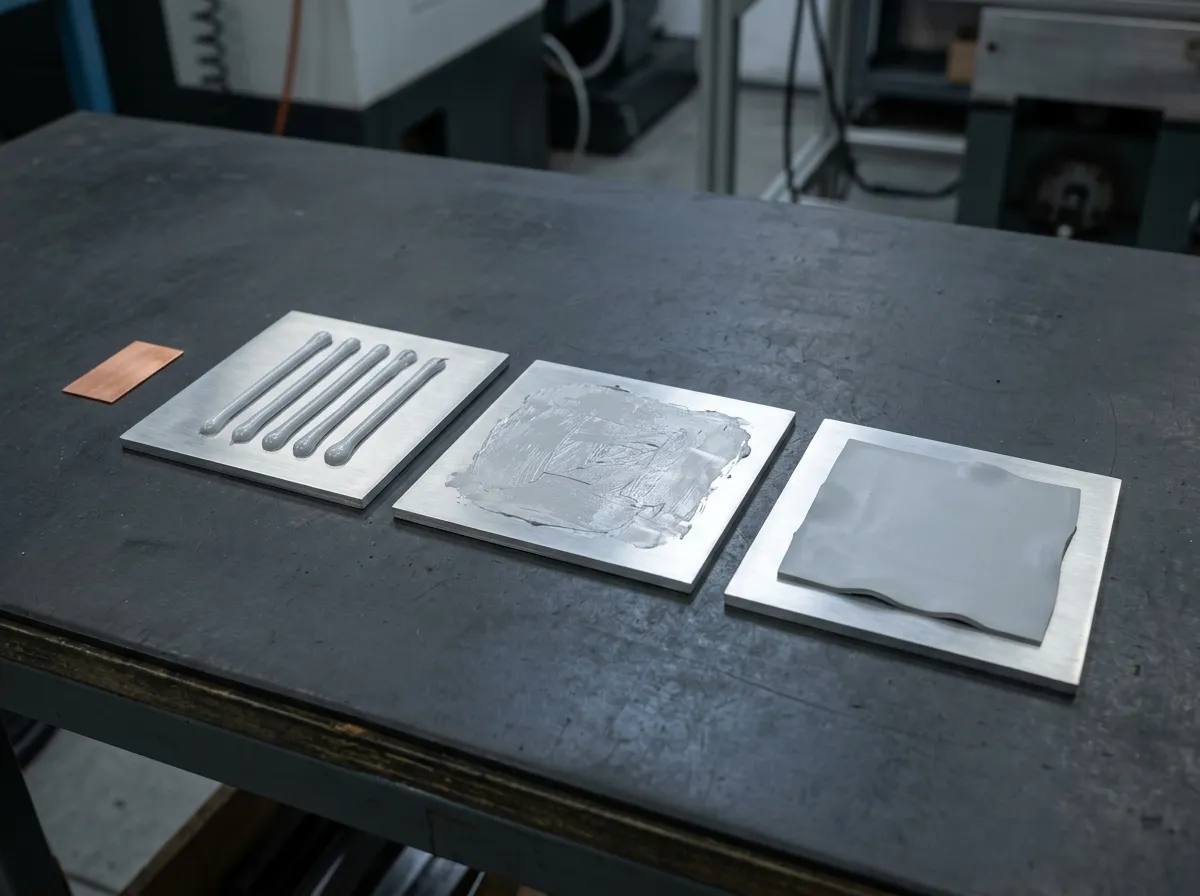
單劑與雙劑的差別在固化:單劑導熱泥不固化,秤到多重就是多重,靠觸變性維持膠形;雙劑凝膠要固化,A/B 混合比與操作時間會限制壓合的時間窗,密度也要分開取。凝膠在規格書上常被寫成 gap filler(填隙材料)。Ziitek 的單劑導熱泥與雙劑導熱凝膠分別對應這兩種形態,選型時先問產線給不給得起固化條件,而不是先比導熱係數。這個主題群的其他面向(膏、泥、雙劑的製程取捨)可以從點膠與量產製程往下走。
試產驗證:六個檢查點與檢查表
演算法再漂亮也要一片一片驗。第一次試產把下面六項做完,才有「參數」可言:
| # | 檢查項 | 量測方法 | 合格判據(建議基準,門檻請依自家製程能力訂) | 不合格先查 |
|---|---|---|---|---|
| 1 | 實測間隙 | 塞尺、高度規或剖切 | 落在 Gap_min~Gap_max 內 | 工件平面度、螺絲柱高度 |
| 2 | 單槍出膠量 | 空射稱重 10 槍 | 平均值接近計畫值;CV ≤ 3–5%(依設備能力訂) | 供料壓力、針嘴磨耗、料溫 |
| 3 | 留在工件上的膠量 | 壓合前後稱重差 | 介於下限重量與計畫重量之間 | 溢流量、壓合高度 |
| 4 | 壓合後膜厚 | 剖切、測厚 | 落在 Gap_min~Gap_max(本例 0.15–0.25 mm) | 硬限位、壓合力 |
| 5 | 覆蓋率 | 拆解目視或影像 | 無裸金屬條帶 | pitch、展寬、總量不足 |
| 6 | 溢膠 | 目視 fillet 連續性與範圍 | 連續均勻、不超出留邊 | 量過多、工件傾斜 |
最常見的誤差來源與偏差方向:
| 誤差來源 | 偏差方向 | 怎麼發現 |
|---|---|---|
| 密度取錯(含 A/B 混用) | 重量整體偏移,比例固定 | 秤到的重量與計算值成固定倍數差 |
| 夾氣或氣泡 | 重量夠但局部未填;同體積秤重偏輕 | 拆解見空孔 |
| 基板翹曲、平面度不足 | 局部偏厚或未填 | 剖切看到厚度不均 |
| 公差堆疊沒算 | 膜厚區間外的兩端失效 | 間隙量測值分散度大 |
| 單位換算(mm³/mL/cc) | 數量級錯誤 | 秤重與計算差一個量級 |
| 針嘴磨耗、料溫漂移 | 出膠量緩慢漂移 | 每日 3 槍的基線偏移 |
| 稱重基準不一致(殘料、揮發) | 系統性偏差 | 固定讀值時間、容器歸零 |
還有一件事關係到數據能不能比:膜厚與熱阻要在同一組測試條件下才有意義。業界量測這類薄型導熱材料的通用方法是 ASTM D5470,它把材料分為黏性液體、黏彈性固體、彈性固體三類,並指出結果受接觸壓力與試片表面狀態影響——熱阻值若沒標條件,就不能跨材料直接比。
下一步:把第一片的數字做出來
算法只有三個輸入,但要能用,得先做三件事:量出實際間隙(不是圖面值)、用自家規格書的密度重算克數、再秤 10 槍建立基線。三個數字湊齊,點膠量就從估算變成可簽核的規格。
要打樣或對規格時,帶著這三個數字(實測間隙區間、試打單片重量、拆解後的覆蓋狀況)來,與 Ziitek 應用工程團隊聯繫可直接討論對應的凝膠形態與使用條件。
常見問題
多打一點膠,會讓壓合後的膜厚變厚嗎?
不會。壓合後的膜厚由結構間隙與硬限位(螺絲柱、擋塊或元件高度)決定,膠多給了不會讓膜厚變厚,只會變成溢膠;點膠量真正決定的是「填不填得滿」,所以它是一個不等式 V ≥ A × t,不是等式。
蛇形點膠的 pitch 要留多少,才不會出現未填的裸金屬?
凝膠壓合後幾乎不可壓縮、截面積守恆,膠珠被壓到目標膜厚時會橫向攤開成「展寬 = 膠珠截面積 ÷ 目標膜厚」;本文範例為 0.503 ÷ 0.20 ≈ 2.51 mm。建議把 pitch 壓在展寬的 0.8 倍以內(本例約 2.0 mm),一旦 pitch 大於展寬,中間就一定留下裸金屬條帶。
開放式接面的點膠量要多留多少餘量?
「多留 5–10%」只在多餘的膠無處可去時成立,例如密閉腔體、四周有擋牆或容積式計量供料;四周無擋牆的開放式接面建議餘量 k=1.25–1.50。以本文 40×40 mm 接面、k=1.3 為例:點膠量 416 mm³,多出的 96 mm³ 形成約 1.1 mm × 1.1 mm 的邊緣溢膠,留邊只有 0.8 mm 時就會超出設計邊界。
點膠量怎麼從體積換算成克數?
用材料密度乘體積(m = ρ × V)。以本文明例,2.6 g/cm³ × 0.42 cm³ ≈ 1.09 g/片,只打體積下限那一版約 0.83 g。密度必須用自家規格書上的值,雙劑材料更要分別取 A、B 兩劑的密度,因為「體積比 1:1」不等於「重量比 1:1」。