導熱膜厚與熱阻:Bond Line Thickness 是什麼
Bond Line Thickness(BLT)是導熱材料壓實後留下的厚度,中文常譯膜厚。它直接乘進熱阻公式,膜厚一變、實測熱阻跟著變。本文拆成設計、裝配、運轉三層並附追問清單。
你手上那份規格書寫著熱阻 0.011 ℃·in²/W,看起來很漂亮。但它是在什麼膜厚、多大的壓力下量到的?條件沒寫,這個數字就不能拿去跟別的材料比——換一個膜厚,同一片材料的實測熱阻可以差好幾倍。
Bond Line Thickness(BLT)指的是導熱材料——也就是熱界面材料(Thermal Interface Material,TIM)——被壓在熱源與散熱器之間、裝配完成後實際留下的那一層厚度,中文常譯「膜厚」或「黏合層厚度」。它不是墊片或膠的標稱厚度,也不是圖面上標的間隙,而是兩者較量之後剩下的結果;而在導熱路徑的熱阻公式裡,膜厚是直接乘上去的一項。
下面把膜厚拆成三層:設計 BLT(間隙與公差決定)、裝配 BLT(壓力、硬度與壓縮率決定)、運轉 BLT(泵出、相變與老化決定)。這是「熱設計驗證與失效診斷」系列的一篇;如果你還在挑材料,先看導熱材料選型指南,選完再用這裡的條件邏輯驗收。
Bond Line Thickness 中文叫什麼?先把用語與定義對齊
這個詞在中文沒有統一譯名:供應商簡報寫「黏合層厚度」、封裝廠報告寫「接合線厚度」、機構圖寫「介面膜厚」,簡體資料寫「黏結層厚度」,指的都是同一件事——BLT = 界面材料壓實後的實際厚度。本文統一用「膜厚(BLT)」。
三個邊界先劃清楚:不是墊片標稱厚度(標稱 1.0 mm 裝進 0.8 mm 的間隙,壓縮後可能只剩 0.7 mm,那才是 BLT);不是圖面間隙(間隙是還沒裝東西時的距離);不是越薄越好(薄到某個程度,介面微孔填不滿、接觸品質反而惡化)。
| 量 | 單位 | 回答什麼問題 | 會隨裝配改變嗎 |
|---|---|---|---|
| 導熱係數(熱導率)k | W/m·K | 材料本身導熱的能力 | 不會,由配方與填料決定 |
| 熱阻抗 | °C·cm²/W | 單位面積上的介面傳熱阻抗 | 會,已含膜厚與接觸 |
| 熱阻 R | °C/W | 這段介面在給定面積下讓溫度上升多少 | 會,且受面積影響 |
熱阻是系統屬性、導熱係數是材料屬性,這個區分在熱阻的定義裡寫得很清楚。工程上的總熱阻 = 材料本體阻礙(體積熱阻)+ 兩端接觸熱阻:
R_total = R_c1 + BLT / (k × A) + R_c2
R_c1、R_c2 是材料與上下表面的接觸熱阻,k 是導熱係數,A 是接觸面積。中間那項與 BLT 成正比,而兩端的 R_c 會隨 BLT 下降而惡化——膜越薄,表面的粗糙度與元件翹曲越難被填平。一個升、一個降,這是實測值浮動的第一層原因。
膜厚如何改變導熱材料的實測熱阻?把公式拆成三項
幾何項 BLT/(k×A) 最直觀:膜厚與體積熱阻成正比。以導熱係數 3 W/m·K、接觸面積 1 cm² 為例:
| 裝配後的膜厚 BLT | 體積熱阻 BLT/(k×A) | 相對倍數 |
|---|---|---|
| 0.05 mm | 0.17 °C/W | 1.0× |
| 0.10 mm | 0.33 °C/W | 2.0× |
| 0.20 mm | 0.67 °C/W | 4.0× |
| 0.50 mm | 1.67 °C/W | 10.0× |
| 1.00 mm | 3.33 °C/W | 20.0× |
*計算示例:依 R = BLT/(k×A) 推導,條件為 k = 3 W/m·K、A = 1 cm²(1×10⁻⁴ m²)、只計材料本體項。實際數值隨材料、面積與壓力而異。熱阻的單位換算可參考 *Thermtest 的換算說明。
膜厚從 0.1 mm 變成 0.2 mm,體積熱阻直接翻倍。你的間隙如果是別人的兩倍,卻拿別人的熱阻值挑材料,等於用兩把不同的尺比長度。另外留意單位:規格書常用 ℃·in²/W、熱阻抗卻常用 °C·cm²/W(1 in² = 6.4516 cm²)——開頭那個 0.011 ℃·in²/W 約等於 0.071 °C·cm²/W,單位沒統一就沒法比。
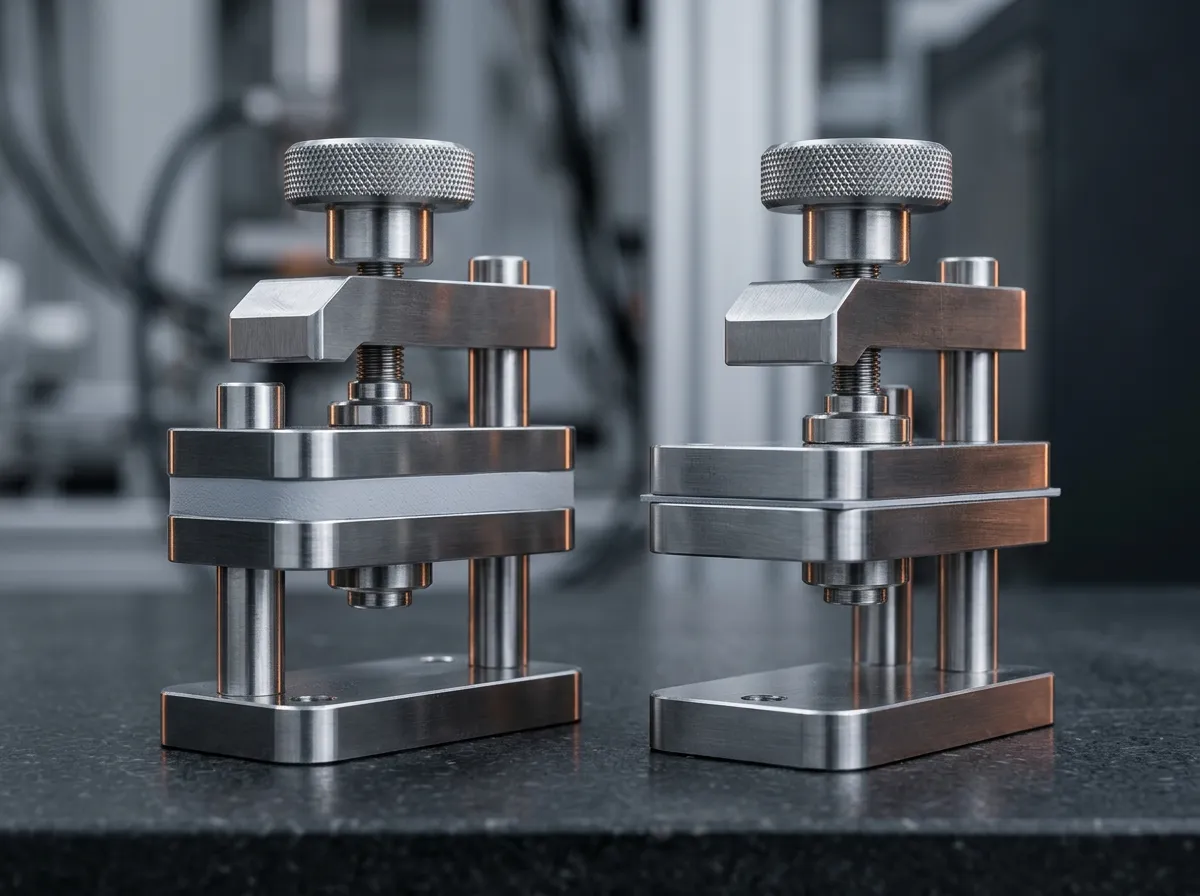
接觸項是反向的:膜厚變薄,能流過去填滿粗糙度與翹曲的材料也變少,殘留氣隙變成額外熱阻。膜厚從 0.5 mm 壓到 0.05 mm,幾何項掉到十分之一,R_c1 + R_c2 卻可能同時上升——兩者相加後存在一個最佳膜厚。膜厚也不是想壓多薄就多薄:材料由基體與填料構成,當填料粒徑比介面粗糙度還大,再大的壓力也只是把填料頂在金屬面上,膜厚不會繼續下降。
量測方法項決定你看到的數字是哪一種。單點法在一個固定厚度下量總熱阻,數字裡同時含體積項與接觸項,拆不開;多厚度外插法把同一材料做成幾個厚度各量一次,畫出「熱阻 vs 厚度」直線後外插回厚度為零,斜率給出 1/(k×A)、截距就是接觸熱阻。只有後者能拆開導熱係數與接觸熱阻,也才能換算到你的膜厚——供應商只給一個數字、沒說方法,它很可能只在那個試片厚度上成立。
設計 BLT:間隙與公差決定膜厚的上下限
設計階段要訂的不是「一個膜厚」,而是一段允許區間。把三個來源的最壞組合加起來——元件與散熱器的高度公差、板翹曲與散熱器平面度、鎖固造成的閉合量——算出最小間隙與最大間隙,就是膜厚的可行帶。
膜厚比最小間隙厚太多,壓不下去的力量會灌到元件或焊點上;比最大間隙薄,兩邊碰不到材料、中間留著空氣,而氣隙的熱阻比任何導熱材料都高,這正是「貼了導熱片、溫度卻沒降」最常見的原因。另一個常被忽略的因子是熱膨脹係數(CTE)不匹配:模組升溫後會彎曲,中心與角落的間隙不同——同一個介面上的膜厚其實是不均勻的。
產品端的對照:導熱矽膠墊片這條路線靠「厚度 + 硬度」落進這個區間,站內產品頁標示厚度 0.25–5.0 mm(典型,ASTM D374;系列可至 12 mm),硬度以 Shore 00 標示(ASTM D2240)。
裝配 BLT:壓力、硬度與壓縮率決定最後剩多少
設計給區間,裝配決定實際落在哪一點——由鎖固壓力、材料硬度(壓縮模數)與原始厚度三者互相決定。同樣壓力下,硬的材料壓不下去(BLT 大、公差吸收好),軟的一下就到底(BLT 小、但壓力容易集中在少數支點)。判讀依據是壓縮率:想讓膜厚穩定,工作點要落在壓縮曲線相對平坦的那一段。
不同形態的材料,「誰決定 BLT」完全不同:
| 形態 | 誰決定 BLT | 怎麼設定 | 站內產品頁標示 |
|---|---|---|---|
| 導熱膏 | 刮塗/點塗量 + 鎖固壓力 | 沒有固定厚度,靠製程控制 | 黏合層厚度低於 50 µm |
| 一組分導熱凝膠 | 點膠量 + 壓合後的間隙 | 點膠成膠珠後由夾具壓縮 | 壓縮至 100–400 µm |
| 雙組份固化凝膠 | 點膠厚度 + 固化時的夾緊 | 先點膠、後固化定型 | 常見點膠 300 µm – 1 mm |
| 相變材料(PCM) | 相變後的壓合間隙 | 卷材厚度是上界,相變後才填滿 | 依型號,見各型號規格書 |
| 導熱矽膠墊片 | 間隙 − 壓縮量 | 以硬度與壓縮率配壓力 | 厚度 0.25–5.0 mm(典型;系列可至 12 mm) |
表中數字都寫在導熱凝膠產品頁與墊片頁的公開頁面上,讀者點進去可以自己核。這件事比數字本身更重要:凝膠的「黏合層厚度」是被寫進規格的——如果 BLT 只是量測的副產品,供應商不會把它寫進規格;寫進去,就代表膜厚是可以被設計與驗收的參數,跟導熱係數一樣要拿出來談。
同一頁還給了一個很好用的分界:如果裝配能穩定做到 50 µm 以下的膜厚,膏類就夠用;做不到(平面度或堆疊公差撐不住),才是凝膠與墊片存在的理由。
膏類(油脂型)是另一種極端:沒有固定厚度,BLT 完全由塗多少、壓多緊決定,要訂的是製程條件。想追求極低膜厚又不靠製程控制,會走液態金屬——低黏度與高潤濕性把膜厚壓到極薄,代價是操作門檻與相容性(例如與鋁的相容性需個案確認)。無論哪種,介面品質的關鍵都是潤濕:材料要流進金屬表面的微觀凹槽把空氣置換掉;潤濕不好,看起來貼著,中間其實留著氣隙。
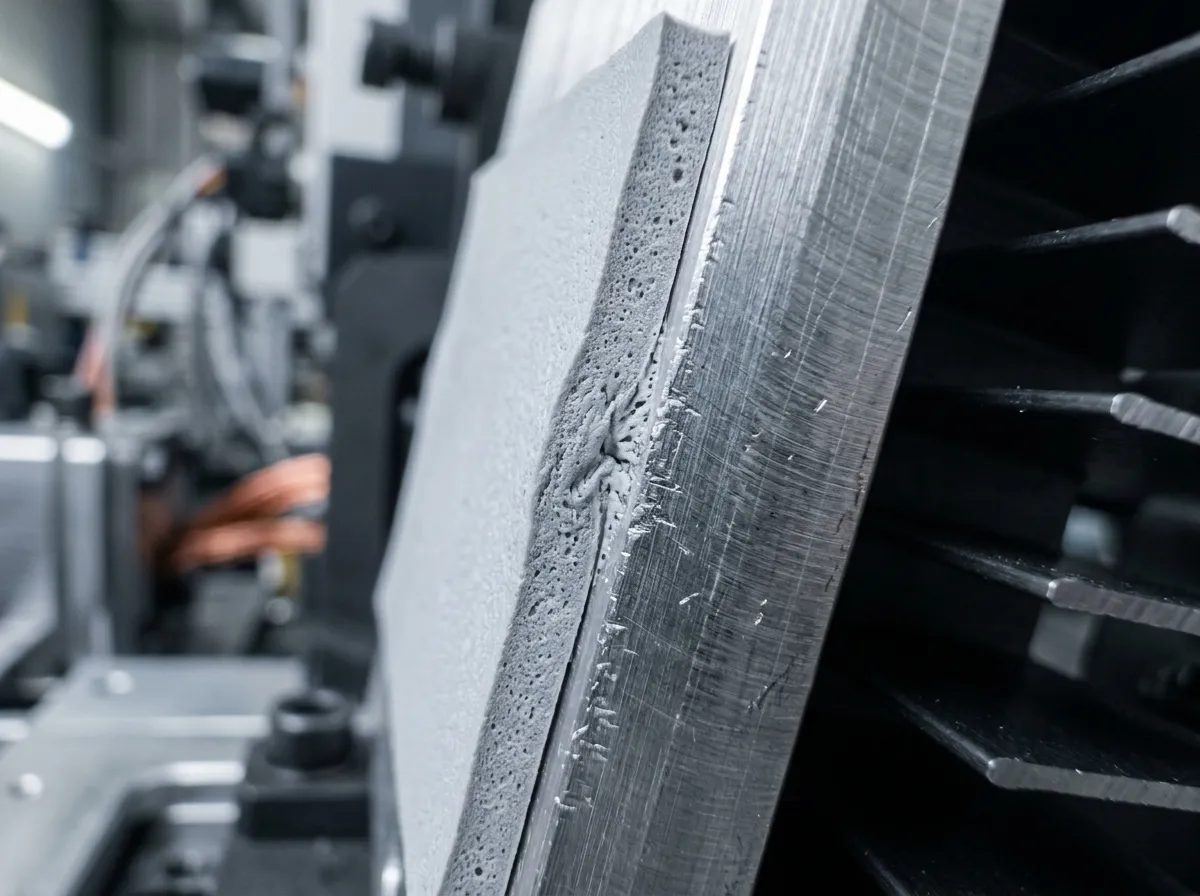
運轉 BLT:泵出、相變與老化會讓膜厚自己變厚
實驗室量到的是出廠第一天的膜厚;真正的 BLT 是工作一年後的膜厚,通常比第一天更厚。泵出(pump-out) 讓膏類材料在反覆加熱與冷卻中被反覆擠壓、回吸,擠出去的回不來,介面出現局部空孔、等效 BLT 上升——這不是理論推測,站內凝膠頁對膏類的說明就直接點名:「導熱膏呈液態狀,黏合層厚度低於 50 µm,在熱循環下可能會泵出」。相變與流動 讓 PCM 到相變溫度時軟化填滿介面(通常讓接觸變好),但長期反覆也可能被擠出;老化與硬化 則讓材料失去貼附能力或局部剝離。
這解釋了一個常見矛盾:供應商的實驗室數字與你自己的實測數字天生就該不一樣——量測時間點、膜厚、壓力都不同。能對比的是「同一組條件下的前後變化」:把 BLT 與壓力固定住,只看熱阻隨時間漂移。
膏類路線的第一步,是確認它在你的熱循環條件下站得住:導熱膏產品系列與型號。
業界對黏合層厚度與熱傳效率之間的取捨,可參考 Masterbond 對 BLT 最佳化的技術說明。
拿到一份熱阻報告,該追問哪五件事
- 測試壓力是多少? 熱阻對壓力極敏感,沒寫壓力,數字只在那個壓力下成立。
- 膜厚是多少、怎麼定義的? 是試片標稱厚度還是夾具量到的實際厚度?
- 單點法還是多厚度外插法? 只有外插法能拆出導熱係數與接觸熱阻(方法見 ASTM D5470 標準,它規範的正是導熱絕緣材料在壓力下的熱傳遞量測)。
- 測試面積多大? 熱阻(°C/W)隨面積變,面積不同不能直接比,要比得換成熱阻抗(°C·cm²/W)。
- 含兩端的接觸熱阻,還是只算材料本體? 兩者差很多,膜厚越薄差越多。
第 2 題之後通常會安靜下來——很多規格書只給數字、沒給條件。本文引用的站內規格都有條件標示;型號級區間請以各型號規格書為準——包含 Ziitek 自家型錄也是同樣標準。
常見誤解與問答
膜厚越薄,散熱一定越好嗎?
不一定。幾何項隨膜厚下降,接觸熱阻卻在極薄膜厚下上升;兩者相加存在最佳區間,低於它再壓薄只會讓氣隙增加。
導熱係數越高越好嗎?
導熱係數只是材料屬性,實際溫升看熱阻,而熱阻同時含膜厚、面積與接觸熱阻。高導熱係數材料若得裝在厚間隙裡,總熱阻可能反而更高。
熱阻用 °C/W、熱阻抗用 °C·cm²/W,什麼時候該用哪個?
要比不同面積的試片或不同尺寸的方案,先把 °C/W 乘上面積換成 °C·cm²/W;同一塊板子內部看溫度堆疊,則直接用 °C/W 逐段相加最省事。
導熱矽膠墊片的厚度要怎麼定?
先算最小與最大間隙(元件公差 + 翹曲 + 鎖固閉合量),再挑一片「最壞情況下仍能維持在目標 BLT 區間」的厚度;組裝間隙常見落在 0.5~3 mm,對應墊片比間隙略厚,靠壓縮吃掉多餘部分。
膜厚不是量測副產品,而是設計裡的變數:先算間隙區間、再選能落進去的材料形態、最後把 BLT 與壓力寫進承認書。下次有人給你一個熱阻值,先問它是什麼膜厚、什麼壓力下量的。
需要對照自家規格的膜厚與壓力條件、或索取樣品實測,可以透過工程諮詢與樣品需求與 Ziitek 應用工程團隊討論。
同系列的其他測試與判讀方法,整理在熱設計驗證與失效診斷。
常見問題
膜厚越薄,散熱一定越好嗎?
不一定。幾何項隨膜厚下降,接觸熱阻卻在極薄膜厚下上升;兩者相加存在最佳區間,低於它再壓薄只會讓氣隙增加。
導熱係數越高越好嗎?
導熱係數只是材料屬性,實際溫升看熱阻,而熱阻同時含膜厚、面積與接觸熱阻。高導熱係數材料若得裝在厚間隙裡,總熱阻可能反而更高。
熱阻用 °C/W、熱阻抗用 °C·cm²/W,什麼時候該用哪個?
要比不同面積的試片或不同尺寸的方案,先把 °C/W 乘上面積換成 °C·cm²/W;同一塊板子內部看溫度堆疊,則直接用 °C/W 逐段相加最省事。
導熱矽膠墊片的厚度要怎麼定?
先算最小與最大間隙(元件公差 + 翹曲 + 鎖固閉合量),再挑一片「最壞情況下仍能維持在目標 BLT 區間」的厚度。組裝間隙常見落在 0.5~3 mm,對應墊片比間隙略厚,靠壓縮吃掉多餘部分。