導熱材料 FMEA:量產前最常漏掉的 10 個風險
導熱材料在 DFMEA 裡之所以常只剩一行「導熱係數不足」,是因為它在圖面上沒有厚度、失效又不在出廠測試發生。這十條漏掉的風險,每一條都附上可量測的偵測控制與設計對策。
DFMEA 開到第三輪,散熱器、風扇、螺絲、支架都已經有各自的失效模式,輪到那片導熱墊片時,表格上寫的是「導熱係數不足,S=3、O=2、D=3」。這句話不算錯,但它沒有回答任何一個量產時會真的發生的問題:墊片壓下去之後實際剩多厚、三年後還貼不貼得住、拆機重工一次會不會就報廢。
導熱材料 FMEA 之所以常只剩一行,很少是因為團隊偷懶。更常見的原因是它根本不像一個「零件」——它是兩個零件之間的狀態。狀態沒有圖號、沒有尺寸、沒有供應商料號掛在機構 BOM 的上一層,於是它自然被排除在風險清單之外。而一旦漏掉,後面所有的驗證預算都會花在錯的地方:測試做得很足,卻沒有測到真正會壞的那條路徑。
導熱材料 FMEA 為什麼特別容易漏
第一個原因是分類。墊片、凝膠、相變化材料在 BOM 上常被歸成輔料或耗材,不進機構件的風險清單。機構件的失效會讓東西裝不起來、外觀不良、客人一拆就看見;介面材料的失效不會。它只會讓溫度慢慢往上爬,而整台機器仍然正常開機。
第二個原因是時間。熱介面的失效幾乎不在出廠功能測試發生。裝機當下量到的溫度是漂亮的,真正掉性能發生在幾千次功率循環之後。FMEA 的嚴重度問的是「對終端使用者的影響」,在這把尺上,一個兩年後才出現、且無法在產線攔下的失效,嚴重度其實很高——但填表的人看著「現在量起來正常」的樣品,手就寫下了 3。
第三個原因最具體:介面層的厚度不在圖面上。兩塊金屬之間的空隙不是標註出來的尺寸,是平面度、翹曲、鎖固變形與墊片厚度一起算出來的結果。多數圖面只有散熱器的平面度要求、模組的翹曲上限、鎖固的扭力值,沒有「壓合後介面層厚度」這一格。於是公差鏈一改——換供應商、加一片絕緣墊、改鎖固順序——介面沒有人負責,因為圖面上根本沒有它。
這三件事合起來,造成的不是「表格寫得不夠詳細」,而是評分的語言不對。用「零件會不會壞」的語言去評「系統餘裕被吃掉多少」,無論填得多完整,S 與 D 都會系統性偏低。這個主題下其他談熱阻量測、熱循環與量產驗證的文章,整理在熱設計驗證與失效診斷主題頁。
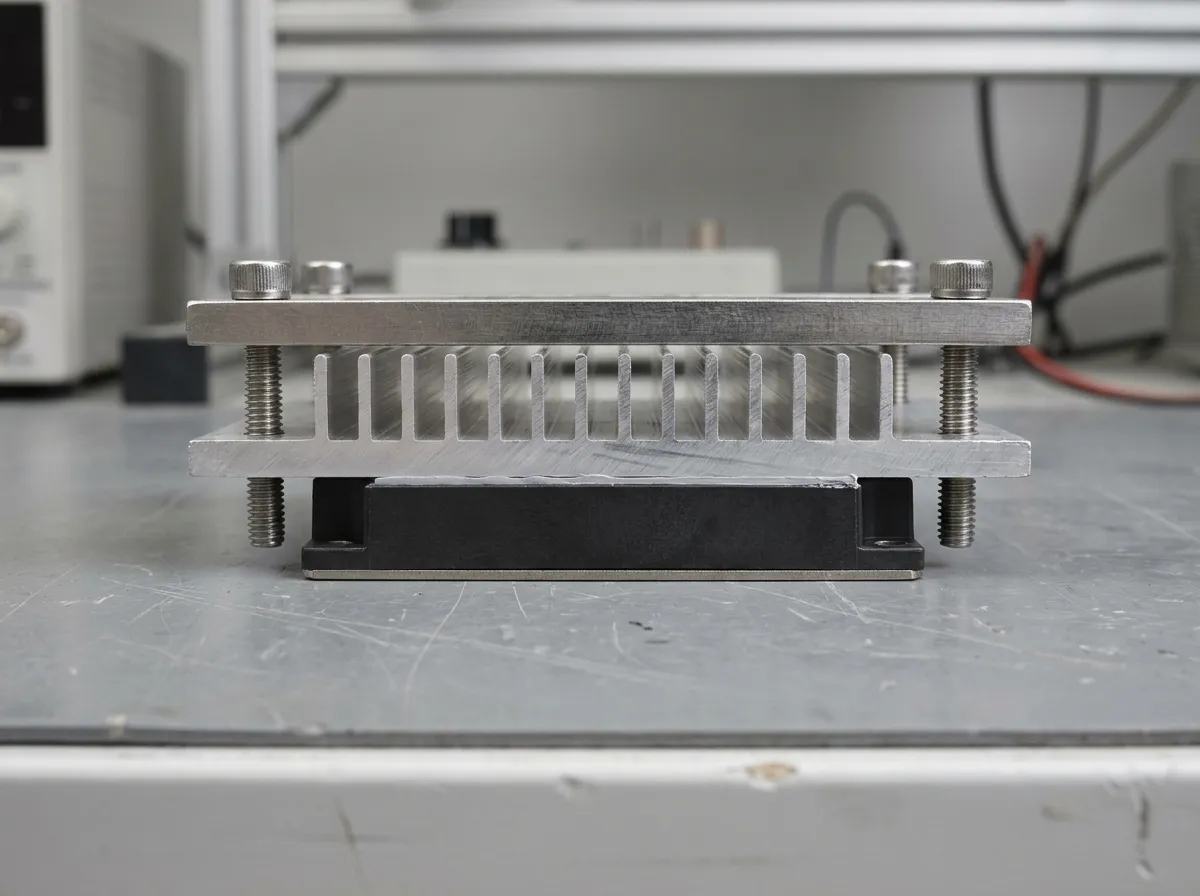
上面這張側視圖裡,那條淺灰色的線就是本文的主角。它在圖面上沒有尺寸,在 BOM 上可能連料號都沒有。
先寫出「功能」,否則失效模式無從定義
FMEA 的失效模式,定義是「功能沒有達成的方式」。所以真正該先寫的不是失效,是功能——而且要寫成有數字的句子。熱介面有三層功能,缺一層就會漏掉一整類風險。句子的形狀固定是「條件 + 指標 + 上限」,例如:
在 30 psi 的壓合壓力與 0.25 mm 的壓合厚度下,介面熱阻 ≤ 0.40 °C/W,使接面溫度在 45 °C 環境、120 W 功耗下不超過 105 °C。
機械與電氣兩層換句話說,結構一樣:
在 30% 壓縮率下提供貼合,100 °C × 24 小時後回彈率 ≥ 70%,並在 3 次重工內不破裂。
在 500 V 下維持 ≥ 100 MΩ 絕緣電阻,沿面距離 ≥ 3 mm,且在 85 °C/85% RH × 168 小時後仍成立。
上面的數字是示例,換成你案子裡的規格;要保留的是句型——條件先寫,指標居中,上限收尾。只有上限沒有條件的功能陳述,等於沒有承諾,後面的失效模式會全部落空。
一句話檢驗:如果這三句裡填不出數字,後面的 S、O、D 一定是猜的。反過來說,只要功能陳述寫得出來,十條風險裡至少有一半會自己浮出來——因為每一個數字都是一個可以被違反的承諾。這個簇的完整驗證架構(從熱阻量測、可靠度到量產一致性)在導熱材料測試方法與驗證架構裡有分層說明;本文只處理設計階段那張表。
量產前最常漏掉的 10 個熱管理風險
下面十條不是「所有可能的失效」,而是在 DFMEA 審查裡最常整行缺席的那些。每一條都給四個欄位:機制、為什麼會漏、偵測控制、設計對策。判斷標準很簡單——如果一條風險講不出「用什麼儀器、抽多少、判據多少」,它就還沒有資格被關閉。
| # | 失效模式 | 主要驅動機制 | 這條通常被寫在誰的表裡 |
|---|---|---|---|
| 1 | 用規格書導熱係數代替介面熱阻 | 量測條件與實際夾具不符 | 採購規格,不在 FMEA |
| 2 | 間隙公差鏈未納入,厚度取名義值 | 平面度+翹曲+鎖固變形 | 機構公差報告,未回饋 |
| 3 | 壓縮永久變形造成接觸壓力衰減 | 長期高溫受壓後回彈不足 | 材料規格,只寫壓縮率 |
| 4 | 泵出與乾涸 | 功率循環造成間隙呼吸 | 可靠度測試章節 |
| 5 | 揮發與油析汙染鄰件 | 低分子矽氧烷逸散、基油析出 | 材料清潔度,不在系統層 |
| 6 | 固化型材料脫層 | CTE 不匹配剪切、表面能低 | 接著劑 FMEA,不在介面 |
| 7 | 點膠窗口未定義(厚度與氣泡) | 出膠量、膠條間距、壓合速度 | 被推給 PFMEA |
| 8 | 絕緣與沿面距離被薄化吃掉 | 薄化、毛邊、含金屬填料 | 電氣安規,與熱分開審 |
| 9 | 重工與二次組裝損傷 | 拆裝撕裂、殘膠、重貼不良 | 異常處理,不在 FMEA |
| 10 | 偵測控制不存在,D 值是填的 | 表格文化,無量測能力 | 無人負責 |
1. 把規格書的導熱係數當成介面熱阻
規格書上的 W/m·K 是特定測試條件下的結果,跟你的夾具、你的壓合壓力、你的表面粗糙度都沒有關係。實際介面熱阻裡,兩側的接觸熱阻經常佔掉一半以上,材料本身的貢獻反而不到三分之一。用導熱係數做熱模擬,等於假設了一個完美接觸的介面。
為什麼會漏:導熱係數是採購寫進規格書的欄位,工程師照抄最省事;圖面上寫「導熱係數 ≥ 6 W/m·K」看起來很具體,但它約束的是材料,不是介面。
偵測控制:承認書要求「在你的壓合壓力與介面厚度下的熱阻值」,而不是只有導熱係數;熱模擬的輸入用熱阻,導熱係數只當參考。量測條件怎麼對齊、同一片材料為什麼量出不同數字,見熱阻測試的條件與判讀。
設計對策:圖面標的是熱阻上限與其量測條件;把導熱係數降級為參考值,不作為驗收判據。
2. 間隙公差鏈沒進分析,厚度抓名義值
實際間隙是一個分布,不是一個數字:散熱器平面度、模組翹曲、鎖固後的局部變形、墊片本身的厚度公差,四項疊起來,最壞情況可能比名義值差上一倍。壓縮率在分布的兩端會出現兩種相反的失效——一端貼不到(殘留空氣層),一端過壓(材料疲勞、絕緣變薄)。
為什麼會漏:介面厚度不是圖面尺寸,公差鏈報告自然只算機構件;而墊片規格上寫的厚度是自由狀態厚度,不是壓合後厚度。
偵測控制:做最壞情況堆疊,並在試作時用壓印或 3D 掃描量「壓合後」的實際厚度分布,而不是量零件。
設計對策:把壓縮率窗口寫進圖面(例如 20–40%),或用可壓縮量更大的凝膠去吸收分布。厚度怎麼選、留多少餘裕,墊片厚度與間隙公差的算法有完整推導。
3. 壓縮永久變形造成接觸壓力衰減
材料被壓久了會記住這個形狀。高溫會加速這個過程:受壓、受熱、冷卻之後,它回不到原本的厚度,間隙張開時接觸壓力就跟著掉。墊片越軟、壓縮率越高,這個現象越明顯。
為什麼會漏:規格只寫「壓縮率」,那是即時量測的數字;壓縮永久變形要在老化之後才量得出來,兩者常被當成同一件事。
偵測控制:高溫放置後量厚度回復率(例如 100 °C × 24 小時後的回彈比例),並要求抽樣數量與判據寫進承認書。
設計對策:硬度與厚度一起選,不要只追低硬度;加限位柱控制壓縮量,避免長期處在超過建議壓縮率的狀態。壓縮與回彈的實測關係可以直接對照你的設計值。
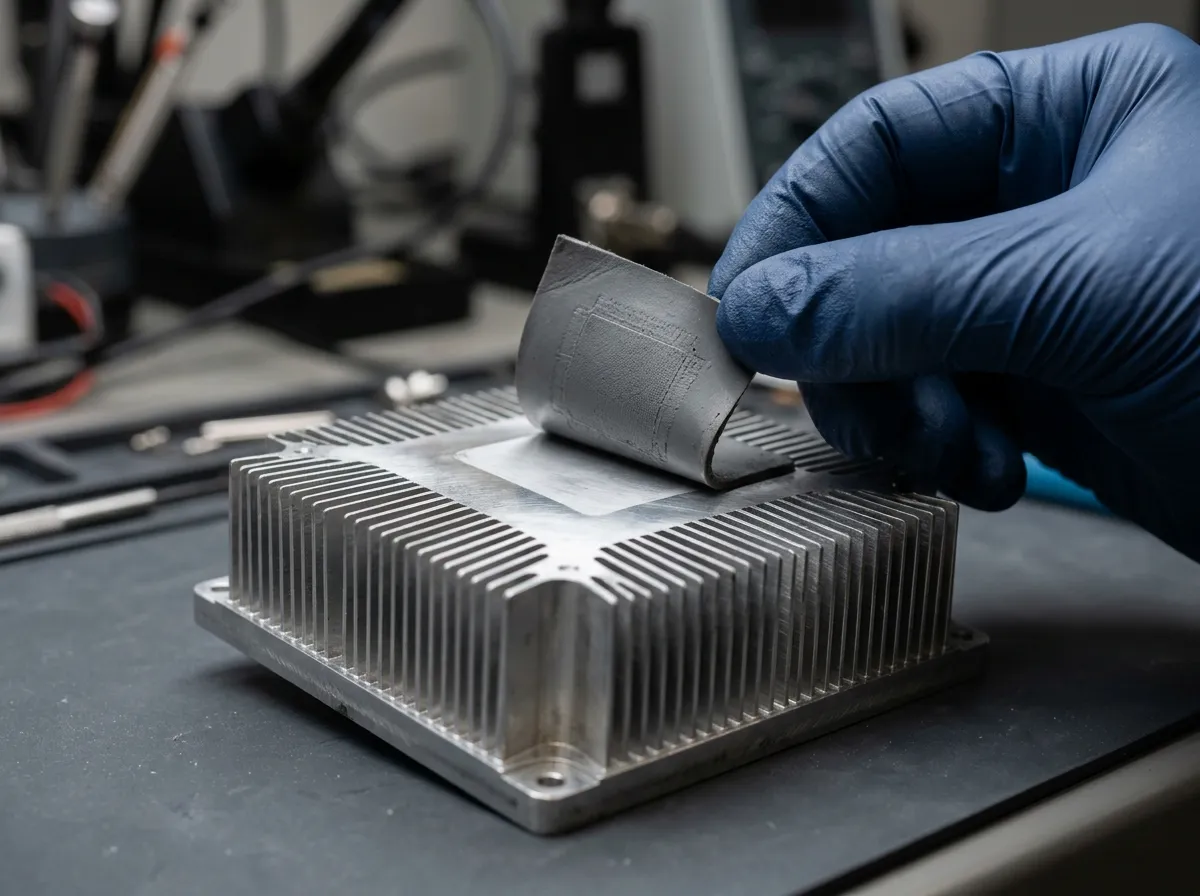
壓印是成本最低的偵測控制:貼合均勻時,整個接觸面都會留下痕跡;局部缺膠或壓力不均,壓印會缺角。它不能取代厚度量測,但可以讓你在產線上用三十秒篩掉明顯不合格的那批。
4. 泵出與乾涸
功率循環會讓間隙反覆張合。每一次張開,膏或未固化的凝膠就被擠出一點點到邊緣,閉合時卻不會全部回來。幾千次之後,介面中央留下的是空氣,不是材料。熱阻不是慢慢上升,是在某個循環數之後開始階梯式跳。
為什麼會漏:它被寫在可靠度測試章節,而不是 DFMEA 的行裡;而且初始樣品量測完全正常,沒有觸發任何警訊。
偵測控制:用功率循環(不是只有環境熱循環)前後比較熱阻漂移,並在拆解後看邊緣的材料遷移量。加速壽命測試的循環數要換算回實際使用年限,不是跑完一輪就算過。
設計對策:降低介面厚度、加限位、改用固化型或相變化材料。泵出的成因與預防做法整理在導熱膏泵出預防。
5. 揮發與油析汙染鄰件
矽基材料裡的低分子環狀矽氧烷不會被交聯抓住,常溫就緩慢逸散,在比熱源冷一點的表面上凝結成膜。基油析出則是另一條路徑:油沿著介面爬到接點、爬到光學面。受害者通常不是這片墊片,是隔壁的鏡頭、繼電器或連接器。
為什麼會漏:它被歸類成「材料清潔度」而不是「系統失效」;被汙染的零件不在這張 BOM 上,於是沒有人把它寫進介面的風險行。
偵測控制:總質量損失與揮發性凝結物(ASTM E595 的 TML/CVCM)+冷凝面目視,必要時加紅外光譜確認物種。
設計對策:選低揮發等級或非矽材料、在腔體上留通氣路徑、把光學面與介面隔開。判讀方式見油析與揮發測試。
6. 固化型材料脫層
可固化的凝膠、灌封膠、導熱膠帶貼上去之後,介面承受的是剪切。兩側材料的熱膨脹係數不同,溫度一變,剪切就來;如果表面有脫模劑、氧化層或油汙,介面強度比材料本體低,裂縫就沿著表面跑。外觀看起來完好,熱阻卻出現一個階梯。
為什麼會漏:這一類被寫在「接著劑」的 FMEA,不在「熱介面」;而它的後果不是掉件,只是溫度上升,容易被當成量測誤差。
偵測控制:熱循環後的剪切或拉拔測試(判斷是介面失敗還是本體失敗)、超音波掃描找分層。
設計對策:表面處理寫成規範(清潔度、等離子、底塗),幾何上避免大面積剛性拘束,讓剪切有地方釋放。
7. 點膠窗口未定義:厚度與氣泡
出膠量、膠條間距、壓合速度共同決定介面厚度;膠條之間的空氣在壓合時被包住,就是 void(氣泡)。設計端如果只寫「均勻塗佈」,等於把這個窗口交給產線自己決定,而產線會用最省事的參數。
為什麼會漏:設計端認為這是 PFMEA 的事。問題是 PFMEA 的輸入正是設計給的窗口——設計沒給上下限,PFMEA 只能把「塗佈不均」寫成一條沒有判據的風險。
偵測控制:X 光或超音波量 void 面積率、重量法抽驗出膠量、截面量介面厚度。
設計對策:圖面同時給介面厚度上下限與 void 上限,並指定點膠圖形(蛇形、多點或網印)。氣泡的成因與排除見凝膠氣泡排查。
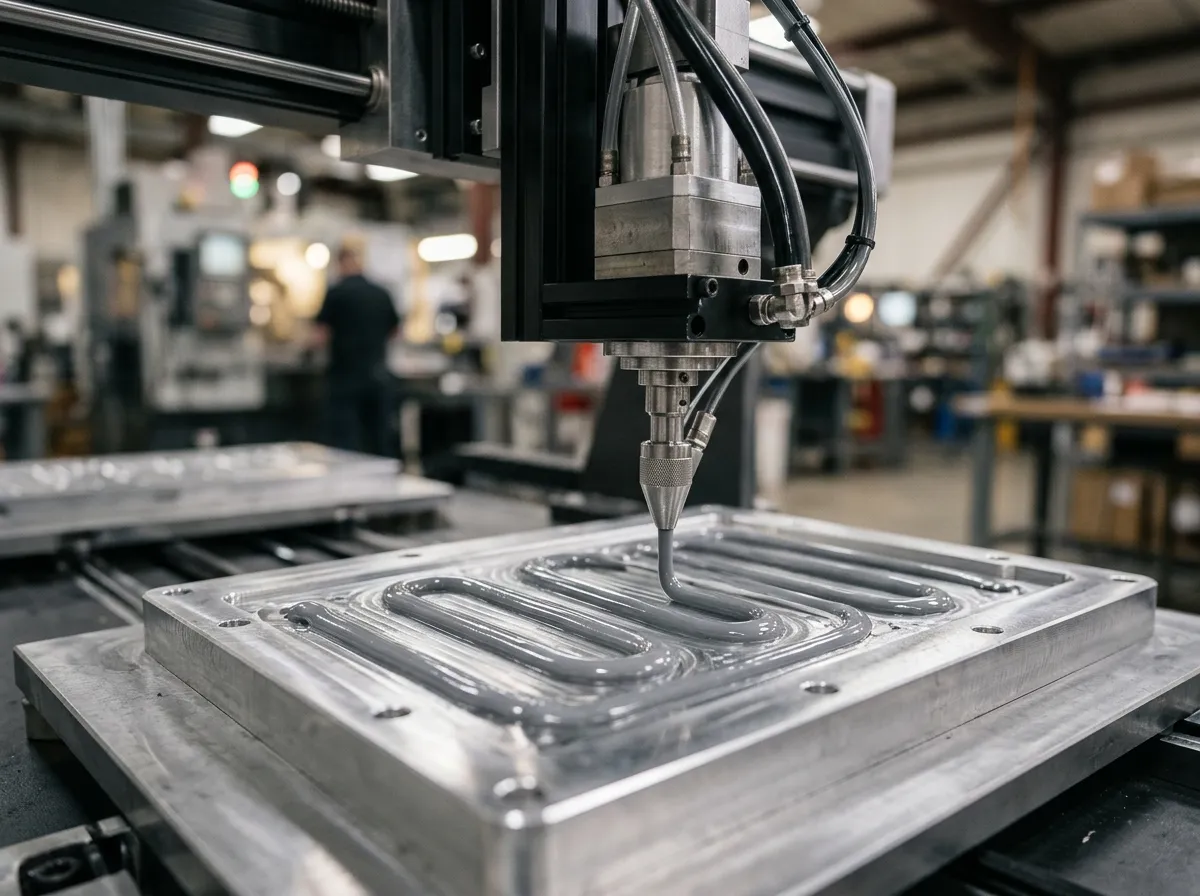
膠條的形狀就是製程窗口的指紋。蛇形間距太寬,壓合時中間會封住空氣;太窄則材料被擠到邊緣,介面厚度反而不均。
8. 絕緣與沿面距離被薄化吃掉
需要絕緣的場合,介面同時是熱通道與電氣屏障。薄化、模切毛邊、含金屬填料的材料、鎖固後局部被壓薄,任何一項都能讓耐壓在量產時掉下來——而且樣品階段通常測不出來,因為樣品是平的、沒鎖、沒老化。
為什麼會漏:電氣與熱由兩個部門分別審,介面只有一片;耐壓測試在裸樣上做,不在壓合後做。
偵測控制:壓合狀態下的耐壓與絕緣電阻、沿面距離量測、溼熱條件後重測。
設計對策:厚度下限寫進圖面(不是只寫名義厚度)、指定絕緣等級、必要時在結構上加獨立隔離件。
9. 重工與二次組裝損傷
拆散熱器時,墊片常被撕裂或留下殘膠;凝膠重工時容易混入舊料;重貼時如果沒有重新清潔,貼合面積會掉。這些都不會在首次組裝的驗證裡出現。
為什麼會漏:FMEA 預設的是「首次組裝」,重工被當成異常處理流程,不進設計風險清單。
偵測控制:重工後的熱阻與外觀檢查、殘膠檢查、重工次數紀錄。
設計對策:定義可重工的材料與次數上限、備品政策、重工後必測項目。一次固化與二次固化的重工差異,單劑與雙劑凝膠的固化與重工有實務對照。
10. 偵測控制不存在,D 值是填出來的
這一條是前面九條的根。表格裡寫 D=3「目視可檢」,但沒有儀器、沒有抽樣計畫、沒有判據——那個 3 是憑感覺給的。稽核看的是表格完整性,看不出這一欄背後什麼都沒有。
為什麼會漏:填分數比建方法快,而且沒有人會在會議上追問「用什麼儀器」。
偵測控制(meta):對每一行問三題——用什麼儀器?抽多少?判據是多少?三題有一題答不出來,這一行的 D 就不能低於 7。
設計對策:D 只能由「已經存在的量測能力」決定;沒有能力就標 9–10 並開一個行動項,而不是先給一個好看的分數。
評分修正:把 S/O/D 換成熱的語言
十條列完,接下來的問題是怎麼打分。多數團隊卡在這裡,因為範本給的判據是為機構件寫的。下面這張表是修正後的版本。
| 軸 | 常見填法 | 為什麼在熱介面上失效 | 修正判據 |
|---|---|---|---|
| 嚴重度 S | 安全/法規 10、主要功能喪失 9、溫升 3 | 熱介面很少直接造成安全或主要功能喪失,卻會造成降頻、壽命減半、終端客訴 | 用「接面溫度超標 → 降頻/壽命/客訴」對應,不以「會不會壞」對應 |
| 發生度 O | 以前沒出事就給 2 | 同一材料在兩個機種上 O 可以差一級,因為循環數與間隙分布不同 | 用工況循環數 × 間隙分布寬度 × 材料批次變異三項估 |
| 偵測度 D | 目視可檢就給 3 | 目視看不到介面厚度、void、分層與回彈 | 只有「能在線上量到熱阻/厚度/void 且解析度足」才給低 D;熱介面通常 6–9 |
嚴重度最容易被低估。它的判據不是「這片材料會不會壞」,而是「這個失效對終端使用者的影響有多嚴重」。一個兩年後才出現、且產線攔不下的溫升,對使用者的影響是效能衰退與保固成本,不是「輕微」。把這條寫進評分規則,很多原本 S=3 的行會變成 7 以上,優先順序整個翻過來。
偵測度則相反,最容易被高估。目視只能看到「有沒有裝」,看不到「裝得好不好」。要看裝得好不好,得有厚度量測、超音波、X 光或熱像——沒有這些能力,D 就該老實給高。
評分完,建議直接用行動優先級表,而不是 RPN 門檻。RPN 相同的兩行不代表風險相同:嚴重度 9 的 100 分跟嚴重度 3 的 100 分,處理順序不該一樣。2019 年發布的 AIAG-VDA FMEA 手冊就是把 RPN 換成行動優先級(AP)表,理由正是這個。設計 FMEA 的欄位定義可以對照 SAE J1739,它同時涵蓋設計 FMEA、補充的監控與系統回應(FMEA-MSR)與製程 FMEA。至於整體程序框架——什麼時候做、誰參與、紀錄怎麼留——IEC 60812 給的是方法與流程,不給門檻值,這也是它比內部範本更適合當稽核依據的原因。
偵測控制要綁在四個可量測的介面參數上
一條風險能不能關閉,取決於有沒有一個可以量、可以判、可以寫進報告的參數。熱介面只有四個真正有用的參數,其餘都是它們的推論。
介面熱阻。這是最直接的指標,但必須在「你的壓合壓力」與「你的介面厚度」下量。ASTM D5470 的穩態熱流法是目前最通用的方法,重點不在標準本身,而在條件對齊——同一片材料在不同壓力下量出來的數字,可以差到讓選型結論翻轉。
介面厚度。壓合後的實際厚度,只能從截面、超音波或壓印推回來。它同時是熱阻的分母與絕緣的分子,兩個功能都靠它。
壓縮永久變形與回彈率。老化後的厚度回復,決定三年後還貼不貼得住。這個參數最常被省略,因為它需要時間。
void 率與覆蓋率。氣泡與缺膠的總面積佔比。它是唯一能同時反映點膠窗口、壓合參數與表面平整度的參數。若手上沒有超音波或 X 光,熱像可以當替代——熱點分布本身就是覆蓋率的側寫,熱像量測熱點的方法說明了怎麼讀才不會誤判。
四個參數對應的取樣時機也要寫清楚:試作階段全量、量產階段按批抽、可靠度前後各一次。沒有時機的抽樣等於沒有抽樣。
材料側同樣要照這四個參數對照,差別只在供應商能不能用你的條件講話。揮發與油析那條風險,對應的是低揮發等級或無矽體系的墊片(無矽導熱墊片);厚度窗口窄到公差吃不下、又要靠製程吸收分布時,改成可點膠凝膠。Ziitek 的產品線同時涵蓋矽膠墊片、無矽墊片與可點膠凝膠,選型時可以按這四個參數逐項對齊,而不是只比一個導熱係數。
同一條風險在 PFMEA 長什麼樣
設計端的發生度,最後是由製程能力兌現的。設計給的介面厚度窗口如果比製程能力窄,PFMEA 會直接卡住——不是製程不努力,是窗口本來就開不下。
反過來也成立。點膠的 void、壓合的平行度、重工站的清潔度,這三件事在設計表上只是「風險」,在製程表上才是「參數」。所以兩張表要合看:DFMEA 說「這裡可能會漏」,PFMEA 說「我們用什麼參數讓它不漏」。一份只看其中一張的風險分析,會缺掉一半的因果——產業白皮書在談資料中心熱介面時,也是把設計與製程兩張表併起來談,理由相同。
交接的時候,把三樣東西一起交出去:介面厚度與 void 的上下限、壓合壓力與平行度要求、重工的可接受判據。這三樣沒有交下去,量產驗證會在第一個月就變成猜謎。從樣品到量產的關卡清單,可以對照導熱材料量產驗證的八個關卡。
60 分鐘的審查會議怎麼開
把這十條帶進會議,不需要開一整天。六十分鐘可以跑完一輪,前提是流程不要變成逐條念表格。
前十分鐘只寫功能。把三層功能陳述寫在白板上,填數字,不討論分數。這一步沒做完,後面的討論全部會發散。
接下來十五分鐘逐條問「我們這台有沒有」。有的打勾,沒有的寫不適用並寫理由。「不適用」要有理由,因為三個月後換一個機種,它可能就適用了。
再十五分鐘只辯論 D 與 O 的分歧。S 通常不用吵,它由應用場景決定;真正會吵的是「這算不算已受控」。爭點通常不在機制,而在有沒有一個人在量。
最後十五分鐘把每一條高優先級轉成動作。一條測試、一個圖面標註、一個進料檢驗項——三種形式之一。沒有動作的列,直接刪掉,不要留著佔版面。
收尾五分鐘指定關閉條件。寫成可驗收的句子,例如「第 3 條關閉 = 100 °C × 24 小時後回彈率 ≥ 70%,抽 5 片,報告入承認書」。這句話寫不出來,就代表這條風險還沒有被真正處理。
什麼情況這份 FMEA 必須重開
不是每次改圖都要重跑,但下面五件事任一成立,就不是「更新一行」,而是把十條重看一次:
材料變更,包含同型號但不同批次的配方調整;厚度或硬度變更;壓合壓力、鎖固方式或夾具變更;幾何變更,特別是接觸面積、平面度與翹曲;供應商或產地變更。
這五個觸發點的共同邏輯是:它們都會改變介面的實際厚度或實際壓力。而這兩個數字一變,前面所有的偵測控制與判據都要重新對齊。
常見問題
導熱材料應該放在設計 FMEA 還是製程 FMEA?
兩邊都要,但角色不同。設計 FMEA 管的是「這個介面在設計上合不合理」——熱阻預算、厚度窗口、材料相容性;製程 FMEA 管的是「怎麼把它做出來」——出膠量、壓合曲線、檢驗方法。只寫一邊,另一邊會變成沒有輸入的空表。
沒有實測熱阻,可以先用規格書的導熱係數填嗎?
可以填,但要標成假設,並在驗證計畫裡排一個實測項。用導熱係數算出來的接面溫度通常偏樂觀,因為它假設了完美接觸;把它當成設計初稿的輸入沒問題,當成關閉依據就有風險。
這十條一定要全部寫進表格嗎?
不必。先問「我們這台有沒有這條路徑」,沒有的寫不適用並寫理由。真正該全部保留的是第 10 條——偵測控制是否存在,每一行都要問。
如果你手上正有一張填不下去的表,把壓合壓力、介面厚度與你現在的量測條件帶著來談,我們可以一起把材料側那幾行定下來:與 Ziitek 應用工程團隊聯絡。
下一次開會前,先把那片墊片的功能陳述寫成一句有數字的句子。如果寫不出來,問題不在 FMEA 表格,而在這個介面還沒有人真的設計過。