熱像儀電子散熱測試:位置、發射率與誤判
熱像儀電子散熱測試最常錯的不在相機,在參數:發射率設錯,同一接點可差 42°C。本文給可複算的 IFOV 距離表、五類表面處置、穩態判據與五個誤判,讓熱點數字能開規格。
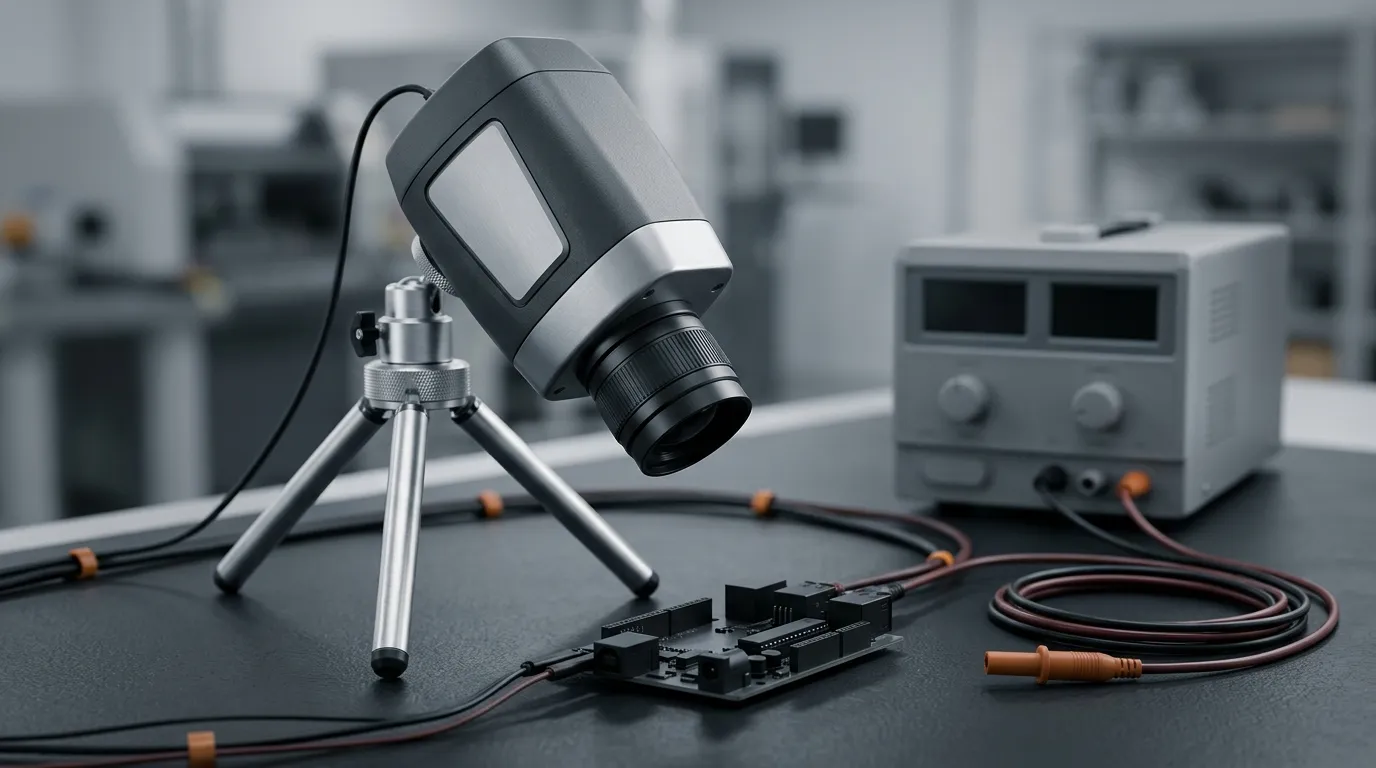
熱像儀電子散熱測試最常出現的爭議是:同一塊板子、同一個負載,兩台相機量出來差 8 °C,該信哪一台?多數情況下兩台都沒壞,差的是參數。一台把發射率設成 0.95,另一台沿用上次量鋁殼的 0.30;一台鏡頭離板子 30 公分,另一台隔著桌面 1 公尺拍。相機輸出的每一個 °C,都是「入射輻射亮度加三個假設」反算出來的;假設錯了,畫面照樣漂亮,數字照樣印進報告。
這三個假設就是本文的全部內容:量測位置(一顆熱點在感測器上佔幾個像素)、表面(發射率與反射溫度)、時間(是否真的到穩態)。目標很具體——讓你量到的熱點溫度可以拿去改散熱設計、選導熱材料、寫進承認書,而不是只貼在簡報裡。
熱像儀電子散熱測試量到的是輻射亮度,不是溫度
熱像儀的感測器(微測輻射熱計)只做一件事:把 8–14 µm 長波紅外進來的輻射能量換成電訊號。畫面上一點是多少 °C,是相機用三個輸入反算的結果——目標的發射率、反射溫度(環境輻射被目標反射回鏡頭的那一份)、以及距離與大氣補償。這三個數字有一個錯,畫面上的溫度就只是「亮度刻度」。
差距有多大?FLIR 的教學文件給了一個很直接的例子:同一個配電接點,用三種不同的發射率設定去量,最高讀值從 118 °F 一路到 194 °F,換算約 48 °C 到 90 °C。42 °C 的差距,全部來自一個輸入欄位。
放到電子產品上,這 42 °C 的意思很具體:一顆晶片的殼溫上限如果是 85 °C,參數設錯就足以讓「合格」與「超規」互換,而你手上沒有任何提示告訴你設錯了。所以工程上更精確的說法是——「熱像儀不準」多半是「參數沒固定」,不是相機壞了。
底下三節分別處理這三個變數;在那之前,先確認你要的究竟是哪一個溫度。
先分清你要的是哪一個溫度
同一個畫面,可以回答三種完全不同的問題,而它們對精度的要求差一個量級:
| 目的 | 你要的答案 | 精度要求 | 熱像儀夠不夠 |
|---|---|---|---|
| 找熱點在哪 | 相對最熱的區域、位置 | 定性即可 | 夠,這是它最強的地方 |
| 比較兩個設計/兩個材料 | 同一位置的 ΔT 變化 | 相對誤差要小,絕對值可以偏 | 夠,但幾何與環境必須完全一致 |
| 開規格、寫承認書 | 絕對溫度、介面熱阻 | 要看得到 1–2 °C | 不夠,需熱電偶或熱阻量測佐證 |
關鍵限制在於:紅外線熱像儀看的是表面。三件事情它看不到,而這三件偏偏是散熱設計真正在意的。
接面溫度(Tj)看不到。 junction 溫度是電氣量測,不是光學量測。JEDEC 的 JESD51-14 用暫態雙介面法:同一顆元件在兩種不同的接觸熱阻下各測一次冷卻曲線,兩條曲線分離的位置就是接面到外殼的邊界,RθJC 由此得出。資料手冊上的 θJC 就是這樣來的——整個過程量的是電壓與電流,不是輻射。你不可能用相機「看到」die,只能量到封裝表面(Tc),再用熱阻回推。
介面內部看不到。 散熱器一壓上去,導熱膏或墊片就被夾在兩片金屬之間,鏡頭只看到散熱器上表面。想知道那一層好壞,得靠兩個表面溫度加功率去算,這是後面「介面熱阻」那節的事。
灌封內部也看不到。 灌封膠固化後把元件整片包住,熱像儀只讀到膠面;內部是否有氣泡、局部過熱,要靠灌封絕緣與可靠度驗證那類破壞性或電性驗證補上。
把這三件事放進流程,熱像儀的角色就清楚了:它是「找位置」與「提供邊界條件」的工具,不是熱電偶與熱阻量測的替代品。 若你正在建一套完整的驗證流程,可以先看導熱材料驗證主題裡的測試架構,量測只是其中一站;樣品驗證檢查表則是可以直接拿來對照的清單。
量測位置:三乘三像素決定你能量多小
位置的第一個問題不是角度,是這顆熱點在你的感測器上佔幾個像素。像素不夠,讀值就是「熱點與周圍冷區的平均值」,而且幾乎永遠偏低——你不會看到錯誤訊息,只會看到一個溫和的數字。
演算法只有一條。先算瞬時視場(IFOV,每一像素張開的角度):
IFOV(mrad)=(水平視場角 ÷ 水平像素數)× 17.44
以最常見的 320×240、24° 鏡頭為例:(24 ÷ 320)× 17.44 ≈ 1.31 mrad。乘上距離就是每像素覆蓋的實體尺寸,再乘 3 就是「可信的最小熱點」:
| 鏡頭距離 | 320×240(1.31 mrad) | 640×480(0.65 mrad) |
|---|---|---|
| 30 cm | 0.39 mm/像素,3×3 ≈ 1.2 mm | 0.20 mm/像素,3×3 ≈ 0.6 mm |
| 50 cm | 0.65 mm/像素,3×3 ≈ 2.0 mm | 0.33 mm/像素,3×3 ≈ 1.0 mm |
| 100 cm | 1.31 mm/像素,3×3 ≈ 3.9 mm | 0.65 mm/像素,3×3 ≈ 2.0 mm |
FLIR 的距離比說明把這條規則講得很白:要求值的熱區至少要覆蓋 3×3 像素。理由是單一像素會被壞點、反射與光學色散影響,一、兩個像素只能告訴你「這裡有溫差」,不足以代表一個區域的平均溫度。
實務結論:板上一顆 1 mm 見方的 QFN 邊角,在 320×240 相機上要站到 25 公分以內才有 3×3;站不到,就換鏡頭或加微距,不要用軟體「補償」。前面引用的那份 FLIR 常見錯誤整理也點名了對焦:失焦的影像不只是難看,它顯示的溫度就是錯的,而且錯得足以改變結論。
量測幾何要先固定:鏡頭垂直目標、距離可複現、板子用夾具固定。手持拍攝等於每次都在改一個變數。
角度與路徑是第二層。鏡頭要盡量垂直目標表面——斜看時投影面積變大、有效像素變少,金屬表面的鏡反射也更容易進到鏡頭。再來是「看得到什麼」:板子背面量到的是內層銅箔橫向導熱之後的結果,多層板的銅會把熱攤平,背面看起來「不熱」不代表正面不熱;散熱器一裝上去,接面就從視野裡消失,而拆掉散熱器量到的又是另一個狀態(壓力、膠層厚度、對流全都變了)。這兩個位置沒有對錯,只有「你量的是哪個狀態」必須寫清楚。
發射率:同一塊銅,0.05 與 0.95
發射率 ε 是表面「把溫度誠實說出來」的能力,0 是全反射的鏡子、1 是理想黑體。真實材料落在 0.01 到 0.99 之間,而電子產品的表面剛好橫跨整個區間。
FLIR 的發射率說明給了幾個可以直接用的錨點:拋光銅與鋁通常低於 0.10;氧化或粗糙化的金屬可以到 0.6 以上;平光漆大約 0.90;人體皮膚與水約 0.98。它同時給了一條很實用的門檻:發射率低於 0.5 的目標,基本上量不準。
| 電子場景的表面 | 典型發射率 | 怎麼處理 |
|---|---|---|
| 防焊綠漆、FR-4 板面 | 高(約 0.9) | 可直接量,這是最友善的表面 |
| 裸銅、焊錫、金屬屏蔽罩 | 低(0.1–0.2) | 不要直接量,貼高發射率膠帶 |
| 亮面鋁散熱器 | 低(<0.1) | 貼帶或黑化;陽極處理後的霧面黑可到 0.8 上下 |
| 黑色灌封膠、環氧表面 | 高 | 可量,但讀到的是膠面溫度 |
| 導熱墊片、石墨片表面 | 高(深色霧面) | 可量;但石墨的面內導熱不代表表面溫度 |
三種補救方式,按現場可行性排序:
貼帶法是最實務的一種。剪一小段不透明、霧面的高發射率膠帶(電工膠帶一類),貼平壓實,面積至少覆蓋 3×3 像素,等它與表面同溫再讀。前面引用的那份 FLIR 常見錯誤整理裡有一個對應的觀察:兩塊銅看起來只差一點點,貼上高發射率膠帶之後,真實差距大得多。你之前量到的「金屬沒那麼熱」,很可能只是它沒把溫度說出來。
塗黑法適合形狀複雜、貼不平的地方:水性黑漆或可移除的黑色塗料,量完能清掉。代價是污染風險與清潔工時,半導體或光學模組要很小心。
雙溫度法最準,也最花時間:貼一根熱電偶讀真溫,再用相機讀同一個位置,反推該表面的 ε。ASTM E1933 就是把「量測與補償發射率」寫成標準做法,提供兩種程序,適用現場與實驗室。
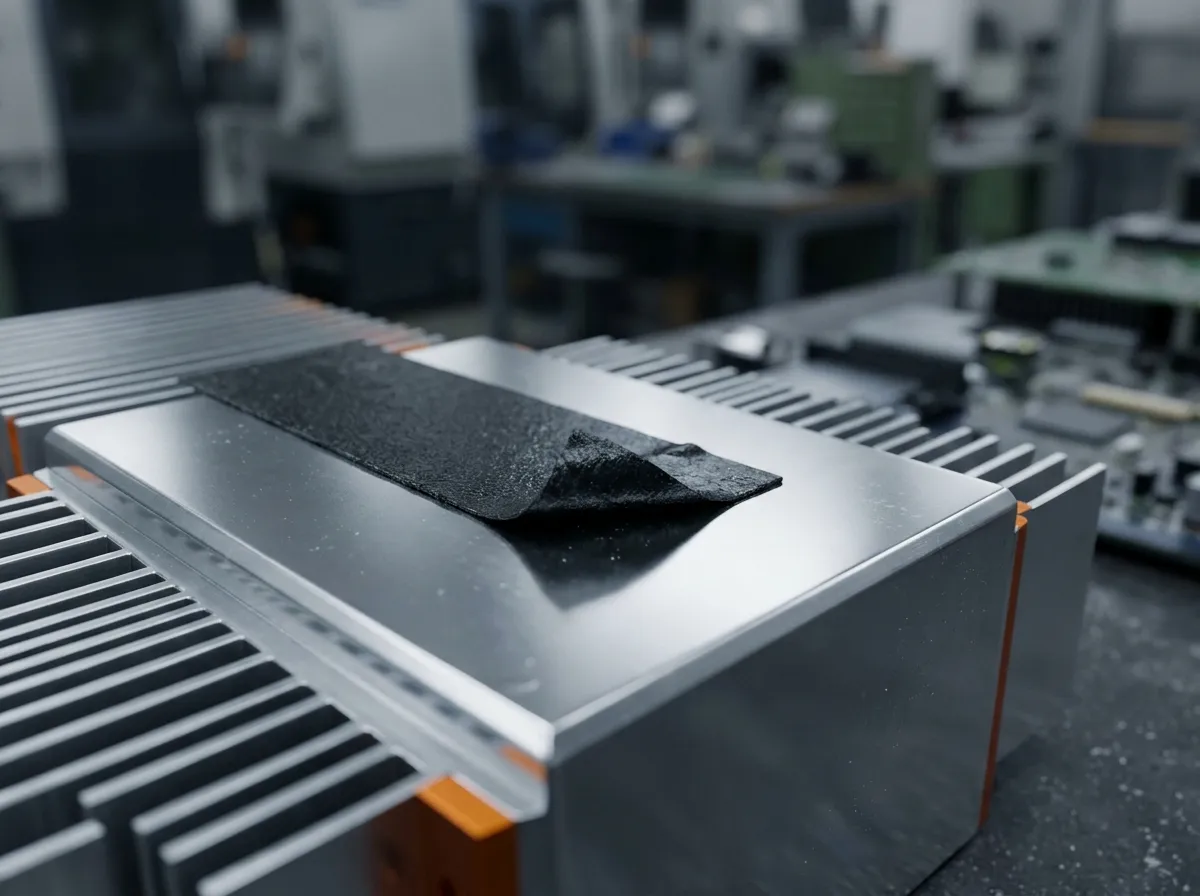
貼帶不是為了「保護」,是為了把一個 0.05 的表面變成 0.95 的表面。貼之前後的讀值差多少,就是原本的誤差有多大。
有一條原則比任何數值都重要:比較兩個樣品時,ε 必須同值、表面處理必須相同。 一邊貼帶、一邊不貼,你比的是膠帶,不是設計。
反射溫度與環境:你量到的可能是自己
低發射率的表面同時是一面鏡子:它不輻射,但它反射。所以相機需要一個「反射溫度」參數,代表從周圍環境打到目標、再彈進鏡頭的那份輻射。
設定方法不難:拿一張揉皺的鋁箔放在待測物的同一位置、同一角度,發射率設 1,讀到的就是該視角的環境反射溫度。揉皺是關鍵——平整的鋁箔還是鏡子,皺的才是近似漫反射體。
比參數更容易被忽略的是你自己。人體是 37 °C 的熱源,站在視場側邊就會被金屬反射進畫面;文獻與實務案例裡,操作者的手掌反射可以讓一條根本沒通電的匯流排看起來在發熱。用腳架加遙控或延時拍攝,人退到鏡頭側後方,是成本最低的解法。
再來是氣流。Fluke 的半導體紅外檢測應用筆記提醒了兩件事:風扇在對流的同時會把熱分佈抹平,故障特徵因此消失;而部分元件對紅外是半透明的,讀值可能來自表面以下,不一定是你以為的那一層。同一份筆記也指出,FR-4 在紅外相當發射,但元件本體與其接點可能是反射性的——這正好解釋了為什麼同一張圖上,板面溫度可信、元件表面卻可疑。
外殼狀態也要固定。裸板與裝殼後的氣流完全不同;更常見的陷阱是隔著透明壓克力蓋或玻璃量——長波紅外穿不過壓克力與玻璃,你讀到的是蓋子的溫度。要量「客戶實際使用狀態」,就得在裝殼狀態下開孔或拆蓋,並在記錄裡寫明。
皺鋁箔是反射溫度的參考體:把它放在待測物的位置與角度,讀到的就是環境打回來的那一份輻射。
穩態:什麼時候可以按下快門
熱像儀最快樂的時刻,也是最容易出錯的時刻:上電三十秒,畫面漂亮,熱點清晰。但那一刻大質量的散熱器還是冷的,晶片的熱還沒傳到外殼,畫面會系統性地告訴你「散熱很好」。
不要用固定等待時間,用斜率。可寫進程序的判據是:目標區域最高溫在連續 5 分鐘內變化小於 0.5 °C,同時負載、風扇與環境溫度都穩定。 這是工程慣例,不是哪一份標準的明文規定——寫進報告時,把它寫成你們自己的內部判據,並附上實際的斜率數字。小塊板子常常 5–10 分鐘就平;帶鋁擠散熱器與金屬外殼的模組,常見量級是 20–40 分鐘(依元件質量與散熱器大小而異,不是通則)——所以判準是斜率,不是時鐘。
負載必須可複現:定功率或定電流最理想;跑軟體負載的話,記錄版本、負載率、甚至散熱膏或墊片的批次,否則下一次量到的差異你分不清是設計改了還是條件變了。同時記錄環境溫度 Ta——設計指標看的是 ΔT,不是絕對溫度。熱電偶線沿板邊固定、往同一個方向出線,不要橫越待測區:線本身會導熱,貼在熱點旁邊等於幫它加了一條散熱路徑。
佈置示意:量測時不要用壓克力或玻璃罩住板子——它們會擋掉長波紅外,你讀到的是蓋子的溫度。要模擬裝殼狀態,得開孔、用紅外窗,或拆蓋後在記錄裡註明。
五個最常見的誤判
把前面幾節壓成現場可用的對照表:
| 現象 | 真正的原因 | 正確做法 |
|---|---|---|
| 畫面最亮的那點就是最熱 | 低發射率金屬或鏡反射 | 貼高發射率膠帶重測,再確認位置沒變 |
| 相機說 62 °C,客戶端量到 85 °C | ε 或反射溫度沒設,或量到反射 | 雙溫度法校正 ε,重新設定反射溫度 |
| 換了導熱墊片,熱像圖看不出差別 | 量的是散熱器表面,介面被金屬擋住 | 量 Tc 與散熱器底面兩點,算介面 ΔT |
| 小元件看起來「溫溫的」 | 像素不足,讀值被周圍冷區平均 | 拉近、換鏡頭或加微距,確認 3×3 |
| 上電一分鐘就存檔 | 未達穩態,大質量物件還在吸熱 | 用 5 分鐘斜率判據,記錄 soak 時間 |
第六個不算誤判,但同樣常見:影像沒對焦。 失焦的熱像圖仍然色彩繽紛,但它顯示的溫度已經不是那個點的溫度。
從熱點圖到材料決策:介面熱阻怎麼算
熱像圖告訴你「哪裡熱」,材料決策要的是「熱怎麼過去」。中間那一步是熱阻,而它可以用兩個表面溫度加一個功率算出來:
R_介面 =(T_case − T_散熱器底面)÷ Q
例如功率 5 W、晶片殼溫與散熱器底面差 8 °C,介面熱阻就是 1.6 K/W。這個數字可以直接跟材料規格對照,也可以跨設計比較——它把「熱像圖」變成了「一個可以寫進承認書的數」。
三個訊號可以幫你判斷瓶頸是不是在介面:
- ΔT 隨功率線性成長:熱阻固定,接觸面主導。這種情況換更高導熱係數的材料有效,但先確認膠層厚度。
- 同一樣品重複拆裝,ΔT 跳動:壓力或膠層厚度不穩,屬於製程問題,不是材料問題。
- 熱點位置隨時間移動、功率循環後 ΔT 變大:要懷疑導熱膏泵出(pump-out)或墊片壓縮永久變形。
判斷完,材料分流才有意義:
| 現場條件 | 該考慮的方向 | 為什麼 |
|---|---|---|
| 間隙大、公差鬆(>0.3 mm) | 可壓縮的導熱墊片 | 靠壓縮量填隙,厚度與壓縮率的選擇決定實際 BLT |
| 間隙薄、功率高 | 導熱膏或相變材料 | 薄層熱阻低,但施工方式直接決定膠層厚度 |
| 需要電絕緣(耐壓、爬電距離) | 絕緣型導熱墊片 | 導熱與耐壓要一起看,見絕緣墊片的耐壓與爬電距離 |
| 要把熱在面內攤開 | 石墨片、碳纖維片 | 面內導熱高、面外低;熱像儀看到的是表面梯度,不是面內能力,見石墨片與導熱墊片的比較 |
這裡有一個常被熱像圖誤導的地方:石墨片的表面發射率高、看起來溫度均勻,很容易被讀成「這片材料把熱解決了」;實際上它只是把熱攤平在同一個平面上,往上的路徑(面外)並沒有變好。表面溫度均勻,和熱有被排掉,是兩件事。
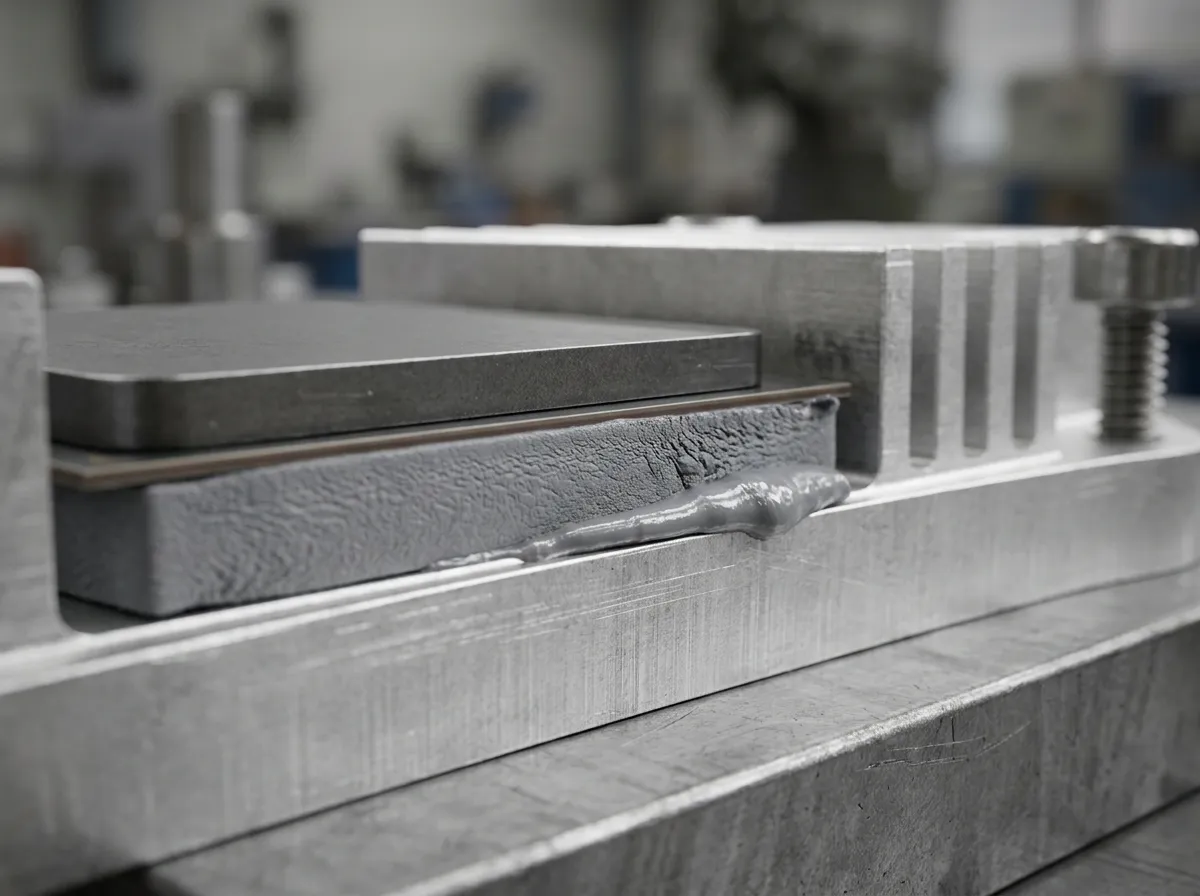
熱像儀看不到的就是這一層。它的好壞只能用兩個表面溫度和功率回推,或者用介面熱阻的量測方法直接量。
一份能被複核的量測記錄
工程師之間的分歧,多半不是判斷不同,是條件沒記錄。下面這張清單可以整段貼進測試報告:
| 項目 | 要記什麼 | 為什麼 |
|---|---|---|
| 相機與鏡頭 | 型號、解析度、鏡頭視場角 | 沒這兩項,IFOV 算不出來 |
| 幾何 | 鏡頭到目標距離、入射角 | 決定每像素尺寸與反射路徑 |
| 發射率 | ε 值、是否貼帶、貼帶位置與尺寸 | 沒有它就無法重現讀值 |
| 反射溫度 | 設定值與設定方法(環境值或鋁箔法) | 低 ε 表面全靠它 |
| 環境 | Ta、氣流、外殼狀態、風扇轉速 | ΔT 的基準 |
| 負載 | 功率(W)或電流(A)、軟體版本與負載率 | 沒有可比性就沒有結論 |
| 穩態 | soak 時間、5 分鐘斜率 | 證明你量的是穩態 |
| 對照點 | 熱電偶位置與讀值 | 唯一的獨立驗證 |
| 原始檔 | radiometric 檔(.is2/.seq/radiometric JPEG) | 事後改 ε 重算,靠它 |
最後一項最容易被省略,也最貴:截圖只是像素,radiometric 原始檔才有輻射資料。 沒有原始檔,客戶半年後說「ε 應該設 0.3」時,你只能重測一次。
下一步
如果你的熱點落在散熱器底面與晶片之間,下一個動作不是換相機,是把那一層的熱阻量出來:兩個表面溫度加一個功率,就能得到一個可以跨設計比較的數字,再確認它在熱循環測試之後是否劣化——常溫量起來沒問題、循環 500 次後才劣化的案例並不少。
整個測試架構的上下游,收在導熱材料驗證主題裡;材料端的分類與規格,可以從導熱墊片這條產品線看起。如果你已經有量測條件與熱點圖,我們可以一起看瓶頸落在哪一層,再決定要不要動材料——通常答案是「先確認量測對不對」,而不是「先換材料」。