單液導熱泥 vs 雙劑凝膠:固化、返工與節拍
單液導熱泥與雙劑導熱凝膠的取捨不在導熱係數,而在固化:單液泥不固化、返工用異丙醇加刮刀清得乾淨、節拍快;雙劑凝膠 A/B 混合後交聯成軟質彈性體,抗振動與密封、耐熱循環更好,卻要多一道混膠工序與固化等待,返工也得清殘膠再重塗。用固化、返工、節拍三軸把兩條可點膠路線一次選清楚。
單液導熱泥與雙劑導熱凝膠的取捨,第一個該決定的不是導熱係數,而是「固化」。單液導熱泥出廠即為軟態、點膠後不需要現場固化,產線點完就進下一站,壞了用異丙醇加刮刀即可清掉重作;雙劑導熱凝膠要 A、B 兩劑混合後交聯固化,交聯成耐高溫、抗老化且可密封的軟質彈性體,耐熱循環表現更好,代價是多一道混膠工序、一段固化等待,以及固化後返工得先剝離、清殘膠再重新塗覆(熱阻回不到出廠值)。同一條產線,選哪一邊會直接改變節拍預算與返工成本。這篇不談消費者用的散熱膏與散熱貼——那是另一個讀者與另一種產品;本文只服務「已經決定走可點膠材料、正在權衡單液與雙劑」的製程與採購工程師。
先分清兩條路線:單液導熱泥不固化、雙劑導熱凝膠要固化
兩者都被歸在「可點膠導熱材料」底下,但在製程上是兩種性格。
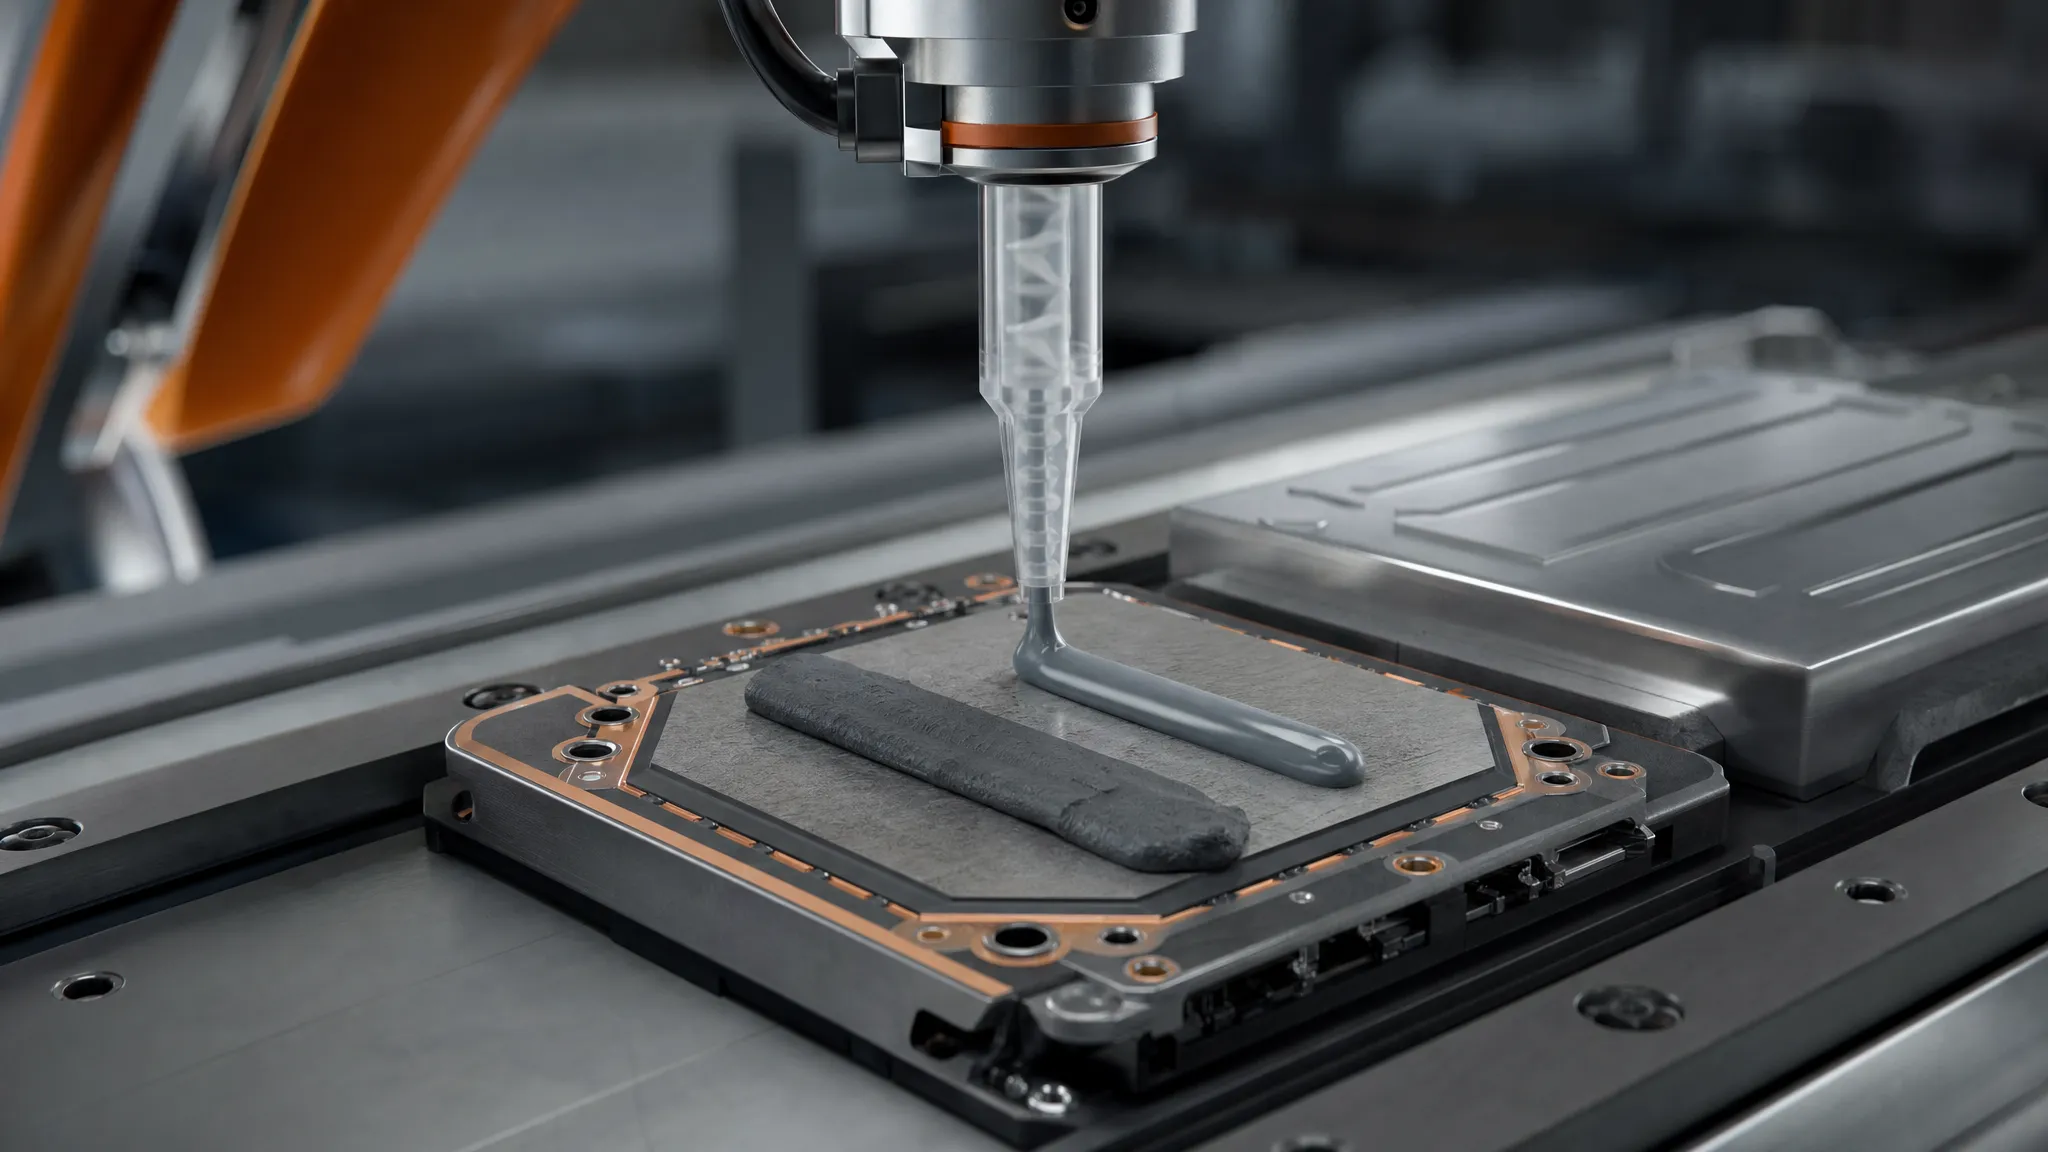
單液導熱泥(thermal putty,也叫單劑凝膠、gap filler)出廠即為膏泥狀,靠觸變性工作:點膠時受剪切力而流動、順利擠出,停止剪切後恢復結構、立得住不塌。它不需要混合、不需要現場固化,厚度由點膠量決定而不是由壓力決定,對元件施加近零的組裝應力,因此能填進大而帶公差、甚至異形的間隙。以本站的 TIF 單劑導熱泥 為例,塗覆即可使用、無須固化,典型應用涵蓋功率模組、LED 與車用控制器。
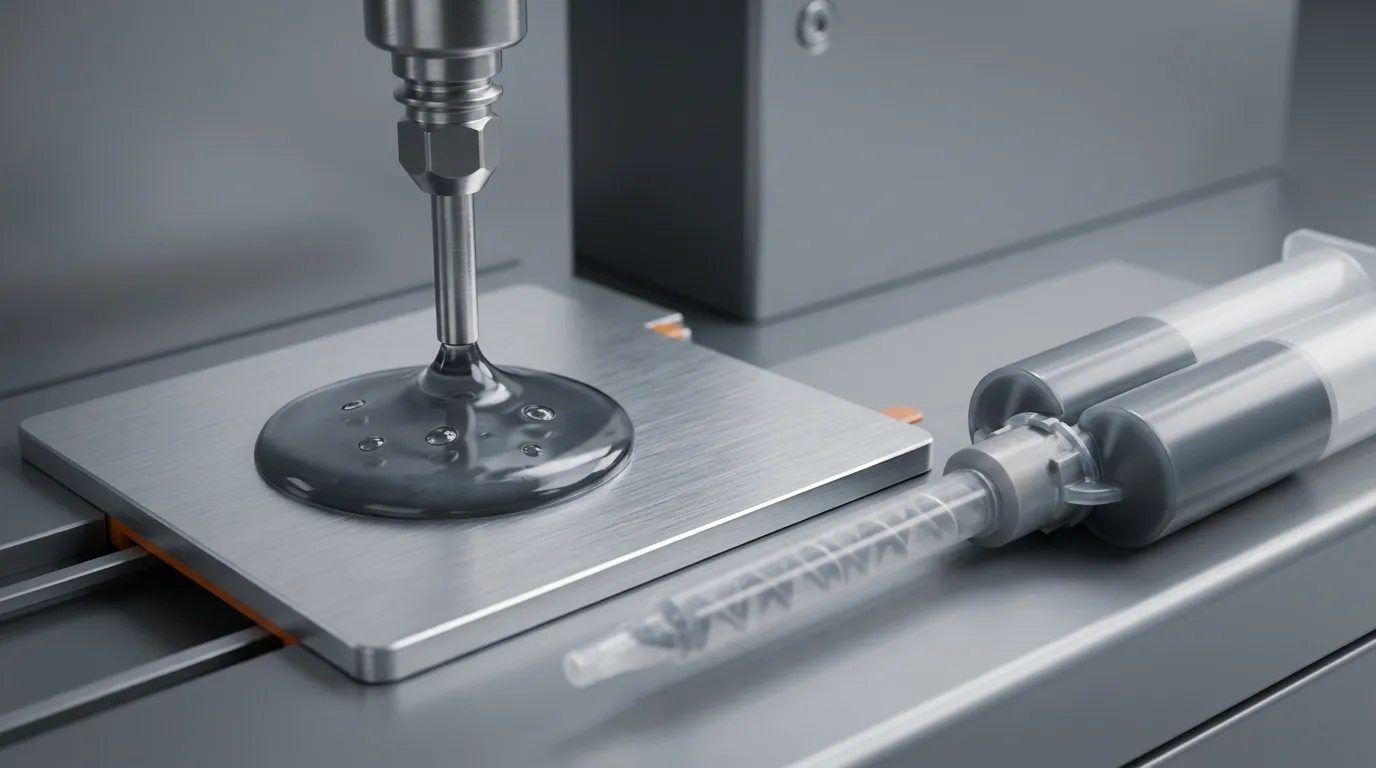
雙劑導熱凝膠(two-part gel)把 A、B 兩劑以固定比例(如 TIF050AB-11S 為 1:1)計量、經靜態混合管混勻後出膠,於室溫或加熱條件下交聯固化,從軟態凝膠變成柔軟的固體(Shore 00 級軟質彈性體),提供類似墊片的密封效果與耐高溫、抗老化特性。它適合要求長期穩定接合、抗振動,或需要固化後密封防止流體、氣體滲入的場合——車用電子、光模組與高階網通設備是典型場景。製程代價是混合與固化兩道關卡:計量要準、混合要勻、固化要在節拍內完成。
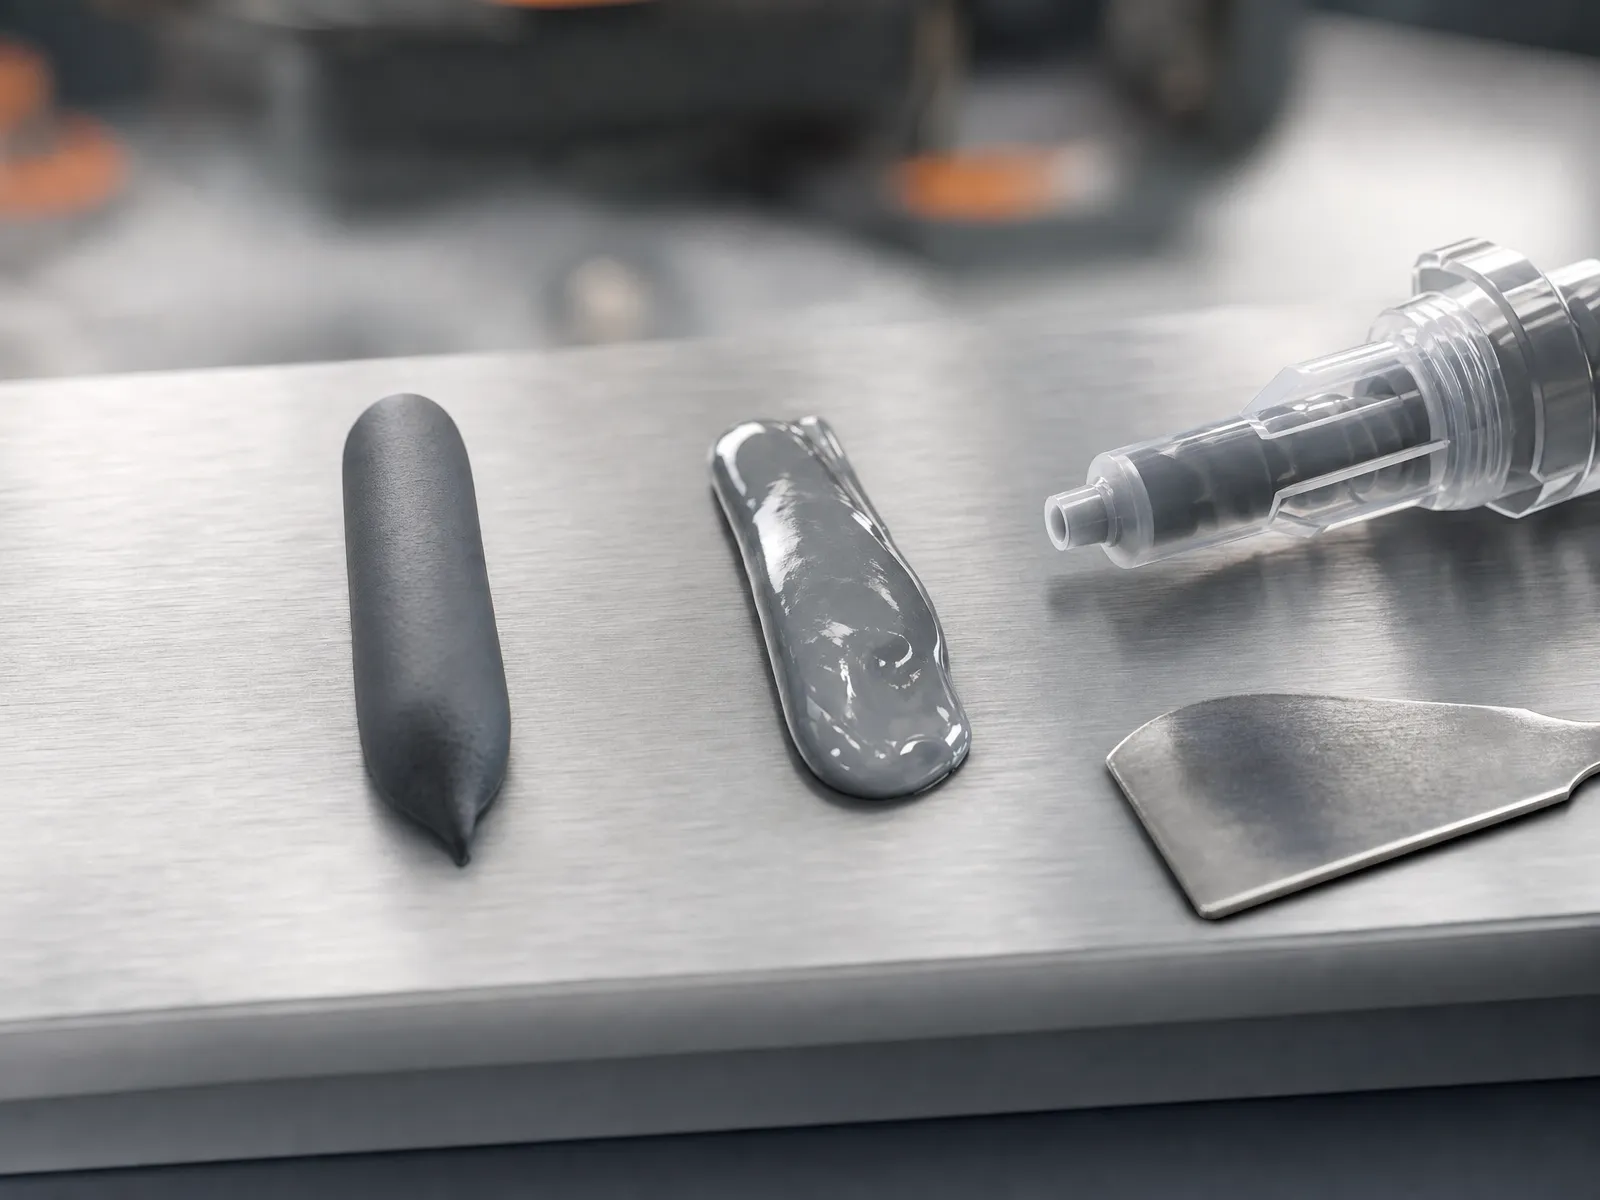
同是可點膠材料,左邊單液泥靠觸變立形、右邊雙劑凝膠混合後才固化——形態決定了後面所有製程決策。
固化:不是「要不要」,而是「產線等不等得起」
固化(curing)指材料從可流動狀態轉變成有結構的固體——單液泥不發生這件事,雙劑凝膠發生。問題從來不是「雙劑比較好,因為它會固化」,而是這條產線有沒有時間等它固化。
雙劑凝膠的固化有兩個時間要分開看:
- 操作時間(pot life):混合後材料還推得動、點得完的時間窗口。以 TIF050AB-11S 為例,25 °C 下的可操作時間是 30 分鐘——產線要把「從混膠到點完」的總時間壓在這個窗口內,超過就開始凝膠、來不及完成點膠,必要時只能分批混膠。
- 固化時間:點完之後材料變硬、建立強度的時間。同一型號在 25 °C 下約 60 分鐘、70 °C 下約 30 分鐘 完成固化。
這兩個數字就是節拍預算的兩個扣分項。實務上消化固化時間的常見手法,是把固化站併進既有的烘烤或組裝工序——反正模組本來就要過一次烘箱,順便固化,就不必單獨開一個等待站。若產線的節拍原本就貼得很緊、也沒有既有烘烤工序可以順路吃掉,雙劑的固化就會從「額外品質」變成「額外瓶頸」。
| 站點 | 單液導熱泥 | 雙劑導熱凝膠 |
|---|---|---|
| 混膠 | 無 | 計量 + 靜態混合(須在操作時間內完成) |
| 點膠 | 直接點膠 | 直接點膠 |
| 固化 | 無(點完即下一站) | 25 °C 約 60 分鐘、70 °C 約 30 分鐘 |
| 固化站可否併入既有烘烤 | 不適用 | 可,順路吃掉固化時間 |
固化還帶一個容易被低估的風險:局部不固化。混合比跑掉、混合不均、或材料在混合管裡已局部凝膠,都會造成某些區域沒固化完全,接合層軟硬不一。這種缺陷不會在點膠外觀上立刻看出來,要等熱循環或抽測固化度才浮現——所以雙劑的導入驗證,固化度是必查項,不是選查項。
返工:能不能拆,決定報廢成本誰扛
返工是兩條路線差距最大、也最常被採購會議忽略的一軸。
單液導熱泥不固化,返工相對乾淨:元件要換、位置點錯、模組報廢前要救,用異丙醇搭配塑膠刮刀即可把膠清除、重新點膠。雙劑凝膠固化後是 Shore 00 級的軟質彈性體,仍可小心剝離、性質類似導熱墊片——但剝離後必須徹底清除殘膠、重新塗覆,工序比單液泥多,而且無法只靠「補一點膠」復原。
這裡要澄清一個常見誤會:兩條路線都能返工,差別不在「能不能」,而在「返工要花多少工、熱阻回不回得去」。單液泥不固化,清除比固化後的矽膠更乾淨;雙劑凝膠固化為軟質彈性體、可小心剝離,但要花時間清殘膠與重塗。官方技術說明也直言,這兩種返修都無法讓接合處回到出廠時的導熱性能,需要重新塗覆,且在塗新一層前必須徹底清除固化殘留物。所以選型時該問的不是「可不可以拆」,而是「拆完清理與重塗要多少工時、以及返修後熱阻是否仍在目標內」。
返工的第二層代價是返工後的複測。重新點膠、重新壓合的接合層,接合層熱阻不會自動回到原本的水準——夾持壓力、膜厚、覆蓋率都可能變。所以返工流程要連「返工後量什麼」一起定義:在相同壓力與相同膜厚條件下複測熱阻或溫升,確認仍在目標內,才算返工完成。單液泥因清除容易、風險低,這一環通常寬鬆;雙劑因剝離後須清殘膠、重新塗覆,返工後複測幾乎是必要的。
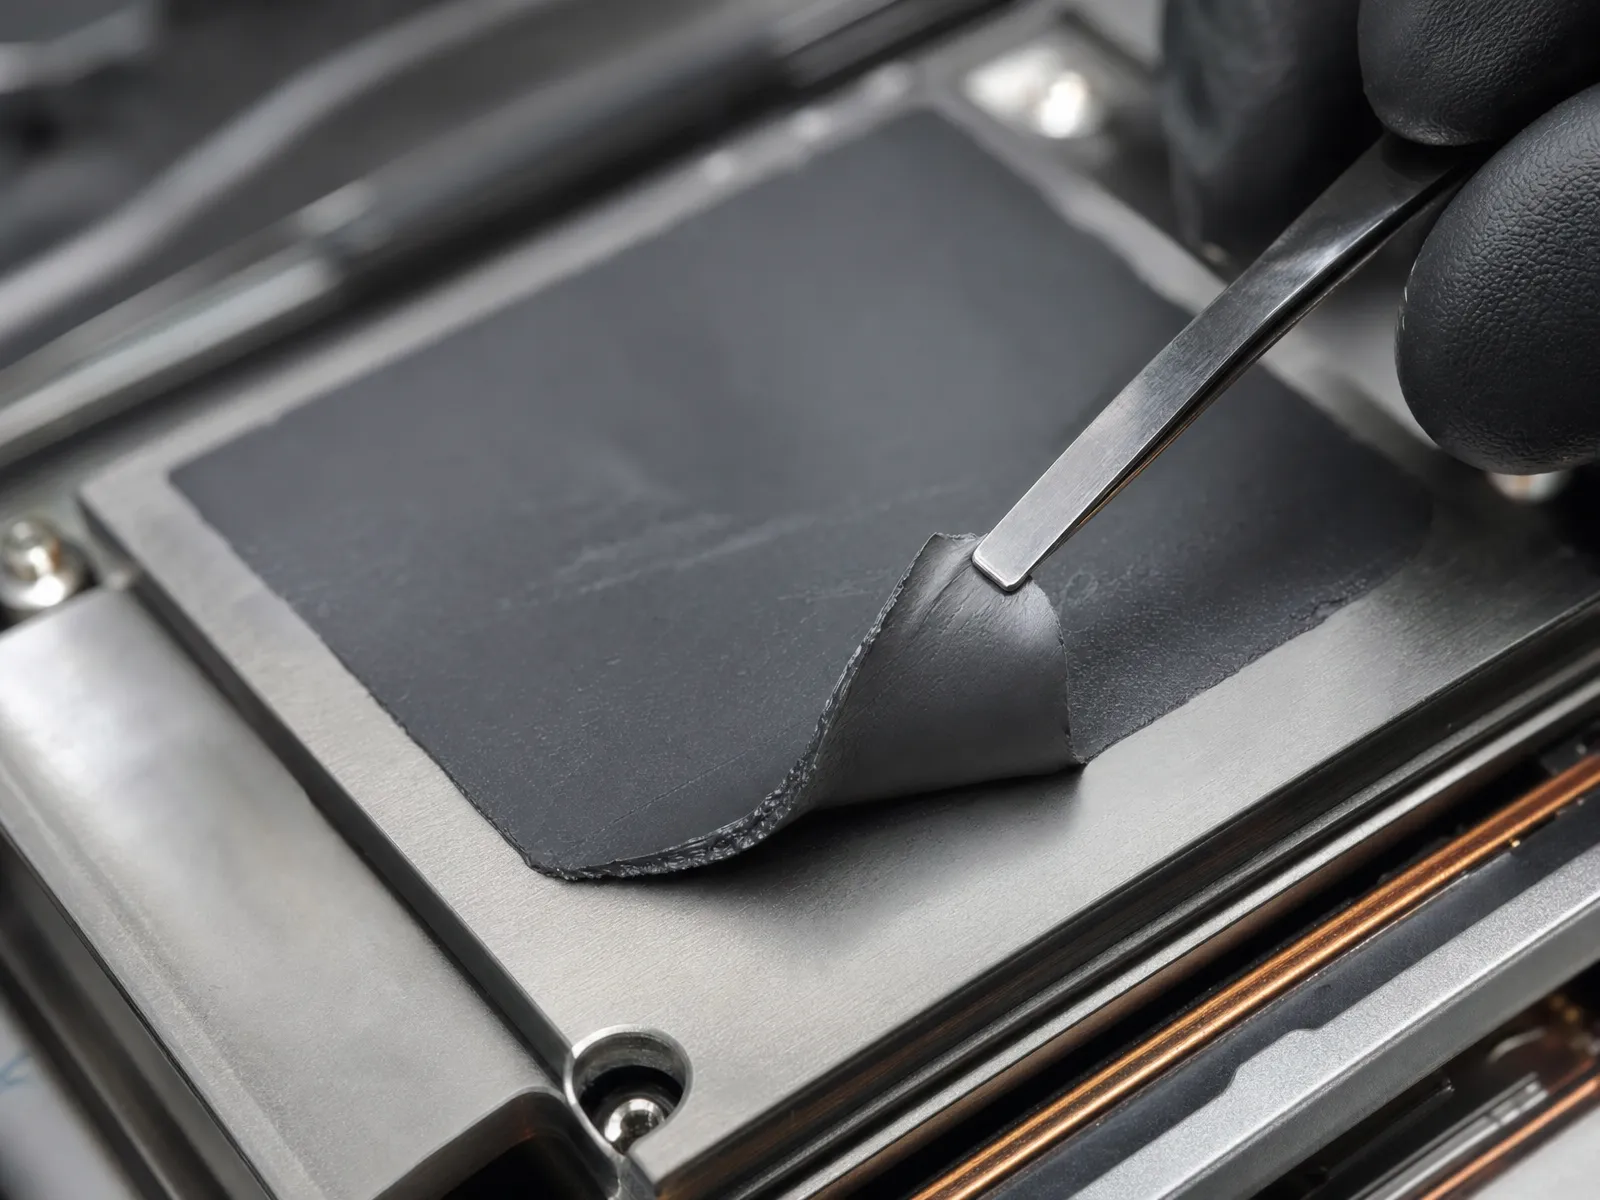
返工不是「拆得下來」就好:剝除難易、殘膠量、以及剝除後要不要重新量熱阻,都是選型時就該問清楚的題目。
節拍:混膠工序、靜態混合管與點膠一致性
節拍(takt)是單液與雙劑分道揚鑣的第三軸,也是繁中市場最少被講清楚的一軸。
單液泥的節拍最乾淨:不混膠、不固化,點完即下一站。它的製程時間幾乎等於點膠時間加上一片模組的移動時間,非常適合多站自動化產線與怕壓元件。像 TIF050-11P 這類點膠即用、無須固化的單劑泥,厚度由點膠量決定,所以出膠量重複精度直接等於最終膜厚精度——這是單液導入時最該盯的製程參數。
雙劑凝膠的節拍要把三段加起來:點膠時間 + 混膠時間 + 固化等待。混膠靠計量混合系統加靜態混合管完成,計量精度與混合管規格(段數與流量匹配)決定混合品質;混不勻不只是顏色不均,還會連帶造成局部不固化。材料的流變性質也直接影響設備相容性:黏度決定用哪種供料與點膠閥,高黏度泥膏需要螺杆泵或柱塞式閥,而雙劑的兩劑黏度還可能不同(例如 TIF050AB-11S 的 A 劑與 B 劑黏度都在百萬 mPa·s 量級),計量系統得同時推得動兩邊。
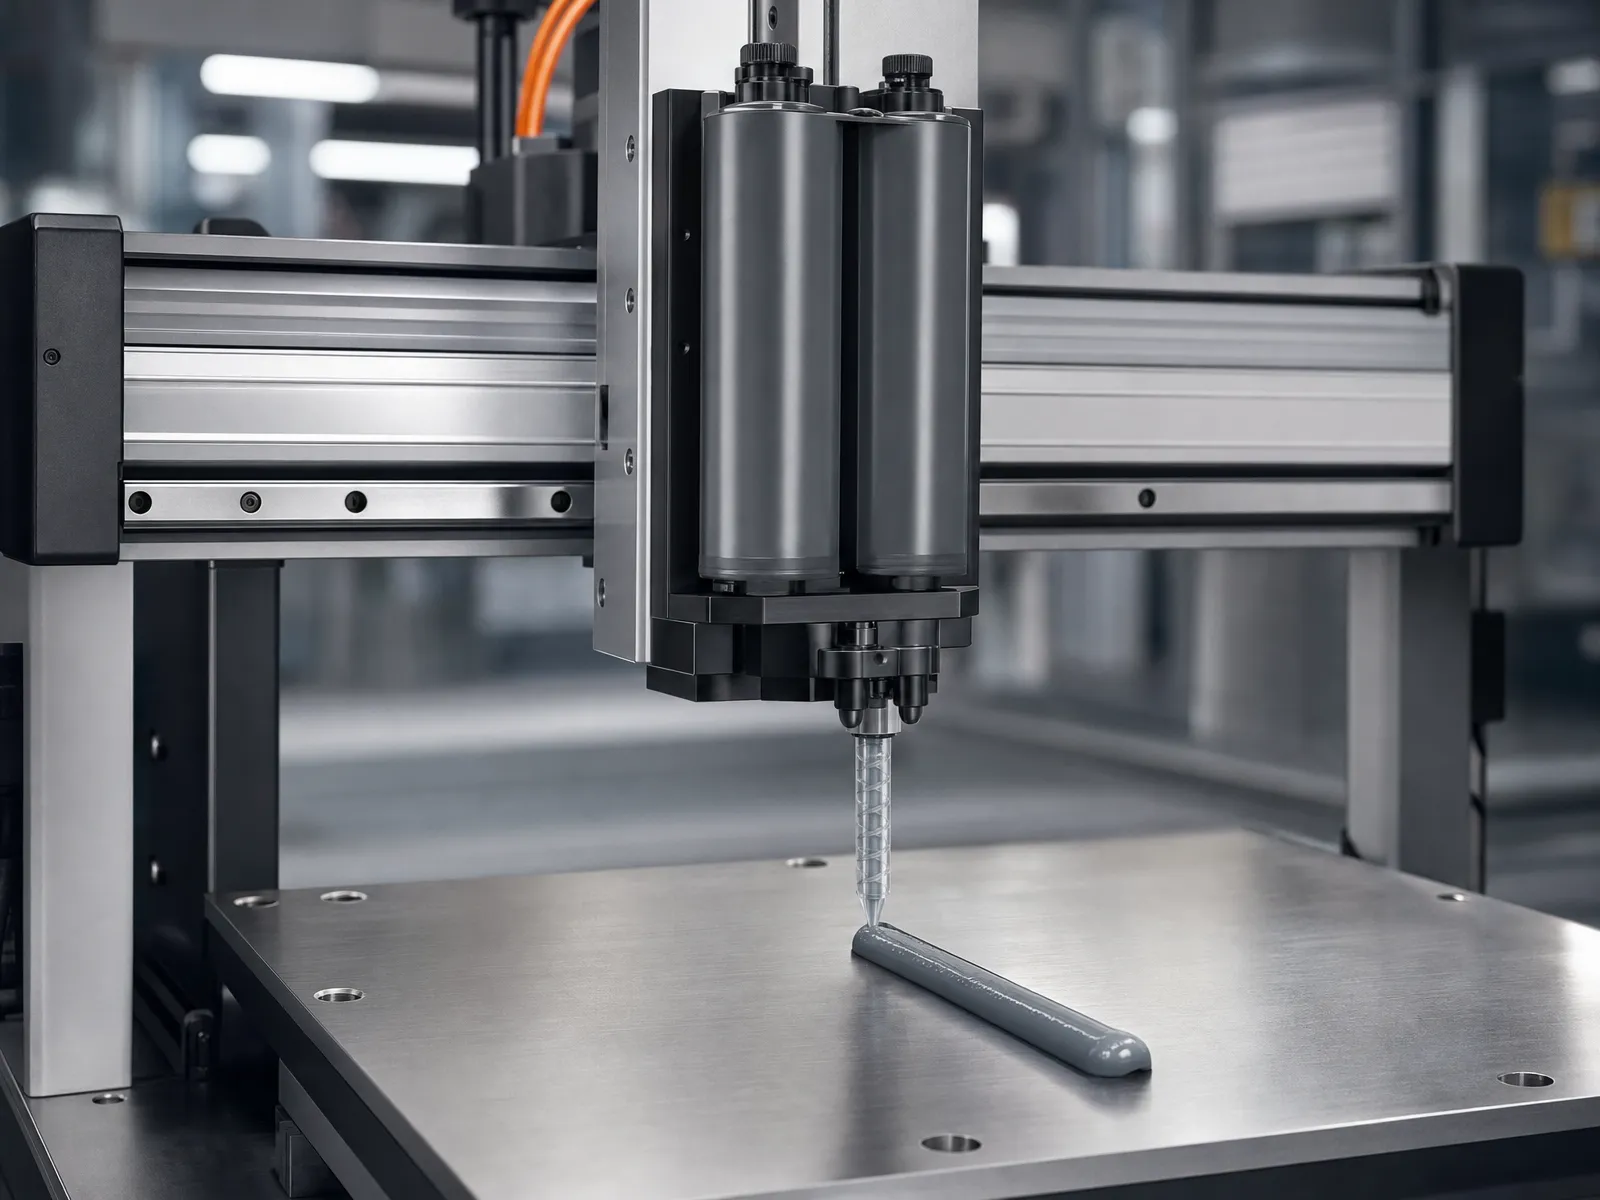
雙劑的節拍成本集中在混膠與固化;設備端要驗證的是計量精度、混合管規格與出膠量的一致性,不是單看導熱率。
無論單液或雙劑,量產穩定性的共同終極指標都是出膠重量 CV(同批重複點膠的重量變異係數)。導入驗證時先用「連續點膠 50–100 點、逐點秤重」建立基線,之後量產定期複測——點膠製程的漂移,多半先反映在重量 CV 上,而不是先反映在外觀。單液沒有固化掩蓋,CV 直接等於膜厚精度;雙劑即使 CV 變差,也可能被固化後的外觀蓋過去,所以雙劑更不能只看外觀。
一張表看完:固化 × 返工 × 節拍的三軸取捨
把前面三節收成同一張表。導熱係數那一欄刻意放在最後——它常常是選型會議第一個被問、卻最不該第一個被決定的數字。
| 比較軸 | 單液導熱泥(單劑型) | 雙劑導熱凝膠(現場固化型) |
|---|---|---|
| 現場固化 | 不需要 | A/B 混合後固化,室溫或加熱皆可 |
| 操作時間 | 不適用(無 pot life) | 需計算;如 TIF050AB-11S 25 °C 下 30 分鐘 |
| 節拍負擔 | 低(點完即下一站) | 較高(混膠工序 + 固化等待) |
| 返工 | 不固化,用異丙醇+刮刀清除,較乾淨 | 固化為軟質彈性體,可小心剝離;須清殘膠+重新塗覆 |
| 適用間隙 | 大公差、異形、怕壓 | 大間隙、需長期穩定接合 |
| 組裝應力 | 近零 | 固化前極低,固化後為軟質彈性體 |
| 抗振動/密封 | 靠結構件承擔 | 較佳:固化後耐高溫、抗老化、可密封防滲入 |
| 典型導熱率(以 Ziitek 現售為例) | 5.0 W/m·K(TIF050-11P) | 5.0 W/m·K(TIF050AB-11S) |
讀表的順序建議是「固化 → 返工 → 節拍 → 最後才是導熱係數」。前兩軸是二選一的硬門檻:產線等不起固化、或產品壽命內要拆修,單液幾乎是唯一解;反之若介面需要長期穩定接合、抗熱循環與抗振動,雙劑才有意義。想知道同一介面還有哪些材料可選,可先看 Ziitek 導熱介面材料產品總覽 把選項攤開,再回到本表收斂。
如果你的間隙或節拍剛好卡在兩者之間,帶著尺寸、公差與節拍需求向 Ziitek 索取樣品與規格書,通常比在會議上繼續比導熱率更快收斂。
什麼情況該選別的路線:墊片、相變材料與導熱膏
把單液泥與雙劑凝膠比完,還要誠實說一句:很多介面根本不該用點膠材料。
- 平整、可夾緊、要極薄膜厚的介面(如處理器頂蓋對散熱片):用導熱膏,靠鎖固壓力把膜壓薄。它不固化、導熱係數不高但膜極薄,熱阻反而低。
- 需要可重複拆裝、穩定夾持的介面:用預切好的導熱墊片或相變材料。它們有固定厚度、好裝好拆、品質一致,適合量產與維修並重的設計。
- 只有大公差、異形、深而寬、又怕壓的間隙,才輪到點膠材料——這時再回頭問要不要固化。
點膠是製程手段,不是目的。若你的介面其實尺寸穩定、需要乾淨快速貼合,硬上點膠只會多一道工序、多一個變異來源。對選型順序還不確定的,可以先看導熱材料選型指南,把「間隙—壓力—量產條件」這條決策鏈走完,再回來看製程這一段。
量產驗收:怎麼證明選對了
選定路線後,導入量產前把製程收斂到四個檢查點,能省下大量試產成本:
- 出膠量基線:固定針頭、壓力/轉速與路徑參數,逐點秤重確認單點出膠量落在目標膜厚對應的容差內,並記錄重量 CV。
- 固化驗證(雙劑限定):確認混合比、混合品質與固化曲線,抽測固化後硬度與外觀,排除局部不固化。
- 返工複測:把返工流程走一遍,確認剝除難易、殘膠量,並在相同壓力與膜厚下複測熱阻仍達標。
- 首件與可靠度抽測:點膠參數凍結進作業標準書,首件三批抽測熱阻與熱循環樣本,量產後定期複測重量 CV。
熱阻的比較與驗收要用同一把尺。ASTM D5470 是在固定壓力與固定膜厚條件下量測熱傳性質的標準,所以跨型號、跨供應商比較時必須連壓力與膜厚一起比——同一型號在不同壓力下的熱阻抗本來就是兩個數字(例如 TIF050AB-11S 標示 @10 psi 與 @50 psi 就有差異)。只看 W/m·K 的排行榜,等於把測試條件全部丟掉。
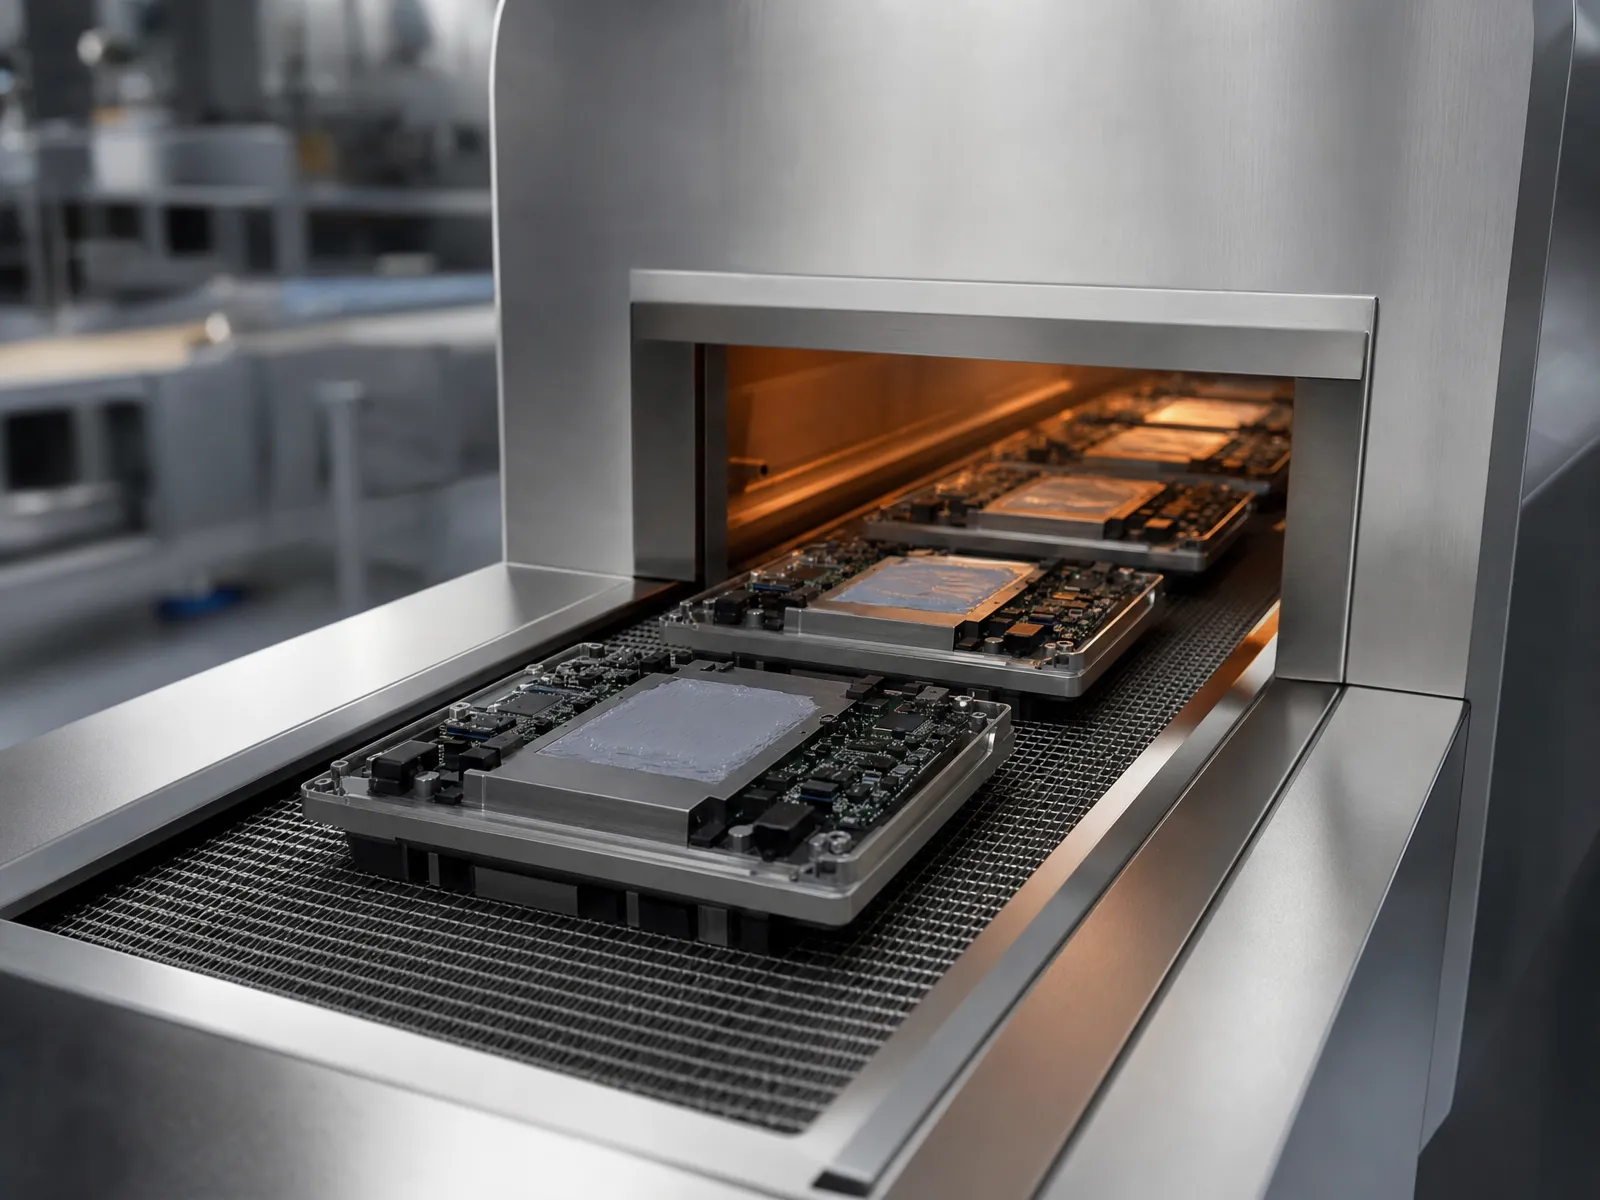
固化站能不能併進既有工序,往往比固化時間本身更決定雙劑的節拍可行性。
常見問題(FAQ)
單液導熱泥和雙劑導熱凝膠差在哪?
差在固化。單液泥出廠即軟態、現場不需混合與固化等待,節拍快,返工用異丙醇加刮刀清除即可;雙劑凝膠 A/B 混合後交聯成軟質彈性體,抗振動與密封更好,但要多一道混膠工序與固化時間,返工也得先剝離、清殘膠再重新塗覆。
雙劑凝膠可以手動混合嗎?
小量打樣可以,量產不建議。手動混合的計量誤差與氣泡帶入量都不可控,會直接反映在固化品質上;量產要用計量混合設備加靜態混合管。
單液導熱泥點完會流塌嗎?
不會,前提是配方觸變性正確。觸變材料在剪切停止後恢復結構、保持形狀;若點完流塌,先檢查配方觸變指數是否匹配間隙深度,再檢查是不是儲存不當造成填料沉澱。
雙劑凝膠固化後還能返工嗎?
可以。雙劑凝膠固化後是 Shore 00 級的軟質彈性體,可小心剝離、性質類似導熱墊片;但剝離後必須徹底清除殘膠並重新塗覆,而且返修無法讓接合處回到出廠的熱阻值,需要重新量測確認。單液導熱泥不固化,用異丙醇與塑膠刮刀清除即可,返修比固化後的矽膠更乾淨。
節拍很趕,該選哪一個?
先問「產線等不等得起固化」。若沒有時間等、也沒有既有烘烤工序可以順路吃掉固化,單液泥的節拍優勢通常更實際;若有地方等固化、且介面需要長期穩定接合,再評估雙劑。
結論:回到三個問題
單液導熱泥與雙劑導熱凝膠沒有「哪一種最好」,只有「哪一種最適合你這條產線」。把選型拉回三個問題:要不要固化、壞了能不能拆、產線等不等得起——答案指向單液或雙劑,再往下才是導熱率、設備與參數。
Ziitek 自 2006 年生產熱管理材料,單劑導熱泥(TIF)與雙劑現場固化凝膠(TIF AB)皆為可自動點膠的形態,並提供混膠、點膠條件開發與返工流程的支援。帶著你的間隙尺寸、節拍需求與返工政策,與 Ziitek 技術團隊討論製程導入 →。
同一個主題的系列文章(膏、泥與雙劑凝膠的製程選擇),整理在點膠與量產製程主題頁;若你還在比較更多路線,導熱膏為何在平整介面上仍是另一條值得理解的答案,可延伸閱讀導熱膏系列說明。