灌封樹脂導熱係數怎麼看?黏度與填料取捨
導熱係數、黏度與填料比例是同一枚硬幣的三面:把 k 拉高的手段會同時把黏度拉高、把流動填隙的能力拉低。本文把灌封樹脂的導熱係數拆成「怎麼讀」與「怎麼取捨」,附測試條件索取清單與一張決策表。
灌封樹脂的導熱係數(thermal conductivity,常寫成 k)大概是灌封材料選材會議上被問最多的數字:供應商型錄上寫 3 W/m·K,另一家標 1.5,是不是挑高的那支就好?如果散熱真的只由這個數字決定,答案就是「越高越好」——但實務上,k 只是起點。同一個 k 值,換一組測試條件、換一個灌封間隙、換一支黏度不同的膠,最後在你模組上「值多少」都不一樣。
換句話說,導熱係數、黏度與填料比例是同一枚硬幣的三面:把導熱係數拉高的手段(往樹脂裡加導熱填料),會同時把黏度拉高、把流動與填隙的能力拉低。看不到這條連鎖,就會出現「買了高 k 的膠,實測溫度卻沒比較好」的結果。這條灌封與黏接的材料主線收在灌封與黏接主題底下,本文是其中「材料特性怎麼讀、取捨怎麼下」的那一段。
導熱係數 (k) 到底是什麼?先分清材料性質與系統熱阻
導熱係數描述的是「材料本身傳導熱能的能力」,單位是 W/m·K:數值越高,同樣厚度、同樣溫差下能通過的熱流越多。幾個對照能幫你建立量感——靜止空氣(25 °C)只有約 0.026 W/m·K,銅約 400、鋁約 240,而灌封膠普遍落在不到 1 到數個 W/m·K 之間。即使做到 4 W/m·K,與金屬仍差兩個數量級,所以灌封膠的角色是「把熱從元件導到外殼」的介質,不是散熱器本身。
這裡有第一個必須劃清的邊界:導熱係數 k 是材料性質,熱阻 (Rth) 是系統表現。 k 說的是這塊材料;熱阻說的是「這一片膠、在這種厚度與壓力下」的整體表現,它同時包含材料本體與上下兩個接觸界面。膜厚多一倍,熱阻大致也跟著變。所以型錄上的 k 不能直接拿來預測你的模組會不會過溫——要預測,你需要的是「在你那個間隙與壓力下的熱阻」;兩者不能互換比較,這個區別在導熱材料選型指南裡有更完整的拆解。
導熱係數是「這塊材料」的性質——填料在基體裡的分布,決定了這個數字。
第一個陷阱:導熱係數離開測試條件就不能比
兩份都標 3 W/m·K 的數據,可能根本不是同一件事。灌封膠的導熱係數通常走兩條量測路線:ASTM D5470 這類穩態熱流法,把試片夾在上下金屬塊之間、控制夾持壓力並量測實際膜厚,得到的是這個壓力、這個厚度下的熱阻;另一條是瞬態法(熱盤/TPS),一次取得材料本體的導熱係數與熱擴散率——它回答的是「材料性質」,不直接回答「裝進你那個間隙後會怎樣」。兩條路線的差別、以及各自的適用場合,在導熱係數量測方法這頁有系統性的整理。
實務上的判據很簡單:索取數據時,測試條件比數值本身更該問清楚。 至少要這五項——測試方法與標準、夾持壓力、膜厚(BLT)、樣品面積與取樣點數、以及重複次數與離散度。少了這些,那個 3 就只是一組無法比較的座標。更進一步的做法,是要求同一片材料在你製程壓力的上下限各給一組數據,壓力相依性才看得出來。
瞬態法得到的是材料本體的導熱係數;它不直接告訴你「裝進那個間隙後」的表現。
穩態熱流法的關鍵不是金屬塊多精密,而是壓力與膜厚能不能被固定並記錄下來。
填料比例與導熱係數:這條曲線不是直的
灌封樹脂的基體本身導熱很差——有機矽基膠大概只比空氣高一個數量級,離任何散熱需求都很遠。能用的導熱係數,幾乎全靠填料:氧化鋁、氮化硼、氮化鋁這類高導熱顆粒摻進樹脂裡,把熱的路徑從「穿過絕緣的聚合物」改成「沿著顆粒網絡傳出去」。
但這條「加填料 → 提高導熱」的曲線不是直線,而是非線性的滲流式行為:填料少的時候,顆粒彼此孤立、被樹脂隔開,導熱係數提升有限;加到大約顆粒開始互相接觸、形成連續網絡的門檻附近,導熱係數才會明顯跳升;過了門檻之後,繼續加填料的邊際效益快速下降——顆粒與顆粒之間的接觸熱阻、以及填料能否均勻分散,開始成為瓶頸,曲線逐漸走平。門檻位置也取決於填料的形狀與粒徑分布:長徑比大的填料(例如片狀氮化硼)會比球形填料更早在較低的含量就形成網絡。
所以面對「導熱係數越高越好嗎?」這個問題,答案是不一定。填料的粒徑與粒徑分布(大小顆粒混搭能把堆積密度做高)、分散工藝、以及填料與基體的界面處理,都會左右這條曲線的形狀;而填料比例越高,配方在力學、製程與成本上要付的代價也越大——這正是下一節要談的。
填料比例越低,樹脂越透;越高,外觀越實。導熱係數的提升,就藏在這個由透轉實的過程裡。
填料拉高導熱的另一個代價:黏度上升,流動與填隙變差
填料拉高導熱係數的同時,也會把灌封膠的黏度一起拉高。黏度的定義是液體流動的內部阻力——黏度越高,流動阻力越大、越不容易流進細縫與元件底部。而灌封膠多半是非牛頓流體:黏度會隨溫度升高而下降,也會隨剪切率改變,所以「這支膠幾 cP」若沒帶溫度與剪切率,等於沒說。
黏度為什麼是取捨的核心?因為灌不滿就等於白加填料。高黏度的膠在窄間隙或元件下方流不到位,會包住氣泡、留下空洞;而空氣的導熱係數只有約 0.026 W/m·K(25 °C),一個佔體積幾個百分點的空洞,就可能把填料辛苦拉上來的導熱係數抵銷掉一大截。同樣地,需要低應力的場景(怕壓傷元件、怕熱循環開裂)也偏好中等填料、可流動的配方,而不是一味堆填料。這也是為什麼導熱凝膠與泥這類強調流動填隙的材料,會刻意把黏度控制在「能自流平或可點膠」的區間。
判準因此要換一個問法:不是「k 最高的是哪支」,而是「在我這個間隙與製程條件下,哪支能填滿、又把熱導出去」。 索取數據時,黏度欄位要跟著溫度與剪切率一起要,並問清楚供應商建議的灌封方式(灌注、點膠、真空輔助)。能填滿的中等 k 值,通常勝過填不滿的高 k 值。
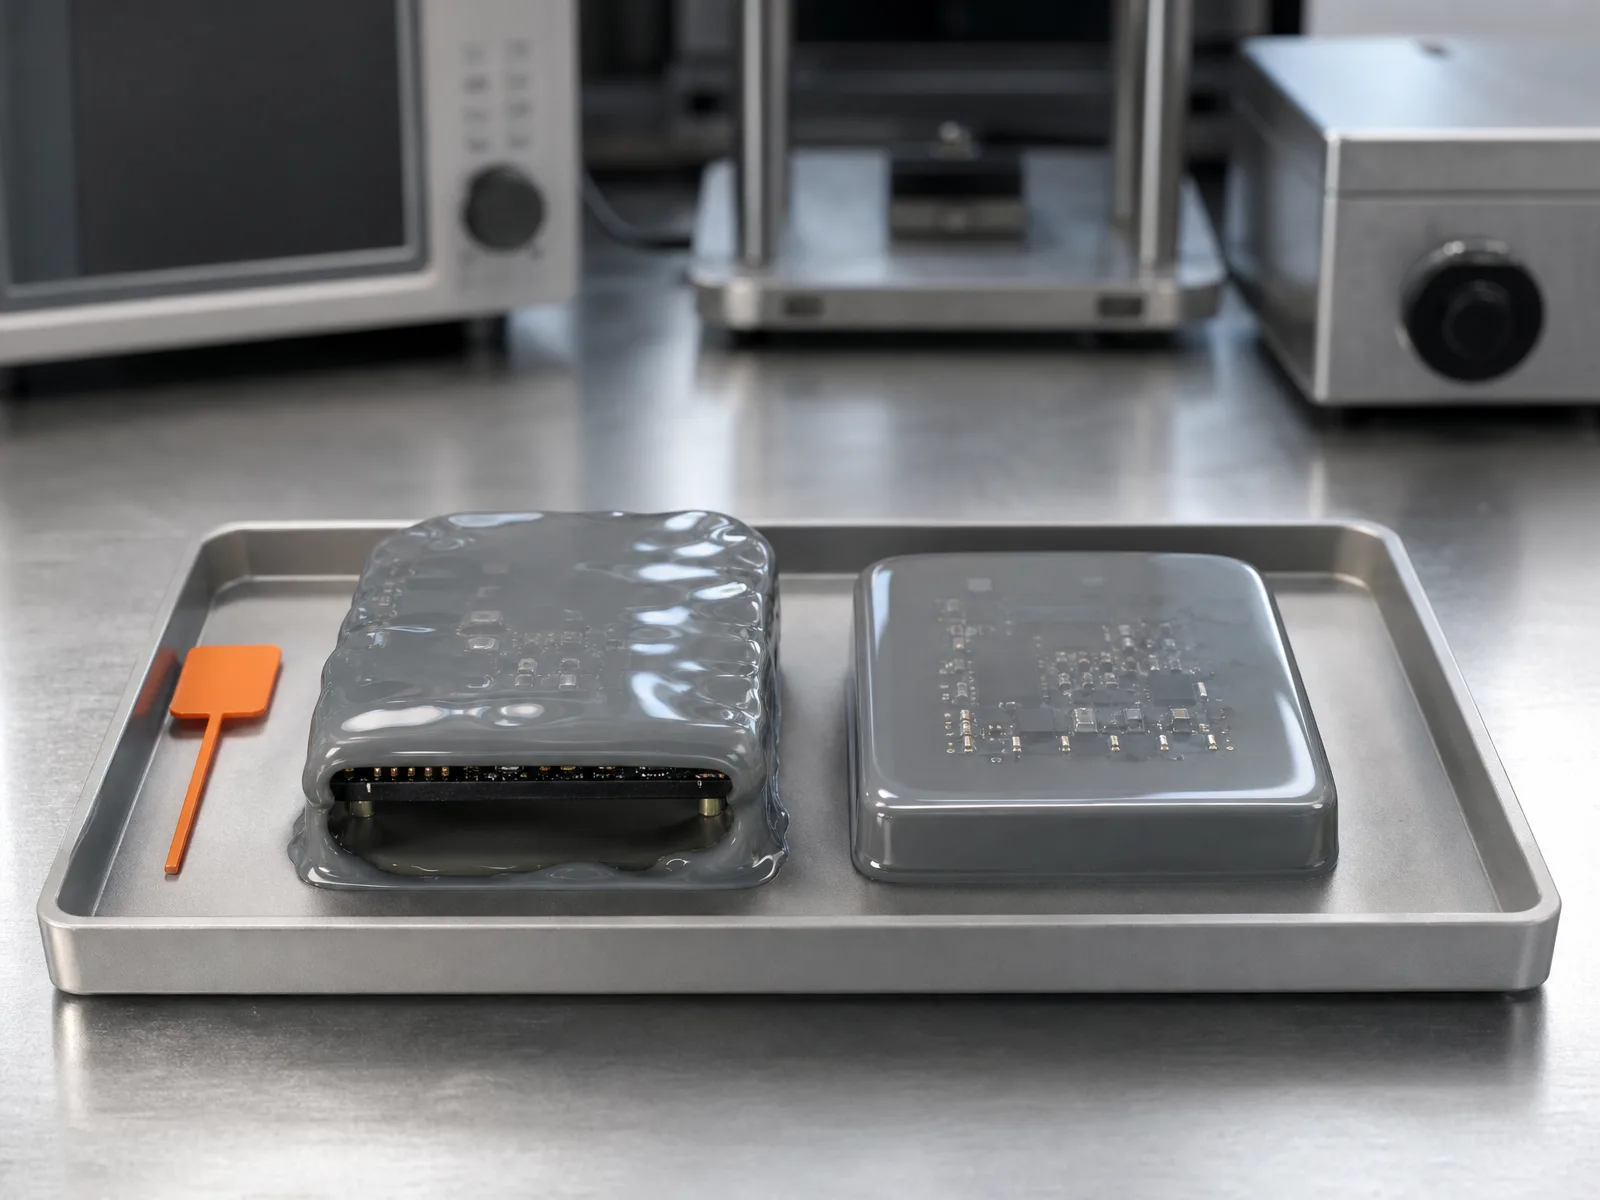
黏度上升的直接後果是填隙不足——底部或元件下的空洞,會把填料的導熱增益抵銷掉。
矽膠、環氧、聚氨酯:三種灌封樹脂的取捨座標不同
同一個導熱係數,放在不同樹脂體系裡不是同一件事。市面上的導熱灌封膠主要分三類——有機矽(矽膠)、環氧、聚氨酯,它們的模量、熱膨脹係數與耐熱性差很多,而這些差異會決定膠在熱循環後是「仍貼合」還是「開裂、脫層」。所以選材時,k 只是其中一列,不能單獨比。
| 體系 | 模量/應力特性 | 耐熱與熱膨脹 | 典型導熱係數區間 | 返修/拆解 |
|---|---|---|---|---|
| 有機矽(矽膠) | 低模量、彈性高、對元件應力小 | 耐熱範圍寬、低溫柔韌 | 約 1.0–4.0 W/m·K | 較難完整剝除,但可局部切除 |
| 環氧 | 高模量、剛性、可做結構支撐 | 剛性高、膨脹較低 | 約 1.2–2.5 W/m·K | 固化後硬、返修困難 |
| 聚氨酯 | 韌、耐磨、成本較低 | 耐熱相對較差 | 依配方(站內無對應灌封產品線,請以供應商 TDS 為準) | 中等 |
(上表的導熱係數區間取自站內實際產品線分類頁:矽膠灌封膠系列(λ 1.0–4.0 W/m·K)與環氧灌封膠系列(λ 1.2–2.5 W/m·K);實際型號請以該型號的技術資料表為準。)
填料比例拉高的代價不只在黏度。填料本身多是高介電常數的陶瓷相,比例越高,配方的介電強度、耐壓與體積電阻就越需要另行驗證,不能只由基材體系推定——同一種矽膠或環氧,換了填料體系與比例,絕緣相關的數據就可能不同,而灌封膠的絕緣耐壓正是它保護元件的核心職能之一。所以索取數據時,除了 k 與黏度,也應要求固化後樣品在指定試片厚度、電壓上升速率與溫濕度條件下的介電強度與體積電阻值。
除了基材本身,固化方式與交聯程度也會改變成品的模量與耐熱——同一支膠在室溫固化與加熱固化下,最終性質不會完全一樣。所以索取數據時,也要確認測試樣品的固化條件是否與你的產線一致。
同一個導熱係數,放在矽膠、環氧、聚氨酯身上是不同的東西——模量與膨脹係數決定了熱循環後能不能維持貼合。
選型的順序因此是:先問應用環境要「軟還是硬」——怕應力的場景(大間隙、頻繁熱循環、精密元件)偏有機矽;要剛性、要介電強度與耐壓絕緣、要低膨脹的場景偏環氧;一般防護、成本敏感的場合才輪到聚氨酯。 定了體系,再在該體系裡挑填料與 k。反過來「先挑最高 k 再回頭挑體系」,很容易挑到一個膨脹係數或模量不匹配的膠,熱循環幾輪後就出現裂縫或脫層——那時候導熱係數再高也幫不上忙。而這種匹配能不能穩定複製,取決於供應商的製程一致性與能否提供批次檢驗數據。
取捨怎麼下決定:一張表看完導熱、黏度與填料比例
把前面幾節收斂成一張表:先定「填不填得滿」,再談「k 要多高」。
| 你的情境 | 第一優先 | 填料方向 | 對黏度的容忍度 | 體系傾向 |
|---|---|---|---|---|
| 大間隙、要流滿、元件怕應力 | 填隙與低應力 | 中 | 要低黏度、能自流平或可點膠 | 有機矽 |
| 要薄、要剛性、要介電強度與絕緣 | 熱阻與絕緣 | 高 | 可較高(可加壓或真空輔助) | 環氧 |
| 寬溫循環、車規或新能源模組 | 熱循環下不裂、不脫層 | 中 | 中 | 有機矽(低模量) |
| 成本敏感、一般防護 | 成本 | 低至中 | 中 | 聚氨酯或一般矽膠 |
一句口訣:先確認「在你那個間隙與製程下能不能填滿」,再決定要堆多少填料。 能填滿的中等 k,勝過填不滿的高 k。這也回應了本文開頭那個問題——型錄上 3 與 1.5 誰比較好,取決於哪一支在你的條件下能被完整灌入、並在熱循環後仍貼合,而不取決於數字大小。
常見問題
導熱係數越高越好嗎?
不一定。填料—導熱係數的關係是非線性的,過了滲流門檻後邊際效益快速下降;同時填料比例越高,黏度、機械性質、製程與成本上的代價也越大。真正決定散熱的是「在你的間隙與壓力下的熱阻」,不是型錄上的 k 值。
導熱係數和熱阻,哪一個決定散熱?
看熱阻。導熱係數是材料性質、是熱阻的輸入之一;熱阻才包含膜厚與兩個接觸界面,直接對應元件到外殼的溫差。要預測模組溫度,索取在製程壓力與實際膜厚下的熱阻數據,比比較 k 值有意義。
填料加越多,成本一定越高嗎?
通常成本、黏度與製程難度都會一起上升。高填料配方對計量、混合、真空脫泡與點膠設備的要求更高,良率風險也跟著增加;而且如前面所說,加到一定程度後導熱增益會趨緩。值不值得,要用「填滿後的實際熱阻」來判斷。
怎麼驗證灌封後實際散熱有沒有變好?
用你的模組、你的間隙與壓力,做灌封前後的溫升或熱阻對比,而不是比兩支膠的型錄 k 值。若沒有現成的量測設備,可以要求供應商在對應壓力與膜厚下提供熱阻數據,作為取捨的起點。
下一步:用你的間隙與製程條件驗一次
灌封樹脂的導熱係數,讀到這裡應該不再是單純比大小的數字:它是「填料體系與比例」「測試條件」與「你的間隙與製程」三個變數共同決定的結果,而把它拉高的手段會同時帶來黏度與可靠度的代價。取捨的次序永遠是——先能填滿,再談導熱,最後才看型錄上的 k。
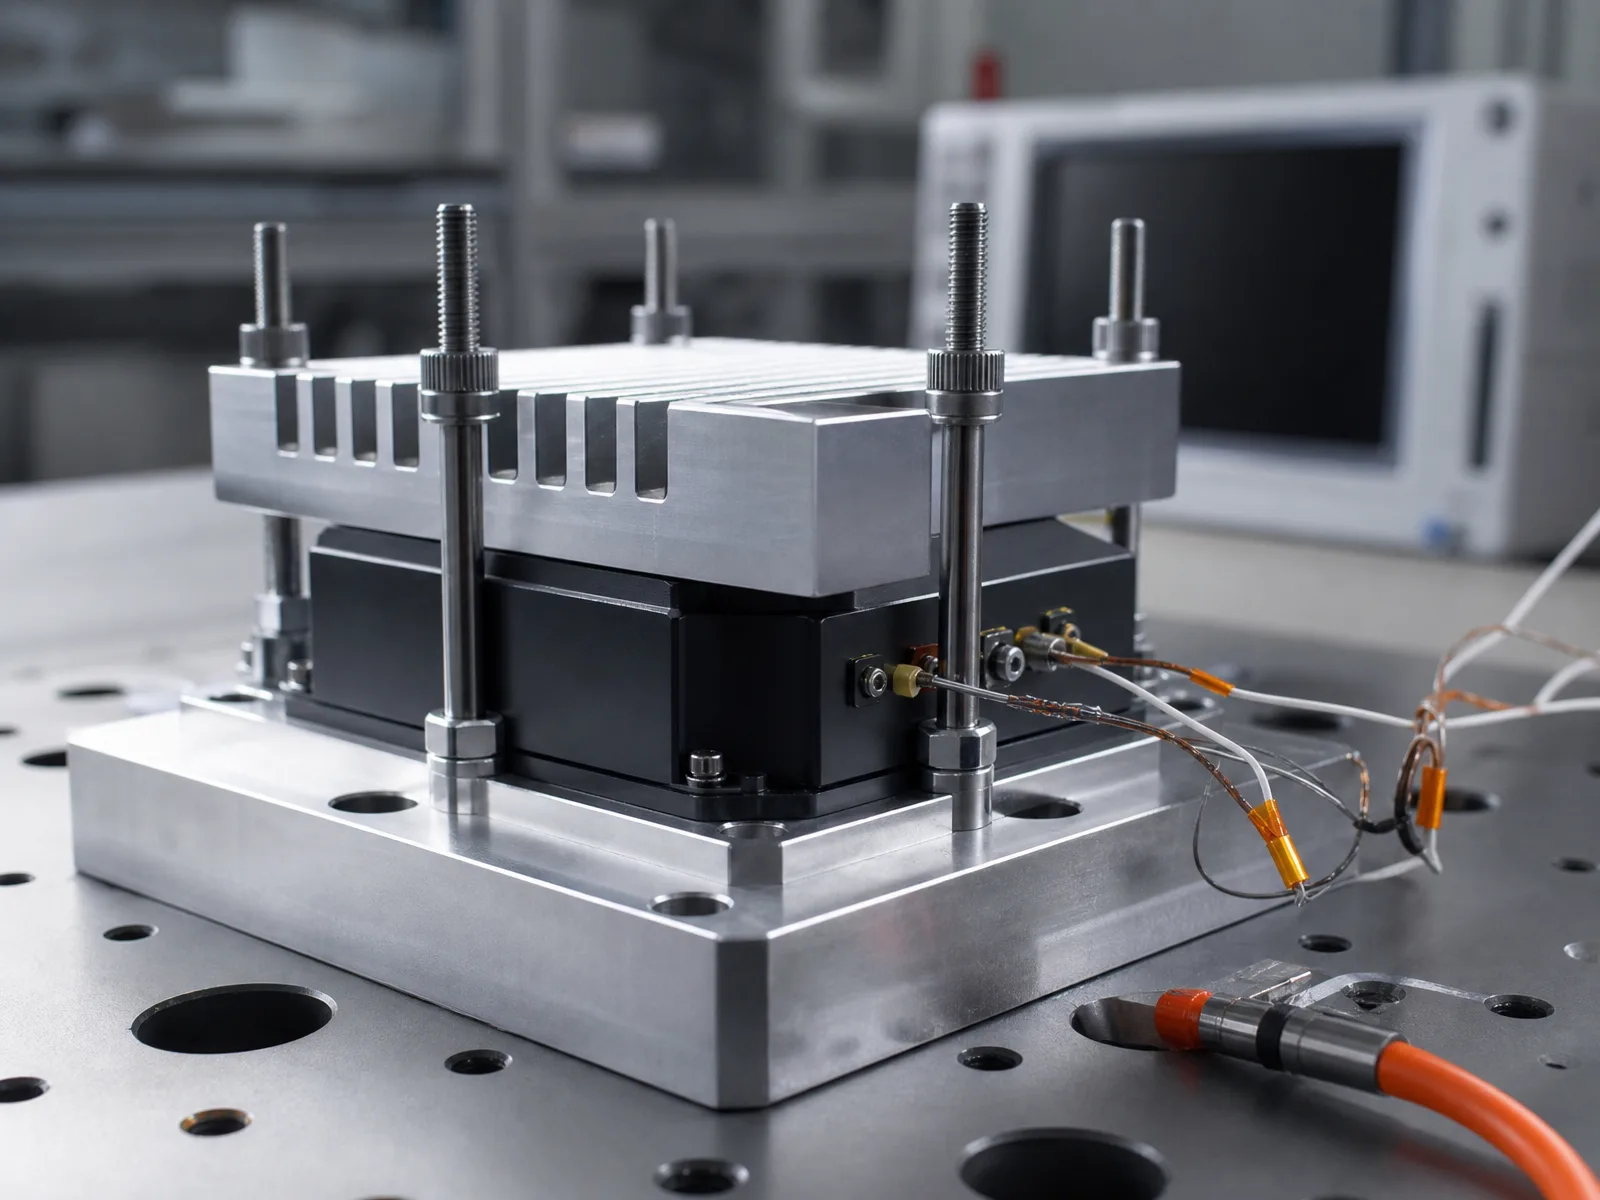
最終的判準是模組本身的溫升與熱阻——用你的間隙與製程條件實測,而不是比型錄上的 k。
如果你手上已有候選膠種、或正在為某個間隙與製程條件挑材料,可以把你的應用(間隙範圍、組裝壓力、溫度循環條件與灌封方式)帶上,與 Ziitek 工程團隊討論你的灌封選型——我們會依你的條件,協助把導熱、黏度與填料比例收斂成可驗證的一組數據。