矽膠灌封膠與環氧樹脂怎麼選?熱循環與返工
矽膠灌封膠與環氧樹脂的差別,關鍵是熱膨脹應力由誰承受:矽膠模量低、能吸收冷熱循環的尺寸差,可撬開返工,但接著偏弱;環氧模量高、接著強、硬脆防拆,但溫差大時易裂且幾乎不可逆。本文用十一個維度對照表、Shore 硬度與 Tg 判準、熱循環機制與四個問題的判斷順序,帶你決定該選哪一種。
矽膠灌封膠與環氧樹脂怎麼選,答案不在「哪一種比較好」,而在「熱膨脹應力由誰吸收」。 矽膠是低模量彈性體,它把模組內部與外殼之間因溫差產生的尺寸差自己吃掉;環氧是高模量剛性材料,它會把那份應力原封不動交給焊點、引線與晶片承受。所以判準很短:怕熱循環、元件怕應力、未來可能要返修 → 走矽膠;要結構支撐、要強接著、要防拆與耐化學 → 走環氧。 下面用十一個維度、一個機制、四個問題把這條分叉走完。
差別不在「軟硬」:矽膠與環氧是兩種不同結構
市面上最常見的電子灌封膠就是這兩類,但把它們都叫「灌封膠」,會讓人以為是同一種東西的不同硬度版本。它們的基材化學完全不同,這才是後面所有差異的來源。
矽膠灌封膠的主鏈是 Si–O(矽氧)鍵,固化後形成一個低交聯密度的彈性網——分子鏈之間只有稀疏的鍵結,可以在外力下伸縮、回復。這個結構讓它摸起來軟、模量極低(通常在個位數到數十 MPa 等級),也讓它對溫度不敏感:從 −50 °C 到 200 °C 這個區間,它一直保持橡膠態。
環氧灌封膠是靠環氧基與硬化劑交聯形成的高密度三維網。交聯點密、鏈段活動受限,固化後是一塊剛性熱固體,模量比矽膠高兩到三個數量級(GPa 等級)。它接著力強、機械支撐好、耐化學品,代價是幾乎沒有延展性——受力超過極限就直接裂,不給你預警。
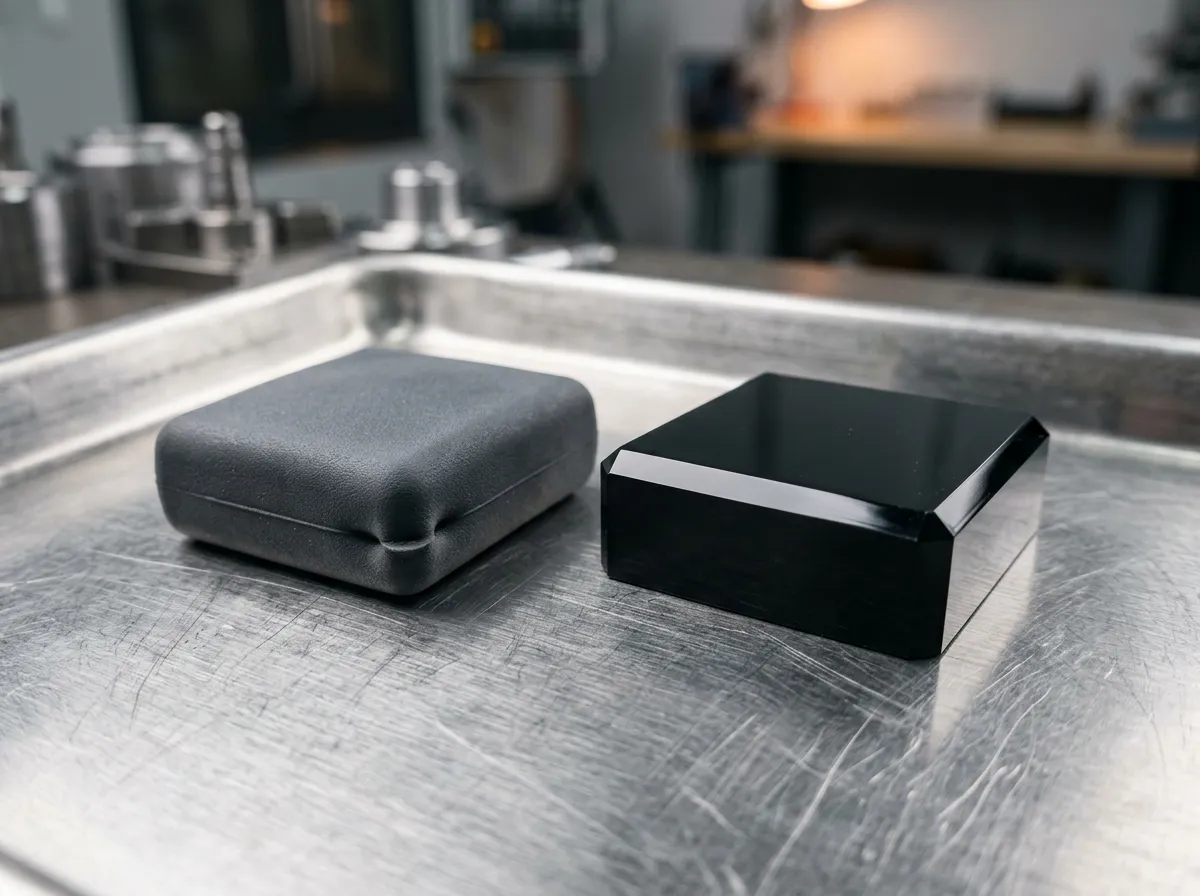
同一種用途、一樣是「灌封膠」,固化後一個是能壓扁回彈的彈性體、一個是敲得出聲音的剛性體——整條後續差異都從這裡長出來。
市面上灌封材料其實有三類:矽膠、環氧,以及夾在中間的聚氨酯(PU)——PU 的低溫韌性與耐震不錯,但耐高溫較差、台灣本地供應與查詢都少於前兩者,本文不展開。三類材料的角色分工與分類邏輯,在RECOM 的《Potting Compounds – A Guide to the Essentials》裡有同源說明(該指南將材料分矽膠/環氧/PU 三類並列優缺點),可以對照著看。
十一個維度一次看完:矽膠與環氧灌封膠對照表
下表數字是行業典型區間,實際值隨配方、填料比例與固化條件大幅變動——它的用途是讓你建立量級感、知道該向供應商問哪幾個數字,不是拿來直接抄進規格書。
| 比較維度 | 矽膠灌封膠 | 環氧樹脂灌封膠 |
|---|---|---|
| 固化後硬度 | Shore A 約 10–60(軟彈、可壓縮) | Shore D 約 70–90(剛硬、脆) |
| 玻璃轉移溫度 Tg | 約 −120 °C 以下,使用範圍內恆為橡膠態 | 一般型約 100–150 °C,超過後模量與 CTE 跳級 |
| 使用溫度區間 | −45~200 °C(KB 口徑;RECOM 指南引 −50~+200,特殊配方更寬) | −45~180 °C(一組分)/−45~130 °C(雙組分) |
| CTE(熱膨脹係數) | 較高(200–300 ppm/K 級) | 較低(填料型約 20–40 ppm/K 級) |
| 模量與應力傳遞 | 低模量,自身吸收膨脹收縮 | 高模量,應力傳給焊點/引線 |
| 接著力 | 偏弱、低表面能,對光滑面常需底塗 | 對金屬、陶瓷、多數塑膠接著強,常免底塗 |
| 耐濕行為 | 不怕水,但水氣可透過(透濕率高) | 擋水氣,但吸水後塑化、介面易水解 |
| 擊穿電壓(介電強度) | 約 15–25 kV/mm(依配方與填料而異) | 約 15–20 kV/mm(依配方與填料而異) |
| 返工性 | 可切開挖除、清潔後重灌 | 幾乎不可逆,只能破壞性拆解 |
| 導熱型(填料配方) | 0.6–3.5 W/m·K 級 | 1.2–4.5 W/m·K 級 |
| 相對成本 | 材料單價較高 | 材料單價較低 |
擊穿電壓那一列不是差異點:兩欄數字大致相當,矽膠的好處不在絕緣強度更高,而在它較軟、能緩和局部的電場應力。
看完這張表,多數人會停在「那就看要不要返工」。但真正決定成敗的是第三列那兩行 CTE 與模量——它們才是熱循環會不會裂的答案。 本簇的主題索引頁電子模組灌封與黏接材料的主題索引把矽膠、環氧、膠帶與導熱膠四條線各自展開,需要更上一層的材料大類分工時可以從那裡進去。
熱循環:為什麼環氧會裂,而矽膠能撐過去
這一段是本文想留給你的核心。
模組在冷熱之間來回時,內部的每一層材料都想按自己的膨脹率伸縮。CTE 的定義很單純:熱膨脹係數就是材料每升高 1 K、每單位長度伸長多少。問題在於不同材料的 CTE 不一樣:外殼(金屬)大約 20 幾 ppm/K,PCB 在 15–20 ppm/K 附近,而封裝膠可能是 30–300 ppm/K。三方各自想伸縮,但被黏在一起、誰也動不了——於是介面上就累積出一份應變,應變乘上材料的模量,就是加在元件上的應力。
這個關係可以寫成一句話:應力 ≈ 模量 × CTE 差 × 溫差。關鍵是它是一個乘法——你有兩條路可以把應力壓下來:想辦法縮小 CTE 差(改配方),或者把模量壓低。
矽膠走的是第二條路,而且走得極為徹底。注意表上那一行:矽膠的 CTE 其實比環氧更高,它並不是靠「膨脹得比較少」來保護元件。它靠的是模量低了兩到三個數量級——CTE 差再大,乘上一個很小的模量,加在焊點與引線上的應力就只有零頭。反過來,環氧的 CTE 雖然透過填料壓得比矽膠低,模量卻高出數百倍,兩者相乘之後,落在元件上的應力往往反而更大。
這不是紙上推演。電源模組廠 RECOM 在其灌封膠技術指南中公布了同一組熱循環測試(測試條件 −40 °C~+85 °C 冷熱衝擊)的對照結果:軟質灌封樣品在整個測試(1,500 次循環)中零失效,硬質灌封樣品則在約 1,000 次循環後開始出現電性失效(原文未標明兩種樣品具體的化學組成,但「硬質先失效」的排序在灌封領域是穩定的重現結果)。循環次數越多、溫差越大,材料就必須越軟——這是選型的硬約束,不是偏好問題。
熱循環試驗把模組反覆推過高低溫,加速暴露 CTE 失配累積的應力。裂紋通常先出現在膠體與元件的介面,而不是膠體中央。
實務結論: 如果你的模組會經歷 >50 °C 的溫差、或客戶端要求通過數百至上千次的熱循環,那「模量」這一欄的權重就大過「接著力」——先確保材料夠軟,再談接著。反之,如果模組工作溫度幾乎恆定(室內電源、固定式設備),環氧的 CTE 缺點就不會浮現,你可以放心拿它的接著力與剛性。
硬度與耐溫:「耐溫 200 °C」到底是哪一個溫度
搜尋時你一定會看到各家寫的耐溫範圍互相打架——同一種環氧,有人寫 100 °C、有人寫 150 °C、有人寫 200 °C。不是有人寫錯,是「耐溫」被用來指三件不同的事。
- 連續使用溫度(CUT):可以長期待著的溫度,材料不會明顯劣化。通常最低。
- 玻璃轉移溫度 Tg:玻璃轉移是聚合物從剛硬玻璃態轉為可撓橡膠態的溫度。環氧過了 Tg,模量會掉一個級距、CTE 會往上跳,尺寸穩定性與接著可靠度都變差。所以環氧的「耐溫」實務上是一條 Tg 線,而不是「燒不壞」的上限。
- 熱裂解/分解溫度:材料化學結構開始崩壞的溫度。通常最高,也最常在行銷文案裡被引用。
拿第三種當第一種用,是灌封選型最常見的翻車方式。向供應商問耐溫時,要問「連續使用溫度」與「Tg 各是多少」,不要接受一個孤零零的「耐溫 XX °C」。 矽膠在這一項上比較單純:它的 Tg 低於 −120 °C,整個使用範圍內都維持橡膠態,不存在「過了某個溫度模量突然跳級」的懸崖。
硬度同理,兩個數字不能互相比。量測軟材料的 Shore 硬度用 A 標尺(探針較鈍、彈簧力較小),量硬材料用 D 標尺(探針尖、彈簧力大)。Shore A 60 不等於 Shore D 60,兩把尺的刻度不能換算成同一條線。 這也解釋了為什麼兩類材料的比較表上永遠是 A 對 D——它們本來就落在不同的量測區間。實務上有兩個用法:① 同一類材料之間比軟硬(A 對 A、D 對 D);② 把 Shore 值當作「模量」的粗略代理指標,判斷誰能把應力吃下來。要對現售規格,可直接翻矽膠灌封膠的現售系列與硬度規格與環氧灌封膠的現售系列與硬度規格兩邊的型號表。
硬度是量出來的,不是摸出來的。同一塊矽膠用 Shore A 與 Shore D 量會得到完全不同的數字,兩者不可換算。
還有一個常被混淆的溫度:導熱需求。若你的模組功率密度高、熱必須穿過灌封層導到外殼,就會需要導熱灌封膠(填料配方)。這是一條獨立的判斷軸,它不會推翻前面「軟或硬」的結論,只會縮小可選型號範圍——填料一加多,膠體變稠、流平變差、氣泡更難排,這些製程代價要一併算進去。
耐濕:不怕水 vs 擋住水,是兩種完全不同的保護
「矽膠和環氧都很防水」是一句沒有資訊量的話。真正該問的是:水氣侵入之後,哪一種材料會壞、怎麼壞?
兩者的吸水率其實都不高(填料配方通常在 1% 以下),差別在機制:
- 環氧是屏障型。 它的透濕率低,能把水氣擋在外面,所以在潮濕環境的短中期表現好。但反過來說,它同時也把已經進去的水氣關在裡面。環氧吸水後會發生塑化(Tg 下降、模量下降),而長期高溫高濕會讓介面端發生水解,接著力從介面開始掉——失效往往不是膠體爛掉,是「膠還好好的,但和金屬分開了」。
- 矽膠是不怕水型。 它的透濕率天生比環氧高,水氣進得去也出得來,不會累積在裡面;加上矽氧鍵的耐水解性好、材料本身疏水,泡水或高濕後體積、電性與機械性質的變化都小。代價是:如果你的應用要求的是「水分子完全不能進到模組內部」(例如含裸露高阻抗節點、或對離子污染敏感),矽膠的透濕性反而是缺點,這時該做的是加外殼或改用屏障型系統,而不是單純換材料。
還有一個複合條件常被忽略:水氣加上溫度,比單獨一項嚴重得多。 高溫高濕(例如 85 °C / 85% RH)同時觸發吸濕、塑化與介面水解,遠比單獨的常溫泡水或單純高溫嚴苛。所以耐濕驗證要看的是「濕熱老化後的接著力保留率」,而不是「泡水 24 小時後絕緣電阻還在不在」。
耐濕的關鍵不是初始絕緣值,而是經過高溫高濕老化之後,介面接著力還剩多少。驗證要看保留率,不是看單點數據。
返工:矽膠怎麼撬、環氧到底有沒有救
工業現場最常見的錯誤期待是「先灌下去,壞了再拆」。這件事的可行性完全取決於材料——而且兩者的差距不是程度問題,是可做與不可做的問題。
矽膠:可返工的。 低模量彈性體可以用刀具沿元件周圍切開、整塊挖除,或沿介面用撬棒分離。取出元件、清掉殘膠與粉塵後,同一個殼體可以重新灌封。代價是工時與人工風險(切的時候別傷到元件與細引線),以及一件要事先安排的事:模具或外殼設計要留出刀路——如果元件在深腔底部、四周被結構包死,矽膠也拆不乾淨。返修可行性要在機構設計階段就一起決定。
環氧:基本上不可逆。 沒有溶劑能在不傷害元件的前提下溶解已固化的環氧。加熱可以軟化,但要軟到能撬開通常已經逼近元件的耐溫上限與 PCB 的焊點極限,而且加熱會讓膠體膨脹、反過來把應力推進元件。真正可行的手段只剩切削、研磨與鑽除——那本質上是破壞性拆解:膠體、元件、有的連板子一起報廢。換句話說,選環氧就等於宣告這顆模組是「一次性、不可維修」的。
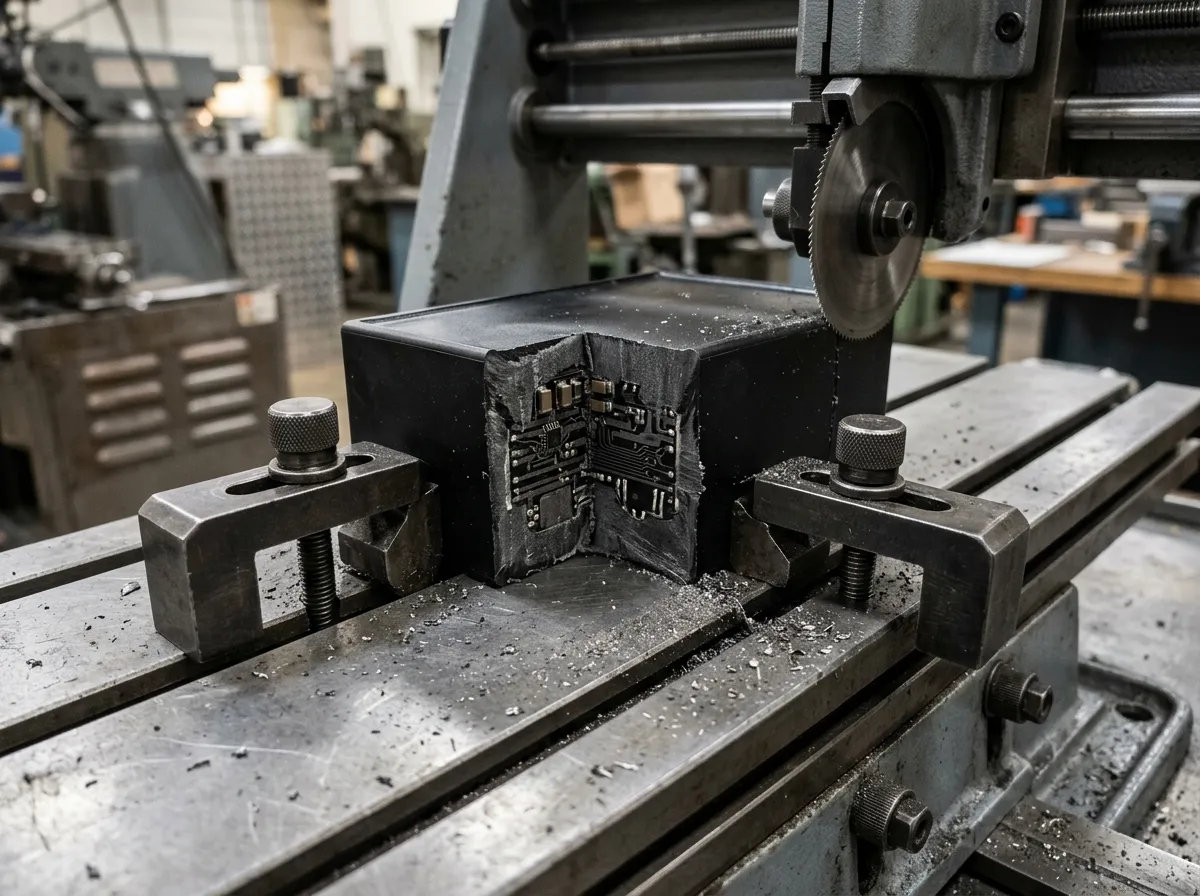
環氧的返工現場通常長這樣:用切割或研磨把膠體挖開,元件與線路多半一起陪葬。這是選型時就該預先接受的代價,不是事後補救方案。
反過來說,「不可返工」有時正是你要的。要做防拆解、防逆向工程、防抄板的產品,環氧灌封的難拆是一個功能,不是缺陷;這種場合用矽膠反而是給了抄板者方便。
怕矽場景:有些規範直接禁掉整類矽膠
部分車廠與鐵路業規範不接受有機矽灌封。 有機矽即使固化完成,仍會持續脫氣,釋出低分子矽氧烷,在鄰近表面形成一層薄膜:這層膜會影響漆面品質,也會附著到繼電器與開關接點上,讓電接觸的可靠性變差。矽本身不會燃燒,但仍會冒煙——鐵路業對煙霧另有要求,因此同樣不接受有機矽。本文引用的 RECOM 灌封指南,就把這兩件事寫成明確的產業限制。所以怕矽場合(繼電器、光學件、需噴漆的整機、密閉腔體)要走非矽方案或環氧,不能靠「矽膠比較軟」帶過。各車廠與鐵路業者的規範版本與適用範圍並不一致,本文不引用特定條文——出貨前請先向客戶與車廠確認其自身規範是否禁止有機矽灌封。最後記住一句:怕矽與否是獨立於「軟或硬」的一條軸,溫差大小與返工需求都推翻不了它,它只會直接砍掉有機矽這一整類選項。
判斷順序:四個問題收斂到答案
維度看再多,最後還是要落到一個決定。按下面順序自問,通常在前兩題就會收斂:
- 這顆模組的實際溫差有多大? 量測或估算客戶端最惡劣的高低溫差。>50 °C、或有熱循環次數要求 → 直接排除環氧,不再往下比。
- 元件怕不怕應力? 有大顆焊點、細引線、玻璃封裝元件、陶瓷電容或裸晶打線 → 應力敏感,走矽膠。純灌封變壓器線圈、粗引線、塊狀元件 → 對應力容忍度高,環氧可用。
- 這顆模組未來要不要修? 要(客製少量、現場可更換、需要重工)→ 矽膠。不要(量產固定式、壞了直接換新)→ 環氧不受限。若產品還需要防拆解,環氧加分。
- 如果前三題指向矽膠,但你需要結構支撐或更強的接著? 這不是非得在兩者之間二選一:可以改用軟質環氧改性系統、或矽膠 + 機構固定(夾具/卡扣)並用;也可以把「接著」與「灌封」拆成兩道——用接著劑負責固定與導熱、用矽膠負責包覆保護。若你的問題其實是「元件與散熱片之間有間隙要導熱」,那根本不是灌封問題,而是介面材料問題,判斷順序看導熱材料整體選型的間隙與壓力決策樹(本簇姊妹篇)。
順序走完再對應用場景收斂一次:
| 應用 | 典型走向 | 主因 |
|---|---|---|
| 戶外 LED 驅動電源、路燈 | 矽膠 | 日曬雨淋+大溫差,且常需維護 |
| 車用電子、引擎室感測器/ECU | 溫差大者多走矽膠;但部分車廠/鐵路規範禁有機矽(脫氣污染漆面與繼電器接點),須先向客戶確認規範;怕矽場合走非矽或環氧方案 | 溫差可超過 100 °C,震動與熱循環複合 |
| 室內固定式電源模組、變壓器、線圈 | 環氧 | 溫度穩定、要結構支撐、要成本 |
| 高保密/防抄板模組 | 環氧 | 不可拆解本身即需求 |
| 精密感測器、需定期校驗的裝置 | 矽膠 | 返修與元件應力保護優先 |
| 高功率模組(熱需穿灌封層導出) | 依前四題定軟硬,再選導熱填料型號 | 導熱是獨立軸,不改變軟硬結論 |
什麼情況該選環氧:它不是「退而求其次」
把矽膠寫成萬用解答是另一種不誠實。環氧在四件事上有矽膠給不了的優勢,而且都不是能用錢或工法繞過的:
- 結構性支撐。 需要灌封層本身承力(抗壓、抗彎、把重元件固定住)時,低模量矽膠撐不起來——它會變形。剛性支撐只有高模量材料給得起。
- 接著強度。 環氧對金屬、陶瓷與多數工程塑膠的接著力明顯優於矽膠,且通常不需要底塗。對光滑金屬表面(不鏽鋼、鋁、電鍍面),矽膠常需等離子處理或底塗才拉得住。
- 防拆與耐化學。 前面提過,不可拆解是可設計的功能。加上環氧對溶劑、燃油、多數工業化學品的耐受性通常優於矽膠,惡劣化學環境下更耐久。
- 成本與產線熟悉度。 材料單價較低,且環氧在電子業的使用歷史最久,供應商多、配方成熟、產線經驗足——量產放大時的良率風險通常較低。
所以正確的問法不是「哪一種好」,而是「我的失效模式最可能是哪一種」:怕熱循環裂 → 矽膠;怕支撐不住、接著脫落、被抄板、被溶劑咬 → 環氧。
選型前向供應商要的七項資料
把上面的判斷落成規格書時,這七項缺一項都會讓你在驗證階段才發現選錯:
- 導熱係數——並問清量測方法。ASTM D5470量的是含介面熱阻的等效值,與材料本體值(laser flash 之類)不是同一個數字,混用會高估散熱能力。
- 連續使用溫度與 Tg——兩個都要,不要只收一個「耐溫」。
- Shore 硬度(標明 A 或 D)——同一批不同硬度的型號,熱循環表現差很多。
- CTE 與模量(有就給)——有這兩個數字才能自己估應力,是判斷熱循環風險最快的方式。
- 固化條件與適用期——常溫/加熱、混合比、可操作時間,直接決定產線節拍。
- 阻燃等級與認證——電子產品常見的 UL 94 等級(如 V-0)以及車規/有害物質相關證書,要對得上你客戶的規範。
- 擊穿電壓/絕緣(介電強度)——要問清量測標準與測試條件(升壓速率、電極形狀、試片在油中或空氣中)、試片厚度與對應的絕緣電阻值。擊穿電壓是每單位厚度的材料本體值(例如 kV/mm),跟成品灌封後能耐受的電壓不是同一個數字,厚度要一起看。
型號層面,導熱矽膠(黏接與灌封)與環氧兩條系列都可依上面的欄位逐一對照。索取這些數據時,同時要一份「濕熱老化後的接著力保留率」——那是耐濕段講的關鍵指標,多數供應商手上有、但不會主動給。
常見問題
矽膠灌封膠和環氧樹脂灌封膠,可以混在同一顆模組上嗎?
可以,而且是常見做法——同一顆模組裡「灌封」與「黏接」本來就是兩個任務。例如用環氧接著劑把散熱片固定在發熱元件上(要的是強接著與結構固定),再用矽膠把整顆模組包覆起來(要的是熱循環耐受與保護)。關鍵是分開選型、各自對應它要解決的失效模式,而不是挑一種膠試圖兼顧兩件事。AB 雙組分系統仍須按供應商給的重量比精確稱量(樹脂與硬化劑密度不同,用體積比會失真),比例跑掉會讓固化不完全,硬度與耐溫全部打折。
熱循環測試要跑幾次才算夠?
沒有通用數字,要看產品規範與客戶要求。可以做的是用機制反推:溫差越大、材料模量越高,疲勞壽命越短(前面 RECOM 那組對照裡,硬質樣品約 1,000 次開始出現電性失效、軟質樣品 1,500 次仍零失效)。所以驗證的順序是——先確保材料模量與溫差匹配,再去談次數;材料選錯時,加測次數只會更早看到裂。
灌封膠的氣泡會不會影響熱循環壽命?
會,而且是被低估的一項。氣泡在灌封層裡是熱的絕熱點也是應力集中源:氣泡周圍的膠體要先承受更多溫差變形,裂紋常從氣泡邊緣起。所以厚層灌封前的真空脫泡不是可選步驟;同時要留意氣泡的來源是混合攪拌帶進去的,還是膠體太稠流平不下來困住的——後者要靠調配方或改點膠路徑解決。這一段的製程細節由本簇的製程篇展開。
需不需要導熱,會改變我選矽膠還是環氧的結論嗎?
不會。導熱是獨立的一條軸:先依熱循環、元件應力與返工需求決定軟硬(矽膠或環氧),再在選定的那一類裡挑導熱填料型號。填料的代價是黏度上升、流平變差、氣泡更難排,這些會回頭影響產線,但不改變「軟或硬」的判斷。若你不確定自己需不需要導熱型,先算熱路徑——熱必須穿過灌封層導到外殼時才值得付填料的溢價。需要免固化的貼合方案時,導熱膠帶是另一條路。
下一步:把這條分叉帶進你的下一版設計
如果只能記一句話:先量溫差,再看元件怕不怕應力,最後才比規格表。 溫差大的模組選了硬膠,後面所有驗證都只是在等它裂;溫差小的模組選了軟膠,你多付了成本還少拿了結構支撐。
Ziitek 同時供應矽膠灌封與環氧灌封兩條產品線,所以在這兩者之間沒有立場——需要與 Ziitek 工程團隊討論灌封選型時,帶著你的溫差範圍、元件應力敏感度與返工需求來,我們可以一起把上面那四個問題走完,再對到具體型號。
常見問題
矽膠灌封膠和環氧樹脂灌封膠,可以混在同一顆模組上嗎?
可以,而且是常見做法——同一顆模組裡「灌封」與「黏接」本來就是兩個任務。例如用環氧接著劑把散熱片固定在發熱元件上(要的是強接著與結構固定),再用矽膠把整顆模組包覆起來(要的是熱循環耐受與保護);關鍵是分開選型、各自對應它要解決的失效模式,而不是挑一種膠試圖兼顧兩件事。AB 雙組分系統仍須按供應商給的重量比精確稱量,比例跑掉會讓固化不完全,硬度與耐溫全部打折。
熱循環測試要跑幾次才算夠?
沒有通用數字,要看產品規範與客戶要求。可以做的是用機制反推:溫差越大、材料模量越高,疲勞壽命越短(本文引用的 RECOM 對照中,硬質樣品約 1,000 次開始出現電性失效、軟質樣品 1,500 次仍零失效)。所以驗證的順序是先確保材料模量與溫差匹配,再去談次數;材料選錯時,加測次數只會更早看到裂。
灌封膠的氣泡會不會影響熱循環壽命?
會,而且是被低估的一項。氣泡在灌封層裡是熱的絕熱點也是應力集中源:氣泡周圍的膠體要先承受更多溫差變形,裂紋常從氣泡邊緣起。所以厚層灌封前的真空脫泡不是可選步驟,同時要留意氣泡是混合攪拌帶進去的,還是膠體太稠流平不下來困住的。
需不需要導熱,會改變我選矽膠還是環氧的結論嗎?
不會。導熱是獨立的一條軸:先依熱循環、元件應力與返工需求決定軟硬(矽膠或環氧),再在選定的那一類裡挑導熱填料型號。填料的代價是黏度上升、流平變差、氣泡更難排,這些會回頭影響產線,但不改變「軟或硬」的判斷。