導熱膏 Pump-out:判斷、預防與替代材料
導熱膏 Pump-out 是熱循環把膏體擠出界面的劣化機制,會讓熱阻升高。本文用拆機痕跡與熱阻趨勢教你判斷,從界面幾何與材料型態預防,並比較相變材料、導熱墊片等替代路線。
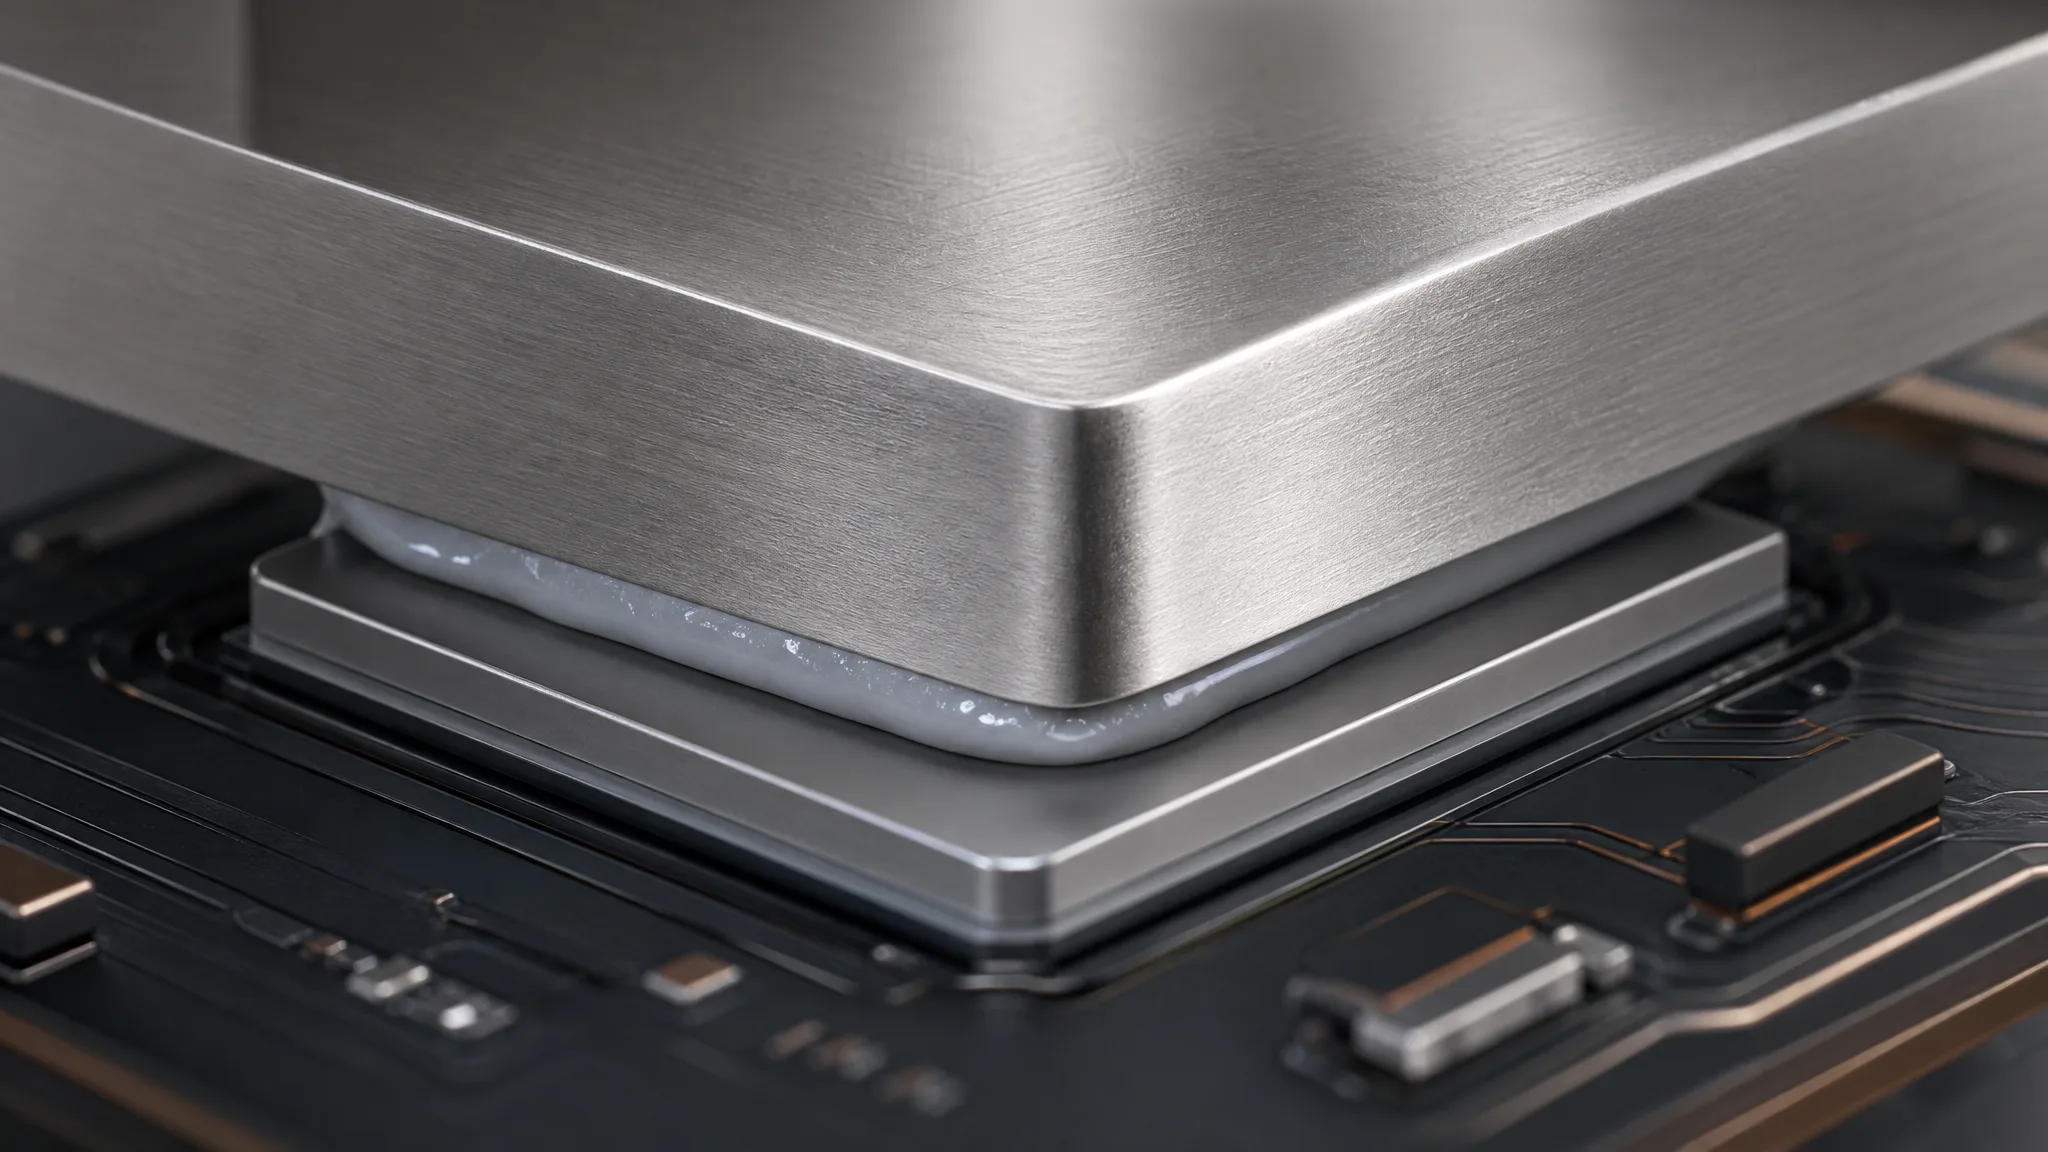
導熱膏 Pump-out(泵出效應,台灣也常稱「散熱膏泵出」)是指導熱膏在反覆的熱循環(thermal cycling,業界常簡稱「溫循」)下,被界面兩側材料一點一點擠出接觸區、接合層中央越來越薄,最後讓熱阻悄悄升高的劣化現象。它不是「膏壞了」,而是界面在反覆脹縮中把膏推了出去——所以換一支更貴的膏通常治不了它。
泵出最麻煩的地方是它第一天看不出來。功能正常、實測溫度也在規格內,直到幾百次熱循環之後,同一顆模組的溫度才開始比出廠時高了一截。等到量產出貨才發現,往往已經是多批產品一起承擔的風險。要把這個現象變成可管理的項目,得先分清楚它和其他幾種「膏失效」的差別,再看它到底被哪些工程變數驅動,最後才談預防與替代材料。
導熱膏 Pump-out 是什麼?先和「乾涸」、「油析」分清楚
泵出的本質是機械位移,不是化學分解。當晶片與散熱器隨功率與環境反覆升降溫時,兩側材料因熱膨脹係數不同而錯動,界面中的膏體在剪切力下被往邊緣推擠;膏越厚(接合層 BLT 越大),可被推走的量越多。這也解釋了為什麼同一個配方,在薄塗、夾緊、溫差小的場景幾乎不出事,換到大溫差、高功率的模組就出問題。
實務上工程師常把幾種膏體失效混為一談,但根因與對策完全不同:
| 現象 | 機制 | 主要表徵 | 對策方向 |
|---|---|---|---|
| 泵出(pump-out) | 熱循環造成的機械剪切位移 | 接合層中央變薄、膏體在邊緣堆積 | 壓薄 BLT、穩定夾持壓力、改材料型態 |
| 乾涸/硬化(dry-out) | 基礎油揮發或氧化,膏體變硬 | 膏體乾裂、失去黏性 | 換低揮發配方、降低工作溫度 |
| 油析(bleed) | 基礎油在高溫高壓下滲出 | 接觸面油膩、污染周邊 | 選低析油配方;光學/接點場景尤須注意 |
| 壓縮永久變形(多見於墊片/軟材料) | 材料長期受壓後回彈變差 | 夾持力衰減、界面再現縫隙 | 檢討壓縮比與墊片型態 |
分清楚之後,判斷就有了方向:如果你在拆機時看到的是「中央薄、邊緣厚」的分布,那是泵出;如果整層都硬化龜裂,那更可能是乾涸。
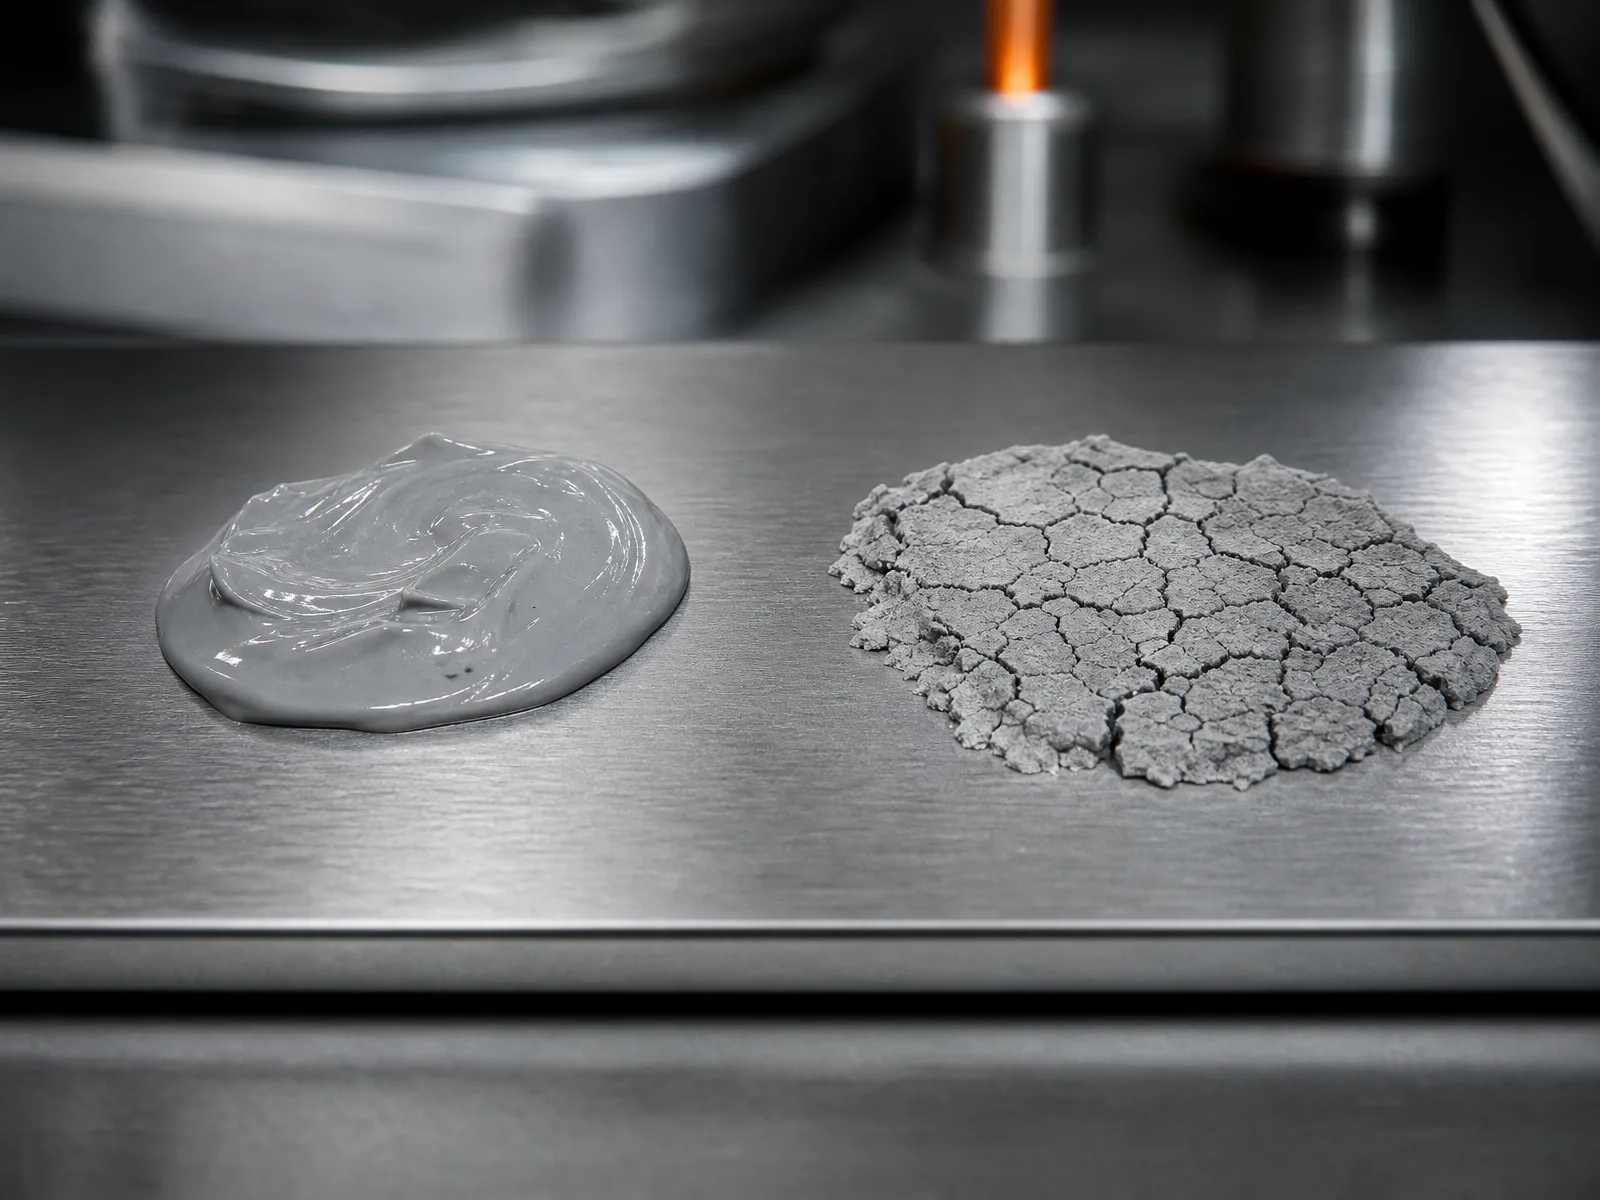
乾涸(右)與泵出是兩回事:前者是膏體本身劣化,後者是膏體被推離界面——拆機痕跡長得不一樣。
為什麼會泵出?四個可量測的工程變數
把泵出當成「運氣問題」是量產最貴的誤解。它其實由四個可以量、可以設計的變數驅動:
① 溫差幅度與循環次數。 界面承受的 ΔT 越大、循環越頻繁,剪切位移的累積越快。條件怎麼訂要從產品實際經歷的環境倒推——車用、伺服器、戶外設備與高功率運算模組的熱循環剖面差距很大,可參照 JEDEC JESD22-A104 的熱循環條件檔位或相關環境試驗標準的精神,再依最差情境加安全餘量訂規格。
② BLT(Bond Line Thickness,接合層厚度,業界亦稱「膜厚」)。 這是泵出最直接的槓桿:接合層越厚,能被推走的膏越多。以 GPU/ASIC 裸 die、CPU IHS 蓋下這類界面為例,這層薄薄的膏直接決定有多少可被推走;而薄塗本身也是降低接觸熱阻的方向,兩件事剛好同向。
③ 夾持壓力。 壓力不足時界面貼合鬆、膏體更容易被推走;壓力太大則可能壓垮軟材料或使螺栓鬆弛後失效。壓力要的是「穩定」,不只是「夠大」。
④ 兩側材料的熱膨脹係數(CTE)失配。 兩種材料熱膨脹係數差距越大,熱循環中的相對滑移越多(CTE 量測常見以 ASTM E831 的熱機械分析法執行)。這條屬於結構選材層面,若無法改變金屬對金屬的組合,就要靠降低 BLT 與改材料型態來吸收。
這四項合起來說明一件事:泵出是界面設計的產物,不是材料的道德問題。量測與診斷的完整架構(熱阻、可靠度到量產一致性)收在熱設計驗證與失效診斷主題底下,本文聚焦其中的泵出這一段。
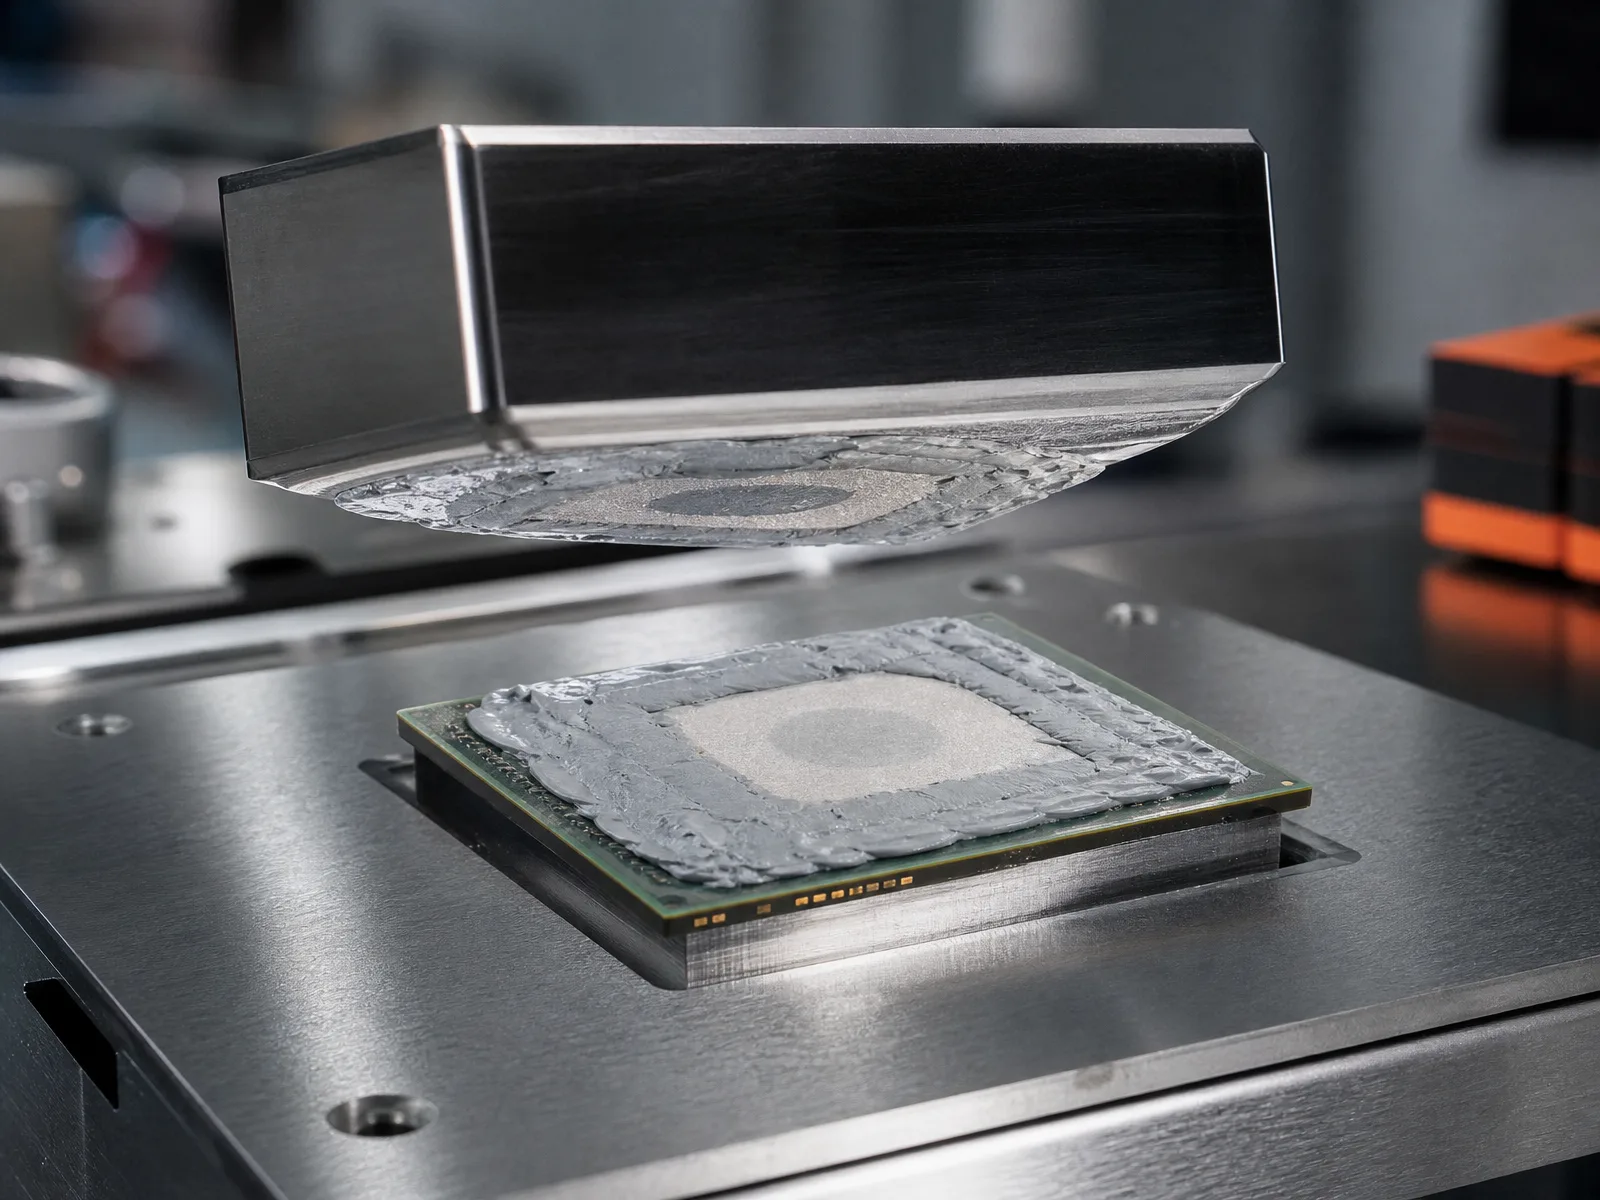
泵出在拆機後的第一個線索:膏體分布不再均勻,而是往邊緣集中。
怎麼判斷?拆機痕跡與熱阻趨勢兩套判據
判據一:拆機痕跡。 拆開界面看膏體分布,是最直接的目視證據。三種型態值得記下來——中央薄、邊緣堆積(典型泵出);出現條紋或馬賽克狀的接觸痕(部分區域已被推空);整層乾裂(偏向乾涸而非泵出)。目視只能定方向,不能當門檻,因為它無法回答「還剩多少熱性能」。
判據二:熱阻趨勢。 真正能量化的方法是把同一樣品在熱循環前後、用同一組條件各量一次熱阻。這裡的關鍵是條件要釘死:測試方法、夾持壓力與接合層厚度(BLT)必須一致,否則數字不可比——導熱界面材料的熱阻量測常見以 ASTM D5470 的穩態熱流法執行,但若不註明壓力與 BLT,數字就沒有錨點。實務上常見的判收寫法是「熱循環前後熱阻變化率超過既定門檻即判不通過」,門檻依應用嚴苛度由雙方約定,並在測試前寫死。
搭配一個未經熱循環的對照樣品一起量,可以排除「量測誤差或環境漂移」造成的假上升。選型與驗證條件怎麼一起讀,導熱材料選型指南從參數到決策樹走過一遍,本文不重複。
參考量級(供規劃參考,不是規格):以下只是「量級錨點」,實際一律依測試條件(夾持壓力、接合層厚度、量測方法)與應用而異,不可直接當規格引用。 >| 項目 | 常見量級 | 依據 ||---|---|---|| 熱循環條件檔位 | 例:−40/+125 °C、−55/+125 °C、−65/+150 °C | JEDEC JESD22-A104 Table 1 的常見檔位示例 || 接合層厚度(BLT) | 導熱膏鎖固後常見約 10–50 µm(矽基常見 10–30 µm;依鎖固壓力與表面平整度而異);業界所稱「超薄接合層」多指 ≤ 50 µm,鎵基液態金屬型錄可標示至 ≤ 0.01 mm | 業界慣例(grease BLT 常見 25–100 µm)+ Ziitek 導熱膏型錄(膠層通常 10–50 µm) || 導熱係數 | 矽基導熱膏常見約 1–6 W/m·K;鎵基液態金屬可達約 35 W/m·K | Ziitek 導熱膏型錄(TIG 系列 1.0–35.0 W/m·K;依配方與測試方法而異) || CTE 失配 | 銅 ≈ 17、鋁 ≈ 23、矽 ≈ 2.6(單位 ppm/°C) | 常見材料物性參考值 | >這張表能回答「大概是多少」,但不能回答「你的產品該訂多少」——後者只有在你把壓力與 BLT 釘死、跑過自己的熱循環剖面之後才算數。
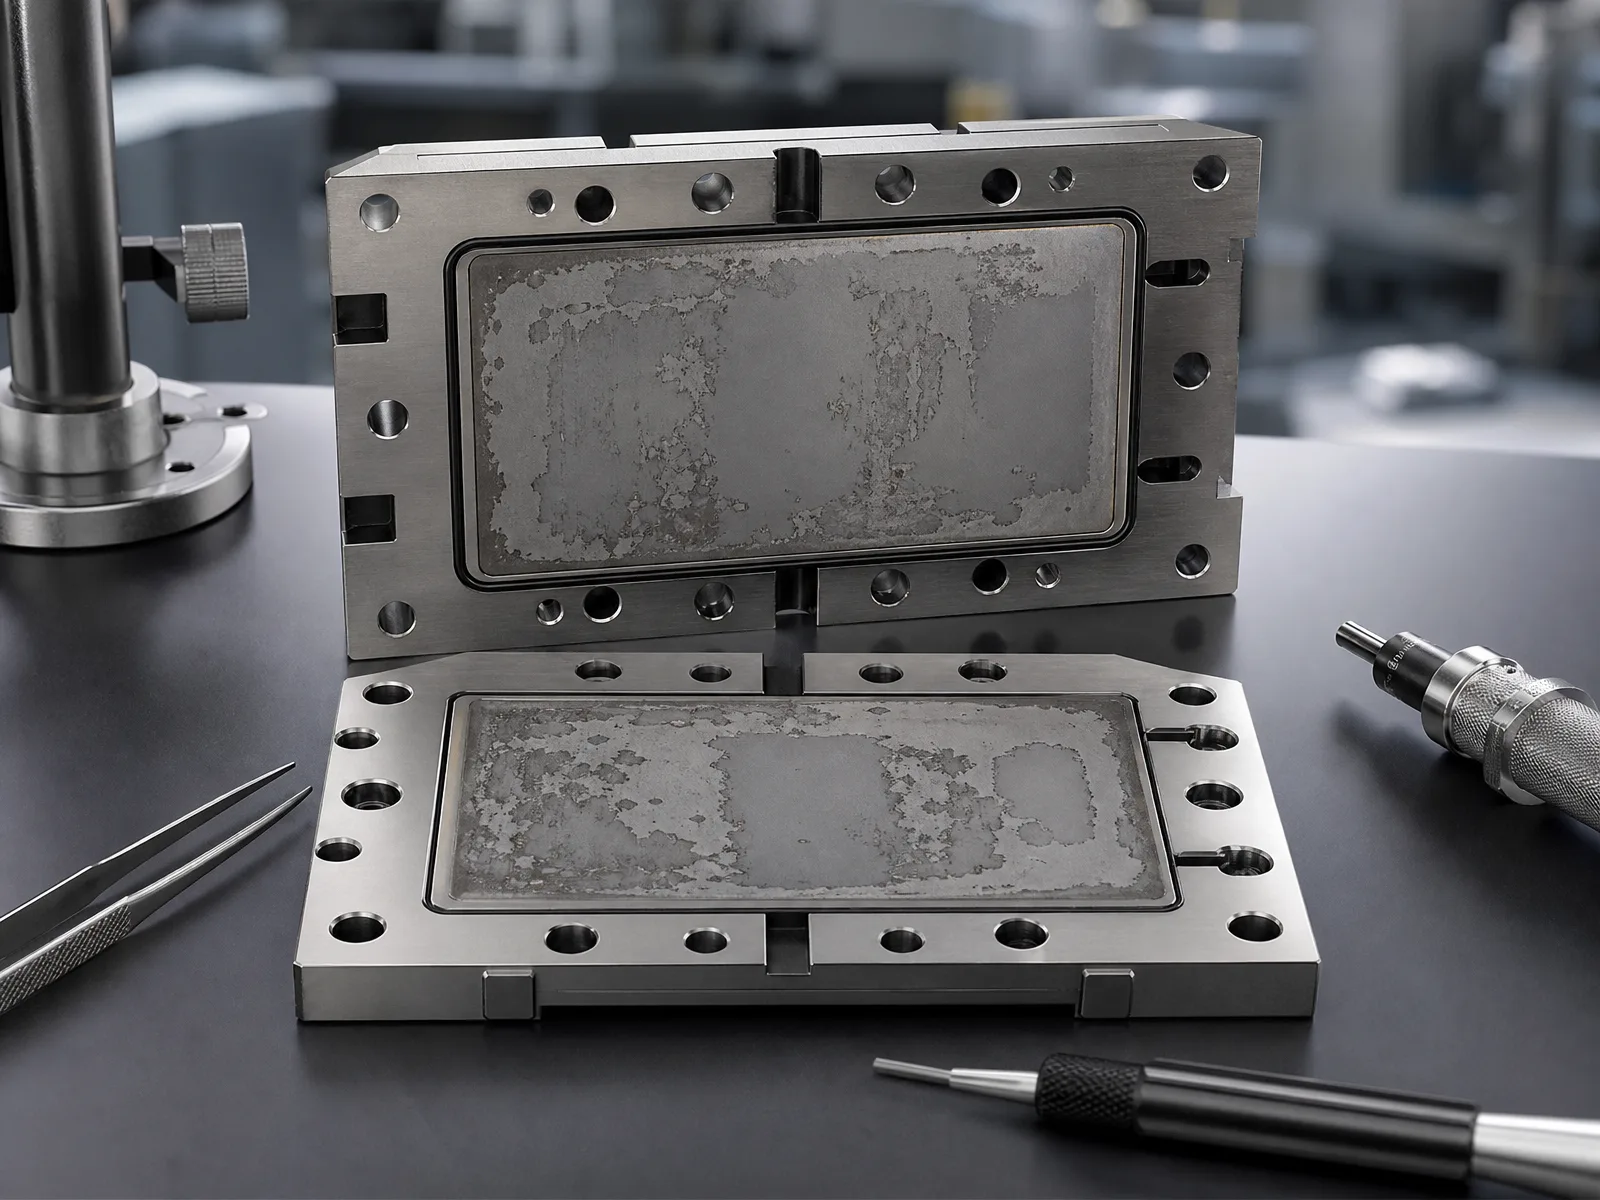
目視看分布、儀器看熱阻:兩套判據互補,缺一都可能誤判。
預防(一):降低界面的剪切位移
如果泵出的驅動力是剪切位移,第一條路就是把界面做得「不容易被推」。四個動作按投報率排序:
- 壓薄 BLT。 薄接合層能推走的膏更少,同時降低熱阻,是雙贏的一步。但要注意組裝公差與間隙,別為了壓薄而讓材料在公差上限時壓不實。
- 穩定夾持壓力。 用彈簧或結構設計維持界面壓力,比單靠螺絲扭矩更能對抗長期鬆弛。設計階段就要把「老化後壓力剩多少」算進去。
- 收斂溫差與升溫率。 若系統層面能壓低功率循環幅度或平滑升溫曲線,泵出的累積速度會明顯放慢——這屬於系統散熱設計的取捨。
- 善用預處理。 依材料型態,適當的預熱或預固化可以讓膏體更早進入穩定狀態,減少初期位移。
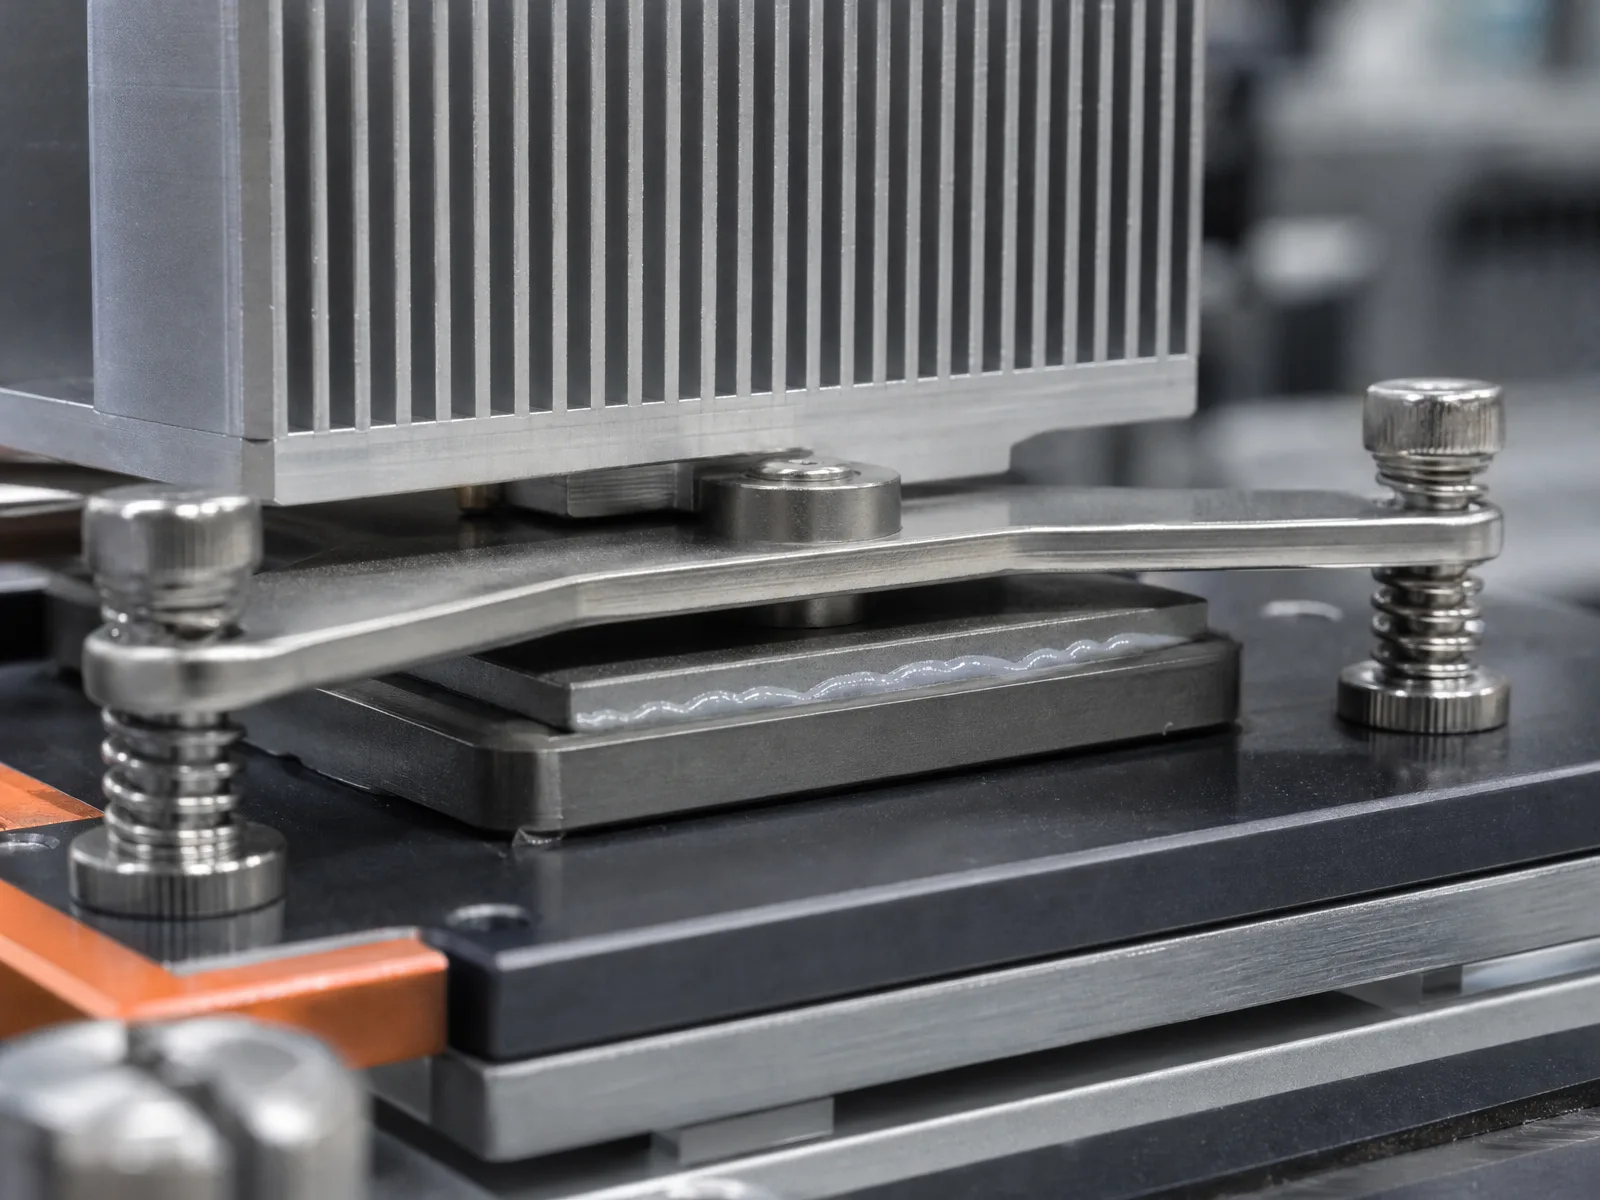
穩定的夾持壓力不是「鎖越緊越好」,而是讓界面在老化後仍維持足夠貼合——這是抑制泵出的第一道結構槓桿。
材料這一側的配合是選觸變性較高、抗泵出設計的膏體配方——站上即以型號尾碼 -S 標示這類觸變型(抗泵出)等級。所謂「抗泵出」不是神奇的添加物,而是配方在剪切下更不易流失、在高溫下仍維持足夠黏度的整體表現。導熱膏產品系列這類規格頁是練習「先看條件欄再看數字欄」的入口:同一支膏塗多薄、壓多緊,直接決定你拿到的泵出行為與熱阻值。
預防(二):換材料型態——替代材料決策表
當結構已定、溫差無法收斂時,第二條路是改變界面材料的型態。不固化膏體天生容易被剪切推動,而固態或相變型材料在常溫下幾乎不流動,抗泵出能力本質上更好。選哪一種,取決於你的間隙、夾持壓力與量產方式:
| 替代路線 | 適用條件 | 取捨 |
|---|---|---|
| 抗泵出配方膏 | 間隙小、可夾緊、需低熱阻、量產點膠 | 治標;極端溫差下仍可能緩慢遷移 |
| 相變材料(PCM) | 高功率循環、常溫固態、到相變溫度才軟化 | 抗泵出佳;需確認相變溫區與應用匹配、返工性 |
| 相變片/石墨片 | 裸 die、對熱阻與平整度要求高 | 導熱方向與絕緣性須確認(石墨導電) |
| 液態金屬 | 裸 die 直接接觸、追求最低界面熱阻(對應型號如 TIG7835L) | 完全不產生泵出,但可能因浸潤而遷移(散熱器未密封須設計防漏阻擋牆);導電,且會腐蝕鋁,切勿用於鋁製散熱片 |
| 導熱墊片 | 間隙較大、有公差、需緩衝與絕緣 | 熱阻通常高於膏;適合填隙而非追求最低熱阻 |
一個常見的誤區是「換了相變材料就一勞永逸」。相變材料抗泵出好,但它的相變溫區、厚度與返工方式都與膏不同;相變材料(PCM)產品系列與導熱墊片產品系列的差異,要在你的間隙與壓力條件下一起看,而不是單比導熱係數。判斷的順序仍是先量間隙、算壓力,再收斂材料型態——這正是選型指南的決策樹在做的事。
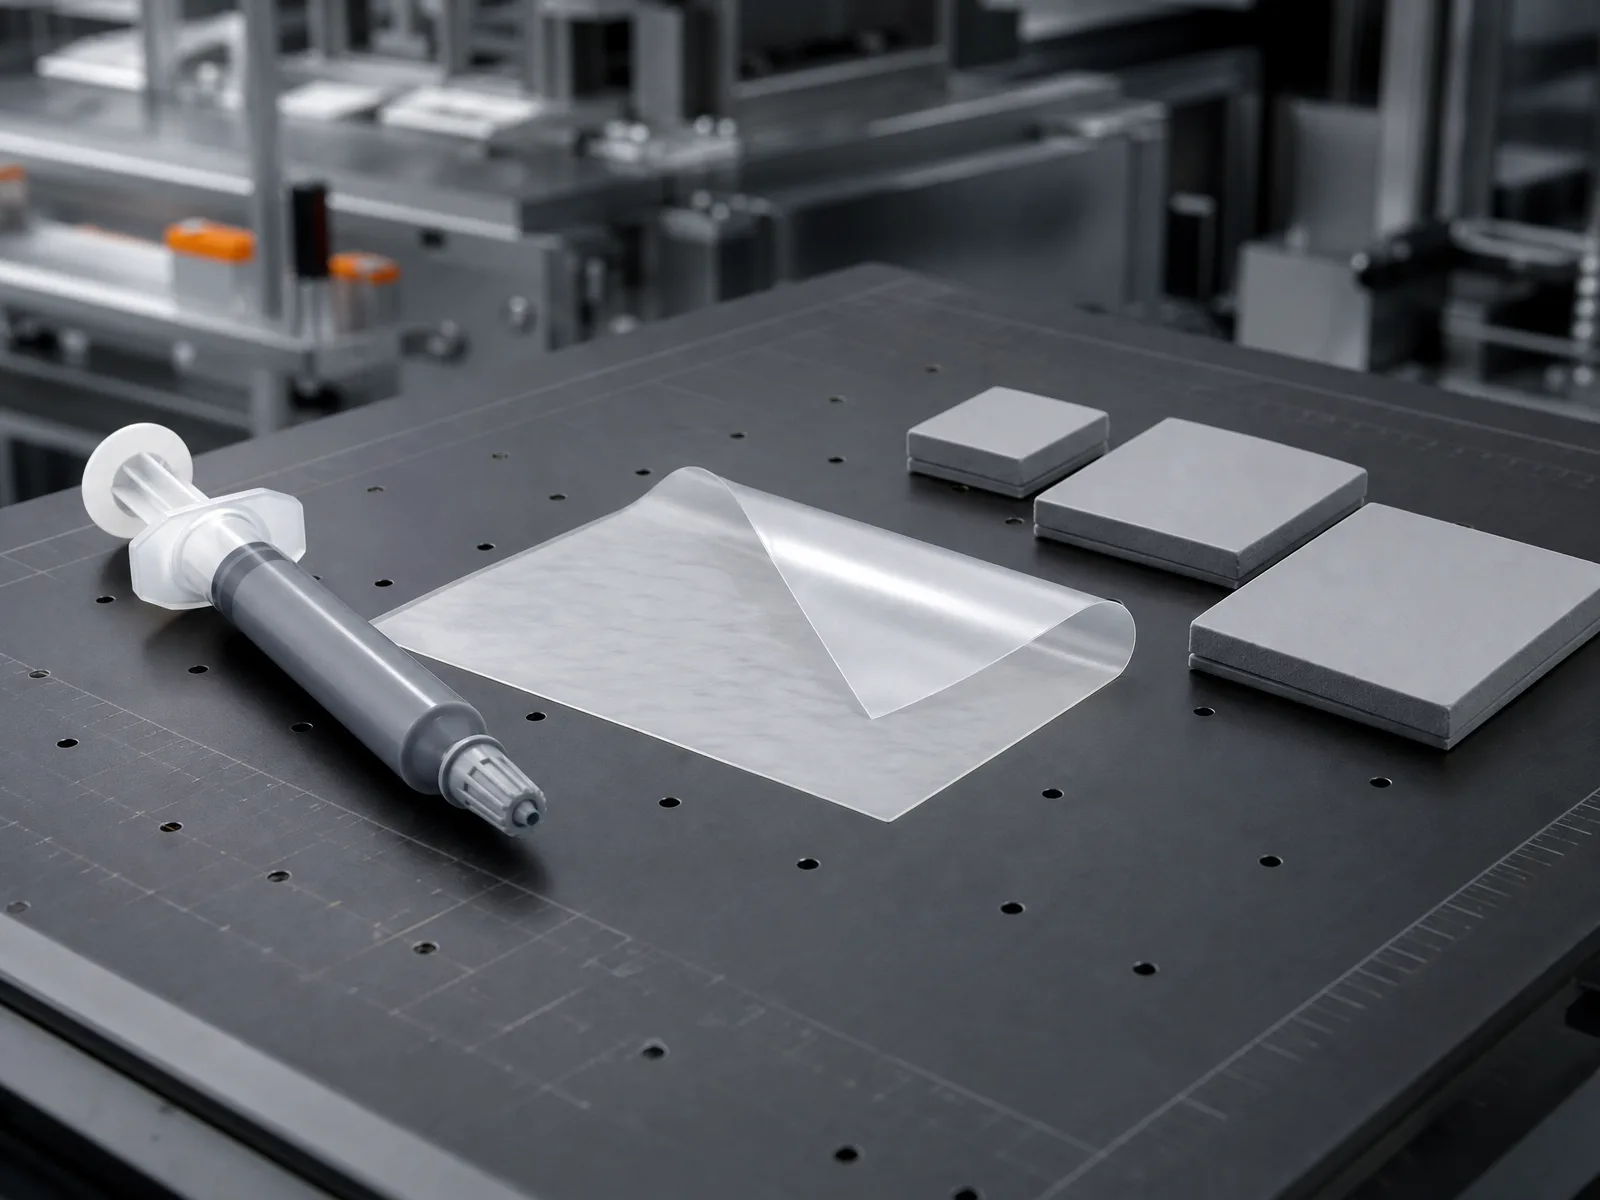
替代材料的比較基準不是導熱係數,而是「在你的間隙與壓力下,哪一種能長期留在界面」。
OEM 量產還要注意什麼?點膠、返工與驗證
實驗室驗過不代表量產穩定。導入替代路線或調整製程時,有三件事容易被漏:
- 點膠一致性。 膏體路線靠出膠量決定 BLT,出膠重量變異越大,個別模組越早出現熱點。導入時建議用連續點膠若干點、逐點秤重建立基線,把重量變異當成製程指標盯。
- 返工與維修性。 固化與相變型材料的剝除代價高於單劑膏,設計端要先把「產品壽命內要不要拆修」想清楚,再決定用哪一型。
- 揮發與污染。 光學模組、密閉腔體與金手指接點場景要特別注意低分子矽氧烷的揮發與油析風險;怕矽的應用可評估非矽配方。可靠度驗證要把熱循環、熱阻變化率與外觀檢查一起排,門檻在開跑前寫死。
把這三件事與前面四個變數接起來,泵出就從「偶發客訴」變成量產驗證清單上的一個可勾選項。
泵出的驗證發生在可靠度實驗室:熱循環排程加上同條件熱阻量測,才算真的驗過。
常見問題
換一支更好的導熱膏就能解決泵出嗎?
通常不能。泵出由 ΔT、BLT、夾持壓力與 CTE 失配驅動,膏的配方只是其中一環。若界面條件不變,換膏頂多延緩、無法根治。
泵出和乾涸怎麼分?
看拆機痕跡。中央薄、邊緣堆積偏向泵出(機械位移);整層硬化龜裂偏向乾涸(揮發或氧化)。兩者對策不同:前者壓薄 BLT 或改材料型態,後者換低揮發配方。
要跑多少次熱循環才看得出泵出?
沒有通用數字,取決於你的 ΔT 與材料。原則是照產品實際經歷的最差情境訂循環數,並在開跑前把熱阻變化率的判退門檻寫死;開跑後才訂門檻,等於事後解釋數據。
量產上要怎麼監控泵出?
膏體路線盯出膠重量變異;成品以同條件熱阻做抽測或週期性複量,並保留對照樣品。密度不必每批全測,但抽測頻率要寫進承認文件。
相變材料一定比導熱膏好嗎?
不一定。相變材料抗泵出更好,但相變溫區、厚度與返工性都要與你的應用匹配。判斷基準是間隙與壓力條件,不是「誰抗泵出」這一個維度。
下一步
泵出不是玄學,是可以被拆成四個變數、用兩套判據判斷、再用兩條路(降低剪切位移、改變材料型態)處理的工程問題。如果你手上正有一批溫度慢慢爬高的模組,或正在挑替代材料,帶著你的間隙、夾持壓力與熱循環剖面,與 Ziitek 工程團隊討論你的界面與驗證計畫——我們可以協助你把判斷判據與替代材料的取捨條件一起收斂下來。