從樣品到量產:導熱材料 8 個製程驗證關卡
樣品在實驗室很乖、量產卻很差,差別通常不在材料選錯,而在導入時把「量產才會出現的變因」漏在關卡之外。這篇把導熱材料導入量產的驗證拆成 8 個可勾選的關卡,附關卡表、判收門檻與責任分工。
導熱材料量產驗證的目的,不是把樣品測得更細,而是在量產之前,把「只有量產才會出現的變因」先找出來:厚度落在公差帶的哪個位置、批次硬度漂移後接觸壓力剩多少、點膠量在第 5000 點之後還準不準、固化後返工要賠多少。這些變因在實驗室裡幾乎不會現形——樣品是挑過的、製程是工程師手工調的、數量只有幾片。
於是一個很常見的場景出現了:樣品在實驗室裡通過了內部溫度量測,被寫進承認文件;幾個月後量產上線,同樣的結構、同樣的鎖附扭力,實測溫度卻比樣品差了一截。落差通常不是材料選錯,而是導入過程把關卡開得太少——樣品階段證明的東西,不足以預測量產。
這篇把導熱材料導入量產的驗證拆成 8 個關卡,從設計審查一路到量產爬坡。每一關都給出目的、要留下的產出、判收門檻與責任分工,讓它可以被當成導入計畫的勾選清單,而不是又一篇「要注意很多事」的提醒。這條製程主線的相關內容收在生產製程主題底下,本文是其中「導入與驗證」的那一段。
導熱材料量產驗證為什麼容易出事?先看 8 個關卡的全貌
多數專案的導入計畫只有「樣品測試」這一關。把 8 個關卡攤開來看,才看得出風險是在哪裡漏的:
| 關卡 | 目的 | 要留下的產出 | 主要責任 |
|---|---|---|---|
| 1 設計審查 / DFM | 間隙、公差、組裝壓力在圖面上定案 | DFM 檢核表、組裝壓力與壓縮量估算 | 機構 / 研發 |
| 2 樣品承認 | 把「驗過的是哪一版」固定下來 | 承認書(含測試方法與條件) | 研發 / 品保 |
| 3 收樣檢驗 | 證明這一片符合規格書 | 尺寸 / 硬度 / 密度 / 外觀量測記錄 | 品保 / 實驗室 |
| 4 熱測條件對齊 | 讓熱性能數字可比較、可決策 | 熱阻或導熱係數 + 壓力 + 膜厚 | 熱設計 / 品保 |
| 5 可靠度抽測 | 撐得住應用條件的溫循與濕熱 | 熱循環 / 濕熱 / 泵出 / 揮發測試報告 | 可靠度 |
| 6 製程窗口與能力 | 製程做得出、做得穩 | 出膠量 / 塗佈 / 模切製程窗口、Cpk 或重量 CV | 製程 / 自動化 |
| 7 首件與進料檢驗 | 把一致性鎖進每一批 | FAI 報告、進料檢驗規範、抽樣與判退規則 | 品保 / 製造 |
| 8 量產爬坡與變更管制 | 從試產走到穩定量產 | 良率曲線、變更管制(ECN)與雙源計畫 | 專案 / 製造 |
八關分完,其實是三層風險在往上放大:量測層(關卡 3、4)證明這一片對不對;文件層(關卡 2)證明這一片和未來每一批是同一件事;一致性層(關卡 6、7、8)處理「以後的每一片」會不會偏離。關卡 1 與 5 則分居兩端:最上游把需求定死,最下游把壽命撐住。少了任何一層,前面驗得再細都會在量產時漏掉。
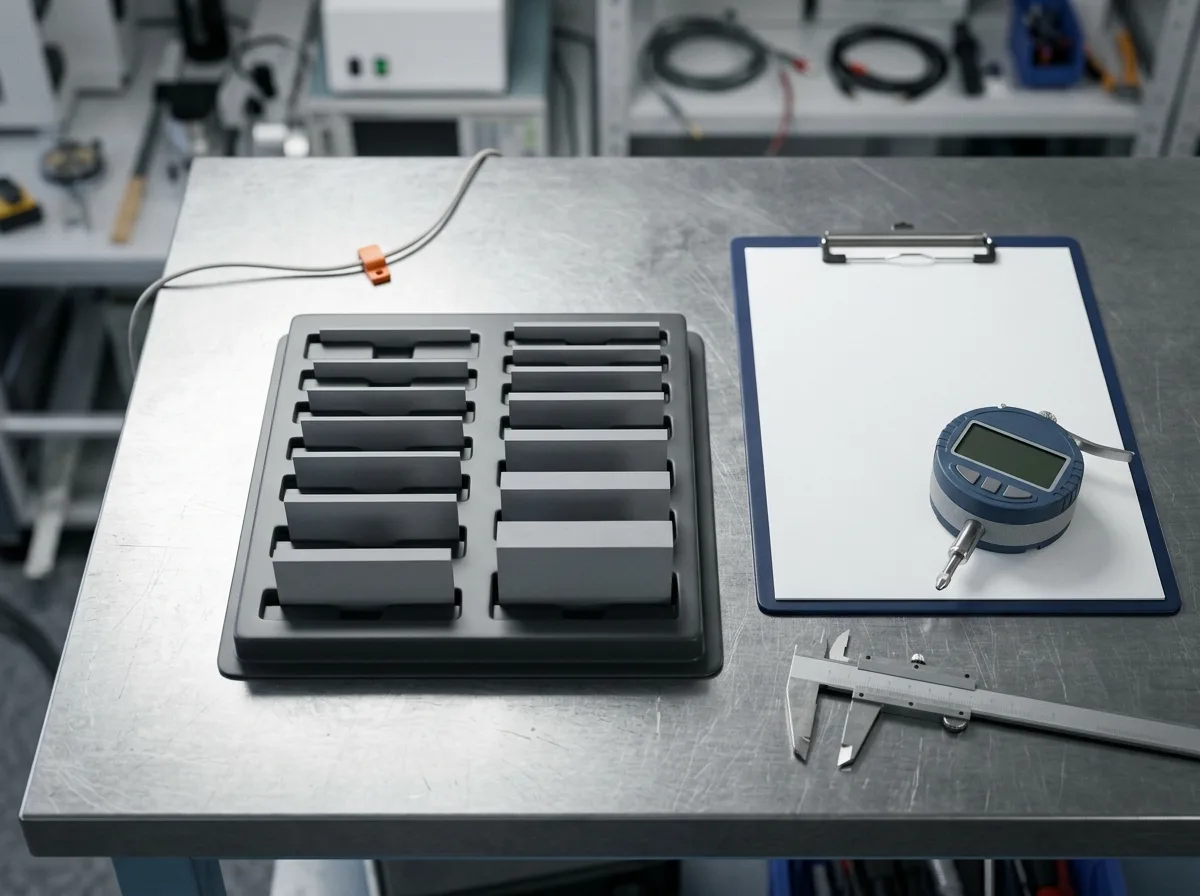
把 8 個關卡寫成一張表,導入會議上就能逐項問「這項誰負責、產出在哪」——沒有產出的關卡等於沒做。
關卡 1|設計審查與 DFM:把間隙、公差與組裝壓力在圖面上定案
導入最貴的錯誤發生在圖面還改得動的時候卻沒改。設計審查(DFM)要回答三個問題:間隙多大、公差多寬、組裝壓力多少。這三項決定了後面要用墊片、膏還是可點膠材料,也決定了驗證時該量什麼。
具體要定案的是:界面在組裝後的名義間隙與最壞情況間隙(最薄與最厚零組件組合)、散熱器的鎖附扭矩或夾持壓力、以及材料在該壓力下的壓縮量。在高熱通量或液冷架構的場合——AI 伺服器 GPU、先進封裝(Chiplet 與 2.5D/3D)與車用功率模組——間隙與壓力對熱阻的敏感度更高,這一關的容錯空間也最小。如果間隙帶公差大到墊片壓不實,卻等到樣品階段才發現,就得回頭改結構或換材料型態——這是導入時程最常見的失控點。材料的選型決策順序(間隙、壓力與量產條件怎麼收斂出材料類型),導熱材料選型指南已完整走過一遍;導入階段的 DFM 則是拿選型結論回頭核圖面。這一關的產出是一張 DFM 檢核表,簽核後才進送樣。
關卡 2|樣品承認:承認書要寫方法,不能只寫規格值
樣品驗完,要有一份文件把「驗過的是什麼」固定下來,否則三個月後沒人說得清當初量的是哪一版。這就是樣品承認書(Approval Sheet)與出廠檢驗報告(COA)的角色分工:承認書是「對這一版規格的最終約定」,COA 是「每一批都照這個約定出貨的證明」。
承認書最常見的缺漏是「只寫規格值、不寫方法」。同樣標示 3 W/m·K,不同方法量出來的數字不能互相對照,所以欄位要寫到這個程度:材料身分(系列型號、版本、顏色、阻燃等級、工作溫區、儲存條件)、尺寸(標稱厚度+公差帶、離型膜或背膠、厚度量測方法與量測壓力)、熱性能(數值+測試方法+夾持壓力+膜厚)、可靠度(項目、條件、循環數、判定門檻)、法規(RoHS / REACH 含 SVHC、UL 黃卡編號)。供應商手上有哪些體系認證與物質合規文件,可以先從品質認證與品保體系這類頁面看出大概,再把「我要哪幾份」寫進承認需求。這一關通過的判據不是「雙方簽了字」,而是規格值旁邊有沒有方法欄。
關卡 3|收樣檢驗:尺寸、硬度與外觀怎麼量、什麼算過
樣品進實驗室第一件事不是上熱測台,而是量尺寸——尺寸量錯,後面所有熱性能數據都失去意義(膜厚進熱阻計算、厚度進壓縮量計算)。以導熱墊片產品線為例,典型厚度帶從 0.25 mm 到 5 mm、硬度依型號橫跨 Shore OO 5 至 70,每一段適用的公差寫法都不一樣。
三個量測紀律要先固定:量具(軟質墊片用低壓測厚計,別用游標卡尺或尖頭千分尺,夾緊的瞬間材料就變形)、點位(中心一點加四角共五點是最起碼,註明離邊緣最小距離)、壓力(量測壓力與實際組裝壓力分開記錄,材料在 0.1 MPa 與 0.5 MPa 下的厚度不同,這是物理不是誤差)。硬度用邵氏 OO 級表示,測試方法對應 ASTM D2240;軟材的硬度值對試片厚度敏感,要多片疊合到足夠厚度再量並註明疊合方式。密度用比重法,用途是比對批次間填料含量變化——密度異常通常是配方或分散問題的第一個訊號。
判收門檻不要憑感覺寫。下表是常見的起點,實際門檻要依你的應用、組裝壓力與供應商能力議定:
| 檢驗項 | 怎麼量 | 判收門檻的寫法 |
|---|---|---|
| 厚度 | 低壓測厚計,五點取平均與極差 | 五點平均落在標稱值 ± 公差帶內;五點極差 ≤ 公差全寬的 0.75 倍 |
| 硬度 | 邵氏 OO,疊合到指定厚度 | 標稱值 ±5 OO(同批內);批次間差異另立規則 |
| 密度 | 比重法 | 標稱值 ±3%,超出先查填料分散 |
| 尺寸與外觀 | 卡尺+目視 / 照片標準 | 依圖面公差;外觀依照片標準逐項打勾 |
| 電氣(絕緣用途) | 耐壓 / 擊穿電壓 | 依材料耐壓等級取對應下限 |
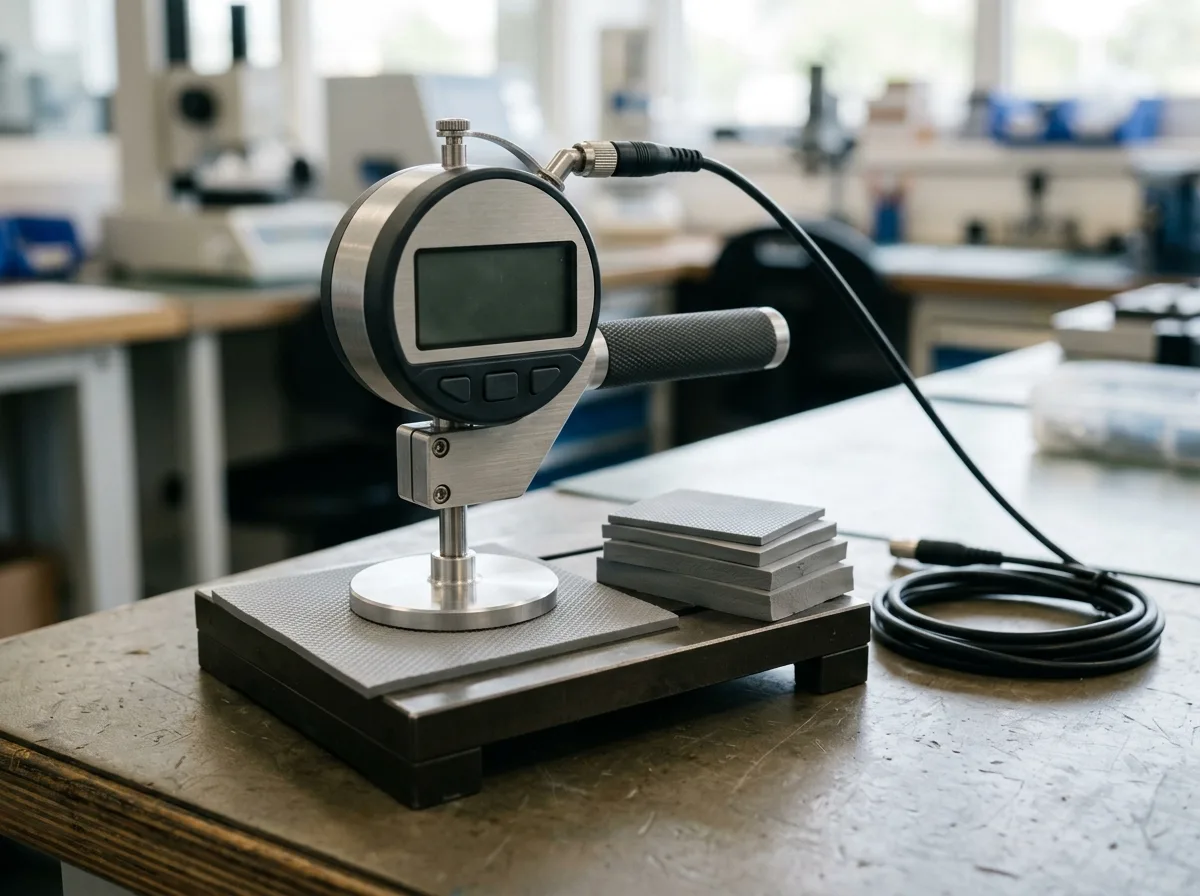
厚度是整個驗證的第一道關:同一個點位、同一套壓力,數據才有比對的基礎。
關卡 4|熱測條件對齊:導熱係數與熱阻不能互換比較
樣品驗證裡最容易被誤用的數字,是導熱係數(k,W/m·K)與熱阻(Rth)。導熱係數是材料本身的性質;熱阻是「這一片、在這種壓力與厚度下」的整體表現(含材料本體與兩個接觸界面)——兩者不能互換比較。
熱界面材料的測試之所以常各說各話,是因為量測方法不同。ASTM D5470 走穩態熱流法:把試片夾在上下金屬塊之間,控制夾持壓力、量測實際膜厚與通過的熱流,得到的是這個壓力、這個厚度下的熱阻。另一條常見路線是 ISO 22007-2 這類瞬態法(Hot Disk / TPS),一次取得導熱係數與熱擴散——它量到的是材料性質,不直接回答「裝進你那個間隙之後會怎樣」。所以索取數據時,導熱係數的測試條件比數值本身更該問清楚:測試方法與標準、夾持壓力、膜厚(BLT)、樣品面積與取樣點數、重複次數與離散度。實務做法很簡單:要求同一片材料在你製程壓力的上下限各給一組數據,壓力相依性看得出來,樣品才有決策價值。這一關的判收重點依材料型態而異——墊片類要驗固定厚度下的熱阻,凝膠類點膠材料沒有固定厚度,重點換成目標 BLT 與覆蓋率,導熱絕緣片這類絕緣用途則另加耐壓項。
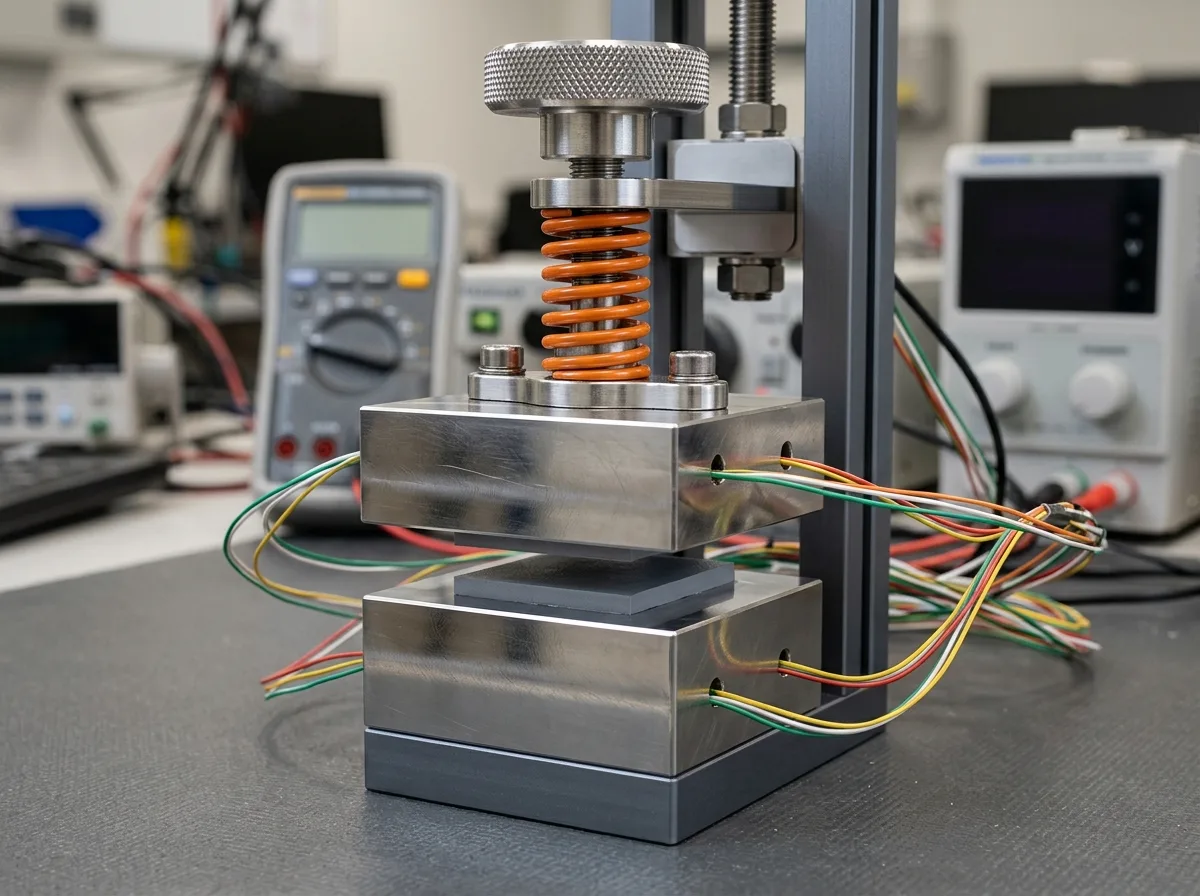
熱阻治具的關鍵不是金屬塊多精密,而是壓力與膜厚能不能被固定並記錄下來。
關卡 5|可靠度抽測:熱循環、濕熱與泵出怎麼排
可靠度是最常被延後的一段,因為它最花時間;但樣品階段只做一次溫度量測就放行,等於把風險整批轉到量產。樣品級要排的四項主測:
① 熱循環/冷熱衝擊。 看材料在反覆脹縮後有沒有分層、泵出或熱阻劣化。熱循環造成的疲勞來自材料之間的熱膨脹差異,條件要照實際應用的溫差與次數排,而不是照供應商預設;IEC 60068 系列提供環境試驗的條件框架,可作為訂條件的共同語言。電動車功率模組與儲能變流器這類應用常有更嚴格的客戶規範,以客戶規範為準。
② 高溫高濕。 85 °C/85% RH 是常見加速條件,主要看界面材料是否吸水、是否在濕熱下與基材脫離。建議至少跑一個週期再判定,不要用材料手冊的吸水率直接推論。
③ 泵出、出油與揮發。 這三項對密閉腔體與光學應用是關鍵風險:材料在反覆溫循與壓力下被擠出界面(泵出)、低分子矽氧烷析出污染光學面(出油)、或在高溫下揮發形成沉積。怕矽的場景(光模組、鏡頭模組、密閉腔體)要在索取樣品時就指定低揮發規格。這條可靠度與測試架構的完整拆解,收在熱設計驗證與失效診斷主題底下。
④ 壓縮永久變形。 材料長期被壓縮後回彈變差,接觸壓力下降、熱阻上升。墊片與泡棉類要用實際壓縮比測試「25% 壓縮應力」與「永久壓縮」,而不是用材料出廠值推算。
判定方式建議在開跑前就寫死:熱阻變化率超過 X%、外觀出現分層或泵出痕跡、或尺寸超出公差,即判不通過。開跑後才訂門檻,等於事後解釋數據。
關卡 6|製程窗口與製程能力:出膠量、Cpk 與返工政策
材料選對、樣品驗過,還有一關是「製程做不做得出、做得穩不穩」。這一關是不固化材料與可點膠材料導入時最容易翻車的地方,也是生產製程這條主線的核心。
三件事要定量:出膠量重複精度(同批連續點膠的重量變異係數,一般製程要求控制在 ±3–5% 以內,導入時用「連續點膠 50–100 點、逐點秤重」建立基線)、製程能力(關鍵尺寸或重量以製程能力指數 Cpk 與統計製程管制 SPC 追蹤,別只看平均值)、返工政策(固化型材料剝除困難,誤點或位置錯誤的代價遠高於單劑材料,設計端就要想清楚產品壽命內要不要拆修)。雙劑材料另要驗混合比、混合品質與固化曲線,攪拌與計量帶入的氣泡留在接合層會形成局部熱阻熱點,高可靠度應用要安排真空脫泡;模切類材料則要驗刀模公差、邊距與組裝定位。
不同材料型態的製程窗口差很多——導熱膏追求薄而均勻、導熱凝膠與泥追求低應力填大間隙、導熱膏 TIG®780這類高觸變配方對設備的要求也不同。要記住的是:製程漂移多半先反映在出膠重量 CV 上,這一項比單點絕對值更值得盯。
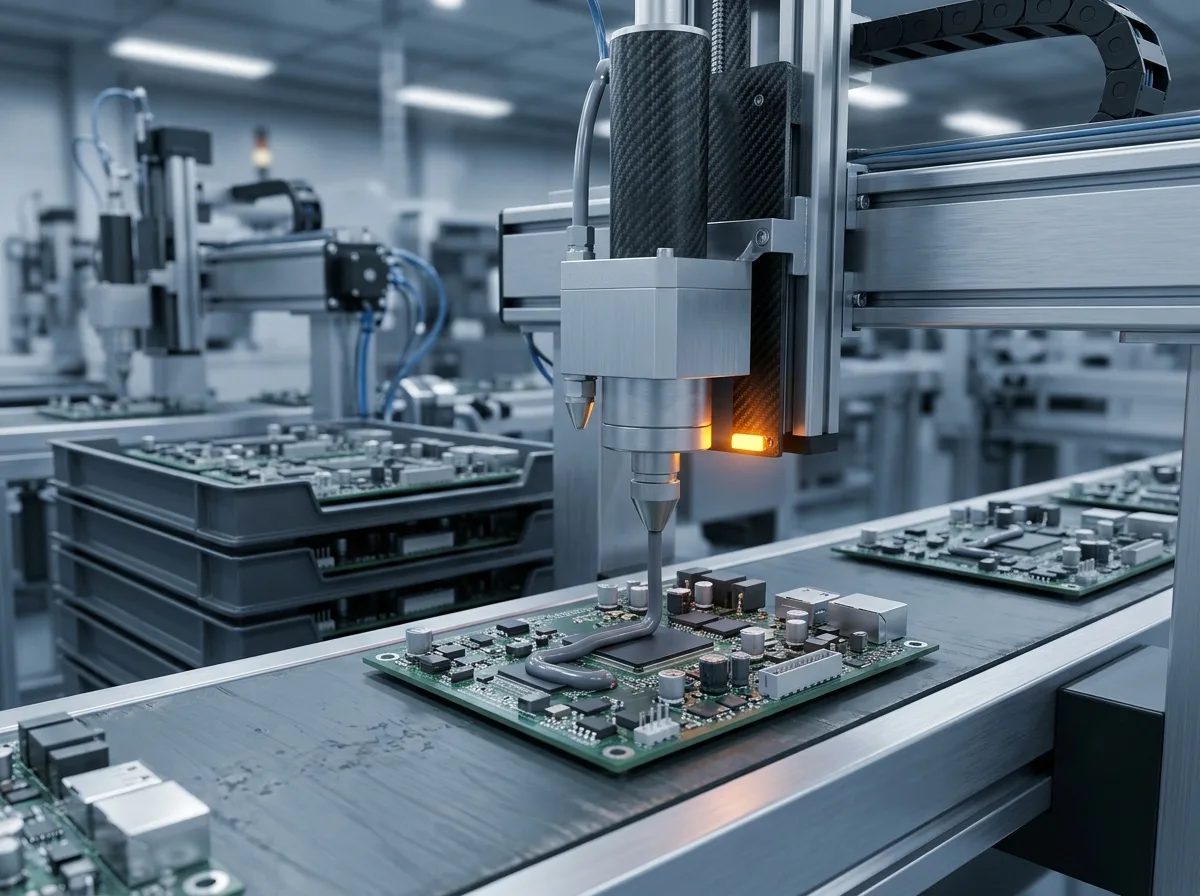
製程能力要線上量:出膠重量 CV、固化曲線與覆蓋率,才是「做得穩」的證據。
關卡 7|首件與進料檢驗:把樣品的一致性鎖進每一批
樣品驗過不代表首批沒問題。這一關要做的是把樣品階段量過的那幾個項目(厚度、硬度、密度、熱阻)在首批重跑一遍,差多少寫下來,並約定超出多少即啟動異常處理。
兩個檢驗要分清:首件檢驗(FAI)看的是產線設定對不對——新機台、新模具、新製程參數上線時,確認產出的第一件符合圖面與承認書;進料檢驗(IQC)看的是材料有沒有換版本——每批到貨依抽樣計畫檢查,把承認書的關鍵項逐項比對。抽樣計畫與判退規則都應該在承認階段就談好,而不是首批到貨當天才決定抽幾片。看 COA 也一樣:不是看它寫了「合格」,而是看它有沒有把你承認書裡的關鍵項逐項列出並附實測值——只寫「依規格」三個字的 COA,對進料檢驗沒有幫助。供應商那一側的品質系統會直接影響這件事能否執行;以多基地、同一套製程條件生產、並以 ISO 9001 與 IATF 16949 要求批次檢驗與異常處理流程的供應商,批與批之間漂移的風險相對可控。
關卡 8|量產爬坡與變更管制:良率、雙源與 ECN
最後一關是從試產走到穩定量產。要追的是良率曲線:首批到穩定量產之間,良率是不是在收斂,還是卡在某個固定位置——卡住的地方通常就是前面 7 關沒驗乾淨的那一項。同步要建立變更管制(ECN):材料版本、供應商、製程參數任何一項變更,都要重新走一次受影響的關卡,而不是只用一紙通知放行。
還有一個常被忽略的動作是雙源(第二供應商)評估。單一料源在供應鏈波動時是硬風險;第二來源要在量產前就完成樣品承認與首件比對,不能等斷料才啟動。若產品出貨到歐美或車用市場,這一段還要確認聲明文件(RoHS / REACH / UL 等)的有效性與批次追溯(批號、生產日期、效期)能隨貨提供。
常見問題
樣品要拿幾片才夠?
每個測試條件至少 3 片(1 片只能證明「有機會」,看不出離散度);尺寸與外觀檢驗可增加取樣數。若要做熱阻的壓力相依性(兩個壓力各一組),片數要相應加倍。這是常見起點,不是硬規則——實際片數依測試項目與你要求的信心水準訂定。
樣品驗過了,量產就一定沒問題嗎?
不會。樣品與量產最常見的三個差異來源是:厚度落在公差帶的不同位置、硬度批次漂移導致接觸壓力改變、以及填料分散造成的密度差異。這三項都可以在樣品階段先寫進判收表、並在首批到貨時重跑。樣品驗證的價值不是保證量產合格,而是把量產可能失敗的原因提前變成可量測的項目。
送樣時就一定要附承認書嗎?
索取樣品階段先要承認書樣本(空白或他案的),確認對方會提供哪些欄位;正式承認書在樣品驗證通過、且雙方對規格與條件達成一致之後才簽。順序顛倒的話,常常會簽下一份「規格寫了、方法沒寫」的文件,日後爭議時幫不上忙。
8 個關卡可以跳過嗎?
可以依風險裁剪,但要留下「為什麼可以跳」的紀錄。高可靠度或車用專案通常 8 關全走;消費性電子若介面平整、可夾緊、批量小,關卡 6 的製程能力追蹤可以簡化。能跳的是關卡的深度,不是關卡的存在——不記錄風險的跳關,等於把問題延後到量產才付帳。
導入時程大概多久?
沒有通用答案,因為關鍵在關卡的串並聯。熱循環與濕熱最花時間,可以在樣品通過量測層後就與製程開發並行開跑;承認書與進料規範則與樣品檢驗同步起草。多數專案的時程失控不是測試太久,而是前一關的產出沒留完整,導致後一關要回頭補資料。
下一步:把 8 關卡表帶回你的導入計畫
導熱材料導入量產的驗證,說到底是在三層上把風險逐層放大:量測層證明這一片對不對,文件層把這一片的身分固定下來,一致性層處理以後的每一片。8 個關卡就是這個放大過程的檢查點,每一關都要有產出、有責任人、有判收門檻。
若你手上已經有樣品或正在擬導入計畫,想確認關卡設得對不對、或需要一份帶測試條件的樣品數據與承認文件範本,可以與 Ziitek 工程團隊討論你的導入與驗證計畫——我們會依你的間隙、組裝壓力與應用環境,協助把 8 個關卡的判收條件收斂下來。