導熱材料熱循環測試:溫區、循環數與判據
熱循環測試的成敗不在跑幾圈,而在測試前把溫區、循環數與失效判據三件事定死。這篇給出六道決策的計畫表、材料型態各自的失效路徑,以及三層判據的門檻寫法。
導熱材料熱循環測試規劃,真正要拍板的是三件事:溫區取多寬、循環數跑多少(含駐留與升溫率)、跑完憑什麼判合格。 三件裡缺一件,測試都做得出數據,但判不出結論——溫區錯了測的不是你的應用,循環數拍得隨意等於沒有壽命資訊,沒有判據則整份報告無法背書。這篇把這三件事拆成六道決策,每道給取值邏輯、常見錯誤與標準依據,最後收成一張可以直接拿去開測試單的計畫表。
會這麼強調「測試前」,是因為多數人回頭檢討時才發現問題都發生在測試之前。工程師接到客戶或內部要求「做個熱循環驗一下」,於是把樣品送去有環境試驗箱的實驗室,跑完 500 圈,量了熱阻,數據看起來還行,報告交了。三個月後客戶問:這個溫區憑什麼代表我的使用環境?500 圈對應幾年?熱阻上升多少算失效?這三個問題如果沒有在測試前寫進計畫,測試結果再漂亮也只是「材料在這組條件下沒壞」,不是可靠度結論。
先確認一件事:板級焊點疲勞與元件封裝的熱循環,走的是另一條線(JEDEC、IPC 那套封裝與板級可靠度標準),它的主角是焊料與基板。本文講的是導熱材料在介面這一層的熱循環測試——材料本體、以及它跟發熱源與散熱器之間的介面,在反覆冷熱下會怎麼變。這條線的內容,站上集中收在熱設計驗證與失效診斷主題底下,這篇是其中「測試規劃」那一塊。
熱循環測試要回答什麼?先把三種測試分清楚
產業裡講「熱循環」,實際上常指三種不同的測試。它們的物理機制不一樣,能回答的問題也不一樣,用錯型態是整個測試計畫裡最貴的錯誤——因為它不會報錯,只會安靜地給你一組無法解讀的數據。台灣業界的口語還常說「冷熱衝擊測試」與「高低溫循環測試」,這兩個說法分別指向熱衝擊與溫度循環;混用時最常見的後果,是把條件取成另一種型態。
| 測試型態 | 溫度怎麼變 | 主要逼出什麼失效 | 適用時機 |
|---|---|---|---|
| 溫度循環(Thermal Cycling, TC)(業界亦稱高低溫循環測試) | 緩變,兩端有充分駐留 | 材料與界面的疲勞、蠕變、鬆弛累積 | 模擬開關機、日夜與季節的長期反覆 |
| 熱衝擊(Thermal Shock, TS)(業界亦稱冷熱衝擊測試) | 急速變化,駐留刻意縮短 | 瞬間熱應力造成的開裂、分層、脫膠 | 模擬冷卻液突入、極端環境快速切換 |
| 功率循環(Power Cycling, PC) | 由元件自身發熱驅動 | 局部熱點、接面溫度波動引起的泵出 | 模擬實際運轉的加熱/斷電節奏 |
分界線在溫度變化的速率與駐留時間,不在溫度上下限本身。同一個 −40 °C 到 +125 °C 的區間,用緩變加長時間駐留跑,測的是疲勞累積;用急速切換、幾乎不駐留跑,測的是瞬時應力。前者對應標準裡的溫度循環方法(如 JEDEC JESD22-A104,適用於單腔、雙腔與三腔的氣體介質溫度循環,涵蓋元件與焊點互連測試),後者對應 IEC 的 Test N 家族——IEC 60068-2-14 的 Test Na(快速溫度變化)與 Test Nb(依指定速率的漸變)自 2009 年版的第 7、8 章起就是各自獨立的測試方法,2023 年的第七版(Ed.7.0)更新了試樣溫度、嚴酷等級與容差,並修訂了兩者的標準化測試報告要求;美軍體系則另用 MIL-STD-810H 的 Method 503.7 處理溫度衝擊。
所以第一道決策不是「跑幾圈」,而是你的應用情境是緩變反覆,還是急速切換? 資料中心伺服器的開關機與負載波動偏向前者;車輛從炎熱停車場進入冷水沖刷的路徑偏向後者(這種情境下真正要做的其實是熱衝擊測試);電池模組在快充與放電間的高頻功率波動則要用功率循環才逼得出接面附近的局部劣化。答不出這個問題,後面所有條件都沒有依附對象。
溫區怎麼定?從應用溫差反推,不是抄標準
溫區是三個決定裡最容易被「順手填一個」的。最常見的做法是抄一個標準條件,例如 JESD22-A104 的 Condition B(−55 °C 到 +125 °C)——它確實是業界常用的條件之一,但它成立的前提是「你的產品真的會經歷這種溫差」。如果一個室內電源模組的實際接面溫度只在 5 °C 到 95 °C 之間游走,用 −55/+125 去驗並不會更安全,只會讓材料在測試裡受一份它一輩子不會遇到的應力,而真正的風險區間反而被均勻化掉了。
兩個端點各自有來源,不要對稱地拍。
低溫端看儲運與冷啟動:產品會不會在無加熱的戶外環境存放、運送、或冷啟動?北歐、北美內陸、中國東北的冬季儲運可以到 −40 °C 甚至更低,車規與工業產品的常見下限就落在這個區域。這裡要注意的是測試的低溫端通常是樣品溫度而非腔體溫度,樣品有熱質量,腔體到 −40 °C 不代表樣品到 −40 °C。
高溫端看接面溫度,不是環境溫度:這是最容易低估的一端。散熱設計裡真正驅動界面材料劣化的是接面附近的溫度,它通常比環境溫度高出一大截——一個 60 °C 的機房裡,高功率元件的接面可能在 110 °C 以上。所以高溫端的取值依據是你預估的最高接面溫度再加安全餘量,而不是規格書上寫的環境操作溫度。
行業規範可以幫你把這兩個端點收斂到常見範圍,但要用對來源:
| 應用領域 | 主要規範 | 溫區與循環的來源 |
|---|---|---|
| 車用電子 | AEC-Q100 / Q200(IC、被動元件) | 依零件溫度等級決定上下限,溫度循環列為必做壓力測試之一 |
| 車用整機與部件 | ISO 16750-4 | 依安裝位置選氣候負載,含溫度階梯、溫度循環與急速溫變等程序 |
| 半導體元件與焊點 | JEDEC JESD22-A104 | 用條件字母編碼上下限溫度與駐留模式;依其條件表,多數條件約 1–3 循環/小時 |
| 環境試驗通用 | IEC 60068-2-14 | Test Na/Nb 分別對應急速與漸變,測試報告要求已於 2023 版強化 |
車用之所以是這張表裡最嚴的一格,是因為它的溫差跨度最大。以新能源車電池包導熱凝膠案例這類應用為例,同一塊材料要同時經歷低溫啟動、快充升溫與行駛震動,低溫到高溫的跨度往往超過 150 °C——這種場景下,材料的低溫脆化與高溫垂流是兩個獨立風險,測試計畫必須讓兩端都跑足。
常見錯誤有三個:一是直接抄標準條件而不寫它與自己產品的對應關係;二是只做單邊(只跑高溫或只跑低溫);三是溫區定了但沒定義「哪一點的溫度」——是腔體、樣品表面、還是接面?三者差很多,而且寫在報告裡會讓客戶整份退回。
循環數與駐留時間:把「要用幾年」換算成「要跑幾圈」
循環數是三個決定裡最常被當成「越多越保險」的一個。但循環數不是保險係數,它是加速模型的輸出:從產品預期壽命與實際使用中的溫差波動次數,換算出足以驗證疲勞行為的循環數。這個換算邏輯在板級的疲勞壽命特性化方法裡寫得很清楚——IPC-9701A 把循環溫差(ΔT)、駐留時間、循環時間與升溫率都列為測試參數,並要求先做物理失效分析與統計失效分布,才談加速可靠度測試。同樣的框架搬到界面材料上,要填的也是這幾個參數。
循環數之前,先把三個附帶條件定死,否則循環數沒有意義。
駐留時間(dwell / soak):樣品要在每個極值停留多久才算真的到了那個溫度?IPC-9701A 對駐留時間的定義是「樣品溫度落在每個標稱極值鄰近區間內的總時間」,並特別指出加速測試中蠕變過程往往沒有完成,駐留時間正是用來補正這件事。實務上這意味著:駐留不足的測試,材料還沒完全鬆弛就切到另一端,測到的應力狀態跟真實應用不一樣。判斷駐留夠不夠,看貼在樣品上的熱電偶,不是看腔體顯示值。
升溫率(ramp rate):這是 TC 與 TS 的分界,也是很多測試計畫裡唯一沒寫的參數。緩變測試通常落在個位數到數十 °C/分鐘,急速測試則高出一到兩個數量級。升溫率沒寫,測試報告就無法被第三方重現。
循環數與取樣點:這裡有個容易被忽略的邏輯問題——如果循環數太少,全部樣品都通過,你無法區分「材料真的好」與「循環數還沒到」。所以循環數的設定不只是「跑多久」,還要決定在哪幾個循環數點中間量測:例如在 0、1/4、1/2、3/4、滿循環數各取一次,才能看出退化是線性累積還是突然跳升。這兩種行為對應完全不同的應用結論。
一份可靠的熱循環測試計畫,通常不會獨立存在,而是可靠度計畫裡的一格——同一批樣品往往還要做高溫高濕、灌封與黏接可靠性等項目,站上灌封、黏接與可靠度主題收的就是並列的那幾條線。把它們排在同一份計畫裡,好處是樣品與量測點可以共享,成本降下來,條件之間的交叉影響也看得出來。
常見錯誤:循環數直接抄客戶上一代的規格(應用已經變了);只跑一個循環數就下結論;把升溫率與駐留留空,讓實驗室自己填。最後這一項特別危險——實驗室會用設備最省時的方式跑,而那個方式往往跟你想要的物理機制不同。
材料型態決定你要測什麼:墊片、凝膠、相變材料各有各的失效路徑
同一組溫區與循環數,套在三類導熱材料上,要觀察的重點完全不同。這一點在研究文獻裡有清楚的機制描述:Purdue 的熱循環研究 把導熱膏在熱循環下的劣化拆成兩個獨立機制——泵出(材料被往外推離介面)與乾涸(高分子基質分離),並且在固定膜厚的條件下,用 20 °C 到 100 °C、每個循環 30 分鐘的條件做參數研究,結論指向黏度隨溫度的變化可能是驅動泵出的主因。Nature Electronics 的界面材料回顧也把「熱循環下的退化」列為實際性能永遠低於理論模型的三大原因之一(另兩項是奈米級粗糙度與不完全接觸)。
把機制翻譯成測試觀察點:
| 材料型態 | 主要失效路徑 | 熱循環中要特別觀察 | 對應站上產品線 |
|---|---|---|---|
| 導熱墊片、矽膠片 | 應力鬆弛、壓縮永久變形、界面分離 | 厚度回復量、表面是否仍貼合、邊緣是否翻起 | 矽膠導熱墊片產品線 |
| 導熱凝膠、導熱泥 | 泵出、垂流、局部乾涸形成空隙 | 邊緣是否有材料外移、中央是否出現乾區 | 可點膠導熱凝膠(TIF 系列) |
| 相變材料 | 反覆熔融固化後的體積與濕潤性變化 | 相變溫區附近的熱阻是否穩定、有無離型 | 相變材料(TIC PCM)系列 |
墊片類的關鍵是回彈:它在鎖附狀態下被壓縮,熱循環等於反覆施加與釋放應力,材料若出現明顯的壓縮永久變形,接觸壓力就會掉,界面熱阻跟著上升。凝膠類反過來——它的優勢是低應力貼合,代價是沒有結構支撐,所以泵出與垂流是它獨有的失效路徑,這也是為什麼凝膠類的測試特別需要固定膜厚這個條件。相變材料則要對照它的相變溫區設計測試:相變溫落在 50 °C 到 60 °C 這類區間時,測試的上下限若剛好跨過相變點,材料每一圈都會經歷一次熔融與固化,這正是它設計上要承受的;但若測試溫區完全避開相變點,等於沒測到它最關鍵的行為。
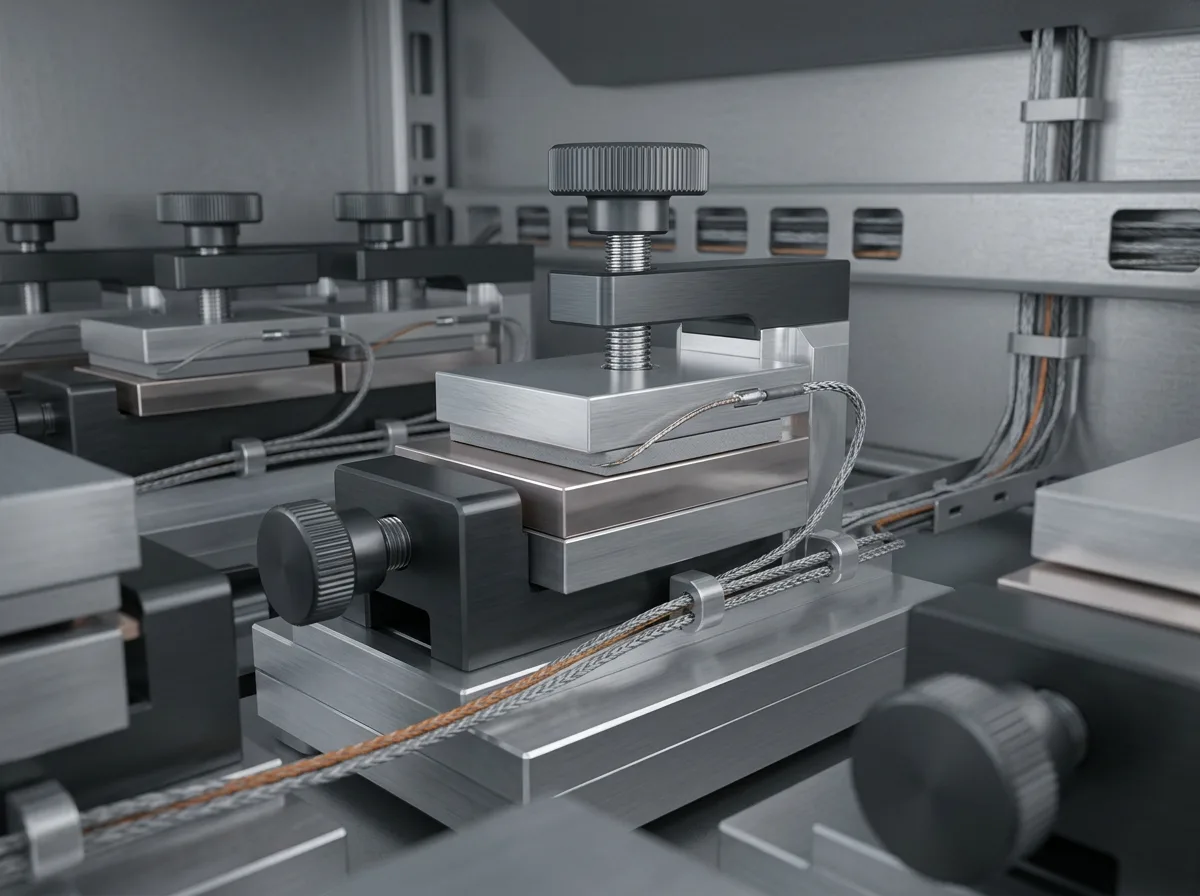
示意圖:熱循環測的是「材料+介面+夾持條件」這個整體,不是材料單獨的性質——這決定了樣品要怎麼做。以下兩張受測後試片圖亦為示意,實際外觀以你們的試片為準。
樣品、夾具與量測時點:熱循環測的是介面,不是材料本體
這裡有個很常見但很少被寫進計畫的落差:規格書上的熱阻是材料在某一組壓力與膜厚下的表現,而熱循環測試要回答的是「這組介面在反覆冷熱後還行不行」。材料本體的熱傳導能力幾乎不隨熱循環改變,會變的是它跟兩側表面的貼合狀態。 所以把裸材料放進試驗箱跑循環,再拿出來量導熱係數,測到的東西跟實際風險關係不大。
正確的樣品設計要讓三件事跟真實應用一致:
- 夾持方式與壓力:用實際的鎖附結構或等效的彈簧/螺栓夾具,施加與產品一致的接觸壓力。壓力用彈簧墊片或定扭矩鎖附,不要用手感。
- 膜厚(BLT)固定:尤其凝膠與導熱膏類,膜厚是可變的,測試中若任由它變化,「熱阻變化」就分不清是材料劣化還是厚度變化。Purdue 那組實驗正是把固定膜厚當作前提,才能把泵出單獨隔離出來。
- 量測點的定義:溫度與熱阻的參考點要寫死在計畫裡——貼在樣品表面的熱電偶位置、量測是在常溫回到穩定後做、還是在高溫端做。
夾具的另一個作用是讓每顆樣品受一樣的條件。同一次測試如果樣品擺放位置不同、受風不同,腔體內的實際溫度分布可以差好幾度;把樣品固定在標準化的樣品架上、並用貼片熱電偶抽查幾顆,比信任腔體面板上的數字可靠得多。
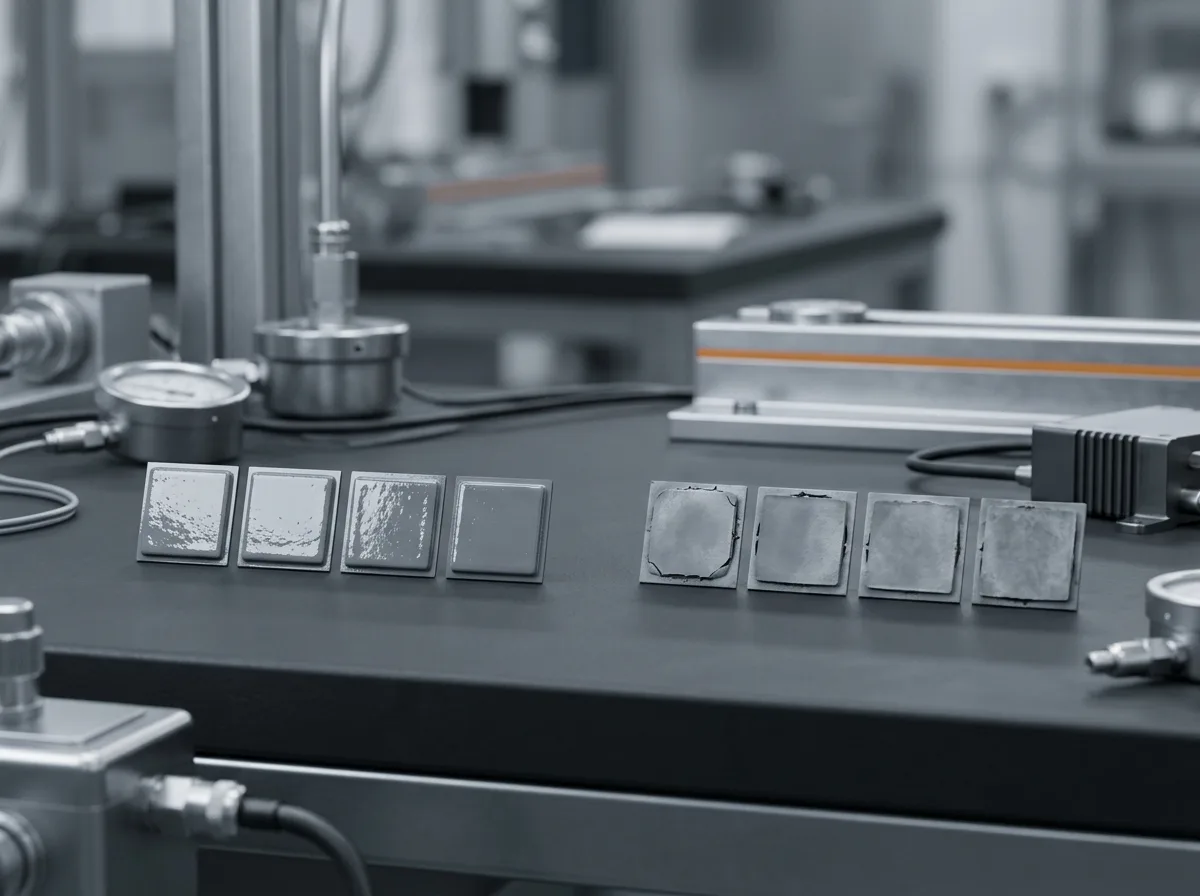
示意圖:受測後試片可能出現的外觀差異——邊緣外移、中央乾區、表面硬化,這三種在熱阻數字上可能都只反映成「略微上升」。
失效判定怎麼寫?三層判據與門檻值
這是三個決定裡最常被留白的一項,也是「跑完能不能判合格」的唯一依據。判據要分三層寫,缺一層就會出現「數據有了,但結論下不了」的情況。
| 判據層 | 量什麼 | 怎麼量 | 門檻怎麼寫 |
|---|---|---|---|
| 功能層 | 界面熱阻的變化 | 測試前後各量一次,條件(壓力、膜厚、溫度)必須相同 | 寫成「熱阻變化率不超過 X%」,X 由應用溫差與客戶規範決定 |
| 物理層 | 外觀、貼合、回彈、硬度 | 目視與微距拍照、厚度量測、壓縮永久變形 | 寫成明確的可觀察條件(連續裂紋、分層、材料外移超過邊界) |
| 電性層 | 絕緣耐壓、擊穿(僅絕緣類材料) | 依材料規格的方法 | 沿用材料規格書的耐壓門檻,不另訂 |
功能層的量測方法要先選定。 界面材料熱阻的標準量測走 ASTM D5470——它規定的是熱阻抗的量測與視導熱係數的計算,適用範圍從液態化合物一路到硬質固體。半導體端的接面到外殼熱阻另有暫態雙界面法可用(JEDEC JESD51-14),但界面材料的驗證通常用前者。方法選定後就不能在測試中途換,因為不同方法之間的絕對值不可比。
物理層的判據要具體到能勾選。 「外觀無異常」不是判據,因為它會讓每個人的判定都不一樣。可以用的形式有兩類:一類是門檻型,例如壓縮永久變形不超過某個百分比——橡膠類材料的壓縮永久變形有標準方法(ASTM D395),量的是材料在長時間壓縮後保留彈性的能力,正好對應熱循環裡最關鍵的「壓力會不會掉」;另一類是事件型,例如「出現貫穿性裂紋」或「材料邊緣外移至超出設計邊界」。事件型判據的優點是不需要爭論幅度,缺點是要先定義清楚什麼算貫穿。
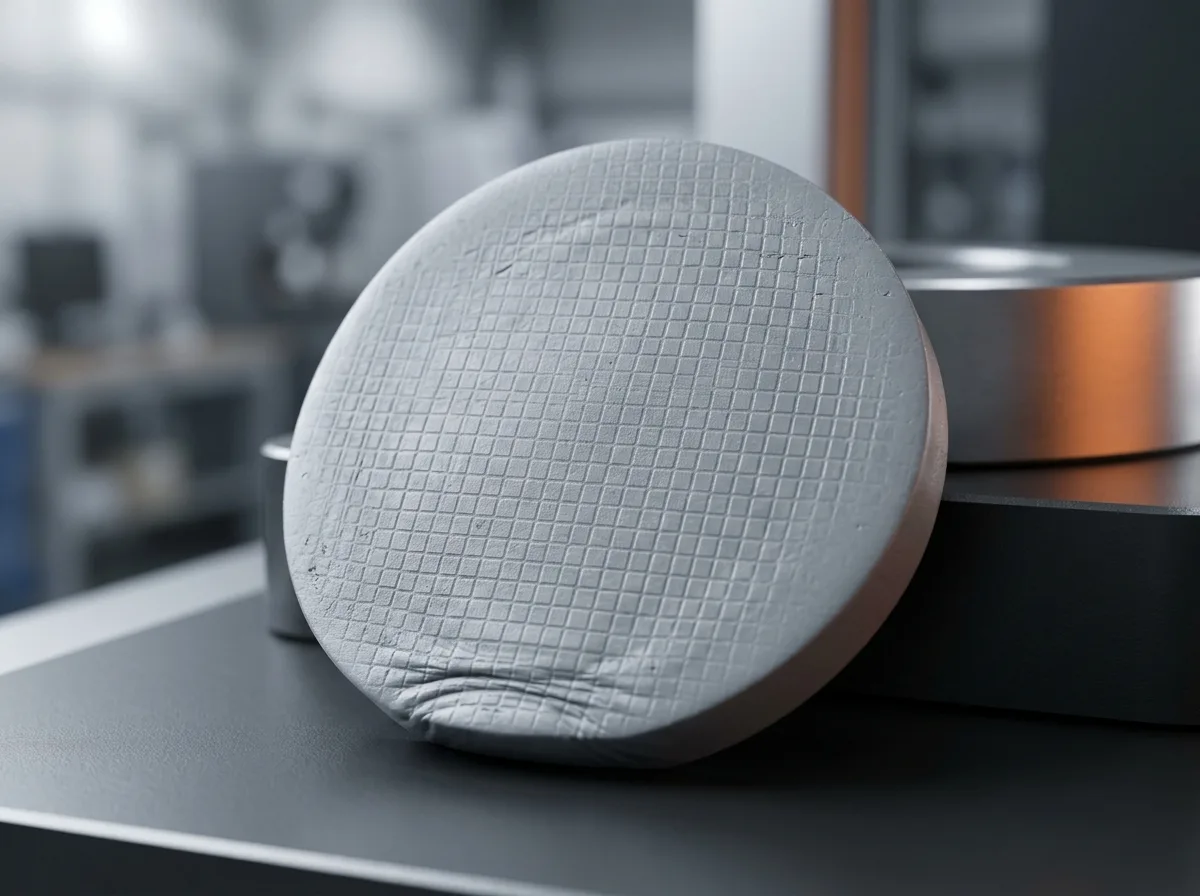
示意圖:物理層判據靠的是這種近距離觀察——壓痕是否均勻、表面有沒有硬化或龜裂,這些在熱阻數字上都只反映成很小的變化。
寫門檻的三條紀律:第一,門檻必須在測試前寫下來並經雙方確認,測試後再討論「上升 18% 算不算壞」等於沒有判據;第二,留一組對照樣品(不進循環箱、其餘條件相同),否則你分不清熱阻上升是循環造成的還是量測本身的漂移;第三,把「無效樣品」與「失效樣品」分開定義——量測時夾歪、樣品在搬運中破損,這些是無效數據不是材料失效,混在一起會讓整份報告的可信度崩掉。
一張可勾選的熱循環測試計畫表:六道決策
把前面幾節收成一張表。順序不能顛倒——後面的決定都建立在前面已經定死的條件上。
| # | 決策 | 你要寫下什麼 | 最常見的錯誤 |
|---|---|---|---|
| 1 | 選測試型態 | TC、TS 還是 PC?理由是應用情境 | 三種混著講,條件取了卻不知道在模擬什麼 |
| 2 | 定溫區 | 低溫端與高溫端各自主依據,寫明是樣品溫度 | 抄標準值、對稱拍、沒定義量哪一點 |
| 3 | 定循環數與駐留 | 循環數、駐留時間、升溫率三個都要 | 只填循環數,其餘留給實驗室 |
| 4 | 定樣品與夾具 | 夾持方式、接觸壓力、膜厚、量測點位置 | 用裸材料測,或膜厚不固定 |
| 5 | 定判據與門檻 | 三層判據+對照組+無效樣品規則 | 只寫「外觀無異常」 |
| 6 | 定中間量測點 | 在哪幾個循環數點停下來量 | 只量頭尾,看不出退化型態 |
這張表有兩個用途。一是拿去跟實驗室談條件時不會被反問;二是內部的承認文件可以直接引用它——當客戶或品保問「這個數字是怎麼來的」,你能指出第 2 到第 5 道決策各自的依據,而不是回答「這是業界慣例」。
從測試計畫回推選型與量產承認
熱循環測試的結果很少只影響一件事。跑出「熱阻上升主要發生在循環前 1/4」的結論,代表風險在初期而不是壽命末期,那麼要動的可能是材料的貼合設計而不是材料型號;跑出「邊緣外移明顯」的結論,代表泵出是主要路徑,要改的是膜厚或夾持幾何。測試計畫的價值就在這裡:它讓結果能回饋到設計決策,而不是只產生一份合格證。
如果測試結果指向「這款材料在這個應用上邊界太窄」,下一步是回到選型——從間隙、壓力與量產條件重新收斂材料型態與規格。導熱材料選型的決策樹那篇把這條上游的判斷順序展開過。
想一次看完選型與界面熱阻這條主線,可以從導熱材料選型與界面熱阻主題進去。
要讓測試結論一路帶到量產,還有一件事:同一份測試計畫要在樣品階段與量產階段都用一次。 樣品階段驗的是「這個設計能不能成立」,量產階段驗的是「每一批是不是都成立」。兩者條件要一致,否則樣品通過的數字在量產時不具可比性,這也是最常見的「樣品很乖、量產很壞」的來源之一。
常見問題
熱循環測試與冷熱衝擊測試要選哪一個? 看溫度變化的時間尺度。變化在幾十秒內完成、且應用中確實存在這種急速切換(冷水沖刷、氣流突變),用熱衝擊;變化在數分鐘以上、對應開關機與負載起伏的,用熱循環。兩者都要做也可以,但要分成兩個測試項目、各自寫條件,不要用同一組數據互相解釋。
循環數要多少才夠? 從兩個方向夾:下限由標準或客戶規範指定(車規與 JEDEC 條件通常已寫死),上限由你自己的驗證目的決定。如果目的是確認材料不會在預期壽命前提前劣化,循環數要能覆蓋「失效可能發生」的窗口;只跑客戶指定值而沒有中間量測點,拿到的只是一個通過/不通過的布林值。
測試後熱阻上升多少算失效? 沒有通用答案,門檻由應用決定——一個溫差只有 30 °C 的室內應用,跟一個溫差 150 °C 的車用模組,能接受的比例不一樣。可以確定的是三件事:門檻要在測試前寫下來;要用同一套量測條件比較前後;一定要有對照組。
導熱凝膠一定會出現泵出現象嗎? 泵出是凝膠類與導熱膏類的結構性風險,但它受黏度、膜厚與夾持幾何影響很大。Purdue 那組研究在固定膜厚的條件下做參數掃描,結論指向黏度隨溫度的變化可能是驅動泵出的主因——這意味著降低泵出風險的方向通常不在換填料,而在改膜厚與夾持設計。
測試報告要包含什麼才審得過? 至少要有:測試型態與選它的理由、上下限溫度與「量的是哪一點」、駐留時間與升溫率、循環數與中間量測點、樣品與夾具描述、量測方法(含壓力與膜厚)、三層判據與門檻、對照組結果。缺其中任何一項,品保或客戶都有理由要求重做。
這六道決策定完,你的熱循環測試計畫就從「送去實驗室跑幾圈」變成一份能背書的文件——條件有依據、數據有判據、結論能回饋設計。如果你的應用情境比較特殊(跨相變點的溫區、需要同時跑功率循環、或客戶指定了非典型的循環數),歡迎把這些條件帶給 Ziitek 技術團隊一起收斂,我們可以在材料端先做一輪初篩,再決定正式測試要怎麼排。