導熱墊片厚度怎麼選?用間隙與公差算出來
導熱墊片厚度選擇要從實際組裝間隙開始:把公差堆疊算進來、定出厚度可選範圍,再以壓縮率上限反推,並說明過度壓縮為何讓熱阻上升,最後用壓力感測膜與整機熱測驗證。
導熱墊片(thermal pad,台灣也常稱導熱矽膠片)的厚度選擇——也就是大家搜「導熱矽膠片厚度」時真正想問的事——最常見的錯誤不是「選錯材料」,而是選了一個兩邊都不討好的厚度。太薄,墊片填不滿組裝後的實際間隙,介面留下肉眼看不見的氣隙,接觸熱阻直接跳一個量級;太厚,機構必須把墊片壓到超出它設計的壓縮範圍,元件與板子被壓出翹曲,接觸壓力沿著元件面分布不均,整條熱路徑的熱阻一樣會上升。
正確的問法不是「要多厚才保險」,而是:這段間隙在量產條件下的最大與最小值各是多少? 最小厚度由最大間隙決定(要填得滿),最大厚度由最緊間隙下的壓縮率上限決定(不能壓過頭),而整個公差範圍——連墊片自己標示的厚度公差一起算——都必須落在材料的壓縮曲線可用段內。厚度是這幾個條件夾出來的一段區間,不是一個憑經驗挑的檔位。本文用一個完整算例走完三步:量組裝後的實際間隙、把公差堆疊換成厚度可選範圍、在實機上驗證。如果你還不確定整個系統該用墊片、凝膠還是膏,先看導熱材料選型的決策樹,再回到這篇挑厚度。
厚度是四個條件的交集:間隙、公差堆疊、夾持壓力、壓縮率
先把四個名詞定義清楚,因為後面所有計算都靠它們:
- 間隙(gap):組裝鎖附完成後,發熱元件(或元件上方的目標面)與散熱器/金屬殼體之間的實際距離。注意是「鎖附後」,不是圖面上的標稱值。
- 公差堆疊(tolerance stack-up,機構圖上常寫成組裝公差):所有會影響這個距離的尺寸公差合計——元件高度、PCB 厚度與翹曲、散熱器平面度、螺絲座/限位柱高度、夾持壓力造成的變形。它決定間隙的範圍,而不是單一數字。
- 夾持壓力(也寫成鎖附壓力):機構實際上能施加在墊片上的壓力,由螺絲力矩、卡扣或夾具決定。它與墊片硬度一起決定「這片墊片會被壓到多薄」——壓力不足時,算得再準的厚度也壓不到位。
- 壓縮率(compression ratio):墊片從未壓縮厚度 t₀ 被壓到實際厚度 t 的比例,壓縮率 =(t₀ − t)/ t₀。未壓縮 1.5 mm 的墊片在裝配後壓成 1.2 mm,壓縮率就是 20%。
材料擠進介面、把空氣趕出去,是熱界面材料存在的理由;而一條接合處實際的熱阻是一維的串聯關係:
R ≈ BLT /(k · A) + 上下兩個接觸熱阻
BLT 是壓縮後的膜厚(bond line thickness,等於組裝後的間隙),k 是墊片導熱係數,A 是接觸面積。這個式子有兩個推論,而它們互相拉扯:
- BLT 越薄,體積熱阻越小——所以在一定範圍內壓縮是有利的。
- 但 BLT 不能薄於間隙本身,而接觸熱阻取決於墊片有沒有真的貼滿兩個面。
換句話說,厚度不是獨立參數,它是「間隙有多大」「機構能提供多少壓力」與「材料能承受多少壓縮」的交集。四個條件少算一個,選出來的厚度就會在量產時翻車。
壓縮率怎麼定義?為什麼厚度會改變「硬度」
壓縮率與硬度是同一件事的兩面。墊片的硬度通常以 Shore OO 標示,量測方法為 ASTM D2240,規格書上一定要註明讀取時間:ASTM D2240 的標準讀值是接觸後 1 秒(即時),採延時讀值時慣用 15 秒;供應商規格書另有自己的慣例(例如 TIF800TU 標示的是 3 秒/30 秒),而同一片材料在不同讀取時間量到的硬度可以差十幾分,不註明就無從比對。硬度決定「要把這片材料壓縮多少,需要多少壓力」,而這個關係不是線性的:輕微壓縮時壓力上升平緩,超過某個壓縮率之後,壓力會急遽上升。這就是為什麼「反正墊片是軟的,鎖下去就壓平了」這個說法在樣品階段常常行得通、到量產卻出事。
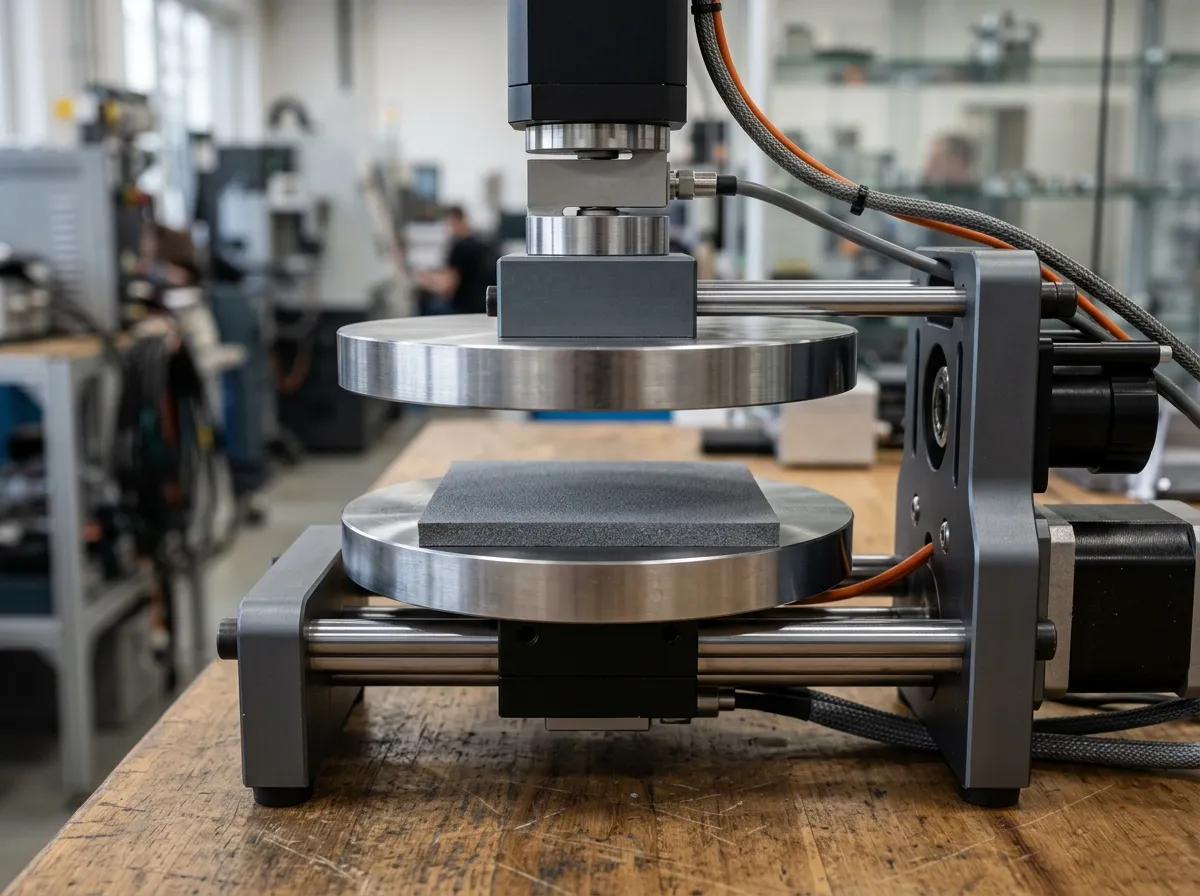
壓縮率不是規格書上的一個固定數字,而是一條「壓力對壓縮量」的曲線——同一片材料在 10% 與 30% 壓縮率下需要的壓力差好幾倍。
還有一個容易被忽略的事實:同一個料號、不同厚度,不見得是同一種行為。以 Ziitek(兆科)在售的導熱墊片為例,TIF700HZ/TIF700HQ 的標示硬度就是 45±5(厚度 ≥1.0 mm)/55±5(厚度 <1.0 mm)——薄規格的硬度標示明顯較高。所以當你把厚度從 1.0 mm 改成 0.5 mm 時,你同時換到了另一種硬度條件,這件事必須回頭跟供應商確認。目前導熱墊片產品線的厚度從 0.25 mm 起、導熱係數 1.0–16.0 W/m·K(依產品頁 Typical specification window;手冊口徑 1.25–16),各等級的硬度與厚度搭配差異很大。
壓縮窗不是通則數字,而是綁在壓力條件上的一組典型區間。 同一頁產品線資料給的是:厚度 0.25–5.0 mm(ASTM D374)、硬度 Shore OO 15–45(ASTM D2240;這是整個系列的彙總值,個別型號可以更高——同一站的 TIF800Z 標示 55 Shore OO(>0.75 mm)/75 Shore OO(≤0.75 mm),TIF700HZ 的 <1.0 mm 規格也標 55±5)、壓縮率 @ 25 psi=5–40%(典型夾具)。這組數字有三個訊息:① 壓縮率一定要標壓力,否則沒有意義;② 同一系列內不同硬度的等級,可用的壓縮區間不一樣;③ 以下算例採用的壓縮窗就以這組第一方數據為起點——換料號、換夾持壓力,就要重新取一次你那個等級的壓縮曲線,不要沿用這裡的數字。順帶說明來源的措辭:該頁把這組值標為「典型規格範圍」與「TIF 家族的代表性等級」,屬型錄等級的標示值,不是某一批來料的實測值;要拿它當驗收依據,得回頭要該批的規格書或 CoA。
步驟一:量「組裝鎖附後」的實際間隙
圖面上的標稱間隙只是設計意圖。要拿來選厚度,必須量的是鎖附完成後的實體間隙。三種可執行的量法,按成本排序:
- 剖切量測(最準,成本最高):拿組裝完成(含螺絲鎖附、卡扣扣合)的樣品做剖切,在顯微鏡或投影儀下量元件面到散熱器面的距離。適合定案前的關鍵介面。
- 拆機回彈量測(最快):把已鎖附的樣品拆開,用高度規或三次元量測散熱器底面與元件頂面的高度差。缺點是拆開後應力釋放,量到的值會與鎖附狀態有偏差,需要用已知厚度的樣品做比對修正。
- 灌模/替代物法(適合異形或看不到的介面):用低硬度矽膠或可塑性材料填充間隙後取出量厚度,或直接用幾種已知厚度的墊片做二分法,找出「剛好兩面都接觸」的臨界值。
量測位置比量測精度更重要。 至少要量三個點(元件中央與兩個對角),因為 PCB 翹曲與夾持壓力分布會讓同一個元件面上的間隙不一致;你要記錄的是 g_min 與 g_max,不是平均值。多顆元件共用同一片散熱器時,每一顆元件要各自記錄——同一片散熱器壓下去,各點的實際 BLT 可以差很多。
量完之後,你手上應該有三個數字:設計值 g_nom(名義間隙)、實測最小值 g_min、實測最大值 g_max。量測本身也有不確定度——剖切取像的解析度、拆機回彈的修正誤差,量級通常與你的量測方法同階(對顯微剖切/高度規這類方法,實務上常見落在 0.02–0.05 mm 帶;此為量級參考,請以自廠的重複量測(MSA/Gage R&R)結果為準)。如果你的可選厚度區間算出來只剩零點幾毫米,把這個不確定度一起記進公差預算,而不是當它不存在。
步驟二:把公差堆疊換成厚度可選範圍
有了間隙範圍,就能算厚度。先確認公差堆疊的來源,常見有這幾項:
| 公差來源 | 典型量級(示範值) | 備註 |
|---|---|---|
| 元件封裝高度公差 | ±0.04 mm | 看封裝規格書,堆疊/帶 lid 的元件要含 lid 平面度 |
| PCB 厚度公差與翹曲 | ±0.03 mm | 板厚公差 + 迴焊後翹曲;大板、薄板更明顯 |
| 散熱器平面度與安裝面 | ±0.03 mm | 壓鑄件通常比鋁擠型差 |
| 螺絲座/限位柱高度 | 依機構圖 | 若有機械限位,這一項會變成「定義值」而非公差 |
| 夾持壓力造成的變形 | 依鎖附設計 | 用力矩規範與墊片硬度估算,常是最大的隱形項 |
| 墊片自身的厚度公差(δ) | ±0.05 mm | 最容易漏掉的一欄:供應商給的規格;模切件的生產模具一般公差常見 ±0.1 mm |
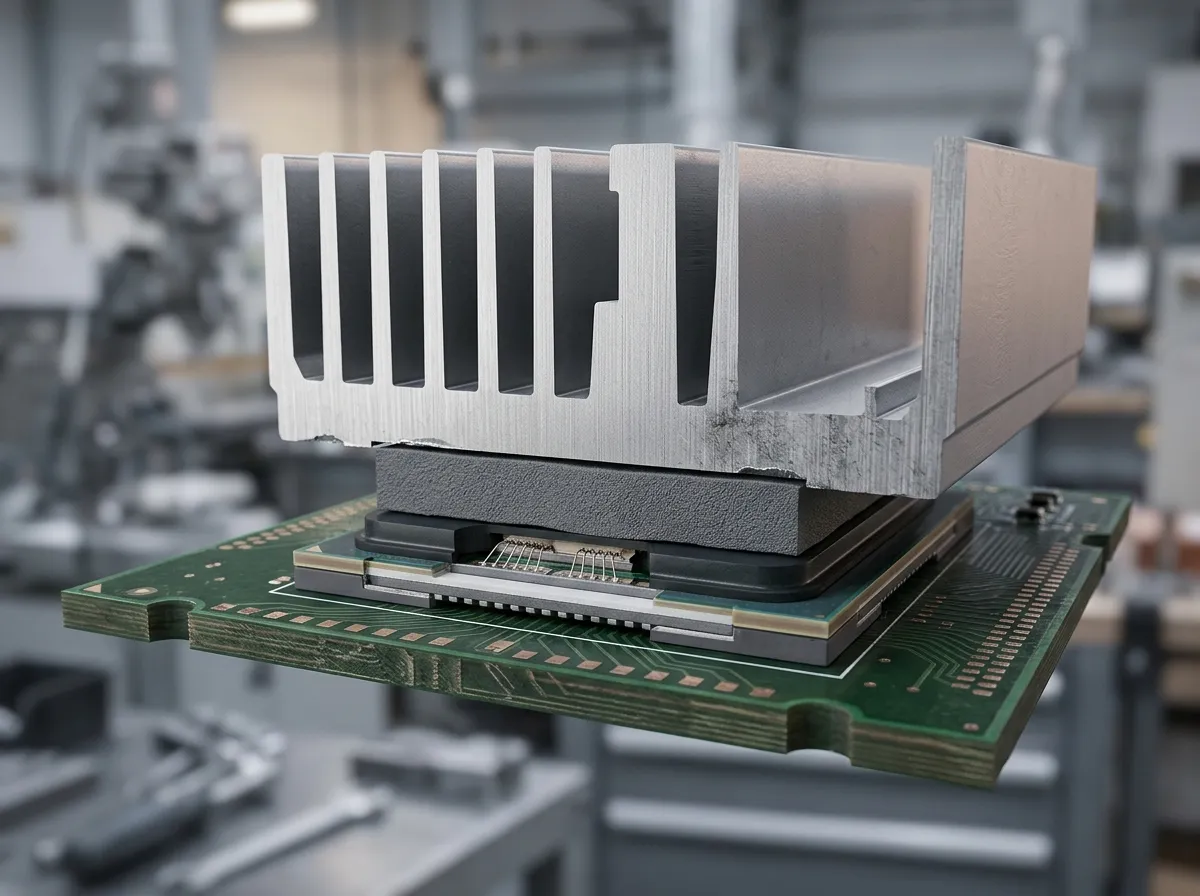
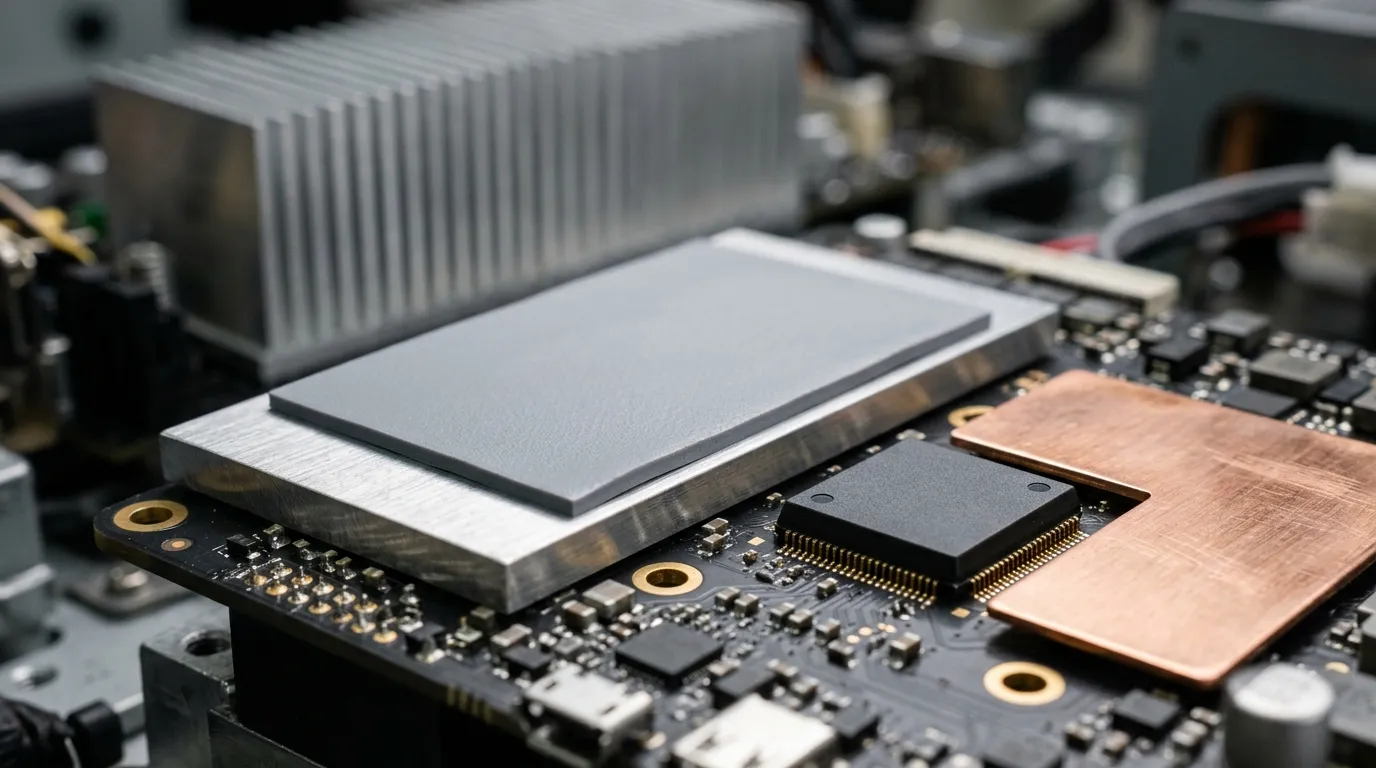
圖中是組裝完成後的實景堆疊:元件、灰色墊片與散熱器依序疊在一起。要算的就是墊片鎖附後被壓到的那一層距離——它在量產條件下的範圍,由元件高度、板厚翹曲與散熱器平面度這條尺寸鏈決定。
兩種加總方式,選錯會差兩倍。 最保守的是最壞情況相加(worst-case):把進入這個間隙堆疊的各項公差直接相加——本例是元件高度 0.04 + 板厚翹曲 0.03 + 散熱器平面度 0.03 = ±0.10 mm(墊片自身的厚度公差 δ 不算在這裡,它另外進下面的三條邊界)。另一種是均方根法(RSS):假設各項公差獨立、分布對稱,取平方和的平方根,√(0.04² + 0.03² + 0.03²) ≈ ±0.058 mm。RSS 的區間小得多,但前提是量產確實受統計管制:如果來料公差常常直接頂到上限,用 RSS 算出來的窄區間會讓你在產線上翻車。
實務原則:安全相關或公差來源不受控時用 worst-case;有 SPC 數據、來源穩定時才用 RSS,並在圖面上寫明你用哪一種。
厚度可選範圍的三條邊界:
① 接觸: t₀ − δ > g_max (最薄的墊片也要填滿最大間隙)
② 最低壓縮率: t₀ − δ ≥ g_max /(1 − c_min) (最鬆的組合仍要有足夠壓縮量)
③ 最高壓縮率: t₀ + δ ≤ g_min /(1 − c_max)
c_min/c_max 是該料號壓縮曲線上的可用下限與上限,δ 是墊片自身的厚度公差。把這三條畫在同一根數線上,可選厚度就是中間夾出來的那一段——實際決定下限與上限的是 ② 與 ③;任何一條落空,都會在量產時以「接觸不完全」或「壓過頭」的形式還回來。(① 與 ② 是同一件事的兩種寫法:只要 c_min > 0,g_max /(1 − c_min) 就恆大於 g_max,② 恆涵蓋 ①——列出 ① 是為了讓「填得滿」這個物理條件單獨可見。)
完整算例(示範值,請代入你自己的圖面公差)
- 標稱間隙 g_nom = 1.00 mm,worst-case 公差堆疊 ±0.10 mm → g_min = 0.90 mm、g_max = 1.10 mm
- 前提(本算例的假設):間隙已由螺絲座/限位柱定義,且依力矩規範鎖附後夾持壓力造成的變形可忽略,所以堆疊只算元件高度、板厚翹曲、散熱器平面度三項。若你的機構沒有機械限位,請把夾持變形估進去再加總——它常是公差表裡最大的一項,可選範圍會整體上移;這種情況通常直接走〈步驟二的例外〉的「加機械限位」那條出路。
- 壓縮窗 c_min = 5%、c_max = 40%(取自產品線頁的「壓縮率 @ 25 psi=5–40%」)
- 墊片厚度公差 δ = ±0.05 mm(示範值,實務以供應商規格為準)
- ① 接觸:t₀ > 1.10 + 0.05 = 1.15 mm
- ② 最低壓縮率:t₀ ≥ 1.10 /(1 − 0.05)+ 0.05 = 1.208 mm
- ③ 最高壓縮率:t₀ ≤ 0.90 /(1 − 0.40)− 0.05 = 1.45 mm
- 可選範圍:1.21 mm ≤ t₀ ≤ 1.45 mm → 選 1.3 mm(供應商標準檔位若沒有 1.3 mm,1.4 mm 也在區間內)
驗算:把「間隙的兩個極端」與「墊片厚度的兩個極端」交叉帶入,確認每一種組合都在壓縮窗內。
| 組裝狀態 | 間隙(=BLT) | 墊片實際厚度 | 壓縮率 | 判定 |
|---|---|---|---|---|
| 公差最鬆 + 最薄墊片 | 1.10 mm | 1.25 mm | (1.25−1.10)/1.25 = 12.0% | ≥5%,仍在壓縮窗內 |
| 名義 | 1.00 mm | 1.30 mm | (1.30−1.00)/1.30 = 23.1% | 落在窗的中段 |
| 公差最緊 + 最厚墊片 | 0.90 mm | 1.35 mm | (1.35−0.90)/1.35 = 33.3% | ≤40%,未壓過頭 |
整段交叉組合的壓縮率被鎖在 12.0–33.3%,完整落在 5–40% 的窗內。這就是「可選範圍」的意義:任何一顆量產零件、任何一片來料,都不會掉出窗外。
為什麼墊片厚度公差 δ 一定要放進去。 上面的區間寬度是 1.45 − 1.21 = 0.24 mm;如果把 δ 拿掉,會算成 1.16–1.50 mm、寬度 0.34 mm——看起來更寬,其實是假的:供應商交來的墊片厚了 0.05 mm 時,最緊間隙的那顆零件會被壓到 (1.55 − 0.90) / 1.55 = 41.9%,直接超出 40% 上限。1 mm 級的可選範圍裡,±0.05 mm 不是雜訊。
同樣這組公差,若改用 RSS(±0.058 mm)把間隙範圍縮到 0.94–1.06 mm,可選厚度範圍會放寬到約 1.17–1.52 mm。此時 1.3 mm 仍然安全,1.5 mm 看起來也過關——但那是用 RSS 的窄區間換來的:一旦產線出現公差最緊的 0.90 mm 零件,1.5 mm 的墊片(加上厚度公差後 1.55 mm)壓縮率是 41.9%,一樣超窗。這正是「用哪一種公差算法」會直接改變選料結果的實例。
厚度的代價可以算出來。 用一維公式估:接觸面積 A = 100 mm² = 1×10⁻⁴ m²、導熱係數 k = 3 W/m·K,BLT 0.90 mm(9×10⁻⁴ m)的體積熱阻約 9×10⁻⁴ /(3 × 1×10⁻⁴)= 3.0 K/W,BLT 1.10 mm 約 3.67 K/W——光是 0.2 mm 的厚度差,就吃掉約 0.67 K/W。同一組厚度換成 16 W/m·K 的材料,兩者差距縮到約 0.13 K/W。這解釋了一個常見的配置邏輯:間隙越大,越需要用高導熱係數的材料把厚度的代價壓回來;反之,間隙小又平整時,硬要選一片厚墊片,只是白白加上體積熱阻(這種介面改用導熱膏往往更合理)。
為什麼壓縮率上限是硬約束:壓縮過頭反而讓熱阻上升
看到 R = BLT/(k·A),很容易得到「能壓多薄就多薄」的結論。這在一維、單一介面、壓力無限的前提下成立;真實組裝裡,超過設計壓縮窗之後會出現五個反轉機制:
- 力預算被吃光,BLT 變成面內不均。 夾持壓力是有上限的(螺絲力矩、卡扣、夾具),而壓力-壓縮曲線非線性——墊片越硬、壓得越多,需要的壓力越大。力量不夠時,機構不是把墊片壓薄,而是把板子與散熱器壓歪:元件中央壓得下去、角落壓不下去,同一顆元件面上的 BLT 出現落差,局部熱點就在那裡。
- 側向外凸,有效接觸面積下降。 超過容許壓縮率時,矽膠墊片會往兩側鼓出(extrude)。鼓出的部分離開接觸區,名義面積還在、真正貼合的面積卻縮小;同時鼓出的材料可能擠到鄰近元件或干涉區。
- 壓縮永久變形讓接觸壓力隨壽命衰退。 長期受壓加上熱循環後,彈性體不會完整回彈,這個現象叫壓縮永久變形,量測方法見 ASTM D395(連結指向 ASTM 現行版)。壓得越深、溫度越高,衰退越快。表現出來的症狀是:新機熱測過關,跑幾個月後溫度慢慢爬上來——介面重新出現微氣隙,而氣隙的導熱係數約 0.026 W/m·K,一維估算下與 k=3 W/m·K 的墊片差兩個數量級。
- 機械風險轉嫁到元件。 過壓的力量會傳到焊點、BGA 錫球、光學元件與薄板;薄規格(<0.5 mm)的墊片在缺乏結構增強時還有破裂、分層的風險。這類失效不是熱阻問題,但會讓整個專案停線。
- 氣隙反噬。 若過壓把散熱器壓翹,原本貼合良好的另一個介面(例如散熱器另一側與殼體的接觸)可能反而開縫。整條熱路徑是串聯的,一個介面省下 0.2 mm 的體積熱阻,另一個介面多出一個氣隙,淨結果通常是變差。
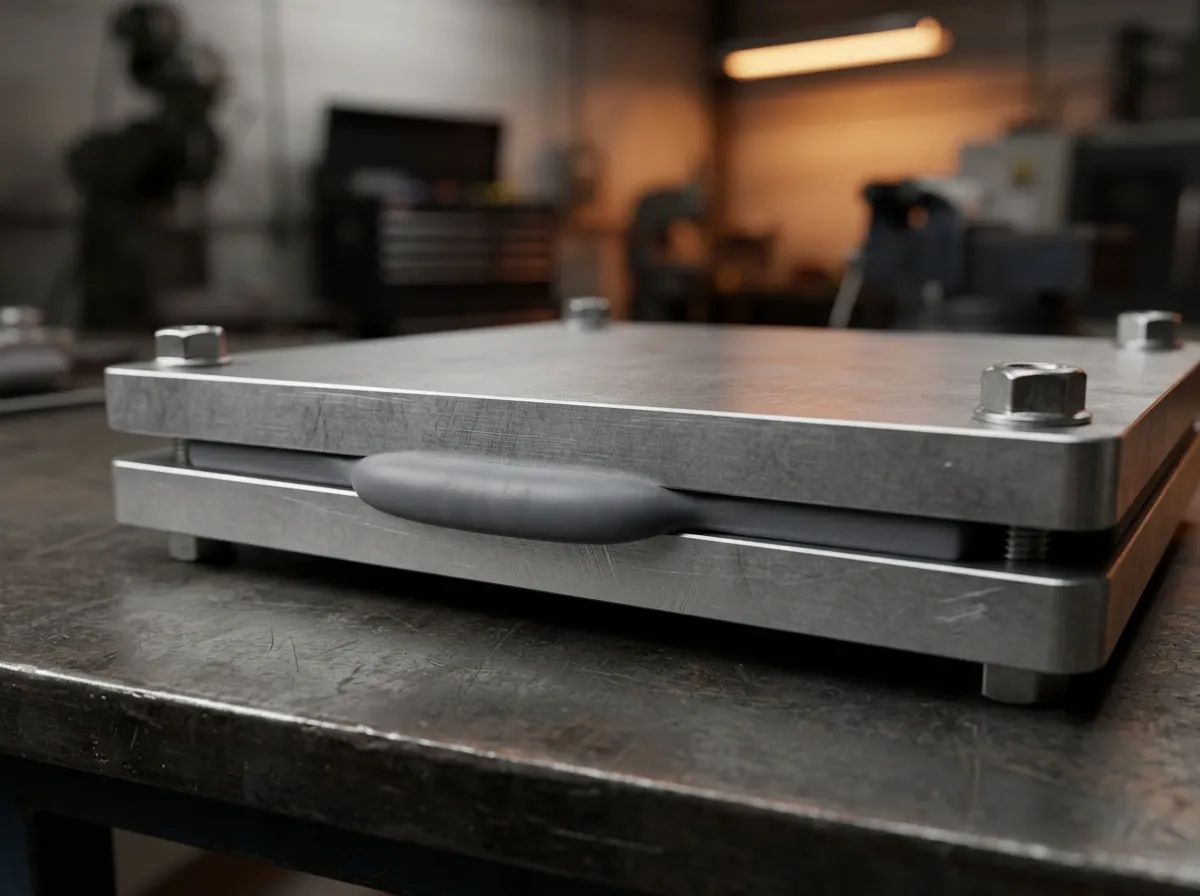
超過設計壓縮率的典型外觀:墊片被夾到極薄後,多出來的材料只能從板邊擠出,在邊緣形成一顆比墊片本身更厚的凸出物——此時名義接觸面積還在,真正貼合的面積已經縮小。
所以壓縮率的意義不是「越壓越好」,而是把實際壓縮率鎖在設計窗內;選厚度的目標是讓整個公差範圍都落在窗內,而不是追求最薄。
步驟二的例外:算不出解時的三條出路
把上面三條不等式並排看,就會發現有些專案根本沒有可行的厚度——② 與 ③ 會互相打架:
無解條件:g_max /(1 − c_min)+ δ > g_min /(1 − c_max)− δ
例如間隙同為 1.00 mm、但公差堆疊放寬到 ±0.25 mm(0.75–1.25 mm),在 5–40% 的壓縮窗與 ±0.05 mm 的墊片厚度公差下:② 要求 t₀ ≥ 1.25 / 0.95 + 0.05 = 1.366 mm,③ 卻要求 t₀ ≤ 0.75 / 0.60 − 0.05 = 1.20 mm——不存在這種厚度。這時硬選一個「中間值」是最糟的處理方式,正確作法是三選一:
- 收緊公差:回頭要求元件高度、板厚翹曲或散熱器平面度的規格。成本高、週期長,但對機構最乾淨。
- 加機械限位(最有效):用限位柱、擋塊或階差把間隙從「一堆公差的和」變成「一個被定義的尺寸」。一旦有限位,間隙範圍大幅收斂,厚度就能穩定選定,夾持壓力也不會全部壓在墊片上。
- 改用順形性材料:把墊片換成可點膠的導熱凝膠/gap filler,它在近零壓力下就能填滿不規則間隙,天生容許更大的公差範圍;代價是需要點膠設備、要評估固化與泵出(pump-out)行為,且不易返修。
如果你的間隙不算小、又不能確定產線公差,選一個柔軟度更高的等級常常是比加厚更有效的解法:超柔軟的材料在較低壓力下就能貼合,對機構的應力也小。以 TIF800TU 為例,導熱係數 16.0 W/m·K、厚度範圍 0.75 mm 與 1.00–5.00 mm(ASTM D374)、硬度 Shore OO 25/10(ASTM D2240,3 秒/30 秒)、擊穿電壓 ≥5500 V/mm(ASTM D149)——這種「高導熱 + 高柔軟」的組合,就是為了在公差較大的組裝條件下仍能維持接觸。反之,若你的間隙低於 0.5 mm 又必須施壓,就要留意薄規格的破裂風險,有些等級會以玻纖或 PI 增強來補結構強度(哪些等級提供增強、以何種形式,需向供應商個別確認)。
步驟三:在實機上驗證厚度選得對不對
計算只能把範圍收斂,最後一哩路一定要在真實組裝上驗。四類驗證缺一不可:
| 驗證項目 | 方法 | 要看什麼訊號 |
|---|---|---|
| 實際 BLT | 剖切量測或拆機回彈量測(見步驟一) | 各點 BLT 是否落在預期區間、面內落差多大 |
| 接觸壓力分布 | 在墊片與散熱器之間夾壓力感測膜,鎖附後取出讀壓痕分布 | 邊緣是否「空貼」、中央是否過壓、多顆元件之間是否分配不均 |
| 整機熱性能 | 在實際殼體內、實際負載下量測外殼或接面溫度 | 不同厚度候選的溫差;裸板數據不能代替整機數據 |
| 可靠度與量產一致性 | 熱循環/高溫儲存後重量測 BLT、接觸壓力與壓縮永久變形(ASTM D395);量產抽 g_min 與 g_max 兩端的零件各一組 | 熱阻是否隨時間上升、兩端公差零件是否都還在設計窗內 |
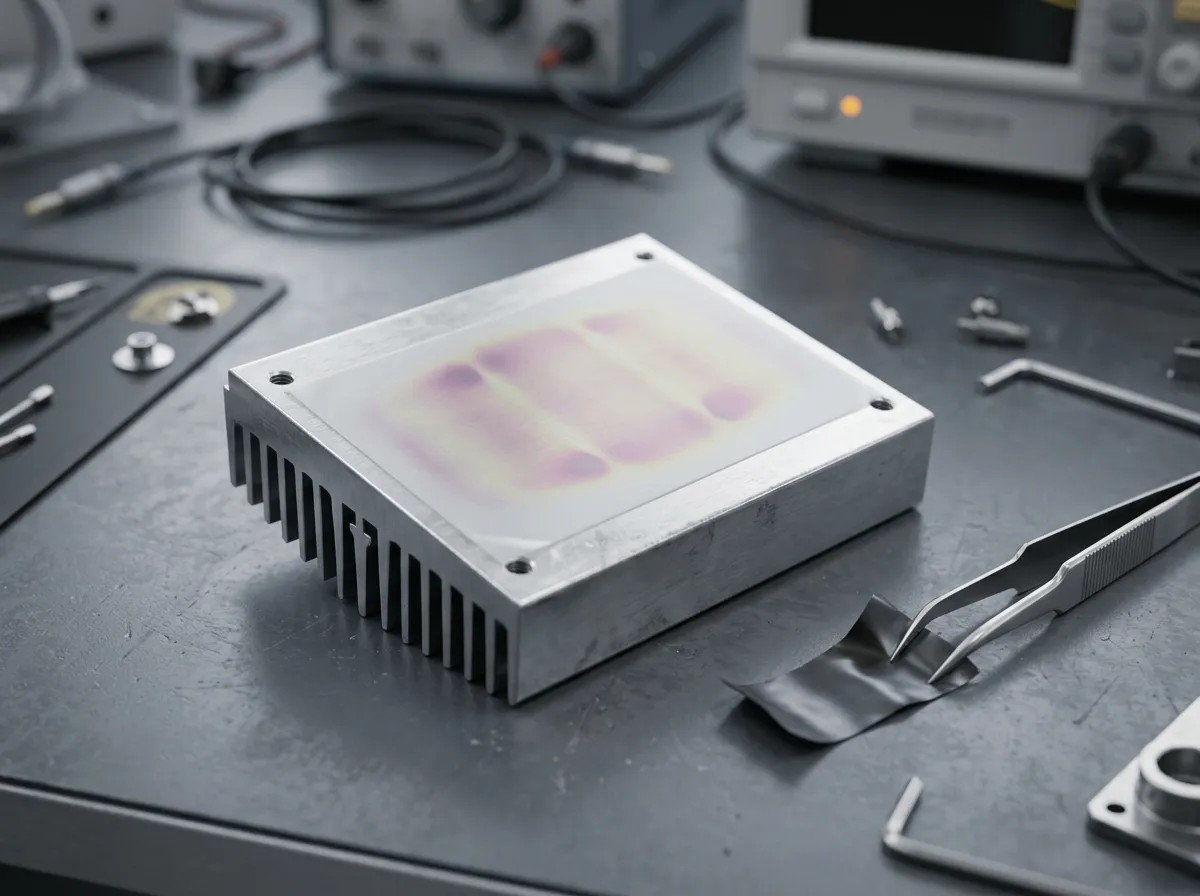
壓力感測膜的價值在於「面」的資訊:它會直接告訴你 BLT 是不是均勻、以及力量有沒有只壓在某一側。
兩件事要特別注意。第一,熱測必須在完全閉合、與量產相同的組裝狀態下做——把散熱器蓋上但不鎖螺絲的測試,等於在驗另一個介面。第二,壓力分布與溫度要一起看:如果某一區溫度偏高、壓力膜上同一區也是空貼,那就是厚度或平面度的問題;若壓力分布均勻但整體溫度偏高,問題多半在材料導熱係數或散熱器本身,不在厚度。
把厚度鎖進規格:給採購的三個詢價問題
厚度一旦開下去,就是 BOM 與模切圖的一部分,改一次成本很高。因此詢價階段就該把厚度條件寫清楚,而不是只比單價。三個問題最有效:
- 「這個料號在我們實際工作壓力下的壓縮率與熱阻是多少?」 標稱導熱係數(W/m·K)是材料本質,不是接合處表現;熱阻要對應到壓力與膜厚才有意義(量測標準見 ASTM D5470)。如果對方只回目錄數字,就不能用來做厚度決策。
- 「厚度的公差是多少、用什麼方法量?」 厚度公差直接吃掉你算出來的可選範圍。要問清片材與模切件各自的公差,以及量測方法(客戶端的規格書常標 ASTM D374)。另外務必確認硬度標示是否隨厚度改變——多數系列確實如此(例如 TIF700HZ 標示 45±5/55±5 視厚度而定),不要拿舊厚度的硬度條件去推算新厚度。
- 「可不可以幫我們做疊構評估與客製模切?」 提供 DXF/DWG 外形圖與疊高(stack-up)資訊,讓供應商依你的實際間隙與公差帶回算建議厚度——這比自己在目錄裡挑檔位可靠得多,也是把上面整套計算交給有量測資料的一方驗算。需要有人陪你一起把疊構算完,可以直接與 Ziitek 應用工程團隊洽談疊構評估,把圖面與公差帶丟過去對一次。
把這三個答案寫進規格書,厚度就從「憑經驗挑的數字」變成「有依據、可追溯、可驗收」的製程參數。
常見問題
導熱墊片厚度是不是越厚越保險?
不是。厚墊片能容忍較大的間隙,但同時增加體積熱阻,並讓機構必須提供更大的壓縮力;超過設計壓縮窗後,翹曲、側向外凸與壓縮永久變形會讓熱阻隨時間上升。厚度要落在算出來的區間內,而不是取上限。
我量到標稱間隙 1.0 mm,該選多厚?
1.0 mm 只是名義值。先把它加上公差堆疊,得到最大與最小間隙,再代入三條邊界(含墊片自身的厚度公差)。以上面這個算例為例:公差 ±0.10 mm → 間隙 0.90–1.10 mm、壓縮窗 5–40%、墊片厚度公差 ±0.05 mm → 可選範圍 1.21–1.45 mm,取 1.3 mm。若只按標稱值挑 1.0 mm,會在公差最鬆的零件上出現接觸不完全;隨手挑 1.5 mm,則會在公差最緊的零件上壓過頭。
壓縮率多少才對?
依該料號的壓縮曲線與供應商建議而定,而且壓縮率一定要綁著壓力讀。以 Ziitek 導熱墊片產品線頁為例,標示的是「壓縮率 @ 25 psi=5–40%(典型夾具)」——這是第一方標示的典型區間(分類頁用的字是「典型規格範圍」與「TIF 家族的代表性等級」),不是通則。關鍵不是記一個數字,而是確認整個公差範圍內的壓縮率都落在那條曲線的可用段內。
公差堆疊要用最壞情況相加還是均方根(RSS)?
安全相關、或公差來源不受控時用最壞情況相加;有 SPC 數據、各項公差獨立且穩定時才用 RSS。兩者算出的區間相差可達近一倍,會直接改變選料結果(上面算例中,RSS 會讓 1.5 mm 看起來可行,但產線出現最緊公差零件時它的壓縮率是 41.9%,已超窗)。務必在圖面上寫明採用哪一種。
導熱係數(W/m·K)越高越好嗎?
不一定——它只是材料本質,接合處表現看的是熱阻。導熱係數高的材料讓「厚度造成的體積熱阻」變小,所以在間隙大、又夾不緊的場合特別有價值;但若間隙只有 0.2 mm 又平整,換高導熱係數的收益遠不如把介面處理乾淨。選型順序應該是:先確定厚度與壓縮條件,再看這個厚度下不同導熱係數的熱阻差多少,最後才決定值不值得升級材料。
這種情況該用墊片還是導熱凝膠?
間隙範圍窄、有足夠夾持力、需要絕緣或要支援返修時用墊片;間隙範圍寬、結構不規則、元件怕壓力,或要自動化點膠時用導熱凝膠。凝膠以近零壓力填充、容忍較大公差,代價是設備、固化與泵出評估。兩者的決策順序見開頭連結的導熱材料選型決策樹。
一句話總結:先量組裝後的間隙範圍,把公差堆疊(連墊片自身的厚度公差)算清楚,用「最大間隙決定最小厚度、壓縮窗的上下限決定最大厚度」夾出區間,選標準檔位,最後用壓力感測膜與整機熱測驗證——厚度是算出來的,不是挑出來的。
常見問題
導熱墊片厚度是不是越厚越保險?
不是。厚墊片能容忍較大的間隙,但同時增加體積熱阻,並讓機構必須提供更大的壓縮力;超過設計壓縮窗後,翹曲、側向外凸與壓縮永久變形會讓熱阻隨時間上升。厚度要落在算出來的區間內,而不是取上限。
我量到標稱間隙 1.0 mm,該選多厚?
1.0 mm 只是名義值。先把它加上公差堆疊,得到最大與最小間隙,再代入三條邊界(含墊片自身的厚度公差)。以上文算例為例:公差 ±0.10 mm → 間隙 0.90–1.10 mm、壓縮窗 5–40%、墊片厚度公差 ±0.05 mm → 可選範圍 1.21–1.45 mm,取 1.3 mm。若只按標稱值挑 1.0 mm,會在公差最鬆的零件上出現接觸不完全;隨手挑 1.5 mm,則會在公差最緊的零件上壓過頭。
壓縮率多少才對?
依該料號的壓縮曲線與供應商建議而定,而且壓縮率一定要綁著壓力讀。以 Ziitek 導熱墊片產品線頁為例,標示的是「壓縮率 @ 25 psi=5–40%(典型夾具)」,這是第一方標示的典型區間,不是通則。關鍵不是記一個數字,而是確認整個公差範圍內的壓縮率都落在那條曲線的可用段內。
公差堆疊要用最壞情況相加還是均方根(RSS)?
安全相關、或公差來源不受控時用最壞情況相加;有 SPC 數據、各項公差獨立且穩定時才用 RSS。兩者算出的區間相差可達近一倍,會直接改變選料結果(本文算例中,RSS 會讓 1.5 mm 看起來可行,但產線出現最緊公差零件時它的壓縮率是 41.9%,已超窗)。務必在圖面上寫明採用哪一種。