石墨片與導熱墊片差在哪?方向、絕緣、組裝
石墨片與導熱墊片最容易被擺在同一張表上比導熱係數,但兩者量的方向不同、任務也不同:一個把熱沿平面攤開,一個把熱穿過厚度送到散熱器。本文用方向、電位、間隙公差、組裝量產四關拆開比較,並給出可以直接寫進規格書的驗收條件。
「石墨片導熱係數 1,500 W/m·K,導熱墊片 3 W/m·K」——這兩個數字幾乎每次都會被並排放進同一張比較表,然後得出「石墨片快 500 倍」的結論。這個結論是錯的,而且錯得很具體:1,500 量的是沿著片材平面(X-Y)的方向,3 量的是穿過厚度(Z)的方向。 同一片石墨,平面與厚度方向的導熱能力可以差到兩個數量級,因為熱在石墨裡主要靠聲子沿著鍵結緊密的層面傳遞,跨層就慢得多(graphite 的熱與電性質)。
所以真正的問題不是「哪一種導熱係數高」,而是另外四個:熱要走哪個方向、這片材料跨不跨電位、間隙與公差由誰吸收、組裝與量產能不能承受它。 順序不能顛倒——先比導熱係數的人,通常在第三關或第四關回頭改設計。
先給結論:要把熱從一個點攤平到一個面(均溫、導到側邊或遠處的散熱器),石墨片是主力;要把熱從一個面送過一段有公差、有粗糙度的界面,導熱墊片是主力。 兩件事同時存在時,實務上最常見的答案不是二選一,而是兩者疊起來用。這條線收在導熱材料選型主題頁底下,上游的完整決策順序見導熱材料選型的完整決策樹。
第一關是方向:1,500 量的是平面,3 量的是穿過厚度
導熱係數 k 是材料屬性,但它綁著方向。均勻的材料(例如鋁)三個方向差不多,石墨不是——它是層狀晶體,平面內是強共價鍵、層與層之間只有凡得瓦力,聲子沿平面跑得快、跨層慢,所以熱性質高度異向。電性同理:垂直於層面的導電率大約低三個數量級。
這件事在選型上的意義很直接:
- 石墨片的 k 通常標的是平面值,本站導熱石墨片產品線公開標示平面導熱係數最高 1,500 W/m·K(這是站上摘要值,部分型號峰值更高,實際以規格書為準);同一條產品線的 Z 軸最高標到 25 W/m·K(碳纖維等級,不含 TIR300C/AL/CU 這類金屬箔複合型,它們的 Z 值另計),一般石墨等級的 Z 軸則是個位數。
- 導熱墊片的 k 標的是穿過厚度的值,本站矽膠導熱墊片產品線是 1.0–16.0 W/m·K、39 個型號。這裡有個容易誤讀的地方要講清楚:站上摘要把墊片的 λ 也寫成「平面導熱係數」,但實務上墊片的 λ 是沿厚度方向測的(依 ASTM D5470 的穩態測法,試片兩面加壓、量穿過厚度的那一段);填料型矽膠本身接近各向同性,數值上兩種寫法指同一個量,只是方向標籤用得不精確。
把 1,500 和 3 放在一起比,等於拿「一個田徑選手的百米成績」和「同一個人的舉重成績」比大小。墊片廠也不是沒想過把 Z 軸做高,但矽膠要同時柔軟、可壓縮、又絕緣,導熱填料加到某個比例之後,硬度與製程就開始拖後腿——這是配方層面的取捨,不是等級高低。
而真正決定界面表現的,不是 k,是熱阻。 界面熱阻由兩塊相加:材料本體(厚度 ÷ 導熱係數)加上兩側的接觸熱阻(thermal resistance)。把本體那塊算出來,結論會讓很多人意外:
| 材料(假設) | 厚度 | 該方向 k | 本體熱阻 cm²·K/W |
|---|---|---|---|
| 石墨片 | 0.025 mm | 5 W/m·K(Z) | 0.05 |
| 石墨片 | 0.10 mm | 5 W/m·K(Z) | 0.20 |
| 石墨片 | 0.50 mm | 5 W/m·K(Z) | 1.00 |
| 導熱墊片 | 0.50 mm | 3 W/m·K | 1.67 |
| 導熱墊片 | 1.00 mm | 3 W/m·K | 3.33 |
| 導熱墊片 | 1.00 mm | 8 W/m·K | 1.25 |
| 導熱墊片 | 2.00 mm | 3 W/m·K | 6.67 |
本體熱阻=厚度 ÷ 導熱係數(換算成 cm²·K/W),只含材料本身,不含接觸熱阻與壓縮後的實際厚度。k 值為站上公開標示的量級,實際型號以規格書為準。
看出來了嗎?石墨片的本體熱阻比常見厚度的墊片低一到兩個數量級——但這個優勢幾乎全部來自「薄」,不來自 k。同為 0.5 mm 時,石墨片(1.00 cm²·K/W)只比 3 W/m·K 的墊片(1.67)低約四成;就算換成 k 高到 8 W/m·K 的墊片、用表裡 1.00 mm 那一行(1.25)來比,也只低兩成——而且石墨片還只有一半厚度。真正拉開差距的是 0.025 mm 那一行:它幾乎不佔熱阻預算,這才是石墨片在薄型結構裡真正的本錢。
但這個優勢常常在實測裡消失,原因不在材料,在界面。
石墨是硬的。它貼在金屬上時,接觸只發生在少數高點,其餘是空氣;而空氣的導熱係數只有約 0.026 W/m·K,比任何材料都差兩三個數量級,不填掉它,材料本體再薄也接不到熱(thermal interface material)。墊片靠壓縮把空氣擠出去,石墨片沒有這個能力——它只是被夾住。這就是為什麼在間隙稍大、表面不算平整的實測裡,「1,500 W/m·K 的石墨片」不一定贏得了「3 W/m·K 的墊片」:決定勝負的是接觸熱阻與能不能順形,不是導熱係數。
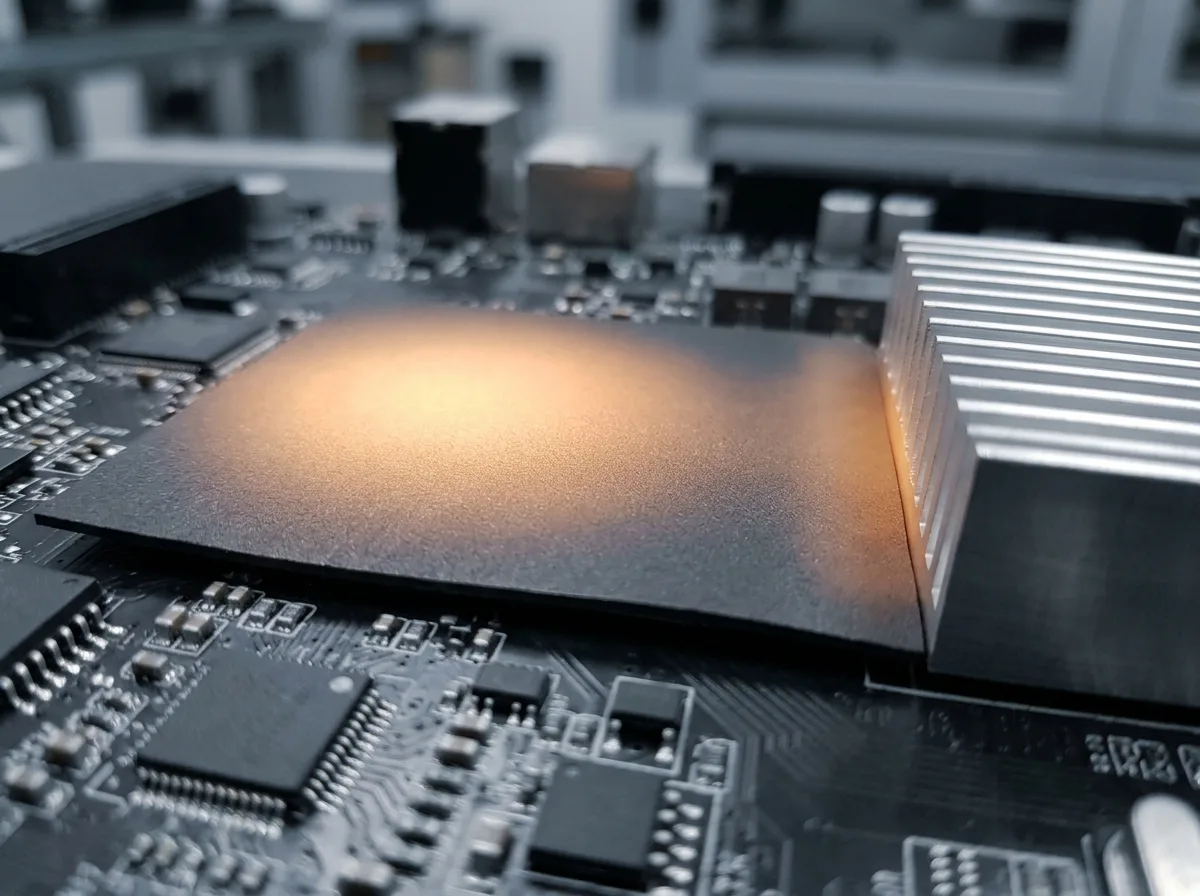
(3D 渲染示意)石墨片的價值發生在平面上:熱從熱點沿著片材攤開,再從邊緣交給散熱器。它不負責把熱「穿過」界面。
石墨片負責「攤開」,導熱墊片負責「送過去」
把上面那件事講白:這兩種材料的任務不同,所以判據也不同。順帶把名字對齊——石墨片在台灣也常被叫做石墨散熱片,指的是同一種壓延或發泡的人工石墨片材,本文一律用「石墨片」。
石墨片贏的場合,通常有三個特徵同時出現:熱源集中(一顆晶片、一個功率元件)、可用厚度極薄(0.1 mm 以下甚至 0.03 mm)、而且散熱器不在正上方——例如貼在屏蔽罩上、把熱引到側邊的金屬支架或機殼。它的作用是把熱流密度降下來、把溫度攤平,讓後段有空氣或散熱器接手。手機、筆電、機上盒、光模組與車用電子這類「薄、扁、熱點集中」的結構,是它的主場。
導熱墊片贏的場合(台灣也常叫導熱矽膠片):兩個固體面之間有一段固定間隙(0.3–5 mm 很常見)、兩邊都有公差與粗糙度、需要壓縮貼合、而且常常還要求電性絕緣。它的價值不在 k,在順形——把不平的表面填滿、把公差吃掉、把震動緩衝掉。
| 判據 | 石墨片 | 導熱墊片 |
|---|---|---|
| 主要熱流方向 | 平面(X-Y) | 穿過厚度(Z) |
| 厚度量級 | 0.025–0.5 mm(典型;超薄複合型可至 0.012 mm,碳纖維型 0.3–5 mm) | 0.25–5 mm |
| 能不能壓縮順形 | 幾乎不能 | 可以,量由硬度與鎖附間隙決定 |
| 電性 | 導電 | 可絕緣,也可導電(看填料) |
| 典型任務 | 均溫、熱擴散、導到側邊 | 填隙、界面傳遞、絕緣 |
兩者疊用是最常見的正確答案,而且有明確的分工位置:石墨片貼在熱源外殼或屏蔽罩上把熱攤開,墊片放在石墨片與散熱器之間把熱送過去。 這種堆疊裡,石墨片處理「面積」,墊片處理「間隙」,各做各擅長的事。至於在同樣的界面位置上,導熱膏、相變材料與墊片三者怎麼取捨,是另一條線,見相變材料、導熱膏與導熱墊片怎麼選。
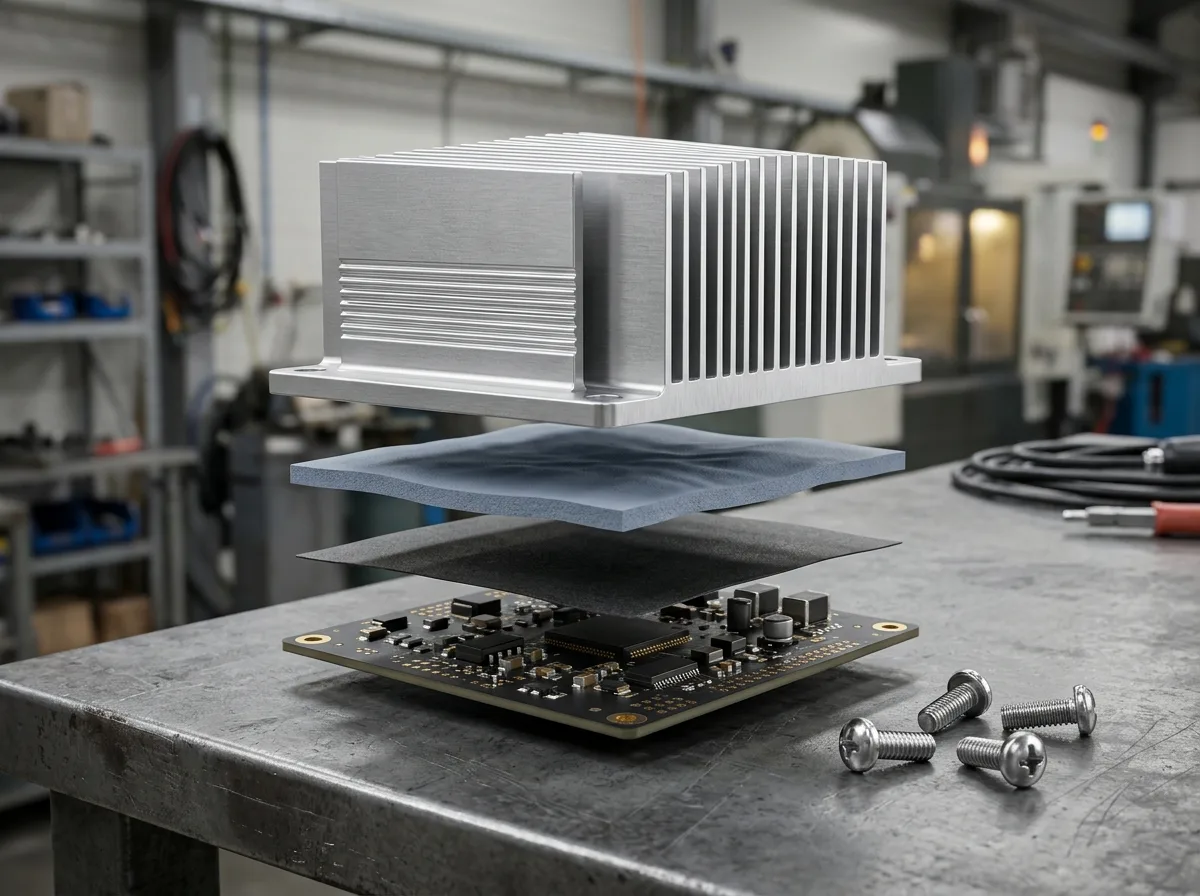
(3D 渲染示意)同一個堆疊裡兩者並不衝突:石墨片負責把熱攤開,墊片負責把攤開後的熱送過最後那段間隙。
第二關是絕緣:石墨是導體,墊片可以不是
這一關最容易被跳過,也最容易出大事。
石墨導電。 而且是在平面方向上導得不錯——它本來就被拿來做電極。層與層之間的導電率大約低三個數量級,但一片貼在電路上的石墨,平面方向照樣能把兩個不該相連的電位連起來。所以只要這個接合處跨電位(功率模組的銅排與鋁外殼之間、一次側與二次側之間、電池模組的匯流排附近),裸露的石墨片就是一個潛在的短路路徑,還帶著細薄的邊緣與可能掉落的粉屑。
工程上的處理有三種,成本與效果依序不同:
- 包邊:把石墨片的邊緣用絕緣膠或 PET 包起來,阻斷沿邊的爬電路徑。這是石墨片最常見的出貨形態。
- 貼合絕緣膜:單面或雙面貼 PET/PI 膜,讓石墨片與帶電件之間多一層固體絕緣。代價是膜層本身進了熱路徑,它會增加熱阻,所以膜厚與膠層要跟散熱預算一起算,不能只當包裝。
- 改用絕緣墊片:如果這個位置同時需要絕緣與填隙,直接用陶瓷填充的矽膠墊片比「石墨片+絕緣膜」簡單,層數少、界面少、熱阻也好算。
判斷材料到底絕不絕緣,看的不是外觀、不是「是不是石墨」,而是規格書上的體積電阻率與表面電阻率——兩者要分開看,一個管穿過本體,一個管沿著表面。這個題目本身夠大一整篇,拆解見絕緣導熱片怎麼選。
⚠️ 順帶清一個常見誤解:UL 94 是阻燃等級,不是絕緣等級。 UL 94 V-0 說的是「移開火源後多快自熄」(UL 94),跟材料能不能擋住電壓是兩件事。一張標著 V-0 的規格書,對「這個位置能不能跨 400 V」這個問題沒有任何回答。
(3D 渲染示意)絕緣這一關要先問「這個位置跨不跨電位」,再決定石墨片要不要包邊或貼絕緣膜,而不是先看材料的阻燃等級。
第三關是間隙與公差:石墨片幾乎不能壓縮
前面說石墨片「無法順形」,換成機構的語言就是:它不吸收公差。
假設一個常見的堆疊:散熱器平面度 ±0.05 mm、外殼沖壓公差 ±0.10 mm、組裝間隙 ±0.10 mm,三個一疊,實際間隙就在 0.25 mm 的範圍裡跳動。導熱墊片的做法是選一個「在最小間隙下仍有壓縮、在最大間隙下仍填得滿」的厚度,用壓縮量把這段不確定性吃掉;石墨片沒有壓縮量,它只能選一個厚度,然後祈禱每一台都剛好貼上。貼不上的那幾台不會報錯,只會在熱像儀上多出一塊熱點。
| 條件 | 石墨片 | 導熱墊片 |
|---|---|---|
| 0.02–0.1 mm 的極薄間隙 | 可用,但仍受接觸熱阻限制 | 偏薄,壓縮裕度小 |
| 0.3–2 mm 的常規間隙 | 需堆疊或改用其他材料 | 主力區間 |
| 公差 ≥ ±0.1 mm | 無法吸收,需另加彈性層 | 靠壓縮吸收 |
| 反覆拆裝 | 薄片易折、背膠留殘 | 可重貼(視背膠) |
墊片吸收公差的能力來自硬度,而硬度用 Shore OO 表示——同一個厚度,5 OO 與 70 OO 的壓縮行為差很多,鎖附力與間隙要一起決定。硬度怎麼對應到壓縮率、壓縮率又怎麼對應到界面熱阻,見導熱材料硬度與壓縮怎麼選;厚度本身怎麼在公差帶裡挑,見導熱墊片厚度與公差怎麼選。
還有一件事值得先講清楚:墊片被壓縮之後,厚度會變,熱阻也跟著變。 規格書上的熱阻是某個壓縮率、某個壓力下的值,裝進機器之後的實際值要靠壓縮回彈行為推——這一段見導熱墊片壓縮與回彈怎麼看。石墨片沒有這個變數,但也因此沒有任何調節空間:它的界面熱阻幾乎完全由表面貼合度決定。
第四關是組裝與量產:脆、掉粉、背膠與電偶腐蝕
走到這裡,材料類別大概定了。最後一關是「產線能不能穩定做出來」,這一關刷掉的案子比前三關加起來還多。
① 脆。 0.025 mm 的石墨片幾乎沒有抗彎能力,模切邊緣是裂紋起點,手工貼附時捏的角度不對就斷。所以出貨形態通常是「石墨片+PET 背襯+離型膜」的複合片,貼附時靠背襯挺住,貼完再撕——多一層 PET 就多一層熱阻,這個取捨要在設計時就決定。
② 掉粉。 人造石墨片的模切斷面會脫落微屑,對光學模組、感測器窗口、連接器是實質風險:微屑可能落在接點上造成間歇性短路,也可能污染鏡頭或光窗。產線上通常靠包邊、除塵與潔淨度管控處理,但這是成本,不是免費的。
③ 背膠。 石墨片要固定就得有膠,而膠層是熱路徑上的一段低導熱層。用導熱膠(壓克力或矽膠系)比一般雙面膠好,但仍然要問清楚膠層厚度與它的熱阻;拆下來重貼時,殘膠清理往往比重新貼一片更花時間。
④ 電偶腐蝕。 石墨在電化學序列上站在陰極端,與鋁、鎂這類活性金屬在潮濕環境接觸時,會加速對方腐蝕(galvanic corrosion)。車用、戶外、儲能這類有凝露與鹽霧的場景,如果石墨片直接貼在鋁散熱器上、又有水分入侵路徑,腐蝕會從接觸面開始。墊片在這件事上安全得多——絕緣型矽膠墊片不導電,不會形成電偶。
⑤ 熱膨脹不匹配。 石墨的熱膨脹同樣是異向的:平面方向極小,厚度方向大得多(thermal expansion)。鋁的膨脹係數則是各向同性的 20 ppm/K 量級。貼在大面積鋁件上的薄石墨片,在熱循環裡會被反覆拉扯,久了可能分層或起翹——這也是為什麼大面積應用常改用「石墨+金屬箔」的複合結構,讓金屬去承擔尺寸變化。
墊片也不是沒有代價:它會滲油、會在高溫下揮發,光學與潔淨場合要看低揮發等級,測試方法見導熱墊片滲油與揮發怎麼測。兩邊都有限制,差別在限制的種類——石墨片是機械與電性的限制,墊片是材料老化的限制。樣品階段該逐項驗什麼,可以直接套導熱材料樣品驗證清單。
把四關排成一條線:五步決策
前面四關不是四個平行的問題,是有順序的漏斗——下面五步裡的前四步,用的就是第一關到第四關的同一組判據,第五步才是驗收。順序錯了,後面每一步都會算出看起來合理但沒用的答案。
| 步驟 | 要回答的問題 | 答完之後鎖住什麼 |
|---|---|---|
| 1 | 熱要攤開,還是要穿過一段間隙? | 材料類別(石墨片/墊片/兩者疊用) |
| 2 | 這個位置跨不跨電位? | 石墨片能不能裸露,或必須包邊/貼膜 |
| 3 | 間隙與公差帶多寬? | 厚度與壓縮量;石墨片單獨用可能直接出局 |
| 4 | 產線能不能承受(脆、掉粉、背膠、腐蝕)? | 出貨形態(複合片/包邊/背膠規格) |
| 5 | 用什麼條件驗收? | 規格書上的熱阻、電性、機械條件 |
三條最常看到的錯誤順序:
- 先選 k 最高的材料,再回頭補間隙。 結果是石墨片選了 0.05 mm,機構公差卻是 ±0.15 mm,最後靠一片厚墊片去填——石墨片白貼。
- 用墊片的規格書去問石墨片。 兩個方向的 k 不能互換,問「你們的石墨片幾 W/m·K」得到的答案如果是平面值,拿去算 Z 方向熱阻會低估十倍以上。
- 把絕緣當成「順便」。 石墨片貼上去之前沒想到跨電位,等到 EMC 或安規測試才發現要包邊,這時散熱預算已經被膜層吃掉一部分。
想沿著更上游的條件(功率密度、夾持壓力、量產條件)一路篩下來,導熱材料選型指南那棵決策樹是完整版;這篇補的是樹上「石墨片 vs 墊片」那一格。
規格書與詢價該多寫哪幾行
比較到最後,通常剩兩三家候選。要讓它們的數字可以橫向比,詢價單與規格書至少要補這幾行——缺一行,兩家的報價就不可比:
- 導熱係數要標方向:平面值與 Z 軸值分開列,並註明是哪個方向、哪個溫度。
- 熱阻要帶測試條件:壓力、接合層厚度(BLT)、方法(ASTM D5470)。同一個材料在不同壓力下量出來可以差一倍以上,沒有條件的熱阻等於沒有數字。
- 電性分兩欄:體積電阻率與表面電阻率分開,石墨片另註明是否包邊、包邊材質與耐壓。
- 壓縮條件:目標壓縮率下的厚度與熱阻(墊片),或石墨片的貼合方式與膠層厚度。
- 厚度公差:標名目值與公差帶,不是只標「0.5 mm」。
- 阻燃與認證:UL 94 等級與適用的型號範圍,別用系列名代替型號。
- 可靠度:熱循環後的熱阻變化率、翹曲或分層的判據(石墨片);滲油與揮發(墊片)。
- 出貨形態:複合片結構(PET/離型膜/背膠)、模切公差、包邊方式。
第 2 項最常被省略,也最傷。界面熱阻怎麼量、量測夾具與資料怎麼讀,見界面熱阻的量測方法;量產階段要把這些條件變成批次檢驗項目,見導熱材料量產驗證清單。(本文引用的產品標示查核日為 2026 年 10 月 22 日,實際型號以最新規格書為準。)
常見問題(FAQ)
石墨片可以取代導熱墊片嗎?
在「填一段有公差的間隙」這件事上,不行。石墨片沒有壓縮量,無法吸收機構公差與表面粗糙度,接觸熱阻會吃掉它的材料優勢。但在「把熱從熱點攤平」這件事上,它是墊片做不到的——墊片的平面導熱能力遠低於石墨,熱在墊片裡只會垂直往下走。兩件事都在同一個設計裡時,正確做法是疊用,不是取代。
石墨片標 1,500 W/m·K,為什麼裝上去沒有感覺?
因為那個數字是平面方向的值,而熱要穿過去的方向(Z 軸)只有個位數到 25 W/m·K 的等級;更關鍵的是石墨片很硬,貼不合會留下大量微觀空氣間隙,接觸熱阻往往大於材料本體熱阻。要判斷它有沒有用,量的是界面熱阻(指定壓力與 BLT 下),不是導熱係數。
石墨片本身絕緣嗎?
不。石墨是電的良導體,平面方向導得不錯,這正是它被用來做電極的原因。要跨電位使用,必須靠包邊、貼絕緣膜,或改用絕緣型導熱墊片。判斷依據是規格書上的體積/表面電阻率,不是「看起來像塑膠片」。
石墨片、石墨烯散熱貼、密封用石墨墊片是同一種東西嗎?
不是,而且這三個詞在搜尋結果裡經常混在一起。導熱石墨片是壓延或發泡製成的人工石墨片材,厚度 0.025–0.5 mm(典型值,超薄複合型可至 0.012 mm),用來均溫與導熱;石墨烯散熱貼是消費級商品,多為石墨烯塗層或複合膜,規格與量測方式與工業石墨片不同;石墨墊片則是密封件(gasket),靠壓縮止漏,跟導熱無關。選型時先把名詞對齊,才不會拿到一份「耐壓幾十 MPa、耐溫數百 °C 的密封件規格」來做熱設計——那些數字管的是止漏,不是導熱。
下一步:把這四關寫進你的規格書
如果這個案子還在概念階段,最有價值的一步不是選材料,而是把四個條件的數字先寫出來:這個界面的熱流路徑是平面還是穿過、跨不跨電位、間隙公差帶多寬、產線能接受什麼出貨形態。四個數字一寫,材料類別通常會自己浮出來——而且會發現有些案子根本不是「石墨片或墊片」的選擇題,而是「石墨片加墊片」。
如果你手上已經有堆疊圖與熱流目標,只差材料這一格,可以直接把堆疊條件交給工程團隊評估,他們回覆時會一併確認方向、壓力與驗收條件,而不是只給一個導熱係數。