灌封膠混合比例失誤:不固化、發軟與補救
雙組份灌封膠的混合比例跑掉,不會只有「不固化」一種樣子。硬化劑不足會發軟黏手、硬化劑過量會脆化收縮、混拌不均則留下局部不固化的指紋,三者的處置決定完全不同。本文先講一個多數人忽略的前提——重量比不等於體積比,A 劑與 B 劑的密度差會讓體積比在你看不見的地方失真;再給症狀判定表、偏差量級階梯、六個「看起來像配比錯、其實不是」的排除清單,以及已經灌下去之後的分階段補救決策。
灌封膠混合比例失誤不會只以「不固化」一種樣子出現。硬化劑不足的膠會發軟、黏手、指壓留痕;硬化劑過量的膠會變脆、收縮、裂開;而混拌不均留下的是局部症狀——同一顆模組裡,一邊硬一邊軟。三者的處置決定完全不同,所以第一步永遠是分類症狀,不是急著補加硬化劑。而在分類之前還有一個更容易被整廠忽略的前提:你比的那個「比」,是重量比還是體積比?A 劑與 B 劑的密度通常不一樣,體積比會在你看不見的地方失真,而且往往失真得很難看。
灌封膠混合比例失誤的三種指紋:先分類,再決定救不救
先講取樣手法,因為看錯地方會直接判錯方向(現場口語常說的「AB 膠」,講的就是這種 A 劑/B 劑的雙組份系統)。表面與斷面要分開看:表面反映的是表層反應與環境,斷面才反映整體交聯。切一小塊樣品(或取同批留的對照樣塊)沿垂直方向剖開,用手指與刀尖各測一次。
- 剖面整體呈膏狀、刀切下去像切橡皮泥、指壓明顯留痕 → 硬化劑不足,交聯網沒有建立起來。
- 剖面硬但脆、邊角容易崩、敲起來聲音清脆、表面有細裂紋 → 硬化劑過量,交聯過密且收縮應力大。
- 剖面有硬有軟、出現顏色深淺不一的條紋或螺旋紋、表面已硬而內部黏 → 混拌不均,局部缺硬化劑。
這三種指紋的差別不在程度,在方向——灌封膠混合比例的失誤,方向比幅度更決定你該做什麼。把混拌不均誤判成「硬化劑加太少」,於是你下一批加更多硬化劑——結果是同一批裡不均的區塊變得更脆,問題換了一張臉繼續出現。
| 觀察到的症狀 | 最可能的成因 | 為何是這個成因而其他不是 |
|---|---|---|
| 整體發軟、黏手、指壓留痕 | 硬化劑不足 | 全批一致偏軟 → 劑量問題,不是局部混合問題 |
| 表面硬、內部軟/有螺旋或條紋 | 混拌不均 | 同一桶內出現梯度,劑量對也救不了混合 |
| 整體硬脆、收縮、表面細裂 | 硬化劑過量 | 收縮與脆化同時出現是過量交聯的特徵 |
| 表面黏手但內部已完全硬化 | 表層污染或表層反應受抑 | 只有最外層異常,劑量不足會一路軟到內部 |
| 邊緣固化、靠近元件處仍黏 | 填隙區膠量與接觸面影響 | 通常伴隨流動不良,指向灌注手法而非劑量 |
| 只有某一批出問題、其他批正常 | 該批入料或秤的狀態 | 配方沒變、操作人沒變,變的是批號與器具 |
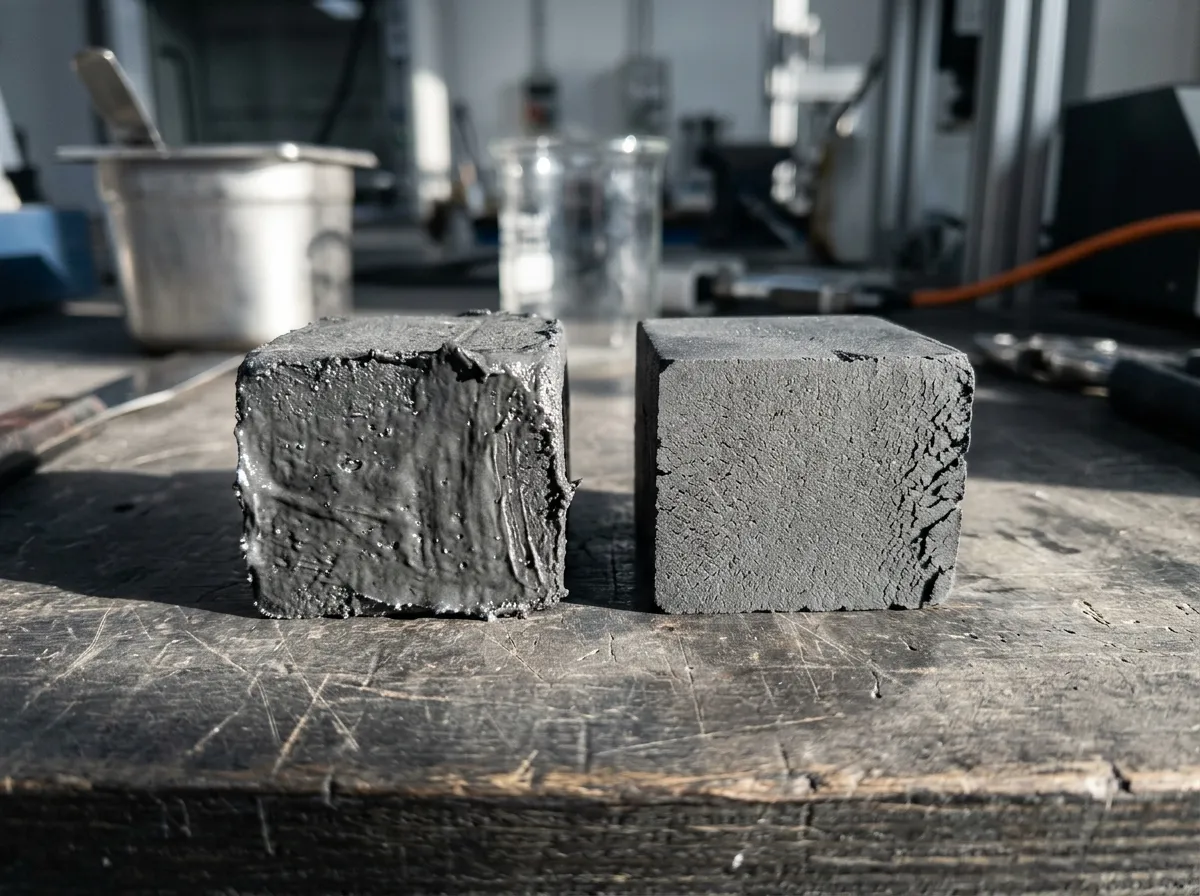
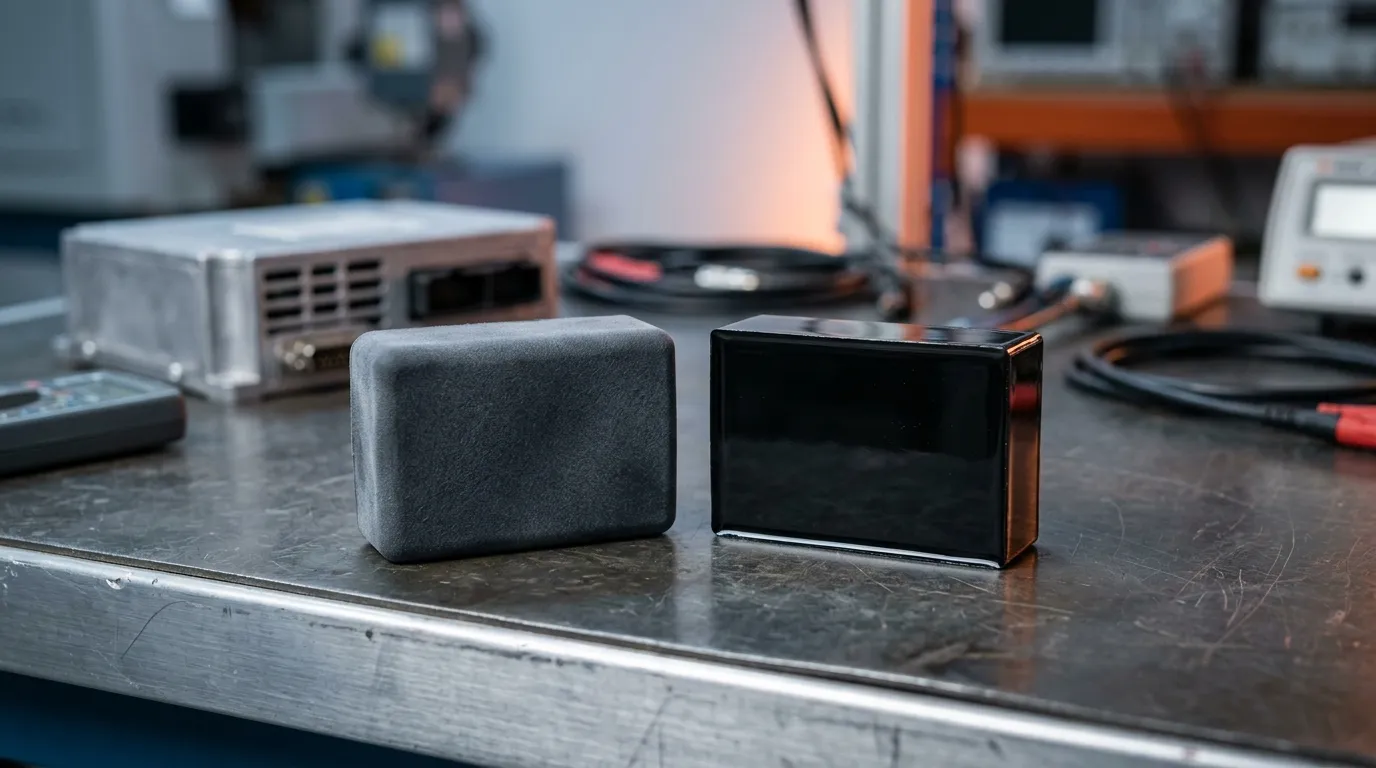
示意圖:硬化劑不足(左)與正確配比(右)的斷面差異;實際判別請以自家留樣與對照樣塊為準。
重量比不是體積比:A 劑與 B 劑的密度差
這一節是本文最想留給你的部分,因為它是「我明明照著倒了,還是不固化」最常見的答案,而它在繁體中文的資料裡幾乎找不到。
重量比與體積比只有在兩劑密度相同時才相等。灌封膠的 A 劑(主劑)通常含有大量填料(氧化鋁、氮化硼、氮化鋁、石英等),填料的密度在 2~4 g/cm³ 這個量級;而 B 劑(硬化劑)常是較輕的液態系統,密度可能落在 0.9~1.2 g/cm³。也就是說,A 劑比 B 劑重一截,而且填充比例越高、差得越多。順帶一個容易踩的坑:填料一多,導熱係數的數字看起來就漂亮,但不同量測方法得到的值不能互相比——含界面熱阻的 ASTM D5470 與材料本體值(laser flash 之類)是兩個不同的數,選型時要問清楚量測方法。
拿一組常見的重量比 1:1 系統當例子,假設 A 劑密度 2.0、B 劑密度 1.0:
- 要達到重量 1:1,你需要體積 A:B = 1:2——因為同樣體積的 A 劑是 B 劑的兩倍重。
- 如果你按體積 1:1 倒,實際得到的是重量 2:1,等於硬化劑只有應有量的一半。
少一半硬化劑會發生什麼事,下一節的階梯會講。這裡先記住結論:這不是誤差幾趴,是差兩倍。
那為什麼 10:1 這類系統反而「感覺比較好倒」?因為 B 劑是小量組分,桶子上的刻度、量杯上的刻度,對小體積的解析度本來就粗。1:1 系統裡 B 劑佔整桶的一半,你多倒了 5 g 影響有限;10:1 系統裡 B 劑只佔約 1/11,同一支刮刀上殘留的、桶壁上掛著的、針筒裡沒推乾淨的那幾克,佔 B 劑的比例被放大好幾倍,直接變成硬化劑的實質偏差。比例越懸殊,B 劑端的任何絕對誤差越致命。
實務上怎麼做,三條就夠:
- 以供應商給的重量比為準,而且確認 TDS 上那個數字標的是重量還是體積——兩種寫法在業界都存在,一定要問清楚。
- TDS 只給體積比時,直接改成秤重。秤 A 的淨重、秤 B 的淨重,用重量比驗算,別自己用體積換算(你手上沒有準確的密度值,猜密度等於多引進一個誤差)。
- 1:1 系統也別用體積配。密度差在 1:1 系統造成的比例失真比例最大,這是最容易被「反正一半一半」騙過去的一種。自家矽膠灌封系列(TIG680/TIS680)的標稱混合比正是 1:1,其中多數 TIG680 等級在產品頁上就是以體積比標示——這條規則不是假設題。
灌封膠混合比例的偏差量級:少 5%、少 20%、少一半差在哪
供應商給的容差通常是「±5% 以內」(部分系統給 ±10%),但這個數字只告訴你「有沒有照規範做」,沒告訴你「已經做錯了,這批還能不能用」。所以要把它展開成濃度軸。
| 硬化劑偏差 | 常見的表現 | 處置方向 |
|---|---|---|
| 偏差 ±5% 以內 | 外觀正常,硬度與完全固化時間可能略偏 | 照常使用;記錄實際配比值 |
| 少了約 10% | 表面略黏或硬度偏低、完全固化時間明顯拉長 | 延長固化並以硬度複驗;複驗不過則降級或報廢 |
| 少了 20~30% | 整體發軟、指壓留痕、強度與絕緣下降、耐溫上限下移 | 高可靠度用途不建議放行;重新配製 |
| 少了 50% | 膏狀不固化、內部未交聯、無法建立機械與電氣保證 | 報廢;挖除重灌 |
| 多了 20~30% | 變脆、收縮增大、氣泡變多、內應力上升 | 依應用評估;應力敏感件不建議放行 |
| 多了 50% 以上 | 放熱峰明顯升高、厚層可能變色或裂開、極脆 | 報廢 |
這張表的用法是「先歸類、再對表」,不是拿數字去反推。你在現場只有症狀,沒有真實的偏差值,所以看到「整體發軟」就往上面的區間推,然後用處置方向決定要不要花時間複驗。偏差的方向也要看對:硬化劑不足傷的是交聯密度與完全固化時間,過量傷的是收縮與內應力,兩者的補救路徑不同。內應力還有一個延遲代價——它會在後續的熱循環裡轉成膠體與元件界面的裂紋,也就是灌封件在可靠度測試階段才失效的那種。厚層(灌封厚度大、體積大)的環氧在過量時放熱更明顯,這是它與薄層矽膠不同的地方。
要對自家系統的標稱配比與硬度區間,可以先翻矽膠灌封膠的現售系列與標稱配比:自家矽膠灌封系列標示的混合比是 1:1(其中部分等級以體積比標示——正是上一節講的陷阱,請依各等級規格書確認並一律秤重);10:1 這類小量 B 劑的系統在業界他廠產品上常見,兩者的配比敏感度不一樣。
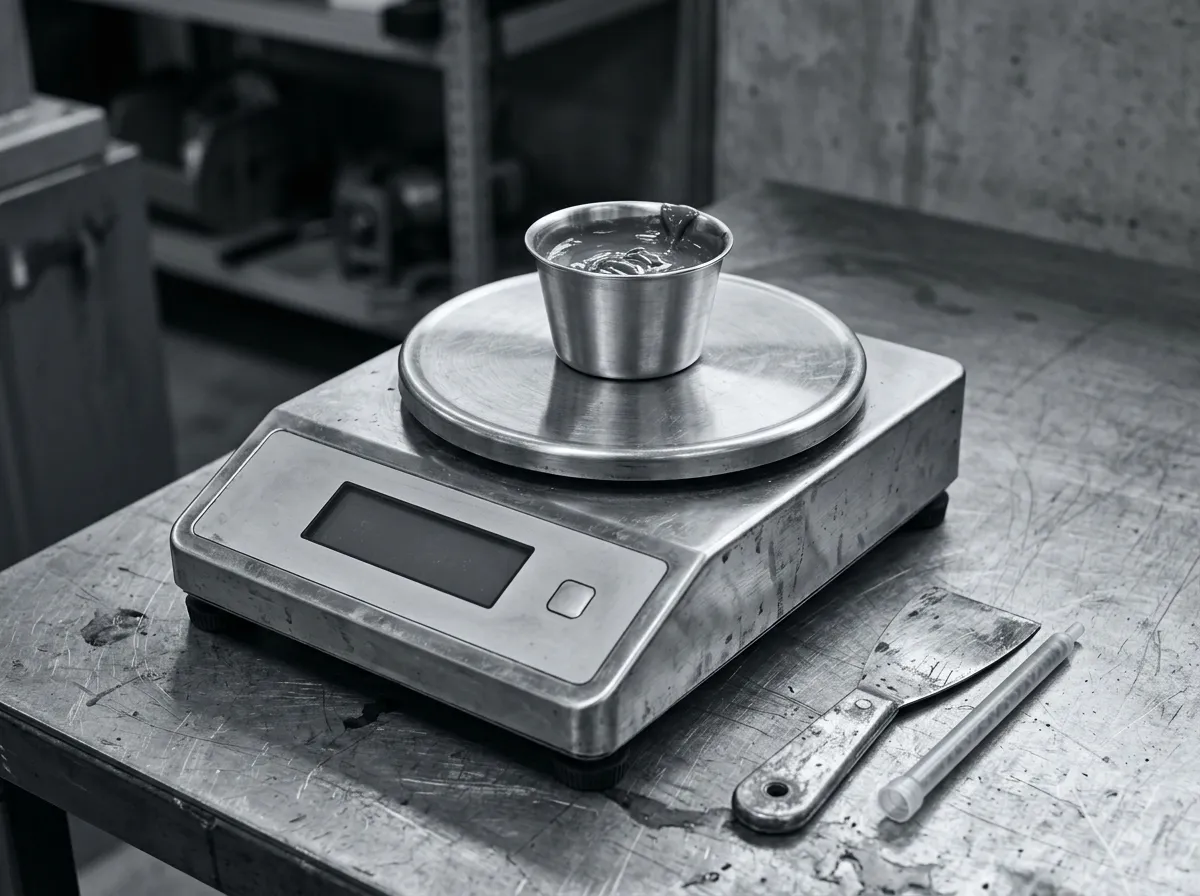
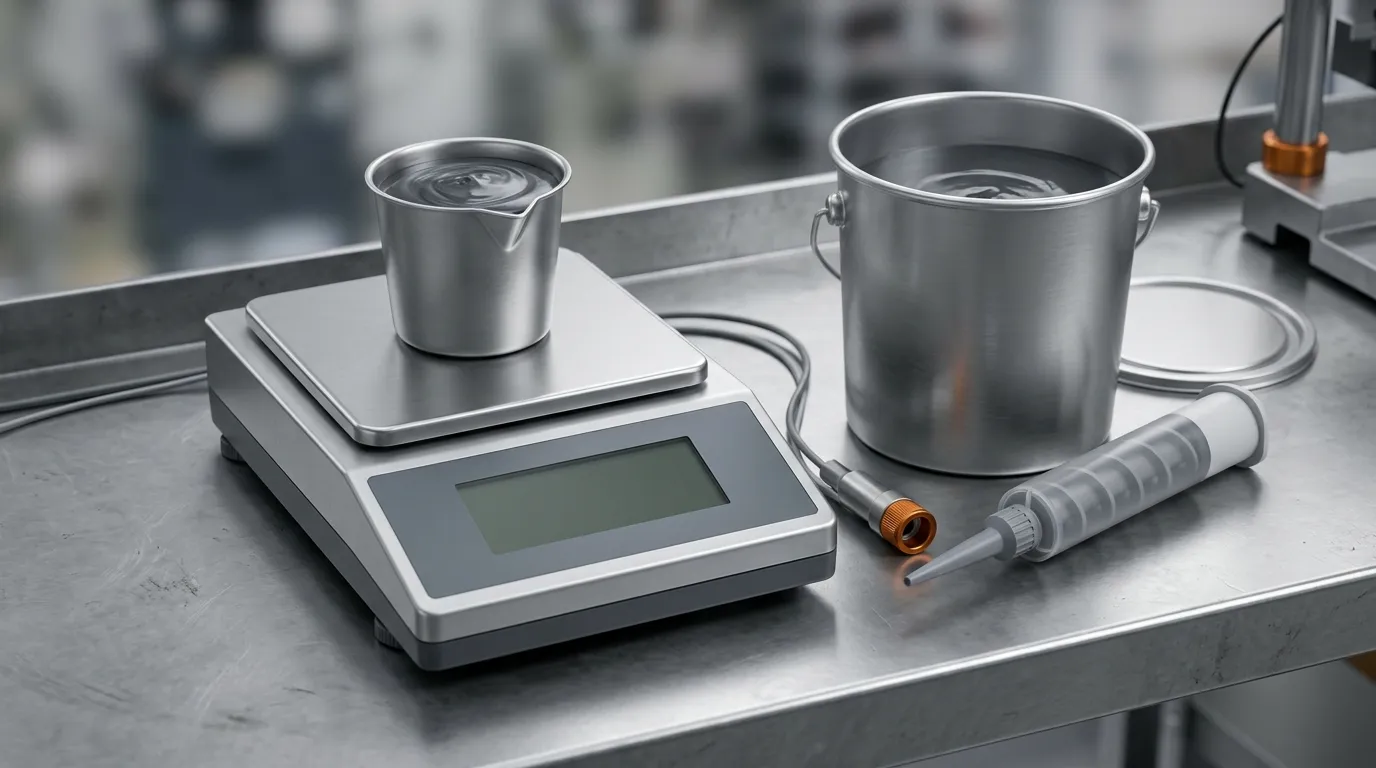
配比的量測端只有一個可靠做法:扣掉容器重量後,用同一台天平分別稱出 A 劑與 B 劑的淨重。
稱量與混拌的六個誤差源:不是比例算錯,是過程錯
配方算得再對,量測與混合的執行端出錯一樣會得到不固化的膠。灌封膠混合比例的失誤有一半來自計量端,一半來自混拌端——兩邊的檢查方式不一樣,所以分開列。這六個是實務上最常見的,按發生頻率排。
- 電子秤的解析度不夠。用一台 5 kg 量程、最小讀值 1 g 的秤去稱 10:1 系統裡那 8 g 的 B 劑,讀值本身就有 ±1 g 的不確定度,等於 ±12%。選秤要看目標重量與最小讀值的比例——稱的量不要落在最小讀值的十幾倍之內,分開用大、小兩台秤更實際。
- 容器殘留與掛壁。高填充的 A 劑黏度高,你以為倒乾淨的桶底還掛著幾克;B 劑的薄膜殘留在量杯壁上更常見。做法是用「加料後總重」而不是「倒出來多少」來算,殘留自然被算進去。
- 分次加料沒記帳。B 劑分兩次倒、第二次補一點卻沒記錄,偏差就累積起來了。一次稱足、稱完就倒、倒完立刻核,別憑手感補。
- 器具交叉污染。同一支刮刀、同一支針筒在 A 桶與 B 桶之間來回,先沾到 A 的器具把樹脂帶進 B 桶,B 桶表面那一層的比例就不再是你以為的比例。加成型矽膠對這種污染的容忍度更低(下一節會講機制)。最省事的規則就是 A 與 B 各自一套器具、顏色分開。
- 泵與靜態混合器的漂移。計量泵的齒輪或蠕動管會磨損,A/B 黏度差會讓兩邊的吸入量隨溫度漂移,面板上的數字不一定等於實際吐出量。定期做吐出重量驗證(固定時間吐出後秤重、比對標稱),比信任面板讀值有效。
- 混拌不足而不是配比錯。黏度高時手拌根本拌不動底部,攪拌棒只走了中間,桶壁與桶底就留下一圈沒拌到的高填料膠。靜態混合器的混合元件段數不足、流速太快,也會讓 A/B 在出口處還沒混勻就注入。判別方式很簡單:同一桶膠分三處取樣固化,看硬度是否一致。
混拌不足在現場是一個獨立的高頻成因,值得單獨看它長什麼樣。
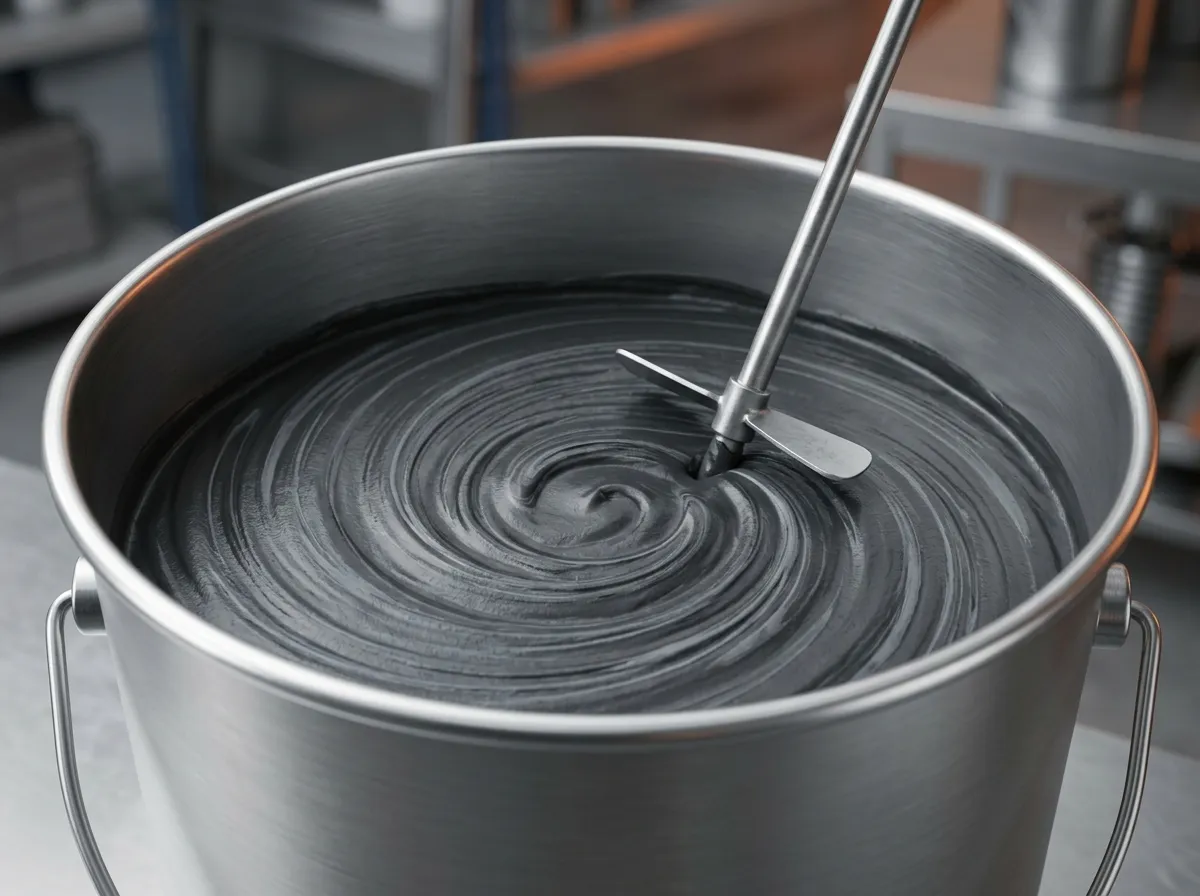
膠體表面的螺旋紋與色差條紋是混拌不足的直接證據。這種桶若直接灌下去,固化後會出現局部發軟的區塊。
六個「看起來像比例錯、其實不是」的原因
這一節存在的理由很單純:誤判根因的成本,是換一批膠再錯一次。下面六件事的症狀都與灌封膠混合比例失誤高度重疊,但各自的判別手法不同。
| 誤判來源 | 為什麼像配比錯 | 判別手法 |
|---|---|---|
| 加成型矽膠觸媒中毒 | 表面或整體不固化、發黏 | 換乾淨容器與新手套重做小樣對照;若乾淨組固化、原環境組不固化,就是污染 |
| 環境溫度過低 | 冬天反應慢,看起來像沒加硬化劑 | 升溫到 25~40 ℃ 或延長觀察時間;升溫後正常固化即為溫度問題 |
| 過期、開封吸潮或結晶 | 固化不完全、表面出現斑點或油面 | 查批號與開封日;檢查 B 劑桶內是否有結晶、分層或異常黏稠 |
| 填料沉降與分層 | 只取到上層樹脂,等於樹脂過量 | 開封前先攪拌 A 劑;檢查桶底是否硬結,桶身固定體積稱重比對 |
| 適用期已過才灌注 | 流動差、氣泡困住、局部固化不均 | 記錄混合到灌注的實際時間,對照 TDS 的操作時間 |
| 厚層放熱與內應力 | 內部變色、裂紋,被當成固化不良 | 剖開看是否有熱點變色;厚層環氧本來就要控制單次灌注厚度 |
第一條值得多說兩句。加成型(鉑觸媒)矽膠的固化是催化反應,鉑觸媒中毒會讓反應整個停下來——微量的硫、磷、氮化合物、錫觸媒、胺類,甚至某些未固化的環氧或聚氨酯、膠帶黏著劑殘留,都足以讓它失效。這與矽氫加成反應的特性有關:觸媒被毒化後不會自我恢復,補加硬化劑也救不回來。所以碰到加成型矽膠不固化,先做對照實驗,再談配比。
第二組常被搞錯的是表面與內部不一致。表面黏手而內部已硬化,多半是表層受到污染或表層反應受抑;反過來表面乾爽而內部發軟,則是混合不均或劑量不足。兩種的處置方向相反,剖開來看不難分。環氧系統還有一個專屬現象:雙組份環氧具吸濕性,儲存環境不對會在固化表面留下斑點狀的「油面」,RECOM 的灌封膠技術指南把它寫成儲存條件問題,不是配比問題——但它常被誤認成硬化劑沒拌勻。
器具共用帶來的污染是上面幾條的共同入口。
A 與 B 各一套器具、分開放置,是成本最低、效果最直接的一條防線。
已經灌下去才發現:分階段補救決策
補救決策的關鍵變數只有兩個:交聯有沒有開始,以及殼體能不能打開。按階段走。
階段一:剛混好、還沒灌。不要灌。先秤重核對實際配比。只有在尚未開始凝膠且你確知缺多少的前提下,才按化學計量的關係補足缺的組分並重新充分混合;一旦開始凝膠,補再多也只會得到一桶不均勻的廢料。
階段二:已灌、仍在操作時間內。把膠倒出或挖出,清洗殼體後重新配一桶。這一段最省事,前提是你有記錄混合時間——多數人在這裡就已經錯過窗口。
階段三:已灌、未完全固化但可挖除。矽膠類可以用刀具沿元件周圍切開、整塊挖除,清掉殘膠後重灌;環氧固化後只能切削或研磨,本質上是破壞性拆解。這一步的成功率取決於機構設計有沒有留出刀路——元件在深腔底部、四周被結構包死時,矽膠一樣挖不乾淨。
階段四:已完全未固化(膏狀)。挖除、清潔、重灌。這一階段沒有捷徑,唯一要避免的是「在現有膠上再倒一層新膠」——界面不會交聯,兩層之間會形成一個永遠的弱面。
階段五:已硬化但懷疑交聯不足。這是最需要紀律的一種。用硬度複驗與對照樣塊比對:同一批膠在乾淨容器中按正確比例固化的小樣,是你的基準。邵氏硬度量測在同類材料之間比較才有效(A 尺比 A 尺、D 尺比 D 尺),不能跨尺換算。差距明顯時,不要用「反正看起來是硬的」放行——交聯不足同時傷機械強度與絕緣,吸濕之後絕緣電阻與爬電路徑都會劣化。
加熱不是萬靈丹。加熱能救的是「低溫」與「時間不足」;硬化劑沒加進去,加熱只會讓你更快看到它還是不固化,而且高溫對未反應的樹脂可能造成氧化與黃變。把加熱當成配比錯的補救手段,是這一整段裡最常見的誤用。
如果補救的結論是「換一種不需要配比的系統」,單液型的導熱環氧膠確實可以直接繞過稱量這一關——代價是失去雙組份的可調操作時間與固化條件彈性。
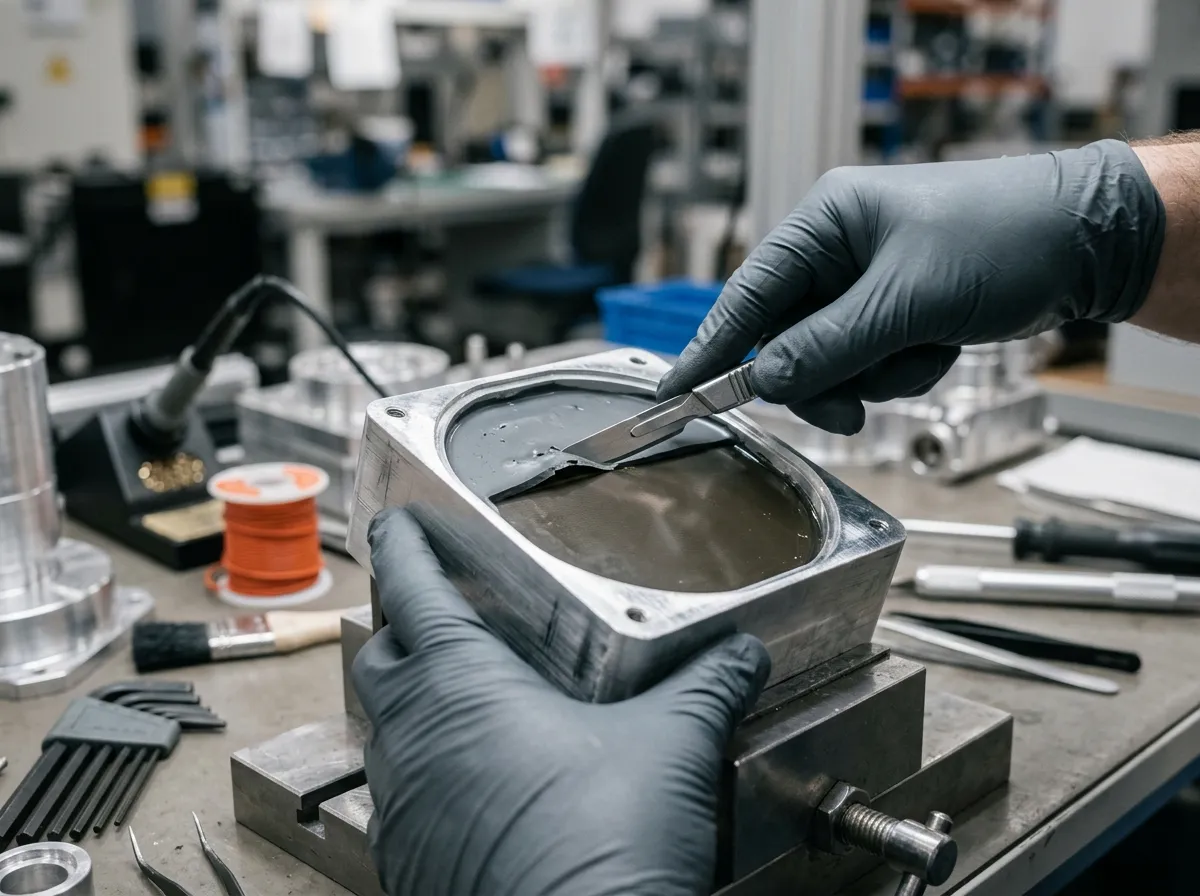
挖除重灌是可行路徑,但可行性在機構設計階段就決定了——深腔與包死結構會讓它變成不可行。
把混合失誤擋在三道關卡
補救永遠比預防貴。把控制點收成三道,多數配比事故可以擋在發生之前。
第一道:來料。每批入廠核對批號與效期、登記開封日;高填充的 A 劑在加 B 之前先充分攪拌(填料沉降是無聲的樹脂過量);對同一容器固定體積做稱重,追蹤密度是否隨批次漂移。
第二道:混拌。重量是唯一計量口徑;秤的解析度與目標重量匹配;每次開工用標準砝碼做一次秤校驗;A 與 B 的器具分開且顏色分開;靜態混合器與計量泵定期做吐出重量驗證;每一次混合都記錄「混合時刻」,讓操作時間的可追溯性成立。
第三道:記錄與對照。每一批留下 A/B 的批號、實測重量、混合與灌注時間、環境溫濕度、操作人;並且固定留一片對照樣塊——同一批膠在乾淨容器中按正確比例固化的小樣。事後要比對硬度、剖面與外觀時,這片樣塊就是唯一能區分「這批膠有問題」與「這一批的配比有問題」的東西。
三道關卡都不需要新設備,需要的是把它們寫進標準作業程序。前面引用過的 RECOM 灌封指南裡有一句寫得很直白:固化後的性能不只取決於灌封膠的選擇,還仰賴訓練有素的人員在溫濕度受控的環境下細心準備與精確施作,不照 SOP 就會產生氣孔或接著不良。配比是這個環節裡最容易被跳過、也最容易被查證的一步。
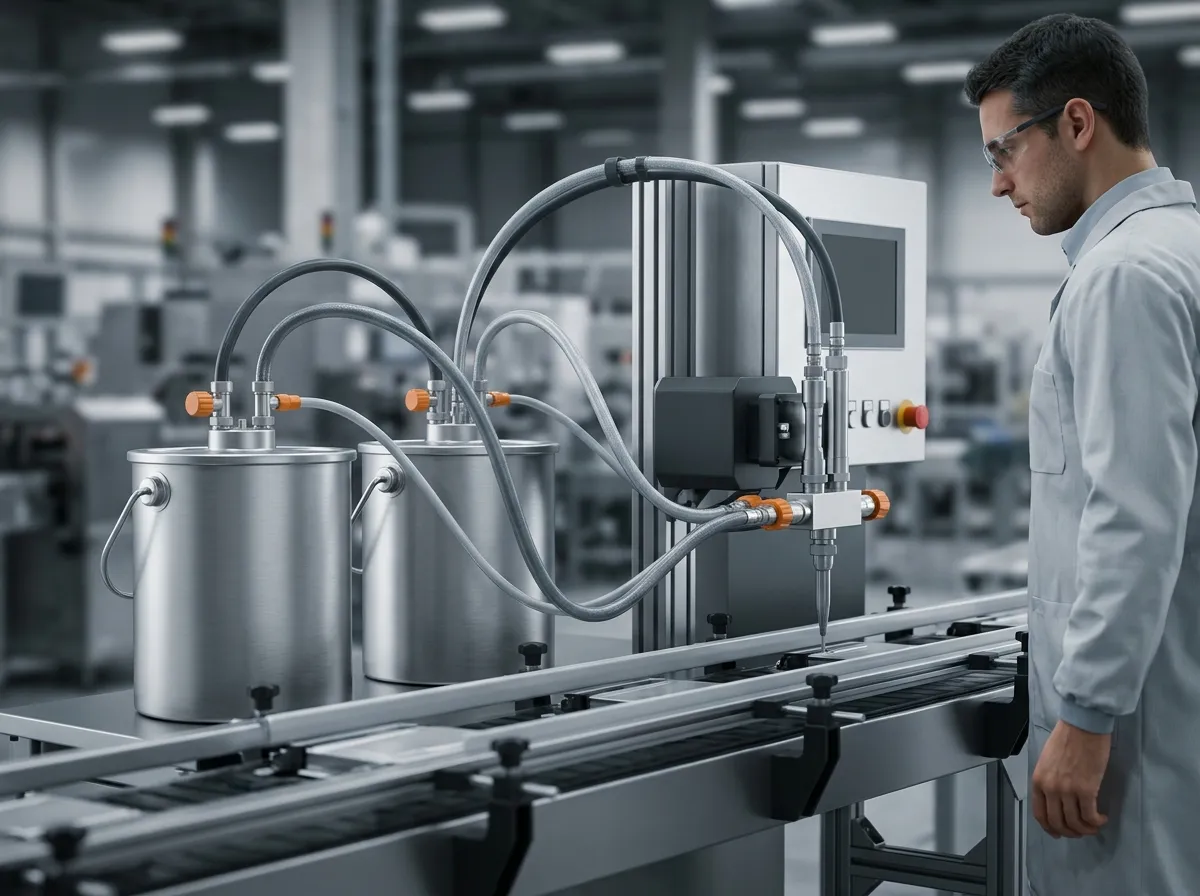
自動計量點膠站解決的是「每次比例都一樣」,但吐出重量的定期驗證與紀錄仍然要人做。
常見問題
局部不固化、其他部分完全正常,是哪一種失誤?
混拌不均的機率遠高於配比錯。配比錯是全批一致偏軟或偏脆,不會只壞一個角落。判別方式是同一桶膠分三處取樣固化後比較硬度;若硬度不一致,就往攪拌路徑、刮壁、靜態混合器段數去找。次一個可能是局部污染——該區塊接觸過含硫、錫或胺類的材料。
已經灌下去才發現比例錯,加熱能不能補救?
加熱能縮短的是反應時間,不是補足缺少的反應物。硬化劑沒加夠,加熱只會讓表層更快乾、內部更快顯出它依然沒交聯;若硬化劑加過量,加熱還會把放熱峰推得更高,厚層更容易出現變色或裂紋。加熱的適用場景只有兩個:低溫環境下的固化延遲,以及需要縮短產線節拍時依 TDS 的加熱條件執行。
1:1 和 10:1 的雙組份系統,哪一種比較不容易拌錯?
先說清楚供給面:自家矽膠灌封系列的標稱混合比是 1:1;10:1 是小量 B 劑的另一種標法,在業界他廠的產品上常見。兩種錯的方式不同。1:1 系統的優點是兩劑等量、目視容易判斷,缺點是密度差造成的比例失真比例最大——按體積 1:1 倒,實際重量比可能變成 2:1。10:1 系統的優點是配方讓 A 劑主導、性質穩定,缺點是 B 劑量少,殘留、掛壁與刻度解析度這類絕對誤差的相對影響被放大。兩者都應該秤重,沒有哪一種可以用體積配。
膠變得比以前稠,是不是比例錯了?
通常是同一批之前就發生的變化,不是這次配錯。可能原因包括:A 劑開封後溶劑揮發或填料進一步沉降、環境溫度降低使黏度上升、B 劑桶內出現結晶或分層、膠已接近效期。稠度上升會讓混合更困難,間接造成混拌不均,但它本身不是灌封膠混合比例失誤的指標——先確認溫濕度與批號,再做小樣對照。
下一步:把配比與紀錄一起寫進製程規範
如果只能從這篇帶走三句話:先分類症狀再決定處置;重量比永遠不能用體積比替代;加熱救不了少加的硬化劑。
灌封膠混合比例失誤之所以難查,是因為它的症狀與污染、低溫、過期、填料沉降高度重疊,而每一種的對策都不一樣。真正省時間的做法不是把秤換得更精,而是讓每一批都有紀錄、有對照樣塊——事後要比對時,你才有東西可以比。
需要把本文的判定表落成自家產線的檢查項時,可以沿著電子模組灌封與黏接材料的主題索引看同一簇的其他題目;如果你的問題其實是「元件與散熱面之間的間隙要填什麼」,那屬於介面材料的範疇,判斷順序看導熱材料整體選型的間隙與壓力決策樹。Ziitek 同時供應矽膠與環氧兩條灌封系列,手上有具體的配比紀錄、硬度複驗值與剖面照片時,可以帶著這些資料與 Ziitek 工程團隊討論配比與固化問題,我們會從你的原始數據往回推,而不是從型號開始猜。
順帶一提:如果你的雙組份系統本身是環氧,配比與密度差的影響會比矽膠更明顯,可以先對一下環氧灌封膠的現售系列與配比形式再決定要不要秤重加倍小心。