導熱墊片壓縮率與回彈性:裝配壓力檢查表
導熱墊片的壓縮率與回彈性不是兩個規格數字,而是一條「在你的組裝條件下」才成立的曲線。本文先把壓縮率、回彈性與壓縮永久形變三者的判據分開,再給一條可複製的公差堆疊算例,把名義間隙與正負公差換成壓縮率上下限;接著拆解規格書上最常被誤讀的硬度欄位(3 秒與 30 秒雙讀值、同料號不同厚度的分檔標示),說明為什麼回彈性必須連測試條件一起問,最後交付七項裝配壓力設計檢查表與五個常見誤判。
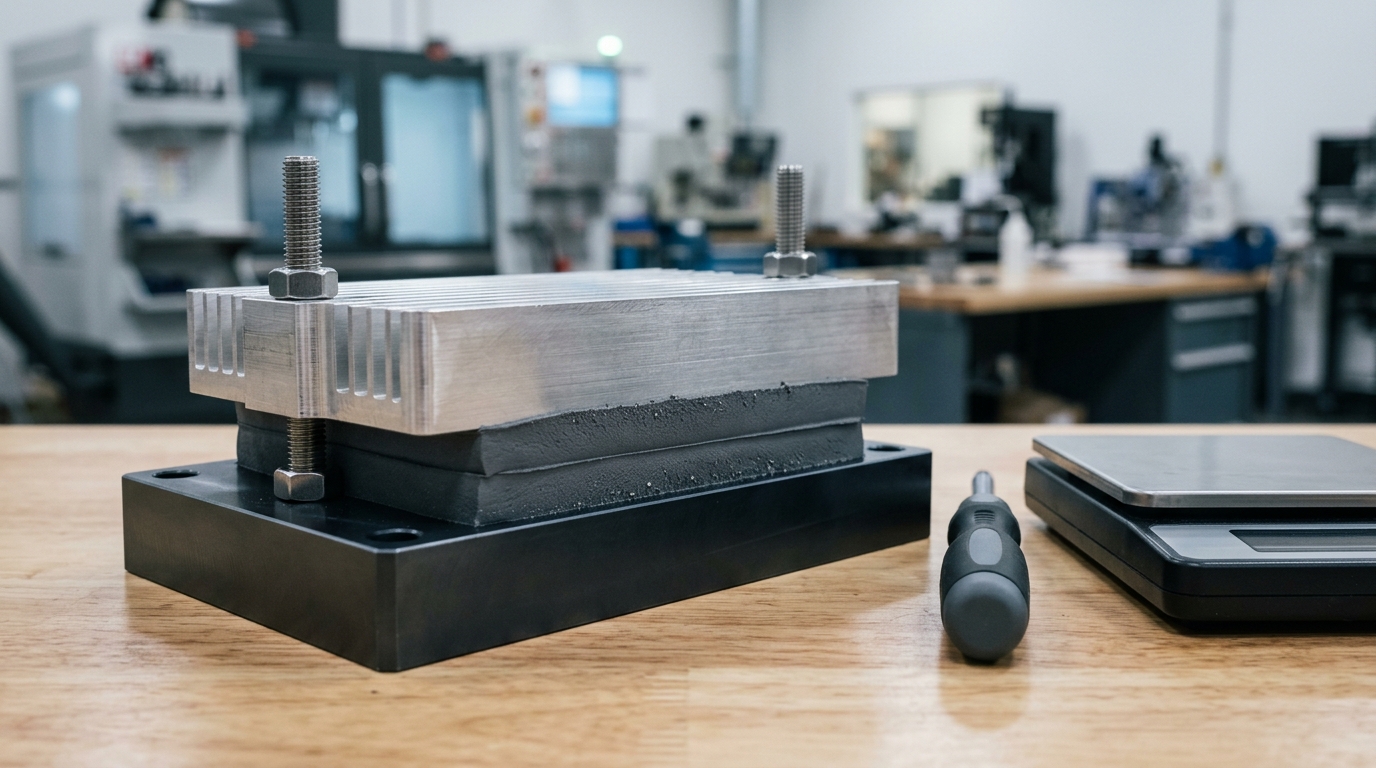
導熱墊片壓縮率與回彈性不是兩個可以各自勾選的規格,而是一條「在你的組裝條件下」才成立的曲線。同一片 2.0 mm 的墊片塞進 1.3 mm 的間隙,會被壓到約 35% 壓縮、往側面鼓出;塞進 2.6 mm 的間隙,則是厚度根本不夠、沒貼合——材料的規格沒變,差別在公差堆疊與裝配壓力。所以真正要做的不是背一個「壓縮率建議值」,而是把三件事對起來:公差堆疊算出的間隙範圍、元件能承受的反作用力上限、以及墊片自己的壓縮應力與回彈條件。這篇給的是那張檢查表,以及支撐它的算式與判據。
壓縮率、回彈性、壓縮永久形變:三個數字,回答三個不同問題
現場最常見的爭執,是拿一句「你們的壓縮率多少」去問供應商,然後拿回一個不知道在講哪一件事的數字。這一類材料在台灣常被叫導熱矽膠片或導熱墊,英文文件與規格書上則寫 thermal pad 或 gap pad——本文統一稱「墊片」。三個量的量測條件、判據與對策都不一樣,先分清楚再談規格。
- 壓縮率(compression ratio / compression percentage):受壓後厚度減少的比例,
壓縮率 =(原始厚度 − 壓縮後厚度)÷ 原始厚度 × 100%。它回答的是「這片墊片塞得進這個間隙嗎、塞進去之後還剩多少厚度」。分母是原始厚度,所以同一片墊片配不同初始厚度,講出來的壓縮率不能互相比。 - 回彈性(recovery):壓力釋放後厚度回復的程度與速度。它回答「拆開重工或熱循環之後,這片墊片還願不願意貼回去」。回彈性是過程,不是單一數字——它跟時間、溫度、以及它在受壓狀態待了多久都有關。
- 壓縮永久形變(compression set):在指定溫度、指定時間、指定壓縮率下受壓後,卸載並恢復一段時間後殘留的變形量,也就是回不去的那一部分。它回答「三年後這個介面還剩多少厚度」。這個數字脫離測試條件就不成立——沒有溫度、時間、壓縮率三軸條件的壓縮永久形變報告,等於沒有數字。業界常用的方法見 ASTM D395 與 ISO 815,定義與量測邏輯可先看 Compression set。
| 量 | 定義(量測什麼) | 它回答的問題 | 混用它的代價 |
|---|---|---|---|
| 壓縮率 | (原始厚度 − 壓縮後厚度)÷ 原始厚度 | 塞得進嗎?塞進去剩多少厚度? | 拿不同初始厚度的壓縮率互比,選錯厚度 |
| 回彈性 | 卸載後厚度的回復程度與速度 | 拆裝、熱循環後還貼得住嗎? | 把「裝完當下壓得緊」當成「長期貼合」 |
| 壓縮永久形變 | 指定條件下受壓後殘留的變形 | 三年後還剩多少厚度? | 用一次室溫量測決定長期可靠度 |
厚度公差是這三個量的共同入口:標稱 2.0 mm 的墊片,實際可能落在 1.9~2.1 mm;同一批料號的厚度分佈、以及供應端的厚度公差規格,直接決定你的壓縮率會落在哪一段。這條線索怎麼接到完整選型流程,可以對照 導熱材料選型指南 裡「間隙 → 壓力預算 → 功率密度」的決策順序;本文只處理已經選定墊片之後的那一段。
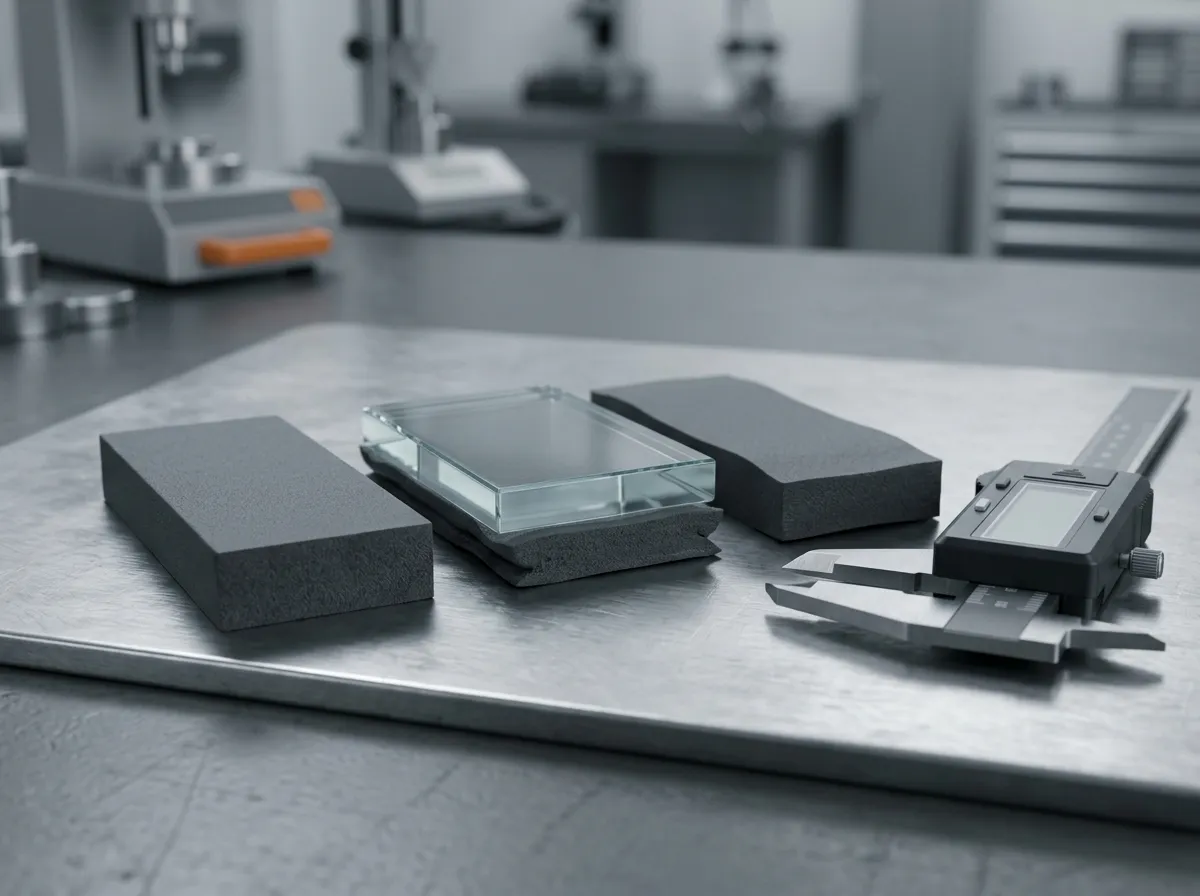
示意:原始厚度、受壓後、卸載回彈後的三個狀態——壓縮率看的是前兩者之差,壓縮永久形變看的是第三者還剩多少。
壓縮率不是越高越好:熱阻與反作用力往相反方向走
壓縮墊片的目的,是把它表面與金屬表面的微觀凹谷填掉、把空氣擠出去。空氣的導熱率極低,接觸熱阻絕大部分就來自這些沒被填滿的空隙;所以壓縮率從零往上加的那一段,接觸熱阻下降得非常快——這是所有人都在講的那一半。
問題在後半段。當填隙大致完成、兩個表面已經形成連續接觸之後,再往上加的壓縮量對熱阻的貢獻就越來越小;但墊片給回來的反作用力仍持續上升。矽膠彈性體不是線性彈簧,它的壓縮應力曲線越壓越陡。於是同一片墊片在高壓縮區提供的夾持力,會明顯高於低壓縮區的水準——而這些反作用力全部由被夾在中間的那個元件承受。
超過合理壓縮量之後,工程上會先看到三件事:
- 側向鼓出:墊片被壓扁時會往側面擠,厚度公差越大、硬度越低,鼓出越明顯。鼓出本身不導熱,還會把相鄰元件頂到,或在有絕緣要求的設計上壓薄了預期的絕緣路徑。
- 元件與焊點承受不必要的載荷:封裝、脆性晶片、晶片電阻容易被夾應力傷到;BGA 焊點在持續載荷與熱循環下會疲勞。
- PCB 翹曲:多點鎖附時,墊片反作用力的分佈不均會把板子頂彎,反而讓另一側的間隙變大——壓得比較緊的那一側,可能不是熱阻最高的那一側。
所以目標壓縮率不是「越高越保險」,而是「足夠填滿最小間隙 + 保留反作用力餘裕」的最小值。判斷這個最小值,最直接的做法是拿供應端提供的壓縮應力曲線,配上你自己算出來的壓縮率範圍,看反作用力上限是否還在元件容許範圍內。
如果間隙又大又不規則、或元件極度怕應力,墊片可能不是對的格式——可點膠的導熱凝膠(gap filler)能在近乎零壓力下填滿不規則間隙,代價是製程與清潔管理。格式選錯,壓縮率再怎麼調都是補救。
壓縮率的另一頭是反作用力:量測時要同時記錄壓縮量與對應的載荷,才看得出你的設計落在曲線的哪一段。
硬度不是壓縮模數:導熱墊片規格書上該問的四個數字
規格書上那一格「硬度」是最容易被當成答案、也最容易誤讀的欄位。先講清楚它為什麼不是壓縮模數,再給該追問的四個數字。
Shore 硬度是壓入測試的結果,不是應力—應變關係。Shore durometer 量的是探頭在特定條件下壓入材料的深度,反映的是表面附近的局部阻抗;而壓縮率要的是整片材料在載荷下的厚度變化,兩者的物理量不同。低應變、近似單軸且線彈性時,可以用 σ = Eε(應力=楊氏模數 × 應變)做初步理解(應力—應變曲線),但矽膠墊片在大變形下呈黏彈性、有應力鬆弛與受拘束效應,這條式子不能拿來當產品規格,也不能拿硬度代換模數。
第一個要問的是讀值時間。同一片墊片,探頭壓下 3 秒與壓下 30 秒,得到的是兩個數——因為黏彈性材料在恆定變形下應力會鬆弛,探頭會繼續沉入。這不是誤差,是真實的兩個狀態。Ziitek 的 TIF 系列規格書就是把兩個讀值並列:TIF700UU 的硬度欄標示 ASTM D2240 30/10、TIF800TU 標示 ASTM D2240 25/10,而其表頭明寫「硬度(Shore OO)3 秒/30 秒」——也就是 3 秒與 30 秒兩個讀值分別落在 30 與 10、25 與 10 附近。差異這麼大,如果賣方沒說讀值時間,這個硬度數字就不可比。
第二個要問的是厚度。同樣的配方做成不同厚度,標示硬度就不一樣——官網上 TIF700HZ 與 TIF700HQ 的硬度是分檔列的:厚度 ≥1.0 mm 為 45±5,厚度 <1.0 mm 為 55±5(Shore 00)。也就是說,硬度不是這個料號的常數,而是「料號 + 厚度」的函數。這裡要提醒一句:系列層的「典型規格範圍」表標的是代表性等級的落點(15–45),個別料號本來就會超出這個帶——同一個站上的 SKU 表就有 45~65、55~70 這類更硬的等級。判你自己的料號時,只認該料號規格書上的值;系列範圍是拿來判斷「這個料號在系列裡偏軟還是偏硬」的。另外,加玻纖布或 PI 補強層會把整體硬度明顯拉高——需要模切、捲料或絕緣強化時,補強層帶來的硬度變化要在圖面階段就一起確認。
第三個要問的是壓縮率是在什麼壓力下量的。官網 TIF 系列的典型規格範圍表把條件寫得很清楚:壓縮率 @ 25 psi:5–40%(典型夾具),同表的硬度是 Shore 00 15–45(ASTM D2240)、厚度 0.25–5.0 mm(ASTM D374)、導熱係數 1–16 W/m·K(ASTM D5470)。「壓縮率 5–40%」不是指同一片墊片能同時是 5% 也能是 40%,而是說在 25 psi 的夾具條件下,系列中各料號的落點分佈在這個帶狀範圍內。要拿它比對自己的設計,就得先確認你的實際夾持壓力是不是也在這個量級。
第四個要問的是反作用力。硬度、壓縮率、導熱係數都不直接告訴你「這片墊片在你的壓縮量下回推多少力」。要的是壓縮應力曲線:橫軸壓縮率、縱軸單位面積的應力;有 25% 與 50% 兩個點就能抓出量級,最好附上整條曲線。產品線與各料號的規格書入口在 Ziitek 導熱墊片產品頁,其中超軟等級(例如 TIF800TU,標稱 16 W/m·K、Shore 00 標示 25/10、厚度 0.75 / 1.00–5.00 mm)就是為了在極小的夾持力下達到貼合而設計的——它同時說明了一件事:低硬度是可選的,別用高硬度去硬壓一個怕應力的元件。
硬度讀值隨壓下時間變化,所以測試時要固定讀值秒數——這也是規格書要同時列 3 秒與 30 秒兩個數的原因。
從公差堆疊算出導熱墊片的壓縮率上下限(含算例)
到這裡就能動手算了。壓縮率不是選出來的,是算出來的:把名義間隙、各零件的公差、墊片的厚度公差放進同一個堆疊,取最壞情況,得到壓縮率的上下限。
壓縮率_min =(墊片最小厚度 − 最大間隙)÷ 墊片最小厚度壓縮率_max =(墊片最大厚度 − 最小間隙)÷ 墊片最大厚度
下面用一組常見數字走一遍。假設散熱器底面到元件頂面的名義間隙 1.60 mm,各來源的公差是:元件封裝高度 ±0.10、PCB 厚度 ±0.08、散熱器底面平面度 0.05、鎖附造成的局部變形 0.05。最壞情況直接相加(不假設公差會互相抵消):
- 最大間隙 = 1.60 + 0.10 + 0.08 + 0.05 + 0.05 = 1.88 mm
- 最小間隙 = 1.60 − 0.28 = 1.32 mm
選一片標稱 2.0 mm、厚度公差 ±0.10 mm 的墊片(實際 1.90~2.10 mm):
| 情境 | 計算 | 結果 |
|---|---|---|
| 最薄墊片 × 最大間隙 | (1.90 − 1.88)÷ 1.90 | 壓縮率 1.1% |
| 名義值 | (2.00 − 1.60)÷ 2.00 | 壓縮率 20% |
| 最厚墊片 × 最小間隙 | (2.10 − 1.32)÷ 2.10 | 壓縮率 37.1% |
名義值 20% 看起來很漂亮,但你的量產現實是 1%~37%。1% 幾乎等於沒壓縮,空氣間隙還在,那台機器的熱阻會明顯偏高;37% 已經貼近上面那張官方規格表的帶狀上限(25 psi 下 5–40%),而且反作用力會落在曲線陡升的那一段。
把墊片加厚不能解決問題——厚度加倍會同時把上緣推出去(2.5 mm 墊片配同樣公差,最壞情況會接近 49% 壓縮)。這是公差堆疊的結構問題,不是選料的問題。三條正解:
- 壓縮量上限交給硬止擋,不要交給運氣。在散熱器與 PCB 之間加支撐柱或凸台,讓鎖附到底時的最小間隙是固定的——壓縮量上限由幾何決定,反作用力上限也就固定了,操作員鎖多緊都壓不過去。
- 縮公差堆疊。平面度、元件高度分檔、PCB 厚度分檔都直接吃掉那 0.56 mm 的跨距;跨距每縮 0.1 mm,壓縮率的散佈就少約 5 個百分點。
- 換格式。跨距大、又不允許高反作用力時,可點膠凝膠或超軟墊片(低硬度等級)能把「可靠貼合」與「低應力」同時成立——硬度欄位是判斷這件事最快的入口。
| 公差來源 | 典型量級 | 進入堆疊的哪一端 |
|---|---|---|
| 元件封裝高度 | ±0.10 mm | 兩端(同時影響最大與最小間隙) |
| PCB 厚度 | ±0.08 mm | 兩端 |
| 散熱器底面平面度 | 0.05 mm | 兩端(保守計法:高點使間隙變小、低點使其變大) |
| 鎖附造成的翹曲/局部變形 | 0.05 mm | 兩端(保守計法;本表不假設公差互相抵消) |
| 墊片厚度公差 | 依料號(模切件外形公差常為 ±0.1 mm 級) | 兩端 |
| 鎖附扭矩造成的壓縮量散佈 | 無硬止擋時不可控 | 局部(同一片墊片內的分佈不均) |
回彈性真正要問的是:受熱受壓之後還剩多少厚度
回彈性之所以難談,是因為它牽涉三個同時發生的物理過程,而它們都隨時間走:
- 應力鬆弛(stress relaxation):維持固定壓縮量時,墊片給回來的力會隨時間衰減(Stress relaxation)。衰減太多代表界面貼合力下降,接觸熱阻會往上跑。
- 蠕變與冷流(creep / cold flow):在持續載荷下材料繼續變形。厚墊片長期受壓的冷流會讓實際厚度慢慢變薄,絕緣層厚度的設計餘裕也被吃掉。
- 壓縮永久形變:卸載後回不去的那一部分,是上面兩個過程累積的結果。矽膠彈性體屬黏彈性材料,這些行為的完整描述見 Viscoelasticity。
溫度的角色是加速器。同一片墊片,在室溫下壓 24 小時可能看起來完美;在 100 °C 下壓同樣時間,分子鏈的重排與次級交聯會明顯得多。這就是為什麼「回彈性好不好」不能只靠室溫硬度回答——要問的是壓縮永久形變,而且必須連條件一起問。
一份可用的壓縮永久形變資料,要能回答這三軸:
| 軸 | 你要問到的值 | 為什麼 |
|---|---|---|
| 溫度 | 你的實際最高工作溫度(不是規格書上限) | 溫度是加速因子,室溫數據不能外推到高溫 |
| 時間 | 目標壽命(例如 1,000 h 或 70 h 加速) | 「回不去多少」是時間的函數 |
| 壓縮率 | 你的設計壓縮率(取自上一節的上下限) | 壓得越深,殘留變形越大 |
實務判據:如果你的設計壓縮率高於 30%、工作溫度又高,卻只拿到室溫硬度與「彈性優異」這類描述詞,就還沒有拿到能做決策的資料。改問 ASTM D395 或 ISO 815 條件下的殘留變形百分比,或要求供應端提供含高溫條件的壓縮永久形變報告。
壓縮永久形變資料的價值在條件:溫度 × 時間 × 壓縮率三軸缺一,數字就無法外推到你的設計。
裝配壓力的設計檢查表(七項)
把前面五節收斂成一張可以帶進設計評審的表。每一項都有判據、也都有「不合格時你會看到什麼」——先看症狀,再回去補該項。
| # | 檢查項 | 判據(做到才算過) | 不合格的典型症狀 |
|---|---|---|---|
| 1 | 間隙範圍算過了嗎 | 有最小與最大兩個間隙值(含平面度與鎖附變形) | 用名義值選料;量產後部分機台熱阻明顯偏高 |
| 2 | 壓縮率全程落在規格帶內嗎 | 最壞情況的壓縮率下限 ≥ 規格下限(如 5%)、上限 ≤ 規格上限(如 40%);比對前先確認你的夾持壓力與規格條件(如 25 psi)同一量級 | 下限不足=空氣間隙沒填掉;上限超出=側向鼓出、反作用力陡升 |
| 3 | 元件承受得住反作用力嗎 | 供應端壓縮應力曲線 × 接觸面積 ≤ 元件/焊點容許載荷 | 焊點疲勞、脆性封裝裂、PCB 局部翹曲 |
| 4 | 壓縮量上限由誰決定 | 有硬止擋(支撐柱/凸台)或明確扭矩規格與鎖附程序 | 換一位操作員、換一批螺絲,壓縮量就不同 |
| 5 | 回彈性問到條件了嗎 | 有溫度 × 時間 × 壓縮率三軸的壓縮永久形變資料 | 熱循環後接觸熱阻上升,保固期內溫升偏高 |
| 6 | 量測條件寫進報告了嗎 | 硬度附讀值秒數、壓縮率附 psi、熱阻附壓力與膜厚 | 兩家供應商的數字無法比,比完還是選錯 |
| 7 | 量產驗證排定了嗎 | 壓力感測膜/切片檢查/整機熱測至少一項納入量產管制 | 出貨後才發現沒貼合,只能整批返工 |
用法:第 1、2、4 項是幾何與機構,通常在機構評審就能定案;第 3、5 項要對外要資料(壓縮應力曲線、壓縮永久形變報告);第 6、7 項屬於驗證計畫,越早排越省事。第 3 項如果算出來超標,優先解的順序是:先加硬止擋限縮壓縮量 → 再換低硬度/低應力等級(例如為應力敏感元件設計的超軟系列,如 TIF700UU)→ 都不行才改格式(凝膠)。
鎖附工序是壓縮量的現場執行點:有硬止擋與扭矩規格,壓縮量才是設計決定的;沒有,就取決於當天的手感。
量測與驗證:把條件寫進報告裡
前面每一節都在講同一件事:沒有條件的數字不能比。這一節把四類量測各自要附的條件列出來,方便直接寫進你的規格要求或供應商評核表。
- 硬度:註明方法(ASTM D2240)、讀值時間(3 秒或 30 秒,兩者不可互換)、樣品厚度與直徑(過薄的樣品會得到偏高的讀值)、以及是否有補強層。
- 壓縮率:註明夾具與壓力(例如 25 psi)、樣品尺寸、加載速度與持壓時間。報告寫「壓縮率 35%」而沒寫壓力,等於沒寫。
- 熱阻:業界標準是 ASTM D5470,要在同樣的壓力與膜厚(BLT)下比較才有意義;不同壓力下的熱阻是兩個不同的數字,拿來排排行榜會失真。
- 老化後的性能:熱循環或高溫長時間後,除了壓縮永久形變,還值得追蹤同一壓力下熱阻的變化——這是「接觸熱阻隨時間上升」最終要落到的量。
驗證手段上,壓力感測膜是最便宜、最早能發現問題的一項:鎖附一次、拆開看膜的顯色分佈,可以同時看到壓力是否足夠、是否均勻、有沒有偏壓或懸空,也能回推每一區的實際組裝壓力。想更有系統地排這件事——含熱阻、可靠度到量產一致性的測試架構——可以直接看導熱材料驗證與測試架構這個主題的整理。
五個最常見的誤判(會讓你換錯料)
- 把 Shore 硬度當成壓縮模數。硬度是壓入測試,不是應力—應變關係;同硬度不同厚度的兩片墊片,壓縮行為可以差很多。
- 拿不同厚度的兩個料號比硬度或壓縮率。供應端自己的標示就會分檔——厚度不同,硬度標示與壓縮表現都不同。
- 用一次室溫量測決定長期行為。黏彈性材料的高溫表現不能由室溫外推;該問的是帶條件的壓縮永久形變。
- 把「回彈性」與「壓縮永久形變」當同義詞。前者是回復的過程,後者是殘留的結果;只看其中一個,會漏掉「當下貼合但長期鬆掉」這一類失效。
- 只盯墊片規格,不看誰在承受反作用力。反作用力的受害者是元件與焊點——設計壓縮率時,元件側的容許值是約束條件,不是事後檢查項。
一句話收束:壓縮率與回彈性要當成一條曲線來訂,不是當成兩個數字來抄。先把公差堆疊算成上下限,再把元件耐壓當成天花板,最後用帶條件的資料核對——這樣選出來的墊片,才是在你的機器裡會成立的那一片。
下一步:把間隙與壓力條件交給供應端
如果你的設計已經有最小/最大間隙與元件容許載荷這兩個數字,選型其實只剩核對工作:把條件交給供應端的應用工程團隊,索取壓縮應力曲線、壓縮永久形變報告(含溫度 × 時間 × 壓縮率條件)、以及批次專屬規格書或 CoA,再用本文的七項檢查表逐項核過。
要索取這些資料,可以直接把圖面與組裝條件交給應用工程團隊。
需要先看產品線的規格範圍與料號分佈,從導熱材料產品總覽進去最快。本文引用的所有數字請以你採購訂單上對應的規格書版本與批次 CoA 為準——型錄值與批次實際值本來就允許有差距,這一點在壓縮率與硬度上尤其明顯。
同一個主題的其他文章(間隙、壓力、量產條件的完整決策順序),整理在導熱材料選型主題頁。