電動車馬達控制器散熱:MOSFET 與灌封選型
電動車馬達控制器散熱不是散熱器選型,而是四層界面的材料分層問題:先量間隙與夾持壓力,再驗絕緣耐壓,最後決定墊片、導熱膏、凝膠或灌封膠,並附車規驗證清單。
「馬達控制器散熱」最常見的問法,是「該用多大的散熱器」。但真正讓專案在量產後回頭改設計的,通常不是散熱器不夠大,而是某一個界面的材料選錯了——絕緣耐壓差一級、墊片壓縮率對不上、或是以為灌封膠可以兼作導熱界面。這是一台工作在 400V 甚至 800V 母線電壓下的車用控制器,界面材料同時是熱路徑與絕緣結構,它跟 AI 伺服器 GPU 的 TIM 選型邏輯從第一原理上就不同。這篇按四層界面拆解,最後收斂成一條可以帶進會議室、拿去跟供應商談的選型順序。
馬達控制器散熱,走的是四個界面而不是一條路
先把「馬達控制器」這個詞拆開。車用動力控制器大致是逆變器功率級+控制板的組合:功率級由 MOSFET 或 IGBT 模組構成,把電池的直流電轉成驅動馬達的三相交流;控制板負責閘極驅動、電流採樣與通訊。熱幾乎全部來自功率級的開關損耗與導通損耗,而且集中在面積很小的半導體晶片上——這是馬達控制器散熱的第一個特性:總功率可能只有幾百瓦到數千瓦,但熱流密度極高,因為這些瓦數要從比郵票還小的晶片表面擠出去。同一塊板上,直流母線電容與匯流條也在發熱,只是量級小得多,容易被忽略。
第二個特性是電位。母線電壓 400V 級、新平台已到 800V 級,功率模組的金屬底板往往帶著高電位。這代表夾在模組與散熱器之間的那一層材料,不能只是導熱體,它必須同時是電氣絕緣體。伺服器 GPU 的冷板 TIM 沒有這個約束,這是兩者最本質的分野。
第三個特性是環境。車用控制器的界面材料要撐過振動、-40°C 到 150°C 以上的反覆熱循環,以及高溫高濕;半導體結溫每上升約 10°C、可靠性大致減半,矽晶片的最高容許結溫一般在 175°C 上下,材料的功能就是把結溫壓在這條線以內。風冷在這個場景幾乎只剩低功率與整合式電驅的餘地,中高功率主流是液冷(水冷板),因為液冷的熱交換量大,而車上本來就有冷卻迴路。至於 e-Axle 這類把馬達、逆變器、減速器併成單一驅動組件的架構,好處是冷卻管路可以縮小,代價是馬達的熱會回頭影響逆變器,兩個熱源的熱路徑被迫共用。
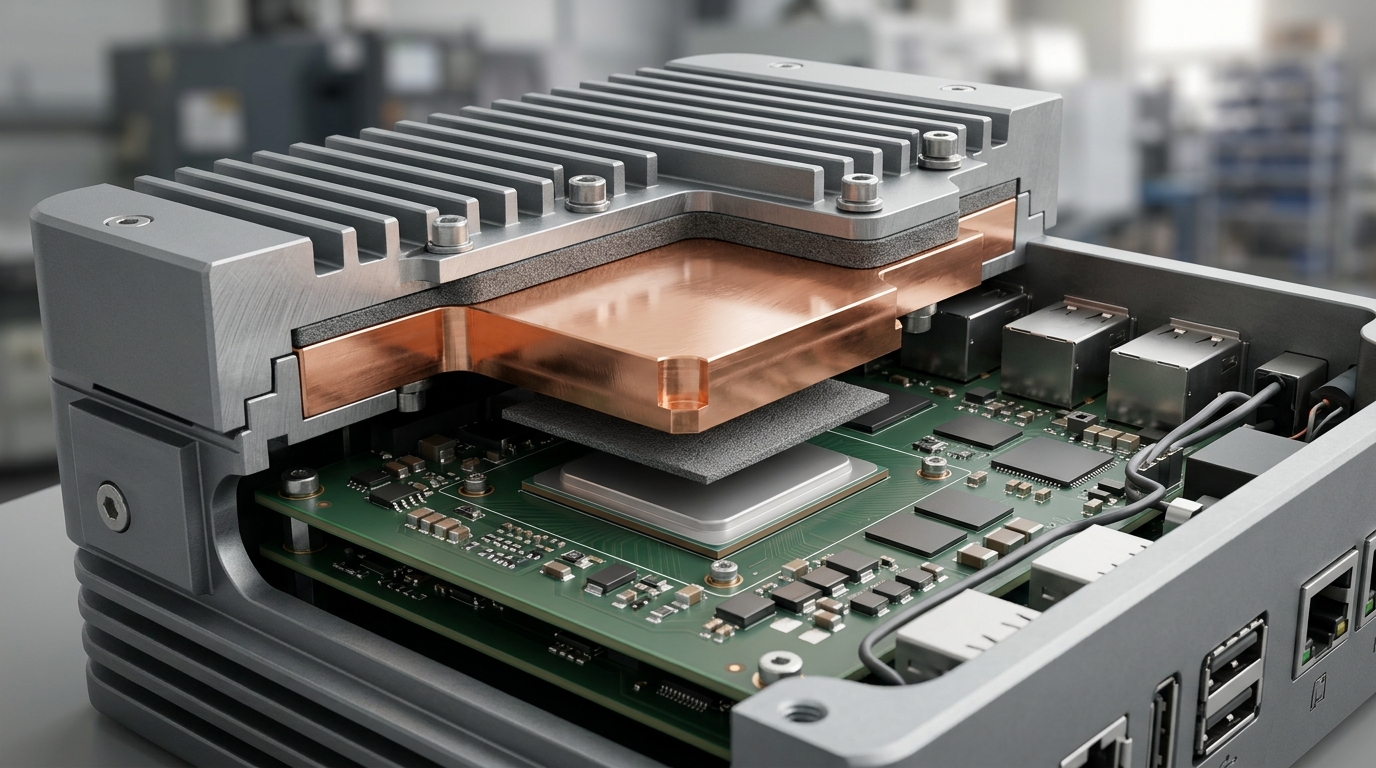
把上面三件事放在一起,散熱設計的骨架就出來了:熱從晶片走到外界,要穿過四個界面,每個界面的材料型態由不同的條件決定——這也是電子產品的熱管理一貫的系統觀點:只看其中一層,永遠得不到正確結論。
| 界面層 | 從哪到哪 | 主要熱阻來源 | 典型材料型態 | 由什麼決定 |
|---|---|---|---|---|
| ① 封裝內 | 晶片 → 模組底板(DBC/基板) | 焊料層、陶瓷基板、底板 | 封裝廠決定,非選材項 | 選模組時就已綁定 |
| ② 模組 → 散熱器 | 模組底板 → 冷板/散熱器 | 界面材料的厚度與接觸不完全 | 絕緣導熱墊片、導熱膏、相變材料 | 絕緣耐壓+間隙+夾持壓力 |
| ③ 散熱器 → 冷卻介質 | 水道/鰭片 → 冷卻液或空氣 | 對流熱阻 | 液冷板、風冷鰭片 | 系統散熱架構 |
| ④ 元件 → 外殼 | 模組/電容/匯流條 → 殼體 → 外界 | 灌封膠體熱阻、殼體導熱 | 矽膠或環氧灌封膠 | 防護等級與組裝製程 |
界面③ 是系統散熱工程師的地盤,車廠與 Tier-1 的架構決策在那裡;材料選型真正能改變結果的是界面② 與界面④,本文就展開這兩層,以及牽動它們的界面①。想先看整套新能源車場景的材料架構,可以對照新能源與電動車熱管理方案的應用分類。
界面①:MOSFET、IGBT 或 SiC 模組,封裝先決定了你能摸到多少熱阻
界面① 是封裝廠的地盤,但它會直接限制你在界面② 能做到什麼程度,所以要先看懂。
分立式 MOSFET(TO-220/TO-247 這類)的散熱路徑是這樣:晶片焊在銅質散熱片(tab)上,tab 通常與汲極電位相連——也就是說,鎖在散熱器上的那一刻,散熱器就帶了電。所以分立元件幾乎一定要一片絕緣導熱墊片把電位隔開,這片墊片就是界面② 的材料。它的好處是便宜、可替換,缺點是每一顆都要獨立裝配,介面數量多、公差累積也大。
功率模組(IGBT 模組或 MOSFET 模組)把多顆晶片與續流二極體整合在同一片基板上,底板面積大、介面只有一個,熱阻與裝配一致性都比分立式好——代價是底板通常整體帶電位,絕緣需求更明確,而且模組一壞就得整組換。
SiC(碳化矽)功率元件是這幾年真正改變遊戲規則的變數。 SiC 的崩潰電場高、導通損耗低、可工作在更高頻率,這讓逆變器的損耗與體積都能下降;但同一件事的另一面是,晶片面積往往更小、開關速度更快,單位面積的熱通量反而更高,界面② 承受的熱流密度也跟著上升。SiC 元件可承受更高的結溫,聽起來像能放寬散熱要求,實際上先被逼到極限的經常是界面材料——焊料、基板、墊片、膏的耐溫等級如果沒跟上,晶片的耐溫優勢一點都用不到。要看 SiC 的材料特性邊界,可以查碳化矽的材料性質說明;元件層的開關行為與損耗來源,功率 MOSFET 的原理說明講得比多數科普文細。
所以看到「這顆元件 175°C 沒問題」不等於界面可以省。元件端能摸到的熱阻上限,是封裝(界面①)給的:晶片到底板的熱阻已經寫在 datasheet 上,你能改善的只有從底板往後的那一段。這條認知會直接影響下一節的決策——如果界面① 的熱阻已經佔掉大半預算,界面② 就只能在餘量裡選材料,而不是無限加碼導熱係數。界面材料的定義與角色見熱界面材料(TIM);通用的選型決策樹與量產條件,姊妹篇導熱材料選型指南有更通用的版本,本文只收斂車用控制器這一景。
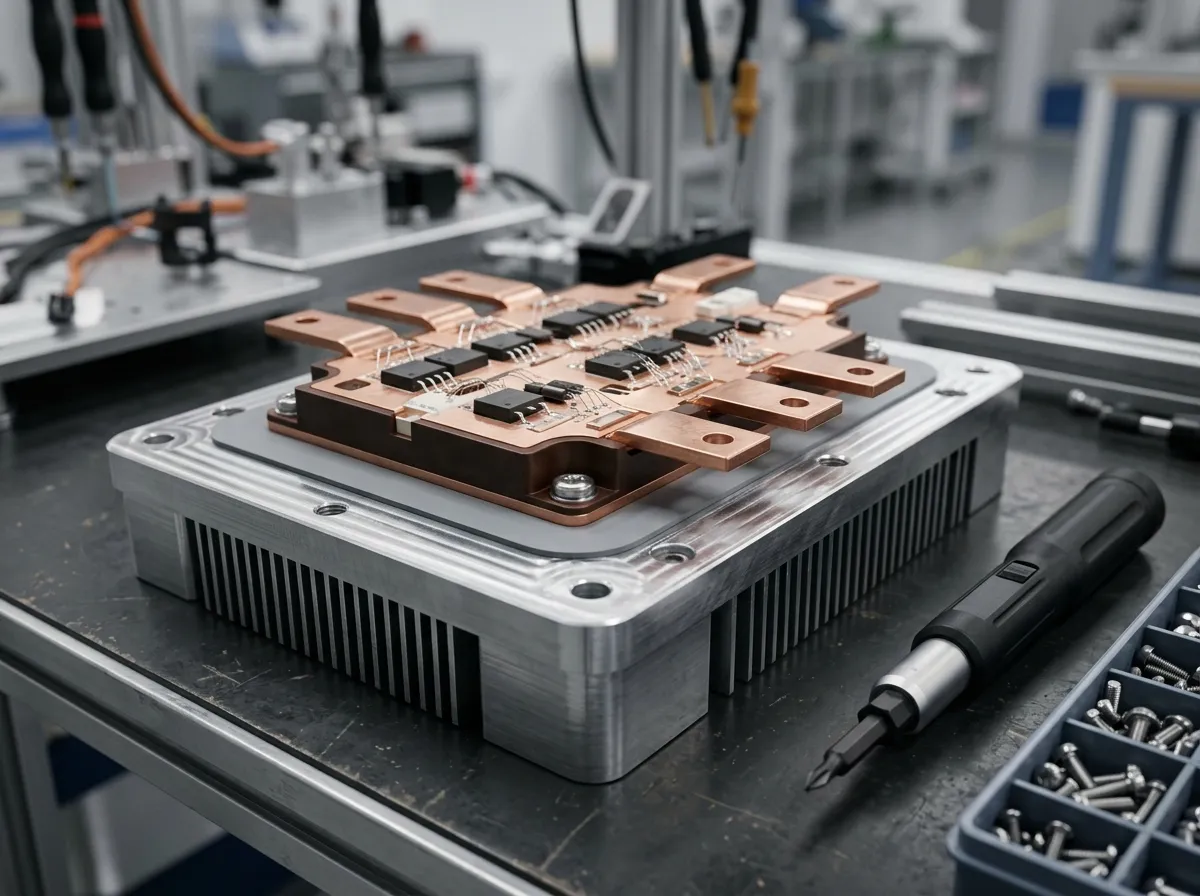
界面① 與界面② 的物理分界就在這一片:模組底板以下由封裝決定,底板以上才是材料選型的戰場。
界面②:模組到散熱器,絕緣耐壓先把材料型態框死
這是全文最關鍵的一節。很多選型會從「導熱係數要多少」開始問,但在車用控制器上,第一個該問的問題是「這個界面需要耐多少伏」——因為耐壓需求會直接把材料型態鎖死,導熱係數只是在那個型態裡的第二順位。
絕緣的物理常識是:材料的擊穿電壓(breakdown voltage,規格書上也寫成崩潰電壓)與厚度成正比,而熱阻也與厚度成正比。耐壓要夠 → 膜要夠厚 → 熱阻就變高,三個願望互相打架。規格要怎麼看,以自家 TIS 導熱絕緣片系列為例(公開規格頁列 29 個等級):全系列導熱係數 λ 1.0~1.6 W/m·K、典型厚度 0.15~0.50 mm、絕緣強度(介電強度)最高 6 kV/mm;其中對應 600~1200 V 工作電壓模組的高壓等級(TIS800)在 0.30 mm 厚度下,整層絕緣可承受高達 6 kV 的崩潰電壓。這裡要分清兩個詞:耐壓是系統對材料提出的要求(要耐多少伏),崩潰電壓是材料在特定厚度下給出的能力(該厚度下整層絕緣能承受的電壓);6 kV/mm 是絕緣強度、6 kV 是 0.30 mm 這一等級的整層崩潰電壓,兩者不是同一個數字,脫開厚度談耐壓沒有意義。這個區間很值得記住:它同時說明了兩件事——絕緣型材料與非絕緣墊片真正拉開差距的是上限、不是下限(絕緣族 λ 最高 1.6 W/m·K;非絕緣矽膠導熱墊片(TIF 系列)可做到 1.25~16.0 W/m·K、厚度 0.25~12 mm,下限幾乎同級),而且膜厚被絕緣需求壓在 0.5 mm 以內。也就是說,當你因為耐壓而選了絕緣材料,你已經放棄了「用高導熱係數取勝」這條路,接下來能優化的只有膜厚均勻性與接觸完整度。絕緣與擊穿機制的基礎,可參考介電強度(擊穿電壓)的說明。
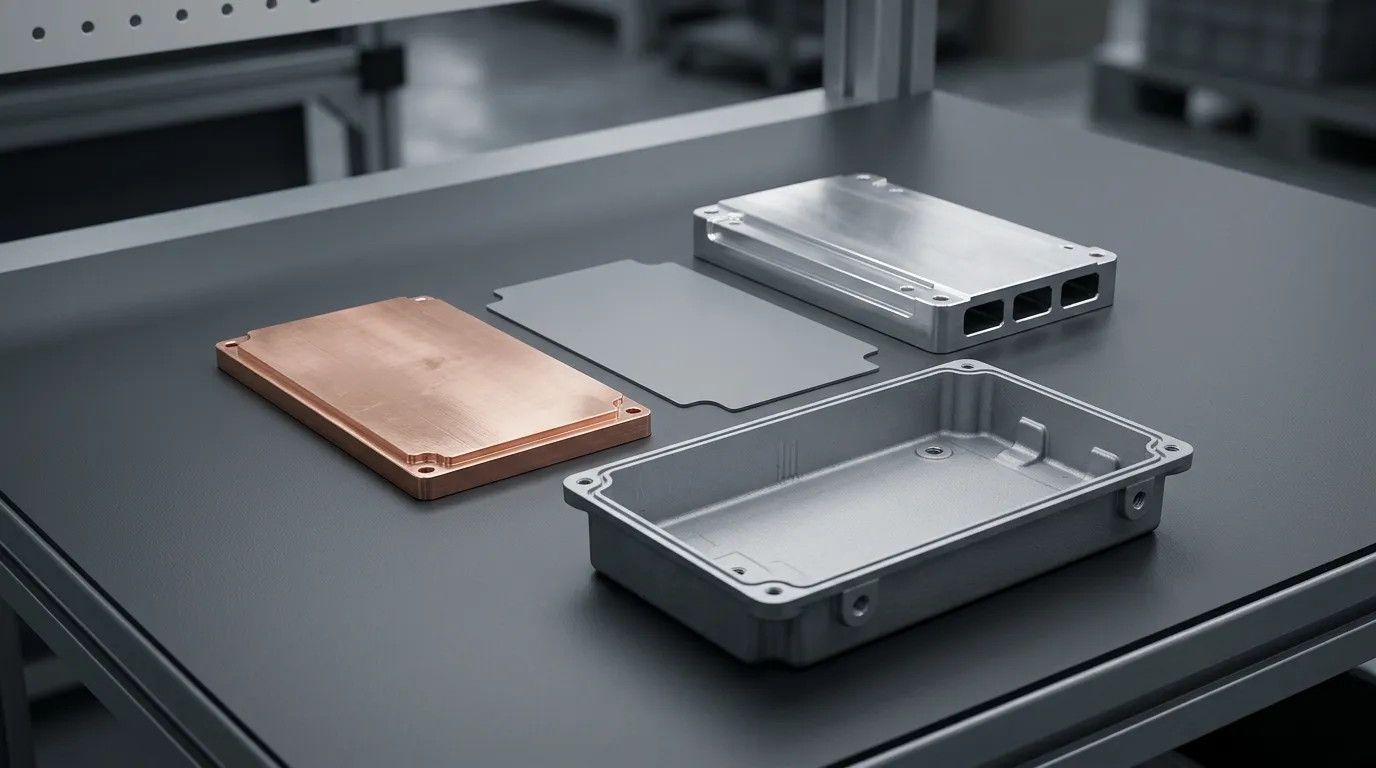
第二個該問的是「間隙有多大、有沒有夾持壓力」。車用控制器的模組通常是螺絲鎖附或壓條夾持,壓力可以控制,但模組底板與散熱器的翹曲會讓實際間隙大於設計值。間隙小、壓力可控時,導熱膏或相變材料的膜厚可以做到極薄、熱阻最低;間隙較大或需要吸收公差時,絕緣導熱墊片靠壓縮變形填滿;形狀不規則或需要自動化點膠時,導熱凝膠以近零壓力填縫。三者不是可以隨便互換的:
- 導熱膏熱阻最低,但它是膏體,熱循環下會發生泵出(pump-out),大面積與長期震動的車用場景要特別留意。
- 相變材料常溫固態、工作溫度軟化填縫,兼顧「出廠不流動、工作低熱阻」,相變溫標稱多在 50~60°C(TIC 相變系列),適合模組與散熱器這種壓力固定、面積大的界面。
- 絕緣導熱墊片提供耐壓與公差吸收,代價是熱阻比膏高;它的壓縮率與夾持壓力必須對得上,壓力太小接觸不良,壓力太大會把軟墊壓穿、甚至傷到模組底板下的焊點。
- 導熱凝膠(TIF 凝膠系列,全系列 λ 1.5~9.0 W/m·K,其中可固化雙劑型 1.5~8.0)適合自動點膠,能填入不規則空間、應力低,但固化型與不固化型的行為差異很大,選型時要連製程一起定。
把耐壓與間隙兩個輸入交叉,材料型態幾乎就確定了:
| 耐壓需求 | 間隙/壓力條件 | 建議材料型態 | 要驗的規格 |
|---|---|---|---|
| 需絕緣(模組底板帶電位) | 間隙 < 0.3 mm、壓力可控 | 薄型絕緣導熱材料/含絕緣層的相變材料 | 崩潰電壓、膜厚公差、熱阻 |
| 需絕緣 | 間隙 0.3~1 mm、需吸收公差 | 絕緣導熱墊片 | 崩潰電壓、壓縮率、硬度(Shore OO)、厚度公差 |
| 需絕緣 | 形狀不規則、要自動化 | 絕緣型導熱凝膠(點膠成膜) | 絕緣強度(kV/mm)、點膠黏度、固化條件 |
| 不需絕緣(低壓側、散熱器已接地) | 間隙極小、壓力可控 | 導熱膏或相變材料 | 熱阻、耐泵出、塗佈厚度 |
| 不需絕緣 | 間隙大、表面不平 | 導熱墊片或導熱凝膠 | 導熱係數、壓縮永久變形 |
還有一種容易被漏掉的架構是雙面散熱:模組上下兩側都接散熱器,熱阻能顯著下降,但兩側都需要界面材料,等於兩個界面② 要同時達標,而且下側往往還有絕緣要求。架構升級不會自動簡化選材,只會讓界面數量變多。當你把耐壓與間隙兩欄填完,導熱絕緣材料與導熱凝膠這兩條產品線的規格表就是拿來逐項核對的對象,而不是拿來當選項清單看的。
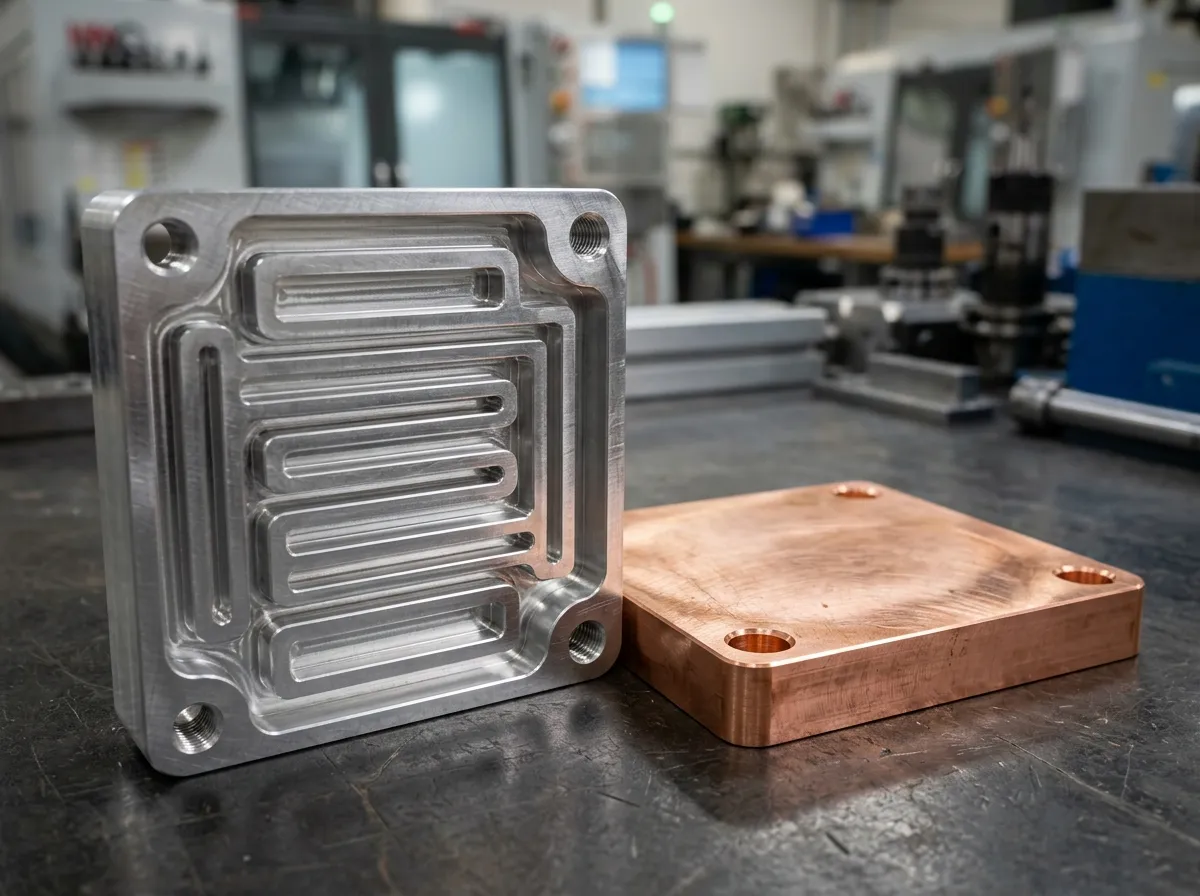
界面② 的兩個輸入是耐壓與間隙:耐壓決定材料型態,間隙與夾持壓力決定厚度與壓縮率。
界面④:灌封與外殼,灌封膠不是 TIM
界面③(散熱器到冷卻介質)已經在第一節交回給系統散熱架構;材料選型在這一側能動的是界面④,也就是元件到殼體這一段。車用控制器普遍會灌封,這讓很多人產生一個直覺:既然整個模組都埋在膠裡,那灌封膠應該也能順便解決散熱。這個直覺會害人。
灌封膠的導熱係數區間,以自家系列為例:矽膠系 1.0~3.5 W/m·K(雙組分 TIS680 1.0~3.5)、環氧系 1.2~2.5 W/m·K(TIE280-AB 三款)——把它跟界面② 的候選(絕緣片 1.0~1.6、凝膠 1.5~9.0、非絕緣矽膠墊片 1.25~16.0)放在一起看就很清楚:灌封膠的導熱能力上限天生低於凝膠與非絕緣墊片這類專門的界面材料。它存在的理由是防護與結構:防水防塵、抗震、電氣絕緣,把整個控制器封成一個可靠的實體,讓線圈、電容、匯流條這些不方便個別加散熱器的元件,把熱收集起來導到金屬殼體,殼體再對外散熱。灌封是界面④ 的解法,不是界面② 的解法。要確認灌封到底在解什麼問題,看它的防護目標怎麼被表述最清楚——車用電子對防水防塵的要求通常寫成 IP 防護等級,例如 IP68 代表防塵達到最高等級、並可承受持續浸水(實際深度與時間由製造商定義);灌封正是達成這類等級的常見手段。
第二個常被忽略的點是:灌封會增加熱阻,而不是減少。 元件與殼體之間那一段膠體,本身就是一層熱阻;膠層越厚、氣泡越多,熱阻越大。所以灌封的設計重點不是「灌滿」,而是「控制膠層厚度與排除氣泡」。實務上會在灌封前先確認三件事:模具與排氣設計、膠體是否需要真空脫泡、以及固化收縮是否會對脆性元件造成應力。
材料選擇上,矽膠灌封膠彈性好、固化應力低,適合大面積與異質材料共存的控制板;環氧灌封膠硬度高、黏接力強,適合需要結構強度的場合,但固化收縮帶來的應力要在設計階段就評估。兩者的耐溫與阻燃等級(常見要求是 UL94 V-0 等級的阻燃)也要跟功率級的實際溫區對齊,而不是跟整車環境溫度對齊——膠體是貼著熱源固化的,它看到的是局部高溫。矽膠灌封的規格區間可對照矽膠灌封膠系列資料。
還有一個實務判準值得記下來:灌封之後,界面② 就幾乎不可能返工了。 如果這個專案有返修率或售後維修的要求,灌封範圍就要提前劃出來——把功率級留成可拆卸的散熱界面、只灌封不需要維修的部分,比整塊灌死再想辦法拆要便宜得多。
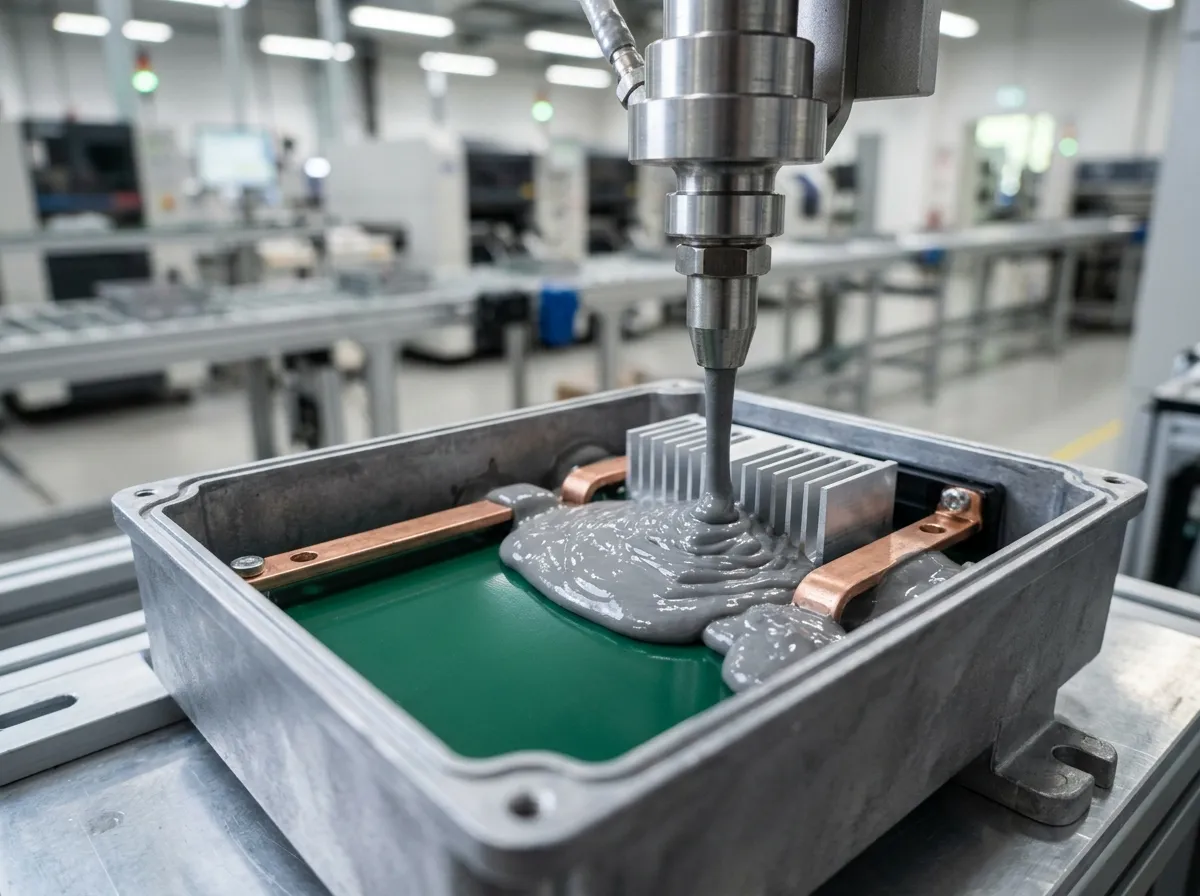
灌封解決的是防護與界面④ 的集熱路徑;它不會降低界面② 的熱阻,膠層厚度與氣泡才是灌封設計要控制的事。
把順序寫下來:五步收斂與一份可帶進會議的檢查表
到這裡,選型的順序其實已經確定了。把它寫成五步,每一步都有明確的判據——順序錯了,後面全部要重來,這也是為什麼不建議從「導熱係數要多少」開始問。
| 步驟 | 要做什麼 | 判據/產出 | 做錯的代價 |
|---|---|---|---|
| 1 | 量間隙與平行度 | 底板與散熱器在各鎖點位置的實際間隙(含翹曲與公差堆疊) | 量的是設計值不是實測值 → 選錯厚度、接觸不良 |
| 2 | 驗絕緣耐壓需求 | 模組底板電位、系統耐壓要求、需要幾級絕緣 | 漏了絕緣 → 量產後安規不過 |
| 3 | 算夾持壓力與壓縮率 | 鎖附力、墊片壓縮率、可接受的壓縮永久變形 | 壓力與材料硬度不匹配 → 壓穿或接觸不良 |
| 4 | 定材料型態 | 由前三步交叉決定墊片/膏/凝膠/相變/絕緣膜 | 先選材料再回頭遷就壓力 → 反覆改模 |
| 5 | 決定灌封與範圍 | 灌封材料(矽膠/環氧)、膠層厚度、排氣方式、返修策略 | 整塊灌死 → 返修成本失控 |
五步跑完,你會得到四個數字:實測間隙、耐壓需求、夾持壓力、工作溫區。這四個數字就是規格需求的完整輸入——它們比「我要導熱係數 5 的材料」精確得多,也讓供應商無法用導熱係數排行榜來回答你。這個順序在思路上跟通用選型指南一致,差別只在車用場景把絕緣耐壓提到了第二順位;如果你面對的是伺服器或通訊設備,那個順位會往後退。
車規可靠度:這個材料要在車上撐十年
規格書上的低熱阻只是入場券。車用控制器要求材料在振動、熱循環、高溫高濕的組合下維持性能十年,驗證項目大致集中在這幾項:
| 驗證項目 | 在測什麼 | 常見失效 |
|---|---|---|
| 熱循環 | 反覆開關機造成的膨脹收縮 | 界面分層、導熱膏泵出 |
| 高溫老化 | 在最高工作溫度附近長期放置後重測 | 材料變硬、變乾、熱阻上升 |
| 振動與衝擊 | 車規振動條件下界面是否位移 | 墊片位移、鎖附鬆動 |
| 壓縮永久變形 | 長期受壓後的回彈能力 | 回彈不足、間隙保護失效 |
| 絕緣電阻與耐壓複測 | 老化後絕緣性能是否退化 | 擊穿、漏電流上升 |
| 低揮發(outgassing) | 揮發物是否污染光學或接觸面 | 接觸面成膜、熱阻劣化 |
| 冷卻液相容性 | 與冷卻液長期接觸後的性能 | 溶脹、析出、降解 |
這裡有一個實務上最常被跳過的動作:拿到任何熱阻數字,先問「這是在什麼壓力、什麼厚度(BLT)下測的」。導熱絕緣材料與熱界面材料的熱阻量測有標準方法可依(例如 ASTM 針對導熱電絕緣材料熱傳性質的測試方法,見 ASTM D5470 標準說明),但不同測試條件量出來的熱阻可以差很多;同樣一片材料,在 10 psi 與 100 psi 下的數字不是同一件事。業界對 TIM 熱阻量測與應用的長期討論,可以從 Electronics Cooling 的技術文章切入——它對「同一個數字為什麼不能直接比」這件事講得比多數規格書誠實。
車規供應鏈本身也是一道門檻:車廠與 Tier-1 通常要求材料供應商具備 IATF 16949 這類汽車品質管理體系認證,元件級與材料級另有各自的驗證規範(如 AEC-Q 系列的元件可靠度驗證)。採購在選供應商時把這一項跟熱性能一起看,比事後補件便宜。更多高功率場景的材料驗證與應用拆解,收在高功率應用主題。
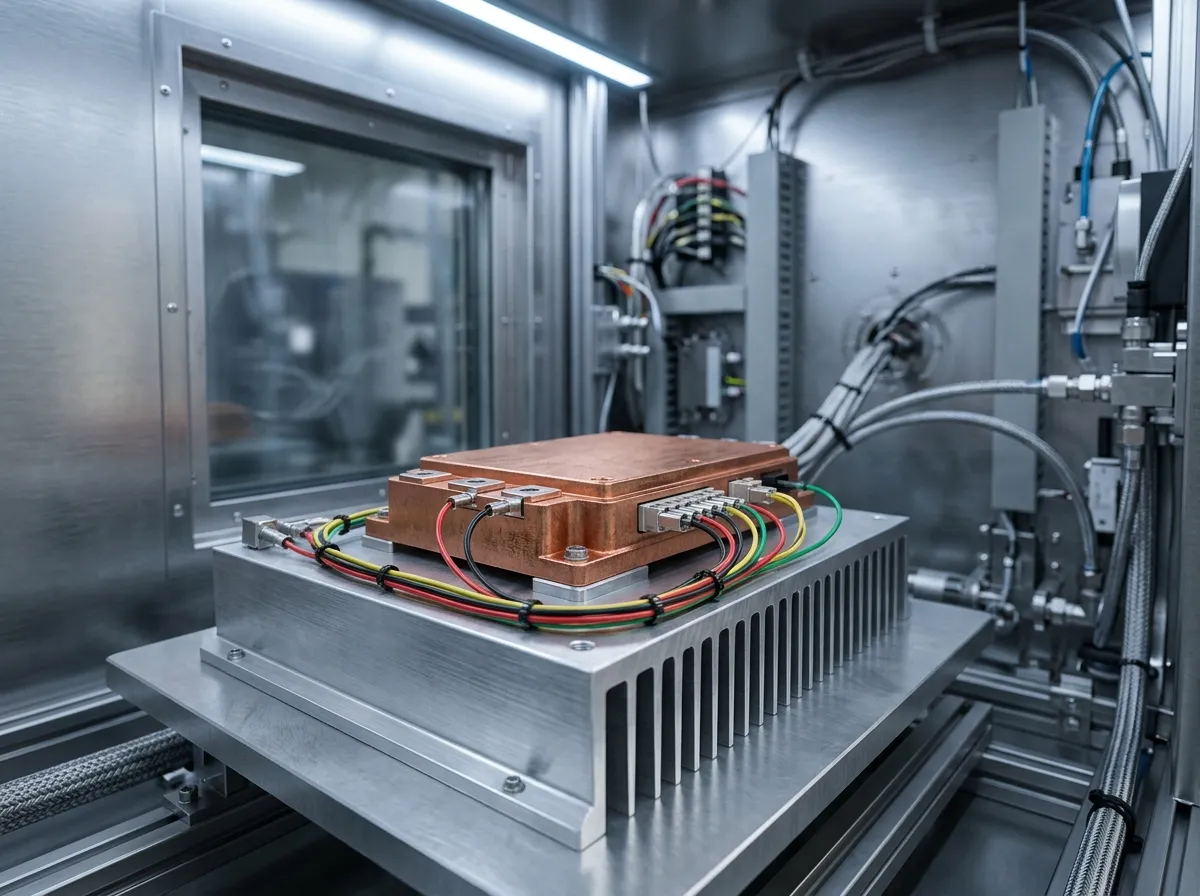
「撐十年」不是靠規格書上的單點數據,而是靠熱循環、老化、振動這些測試累積出來的曲線。
量產落地:點膠、公差與批次一致性
設計階段選對材料,只完成了一半。三件事最容易在導入時翻車:
第一是點膠製程。 導熱凝膠與灌封膠的量產都走自動點膠,同一支針頭打不同黏度的材料,參數完全不一樣;黏度、觸變性、針頭孔徑與節拍要一起驗。溢料、拉絲、氣泡都必須在試產階段抓掉,量產後才出現就代表每一台都要重工。
第二是模切與公差。 絕緣導熱墊片與相變材料的尺寸穩定性直接決定貼合良率。軟墊(Shore OO 偏低)模切容易撕裂、裝配時容易變形,中硬度配方常是量產更穩的選擇——這裡的取捨跟熱性能無關,純粹是良率。
第三是批次一致性。 材料的批次差異會直接反映在熱阻上。要求供應商提供每批次的導熱係數、厚度公差、硬度與耐壓數據,並確認產能與交期;材料再好,斷供就是零。車用專案尤其如此,換一次配方可能要重新走驗證。
常見問題
馬達控制器的 MOSFET 可以直接鎖在散熱器上嗎?
技術上可以,但散熱器會帶著汲極的電位,除非那是安規上允許的接地架構。車用控制器幾乎一定在 MOSFET 與散熱器之間放一片絕緣導熱材料,把電位隔開;一旦加了這片材料,熱阻就由它決定而不是由散熱器決定,所以問題會從「散熱器夠不夠大」變成「這片絕緣材料的膜厚與熱阻能不能接受」。
灌封膠可以取代導熱膏嗎?
不行,兩者服務的界面不同。灌封膠的導熱係數上限約 3.5 W/m·K(矽膠系 1.0~3.5、環氧系 1.2~2.5),且膠層較厚,界面② 的接觸熱阻會明顯上升。灌封的正確用法是在界面材料已經選好、模組正確貼合散熱器之後,再把整個控制器封起來解決防護與界面④ 的集熱問題。
絕緣導熱墊片是不是越厚越安全?
越厚的確耐壓越高,但熱阻也越高,而且會改變壓縮率與鎖附條件。車用控制器常見的絕緣材料膜厚落在 0.15~0.50 mm(TIS 系列的典型厚度)——厚度應該由耐壓需求反推,再驗證熱阻預算是否還裝得下,而不是先選一片厚的再想辦法散熱。
馬達的絕緣溫度是多少?
這是兩個不同的問題:馬達線圈的絕緣等級(依耐熱等級區分,代表繞組絕緣可長期承受的溫度)與功率模組的界面材料耐溫(矽膠系 TIF 墊片與凝膠標稱連續使用溫度 -40~200°C;TIS 絕緣片為約 150°C 等級、UL746B)是兩套判準,不能互相套用。選控制器界面材料時要看的是後者,而且要對齊功率級的局部工作溫度,不是整車環境溫度。
帶著四個數字去找供應商
這篇的拆解可以濃縮成一句話帶走:先報實測間隙、再報絕緣耐壓需求、再報夾持壓力與工作溫區——讓供應商用這四個數字回答你該用什麼材料,而不是用導熱係數排行榜報價。
如果你是正在為車用控制器專案定規格的工程或採購窗口,歡迎與 Ziitek 技術團隊討論選型;我們按應用場景配對絕緣導熱材料、導熱墊片、凝膠、相變材料與灌封方案,並提供樣品與驗證數據。面對的是伺服器、通訊或電源場景的話,本系列的高功率主題另有對應的拆解。
常見問題
馬達控制器的 MOSFET 可以直接鎖在散熱器上嗎?
技術上可以,但散熱器會帶著汲極的電位,除非那是安規上允許的接地架構。車用控制器幾乎一定在 MOSFET 與散熱器之間放一片絕緣導熱材料,把電位隔開;一旦加了這片材料,熱阻就由它決定而不是由散熱器決定,所以問題會從「散熱器夠不夠大」變成「這片絕緣材料的膜厚與熱阻能不能接受」。
灌封膠可以取代導熱膏嗎?
不行,兩者服務的界面不同。灌封膠的導熱係數上限約 3.5 W/m·K(矽膠系 1.0~3.5、環氧系 1.2~2.5),且膠層較厚,界面② 的接觸熱阻會明顯上升。灌封的正確用法是在界面材料已經選好、模組正確貼合散熱器之後,再把整個控制器封起來解決防護與界面④ 的集熱問題。
絕緣導熱墊片是不是越厚越安全?
越厚的確耐壓越高,但熱阻也越高,而且會改變壓縮率與鎖附條件。車用控制器常見的絕緣材料膜厚落在 0.15~0.50 mm(TIS 系列的典型厚度)——厚度應該由耐壓需求反推,再驗證熱阻預算是否還裝得下,而不是先選一片厚的再想辦法散熱。
馬達的絕緣溫度是多少?
這是兩個不同的問題:馬達線圈的絕緣等級(依耐熱等級區分,代表繞組絕緣可長期承受的溫度)與功率模組的界面材料耐溫(矽膠系 TIF 墊片與凝膠標稱連續使用溫度 -40~200°C;TIS 絕緣片為約 150°C 等級、UL746B)是兩套判準,不能互相套用。選控制器界面材料時要看的是後者,而且要對齊功率級的局部工作溫度,不是整車環境溫度。