SSD 導熱墊片怎麼選?厚度、公差與拆裝風險
M.2 SSD 與小型消費電子的導熱墊片不是越厚越軟就好。先量間隙、把厚度換算成壓縮量,再把三層公差疊起來算,最後確認拆第二次還壓得住;文末把這些變數整理成承認書八個欄位與進料檢驗重點。
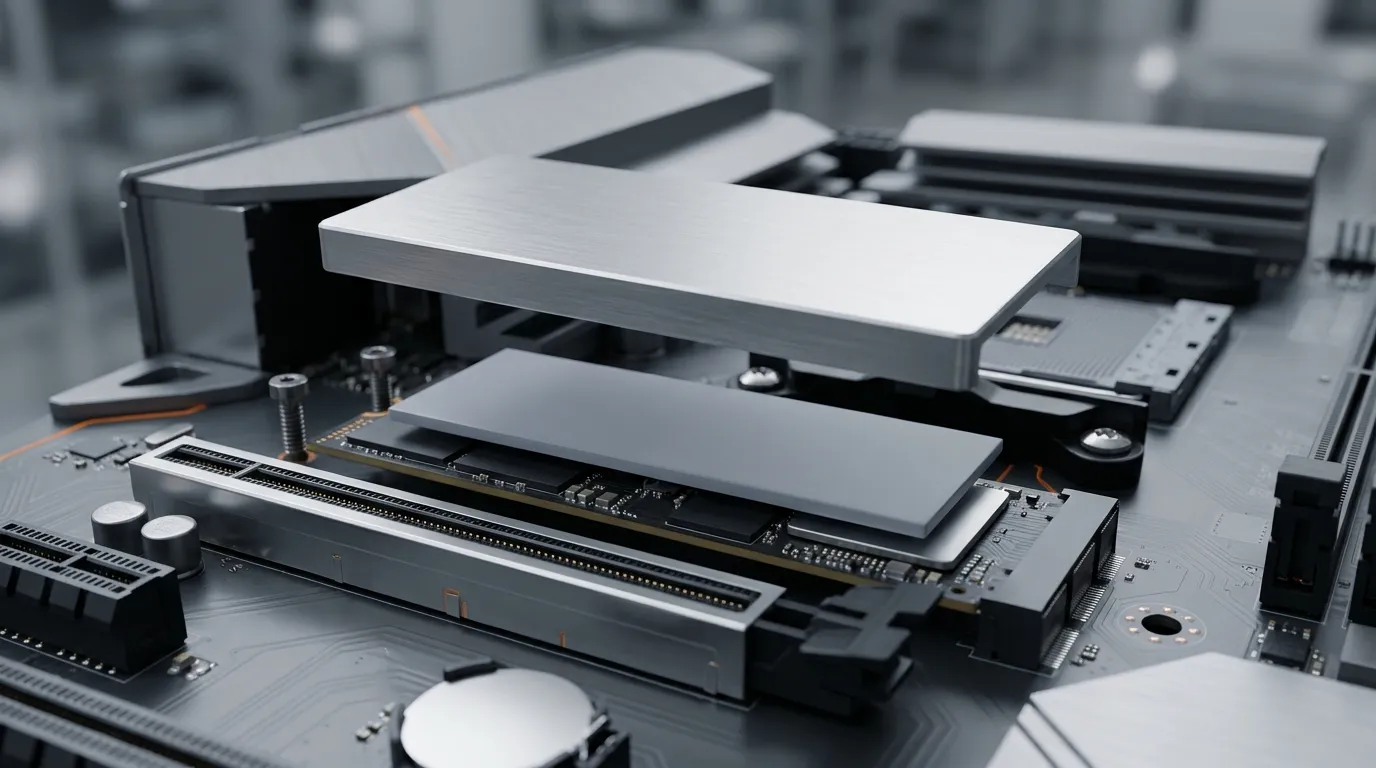
多數人問「M.2 SSD 需不需要散熱片」的時候,心裡想的是買不買、買哪一片。但真正讓 PCIe 4.0/5.0 的固態硬碟在長時間寫入後掉速的,往往不是散熱片不夠大,而是散熱片和 SSD 之間那片灰色導熱墊片根本沒被壓實。
近期一項公開測試把這個問題測了出來。Tom's Hardware 把一片厚 3.8 mm 的雙面 PCIe 5.0 SSD 裝進 20 款 Intel 與 AMD 新世代主機板的主 Gen5 M.2 插槽,再拆開看導熱墊留下的壓縮痕跡,Guru3D 的整理把每一張板子的結果列成表。結果只有 6 款稱得上接觸良好;5 款整片都碰得到、但壓實程度極輕;剩下 9 款根本不完整,常見的狀況是只有主控晶片接觸到,NAND 顆粒上方還留著明顯空隙。
這個分佈說明一件事:散熱片裝上去了、墊片也貼了,並不代表熱有走出去。 底下三節就是把「怎麼確認它真的壓到了」拆成可以計算的三個變數——壓縮量、公差、拆裝次數。這三個數字定了,厚度才有答案;順序顛倒,就會變成在論壇上問「我該買 1.0 還是 1.5 mm」。
壓痕不代表貼好:墊片是怎麼變成瓶頸的
先把「接觸」和「壓實」分開。拆開散熱片後看到墊片上有主控與顆粒的方形壓痕,只證明兩件事:兩個面碰在一起了、墊片被擠壓過。它不告訴你壓了多少、接觸面積佔多少、還有多少空隙是空氣。
熱量從晶片走到散熱片,要連過三層:晶片與墊片之間的接觸熱阻、墊片本身的體熱阻、墊片與散熱片之間的接觸熱阻。墊片標稱的導熱係數(W/m·K)只描述中間那一層,而前後兩層接觸熱阻的大小,幾乎完全由「壓得多實」決定。一片標稱 8 W/m·K 的墊片,如果只被壓了 5%,兩側的接觸熱阻會大到讓那個 8 失去意義;反過來,一片 3 W/m·K 但被壓到 25% 的墊片,介面熱阻經常比前者更低。
這就是 M.2 場景特別容易踩到的原因。PCI-SIG 對 M.2 的規範主要集中在尺寸與元件高度上限(Z-height),並沒有統一規定晶片表面平整度,也沒有規定散熱器該配多厚的墊片——「該用多厚」在規範層面沒有答案,只能從實際量到的間隙反推。同一張主機板上的 SSD 可能是單面顆粒,也可能像上面測試裡那片 3.8 mm 的雙面顆粒;同一個散熱片蓋上去,兩者的間隙完全不同。
代價有多大?同一份報導裡引用了一次「完全不裝散熱片」的對照測試:Transcend 260S 的寫入速度在約 50 秒後從約 4,000 MB/s 掉到約 1,700 MB/s。而 SSD 的降速是主控自己的機制——NVMe 規範把溫度回報與降速閾值寫進命令集,主控量到複合溫度過高就主動限速來保護顆粒。所以你在測試軟體上看到的「掉速」不是壞了,是它在自救;墊片沒壓實,只是讓它更早開始自救。
順帶把一個常見混淆講清楚:導熱墊片(thermal pad)解決的是「間隙」,散熱片(heatsink)解決的是「散熱面積」。 兩者不是替代關係。墊片再厚也不會讓鰭片變大,散熱片再大也填不進 0.3 mm 的空隙。這也是為什麼本文只談墊片——散熱片的選型是另一件事。
如果你要的是量測方法本身(怎麼量介面熱阻、用什麼條件比),那是另一條路:介面熱阻的量測方法談的是ASTM D5470 那套穩態做法。本文假設你手上已經有一個介面熱阻的目標值,要解的是「怎麼用一片墊片把它做出來」。
先算間隙,再談厚度:把厚度換成壓縮量
「導熱墊片該多厚」這個問題,正確的問法是「我的間隙是多少、我要壓掉幾成」。兩者的關係只有一條式子:
T = G ÷ (1 − c)
T 是墊片標稱厚度、G 是組裝後的實際間隙(晶片表面到散熱片底面)、c 是壓縮率。反過來,手上有一片墊片時,壓縮率就是 c = 1 − G ÷ T。
舉個實例:量到的間隙是 0.80 mm,目標壓縮率抓 20%,需要的厚度就是 0.80 ÷ 0.8 = 1.0 mm。這也是市面上 1.0 mm 規格最常見的原因——它不是一個「標準答案」,而是 0.8 mm 級間隙搭配兩成壓縮的結果。如果你的間隙是 0.65 mm,同一片 1.0 mm 的墊片會被壓掉 35%,那是另一個完全不同的工況。
壓縮率該抓多少?對 Shore OO 40–50 這一級的中軟墊片(規格書上有時寫成 Shore 00,ASTM D2240 的型式代號是 OO),15% 到 40% 是可用的窗:低於 15% 時接觸面積不夠、空隙裡的空氣排不掉,介面熱阻會突然變差;高於 40% 時墊片開始嚴重側向外擠、把 PCB 頂出翹曲,長期還會加速壓縮永久變形。硬度較高的配方(Shore OO 60 以上)窗會往上移、變窄;較軟的(Shore OO 30 級)窗可以往兩邊各放寬一些,但代價是自動化貼裝更難、也更容易在搬運時變形。
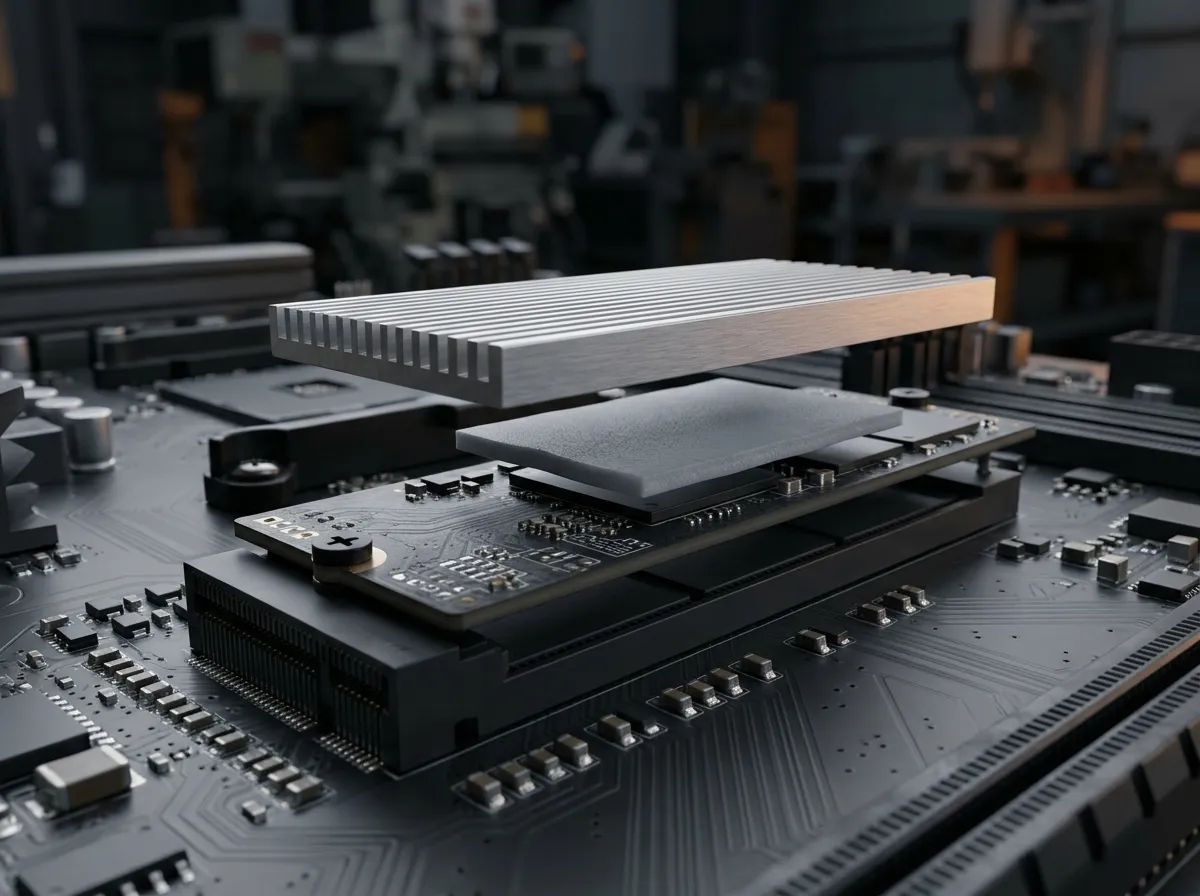
墊片要解的是這條間隙:厚度對不上,散熱片再厚也只是壓在空氣上。
到這裡為止都很簡單。問題出在下一個假設:上面那個「0.80 mm」其實不是一個數,是一個區間。
公差才是真正的殺手:三層公差疊加後可能無解
真實的間隙由三個量決定,每個都有自己的公差:
- 晶片封裝高度公差:同型號不同批次、以及主控與 NAND 不同料件之間,高度本來就有差。
- PCB 翹曲與板厚公差:M.2 這種 22 × 80 mm 的長條板,回焊後的翹曲可以直接吃掉零點幾毫米。
- 散熱片底面的平面度與扣合高度:沖壓件、壓鑄件、加上導熱墊凹槽的深度公差。
再加上第四個——墊片自己的模切厚度公差,業界常規是 ±0.10 mm。四項用最壞情況直接相加,一片標稱 1.0 mm、公差 ±0.10 mm 的墊片,配上一個標稱 0.80 mm 的間隙,實際會落在什麼範圍:
| 間隙實際區間 | 同一片 1.0 mm 墊片(±0.10)的壓縮率 | 判讀 |
|---|---|---|
| 0.60 – 1.00 mm(三層公差各 ±0.05/±0.10/±0.05 直接相加) | 0%(0.90 mm 的墊片對上 1.00 mm 的間隙,碰不到)到 45% | 無解 |
| 0.70 – 0.90 mm(名義還是 0.80,總變異收在 ±0.10) | 0% 到 36% | 下限失守:最寬的間隙(0.90)遇上最薄的墊片(0.90)就碰不到了 |
| 0.75 – 0.85 mm(名義還是 0.80,總變異收在 ±0.05) | 6% 到 32% | 下限仍不足 15%:墊片自己的 ±0.10 把窗吃掉了 |
| 0.66 – 0.76 mm(名義下移到 0.71、變異 ±0.05) | 16% 到 40% | 有解,但這一帶的中心不是 0.80——你得先改設計值,不是改料 |
第一列值得多看一秒。要保證最寬的間隙也壓到 15%,厚度下限必須 ≥ 1.00 ÷ 0.85 = 1.18 mm;要保證最窄的間隙不超過 40%,厚度上限必須 ≤ 0.60 ÷ 0.60 = 1.00 mm。1.18 > 1.00,這是一個空集合。 也就是說,在 ±0.20 mm 的間隙變異下,「挑一個剛好的厚度」在數學上不可能成立——不是選錯料,是這個問題沒有解。
第三列最容易被低估:機構那邊明明已經把間隙收到 ±0.05,看起來很漂亮,但墊片自己的 ±0.10 會讓最薄的那一片(0.90 mm)遇上最寬的間隙(0.85 mm)時只剩 6%——公差不是只有機構在貢獻。第四列才是真正有解的區間,而它的代價是把名義間隙從 0.80 改到 0.71(等於換一個機構設計值或換一片散熱片高度),不是換一捲料。
能不能乾脆用很軟的墊片,讓壓縮窗放寬到 10%–55%,用一片打完整個區間?可以,這是最常見的現實做法,代價是三件事:軟料在自動貼裝時容易變形、需要更長的下壓行程、而且壓縮量大意味著側向外擠,窄邊距的模切件會被擠出邊界。真正乾淨的解法是把變異收掉——尤其 PCB 翹曲那一項,它通常是三者裡最大、也最容易被忽略的。
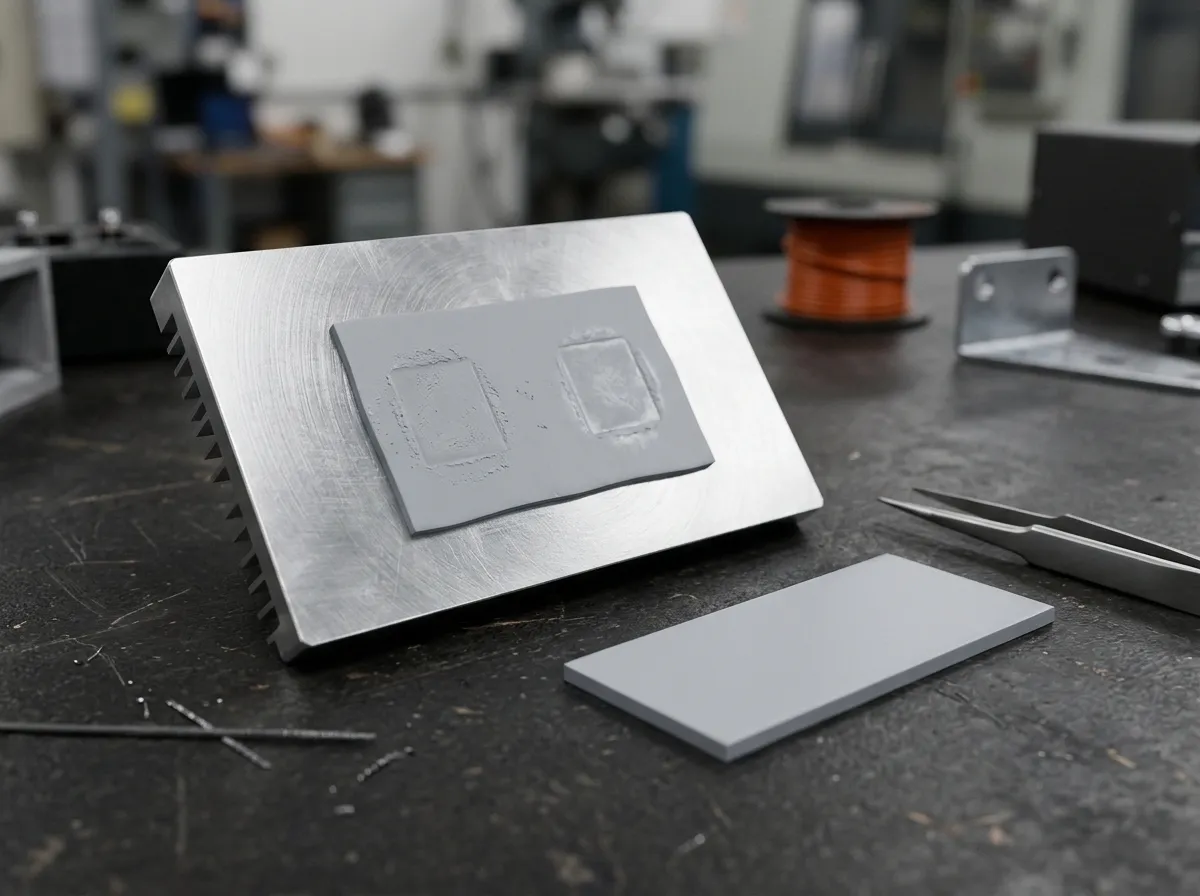
壓痕只證明碰得到。真正的判據是壓痕的深度與均勻度——同一片上,主控深、NAND 淺,就是間隙或平整度沒收斂。
順帶回答一個很常見的實務問題:墊片厚度公差能不能請供應商做到 ±0.05? 可以,但那是不同的工藝與檢驗成本(逐片量測而非抽樣),而且它只解決四項公差裡的一項。如果你的翹曲是 ±0.10,把墊片收到 ±0.05 只是把空集合變成一個很窄的解。模切件的孔位、邊距與定位怎麼影響可製造性,另一篇導熱墊片模切公差與 DFM講得更細。
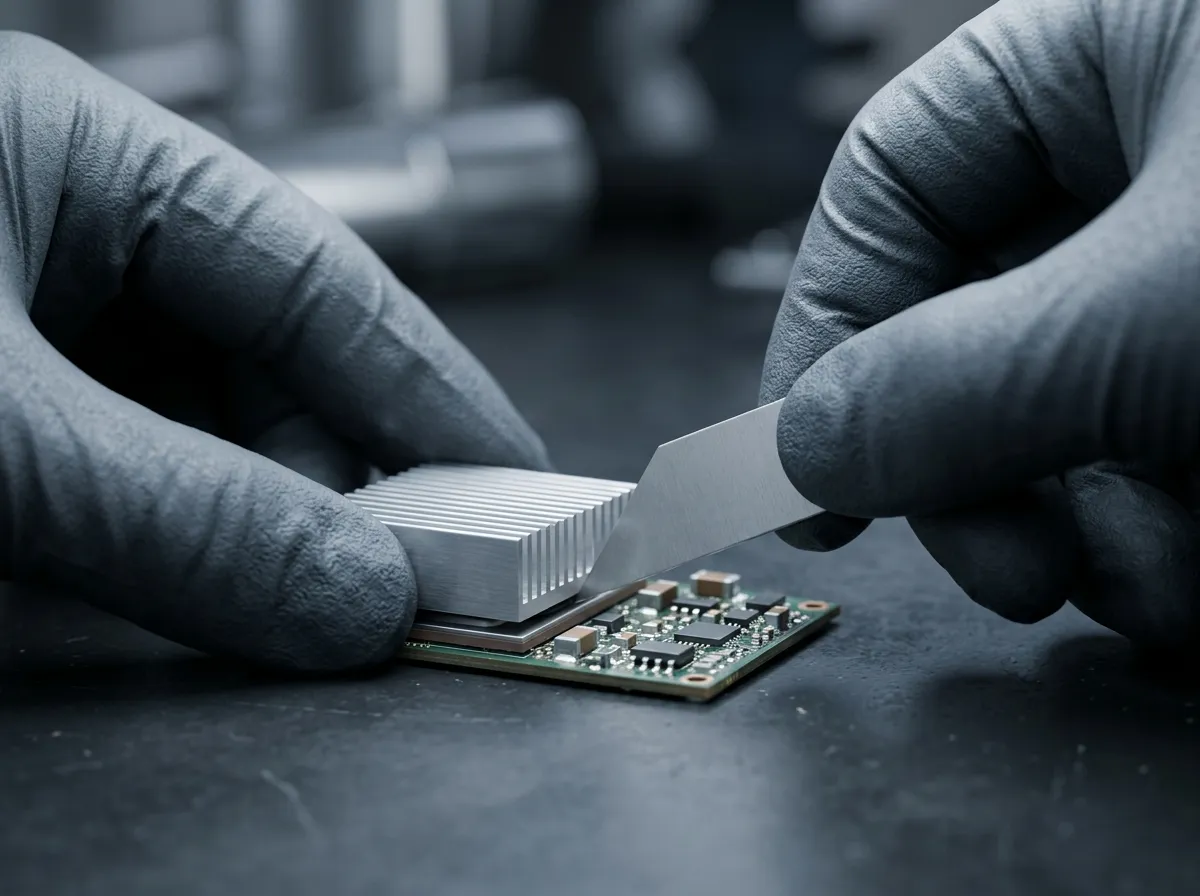
間隙不是圖面上的標稱值。用塞尺在兩端與中央各量一次,三點的差就是你要收的公差。
拆裝風險:第二次組裝還剩多少壓縮量
前面三節算的都是「第一次裝好」的狀態。但 SSD 和消費電子會被拆——升級、換板、維修、清潔、產線重工。這件事在墊片的規格書上通常一句話都沒有,卻是消費電子現場最常見的失效來源。
機制叫壓縮永久變形(compression set):墊片被壓縮後,高分子鏈一部分無法完全回復,拆開後厚度回不到原本的數值。回落量是配方參數,取決於壓縮率、溫度與壓的時間,必須向供應商索取測試值與測試條件(壓縮率多少、幾度、幾小時),不能用「回彈好」這種形容詞代替。
用一個近似算給你看:假設回落量是原始厚度的 5%。第一次組裝時墊片標稱 1.0 mm、間隙 0.80 mm、壓縮率 20%;拆裝後墊片變成 0.95 mm,同一個間隙下的壓縮率就掉到約 16%。還在窗裡。但如果你的設計原本就把目標壓縮率抓在 15%(窗的下限),第二次組裝就只剩 11%——低於 15% 那條線,接觸面積不夠,介面熱阻上升,而外觀看起來一切正常。
三條設計對策,按成本從低到高:
- 不要把目標壓縮率壓在窗的下限。 目標抓 20%–25%(窗的中段),留 5 個百分點給壓縮永久變形,比事後補救便宜太多。
- 不要用帶背膠的版本,除非你確定只裝一次。 有黏性的墊片拆的時候會撕裂、留殘膠在晶片上,清膠的過程又會刮傷表面。無背膠+離型膜、加拉耳(tab)的模切設計,是為了「會被拆」的產品準備的。
- 把備品寫進承認書。 拆裝後更換新墊片是標準動作,不是異常處理。備品的料號、包裝(分格、防塵)、保存期限要一起定;壓縮回彈與組裝壓力的完整檢查表在導熱墊片的壓縮率與回彈性。
還有一種更隱蔽的拆裝風險:拆的過程把 PCB 弄翹。 M.2 的固定方式是一顆尾端螺絲加一個半圓缺口,拆裝時如果墊片厚度選得太厚,散熱片是用「壓」的方式鎖上去的,第二次鎖回去的扭力分佈不會和第一次一樣,板子就可能在主控那一側被頂出微小翹曲——然後你的間隙在無聲中變大了。
小型消費電子:低壓力、薄、密閉三個額外約束
SSD 是相對好處理的場景:有螺絲、有金屬散熱片、壓力可以量。TWS 充電盒、機上盒、路由器、行動電源、外接盒這些小型消費電子,三個條件都更嚴苛。
第一,壓力來自卡扣而不是螺絲。 塑膠卡扣的夾持力小且不均勻,實務上常常只有幾十克的局部壓力。這種情況下 Shore OO 60 以上的硬墊片幾乎不會變形,等於沒接觸;必須往 Shore OO 30–40 走。硬度分級與各檔的適用條件,導熱材料硬度 Shore OO 選型有完整對照。硬度的量測方法本身在 ASTM D2240。落到動作上:先量卡扣扣合後的實際間隙(不是圖面上的標稱值),再從 Shore OO 30–40 裡挑一片讓壓縮率落在 20% 附近的,λ 放到第二順位。
第二,厚度從 0.25 mm 起跳。 小型機殼內的間隙常常小於 0.5 mm,這個區間的壓縮窗更窄(0.25 mm 的墊片壓 20% 只讓 0.05 mm,比模切公差還小),所以薄墊片對「量到的間隙」精度要求反而更高。矽基導熱墊片(導熱矽膠片)的規格帶可以做到 0.25–12 mm、1.25–16 W/m·K、硬度 5–70 Shore OO(Ziitek 的 TIF® 系列就在這個帶上);實際挑選時,薄端通常是低導熱係數的那幾檔,要不要為了 0.1 mm 的空間犧牲 λ,得看溫升預算而不是看規格表的最大值。落到動作上:0.5 mm 以下的間隙我會先用塞尺或階梯塊量三點(兩端+中央),三點的差超過 0.1 mm 就別急著選厚度,先把翹曲或平面度收掉。
第三,腔體是密閉的。 機上盒、路由器、外接盒內部常有鏡頭窗口、指示燈導光柱、金手指或低電平接點。矽基墊片裡未交聯的低分子矽氧烷會緩慢逸散,在比熱源冷的表面上凝結成油膜——這個機制與解法(含低揮發配方與非矽配方的取捨)在非矽導熱墊片與低揮發應用有完整討論;Ziitek 的 TIF®100L 走低揮發路線、Z-Paster®100 走非矽路線,兩者解決的是同一條路徑的不同段。判斷很簡單:腔內有光學面、精密接點、又有冷凝面,就該認真評估;三者都沒有,就沒有理由付那個導熱率的代價。落到動作上:只要「光學面+冷凝面」同時成立,我會直接要 TML/CVCM 數據,不等樣品階段再說。
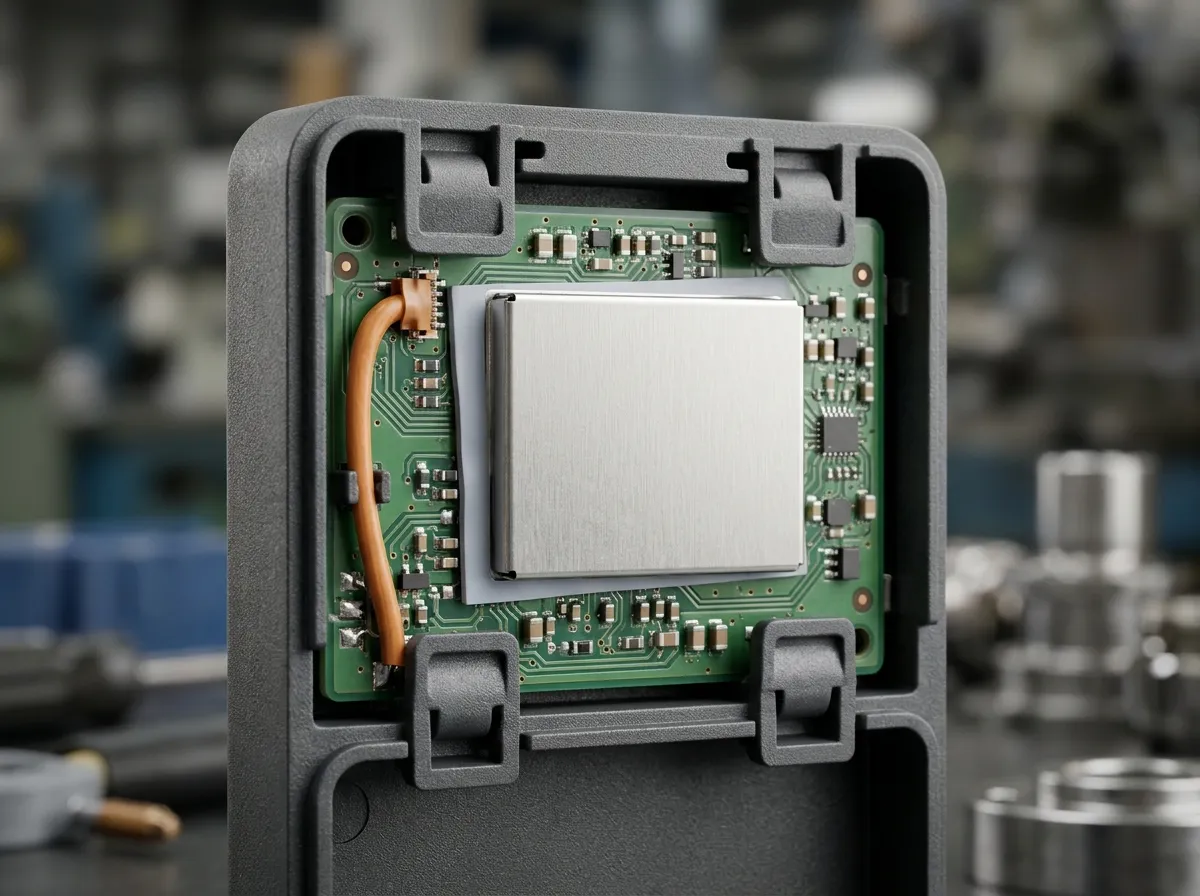
卡扣式的夾持力小且不均,這種結構裡「墊片夠軟」比「導熱係數夠高」更決定成敗。
承認書與進料檢驗:八個要寫進去的欄位
把前面所有變數變成可驗收的條款,是這篇文章真正要交付的東西。以下八項缺一項,量產後就會為它吵一次:
| # | 欄位 | 要寫成什麼 | 怎麼驗 |
|---|---|---|---|
| 1 | 標稱厚度+壓縮窗 | 不要只寫「1.0 mm」,要寫「標稱 1.0 mm(厚度公差 ±0.10),於 0.66–0.76 mm 間隙下壓縮率 16%–40%」——這組數字是本文的示範,換案子必須用你自己的公差疊加重算。這一句把厚度、間隙、壓縮率綁在一起,供應商就無法只交一片「厚度對、其他不管」的料 | 對照你的公差疊加結果,看窗有沒有包住最壞情況 |
| 2 | 厚度與模切公差 | 標稱厚度、厚度公差、外形尺寸公差、孔位與邊距公差分開列——厚度公差與模切公差是兩件事,常被寫成同一個數字 | 千分尺量厚度(逐批抽樣);外形與孔位用投影儀或二次元 |
| 3 | 硬度與量測方法 | Shore OO 值+依 ASTM D2240 量測;同一批的硬度變異也要給範圍 | Shore OO 硬度計抽測,比對同批離散度 |
| 4 | 導熱係數與測試條件 | λ 必須帶條件(厚度、壓力、方法)。沒有條件的 λ 不能互比,這是採購最常被誤導的一欄 | 看條件是否等於你的工況;條件不同就要求補測 |
| 5 | 介面熱阻 | 在你實際的壓力與厚度下的熱阻值,最好附 ASTM D5470 的測試曲線,而不是一個孤立數字 | 曲線上找你的壓力點,讀那個值 |
| 6 | 壓縮永久變形 | 測試條件(壓縮率/溫度/時間)+回落百分比。這一項直接決定「可拆幾次」 | 拆裝一次後量厚度,與標稱值比對 |
| 7 | 揮發與成分 | 有密閉腔體或光學面時要 TML/CVCM 這類釋氣數據;怕矽的場景要確認是否含低分子矽氧烷 | 要報告,且要對應到這個配方與批次 |
| 8 | 變更通知 | 基材、填料、硬度或製程變更需事前通知並重送第 3–6 項數據。少了這條,前七項只在第一批有效 | 寫進合約條款,而非口頭承諾 |
進料檢驗不必八項全測,抓三項就能擋掉大部分問題:厚度、硬度、外觀與尺寸。導熱係數與熱阻不必每批測,但要要求年度或換配方時重測。
把這八項寫進承認書,你就不必每次改版都重新辯論一次「這片到底夠不夠壓」。實際的規格帶與料號對照,可以從矽膠導熱墊片產品頁的厚度/硬度/λ 三軸去掃;本文所屬的應用主題(AI 伺服器、電動車、通訊與電源的散熱材料怎麼拆解)整理在高功率電子應用主題。
什麼情況不要用墊片
反向清單比正向清單有用,因為多數誤用都發生在「反正墊片最便宜」這種想法上。
- 間隙變異大到收不回來(超過 ±0.3 mm),又要靠一片料解決。 這是可點膠導熱凝膠的地盤:凝膠靠流動性填間隙,不需要精確厚度。但凝膠要考慮點膠路徑、固化與重工,不是為了省一片墊片就該換。
- 間隙小於 0.2 mm 且熱流密度高。 這個區間墊片的體熱阻佔比太大,相變材料(PCM,Ziitek 的 TIC®800 系列在 0.127–0.508 mm 這個厚度帶)常溫是固態、工作溫度軟化後薄化到接近零 BLT,通常更合適。
- 需要把熱沿平面攤開,而不是往 Z 方向傳。 SSD 與手機裡大量用石墨片做均熱,那是平面導熱(X-Y 面 240–1700 W/m·K 級)而不是介面填充;兩者的取捨在石墨片與導熱墊片的比較。
- 需要導電、接地或電磁波吸收。 那是另一個功能層,導熱墊片不承擔;硬用會變成在絕緣體上找接地。
- 產品會被頻繁拆裝(維修週期短於一年)。 墊片是消耗件,拆一次掉一次厚度。這種產品要嘛改用凝膠(可重工、局部補膠),要嘛把「每次拆裝換新墊片」寫成維修程序並備料——不要期待同一片撐過三次。
把這幾條和前面三節合起來看,其實是同一個判斷的兩面:先確認間隙與公差能不能收斂出一個壓縮窗,再確認這個窗在拆裝之後還在。 兩個都成立,厚度才有意義;兩個都不成立,換材料比換厚度有效。