導熱墊片硬度怎麼選?Shore 00、A 與接觸面
硬度是導熱墊片規格裡最容易被當成常數的一欄,實際上它是「特定尺、特定壓頭、特定讀值時間、特定試片厚度」下的一次讀值。本文先拆開 Shore 00、Shore A、Shore C 與 Asker C 為什麼不能互相換算,再說明硬度在接觸面上真正做的工作——填掉金屬凸點之間的空氣;接著用表面、壓力、公差、製程四個條件給出偏軟或偏硬的判據,最後交付六個該當場問清楚的規格欄位與六項查核清單。
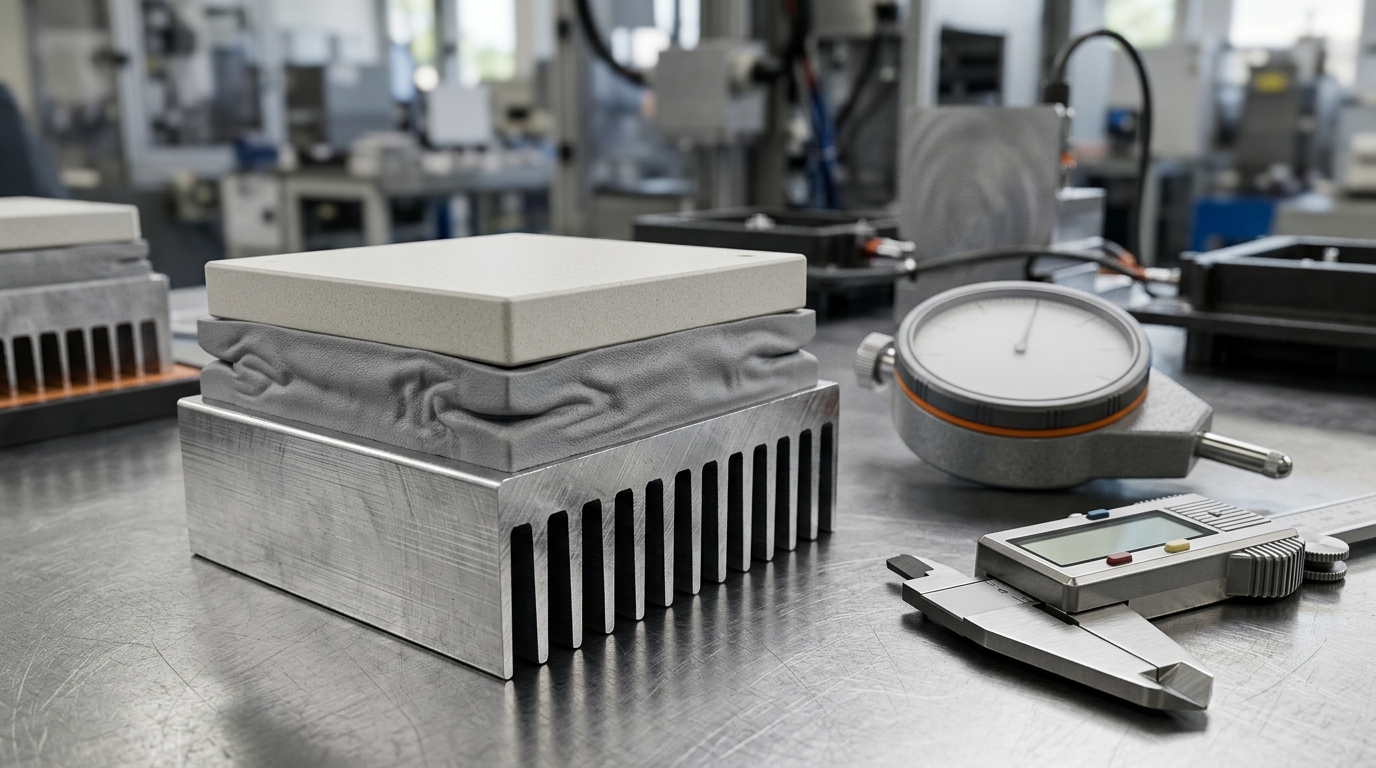
同一款導熱墊片,規格書上都寫「硬度 30」,但一家標的是 3 秒讀值、另一家標的是 30 秒讀值——把它們壓進同一個 0.3 mm 的凹槽夾緊,一片貼上去、另一片還留著氣隙。硬度是這一類材料規格裡最容易被當成常數的一欄,實際上它是「特定尺、特定壓頭、特定讀值時間、特定試片厚度」之下的一次讀值。真正要對起來的是三件事:你的接觸面有多不平、你的機構能給多少夾持壓力、你的公差堆疊會吃掉多少厚度——硬度只是這三者交會處的一個選擇,不是起點。
這篇處理的是「已經確定要用導熱墊片、但硬度還沒定」這一段。上游的間隙 → 壓力預算 → 功率密度決策順序請看選型指南;這裡往下一層鑽進硬度這個規格本身:先講它到底在量什麼,再講 Shore 00 與 Shore A 為什麼不能互相換算,然後說明硬度在接觸面上實際做的工作,最後給出四條件判據、六個該當場問清楚的規格欄位,以及一份六項查核清單。
硬度在量什麼:不是材料常數,是一次有條件的讀值
硬度計(durometer)的做法很單純:用一個標準化的壓頭,以規定的彈簧力壓進材料表面,量壓入的深度。ASTM D2240 認可的計有十二種型式(A、B、C、D、DO、E、M、O、OO、OOO、OOO-S、R),每一種都給出 0 到 100 的讀值:壓頭走完全行程 2.54 mm 就是 0,完全不壓入就是 100。換句話說,同一片材料之所以會出現「A 40」與「OO 40」這種看似相同、實際相差一個量級的數字,是因為它們用了不同的壓頭與不同的彈簧力。標準與各型式的完整定義可先看 Shore durometer,實務上有三個條件會直接改變你手上那個數字。
硬度不是材料的常數,而是「尺別 + 讀值時間 + 試片厚度 + 量測溫度」四項條件之下的一次讀值——條件沒寫清楚,這個數字就沒有意義。
| 條件 | 標準怎麼規定 | 實務後果 |
|---|---|---|
| 用哪一把尺 | 壓頭幾何與彈簧力由型式決定(A 型 8.05 N、OO 型 1.111 N) | 尺別沒寫,數字等於沒有單位 |
| 讀值時間 | 即時讀值與定時讀值都可以;DIN ISO 7619-1(2018 年已由 ISO 48-4 取代)以壓入 15 秒後的深度為最終值 | 同一片材料,3 秒與 30 秒可以差十幾點 |
| 試片厚度 | 受測材料至少要有 6 mm 厚 | 薄片量到的是底下平台,不是材料 |
壓入深度不只看硬度,還取決於材料的黏彈性(受壓後隨時間繼續變形)、壓頭形狀與測試持續時間——這正是同一片材料會同時標「3 秒/30 秒」兩個讀值的原因。另外,標準對讀值範圍也有保留:讀值低於 10 或高於 90 就不該採信,要用鄰近的那把尺重測,因為那代表壓頭已經接近全行程或幾乎沒壓入,量測解析度落在曲線的兩端。
還有一個常被忽略的量測陷阱:硬度讀值的重複性比多數人以為的差。同一操作員、同一試片、同一支硬度計,只要握持角度、下壓速度、試片下方支撐不同,來回差 3 到 5 點很常見(因此標準才要求使用操作台與定期校正)。所以規格書上的「30±5」不是隨便寫的寬鬆,而是承認量測本身就有這個散佈;真正的產品差異要看批次間的壓縮應力曲線,而不是單一硬度讀值。
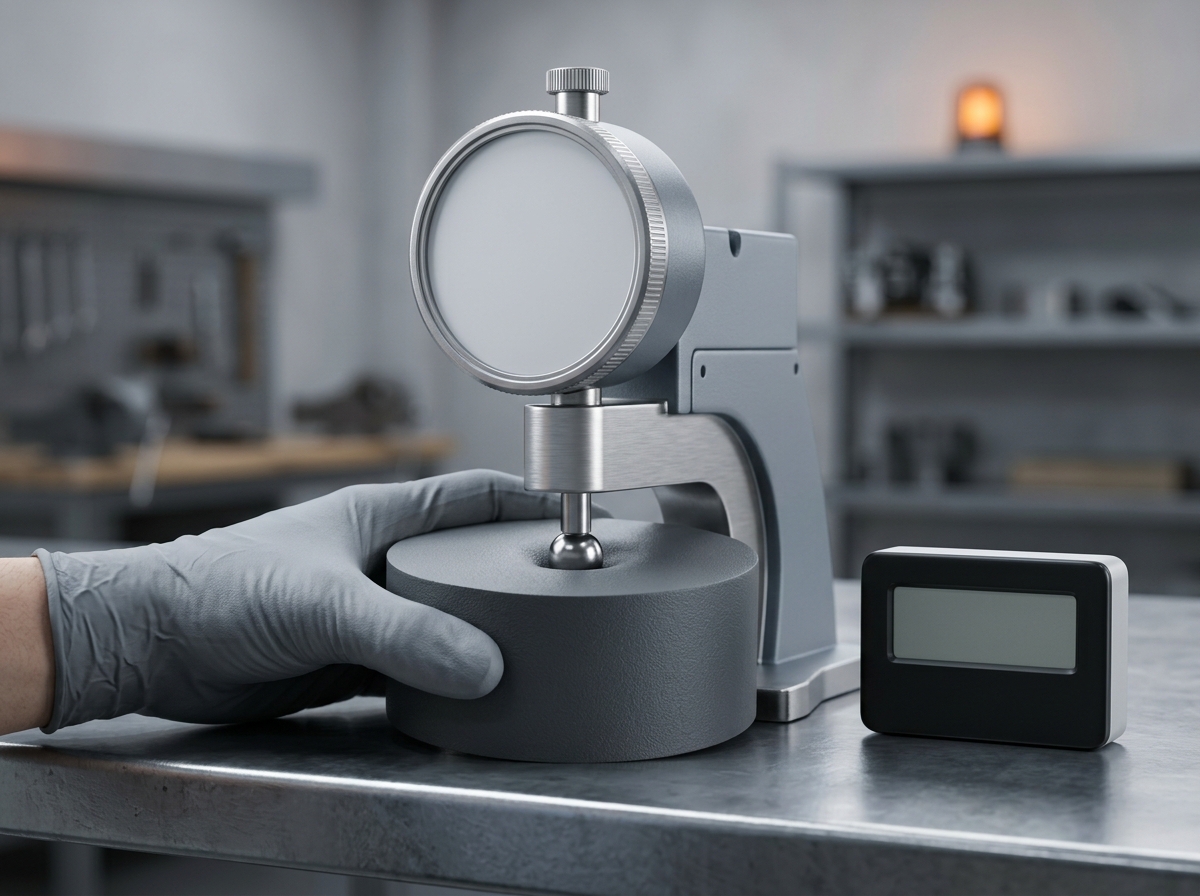
示意:硬度讀值是一個「壓頭 + 彈簧力 + 時間 + 試片厚度」的組合結果,脫離這四項就無法比較。
Shore 00、Shore A 與 Asker C:三把不同的尺,而且不能互換
台灣現場常說的邵氏硬度、蕭氏硬度,指的都是 Shore(邵氏)這一套;導熱墊片、導熱矽膠片規格書上實際會出現的是下面幾把尺。先講一件最容易踩的事:Shore 00 也常被寫成「Shore OO」,兩者是同一把尺的兩種寫法(ASTM 型式代號是 OO;繁中規格書兩種寫法都會出現,本站的料號頁就兩種都寫過,這也是為什麼要連型號一起看)——本文統一寫 00,看到 OO 請當成同一件事。它們量的是不同硬度區間,彼此之間沒有簡單的換算公式,Shore durometer 明確指出不同尺之間不存在簡單對應關係——這不是換算係數不好找,而是同一個「40」在兩把尺上量的根本是不同的物理量。
| 尺 | 壓頭與彈簧力 | 典型材料 | 導熱介面裡的常見值域 |
|---|---|---|---|
| Shore A | 35° 截錐,直徑 1.40 mm,8.05 N | 橡膠、聚氨酯 | 絕緣片、硬質墊片,A 40–80 |
| Shore C | 同 A 的壓頭,彈簧力 44.45 N | 中硬度橡膠 | 較硬的墊片、結構膠 |
| Shore D | 30° 錐,44.45 N | 硬質塑膠 | 硬質基材、外殼 |
| Shore 00(OO) | 球形半徑 1.20 mm,1.111 N | 極軟泡棉、凝膠、超軟墊 | 超軟導熱墊片,00 10–60 |
| Asker C / F | 日系彈簧式,另一套標準 | Asker C 為泡棉、Asker F 為凝膠 | 泡棉、導熱凝膠 |
Shore 00 與 Shore A 的差別,關鍵在彈簧力差了 7.2 倍(8.05 N 對 1.111 N)與壓頭形狀完全不同:Shore A 是為了橡膠設計的,把它壓在超軟導熱墊片上,往往一壓就到底、讀值落在 10 以下的不可信區間。日系的 Asker C 又是另一套標準,主要用在比橡膠更軟的泡棉與發泡材,常見值域 C1–C35,換算回 Shore A 大約只對應到 A1–A15(可參考 Misumi 的尺度說明)——這也是為什麼拿「Asker C 30」去問「等於 Shore A 多少」沒有意義。
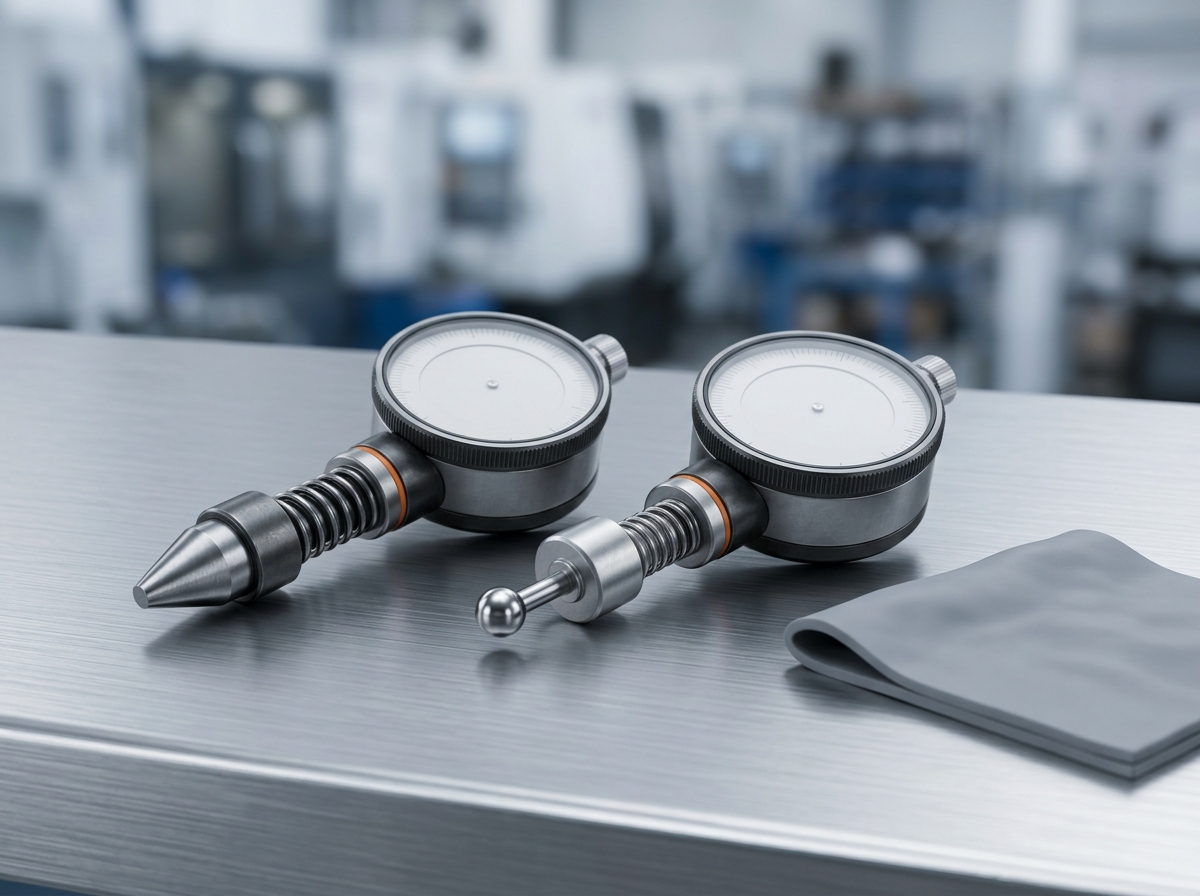
示意:兩支硬度計的壓頭不同——左為截錐(Shore A/C 型),右為球形(Shore O/OO 型);彈簧力也差了一個量級,同一片材料在兩支計上沒有可比性。
現場最實用的一句話是:看到「硬度 35」,先問是哪一把尺、哪一種讀值時間。本站的導熱墊片產品線頁用系列典型範圍(Shore 00,15–45,依 ASTM D2240)當索引,就是為了讓不同料號之間至少能放在同一把尺上比——但那是典型值,個別料號有更低與更高的值(本站料號表實際涵蓋 10 到 55~70,例如後述的 TIF700HZ 依厚度分為 45±5 與 55±5);同一個系列的料號頁兩種寫法都出現過,所以尺別、讀值時間與你那個厚度的分檔,都要回到個別規格書確認。要做主題式的延伸閱讀,可從材料選型主題頁進入。若你的介面屬於低壓力、粗糙表面的場合,通常會一路往更軟的規格找,導熱凝膠是同一條思路下的另一種形式(現場成型、幾乎不受壓縮量限制)。
硬度在接觸面上做什麼:填掉凸點之間的空氣
要看懂硬度在做什麼,得先把「接觸」這件事放大。兩個看起來平整的金屬面,在微觀尺度上其實只有少數凸點真正碰上——[凸點(asperity)](https://en.wikipedia.org/wiki/Asperity_(materials_science))的說明指出,兩個宏觀平滑的面初始接觸時,只靠少數凸點接觸,涵蓋的表面積只占極小一部分;加上壓縮負載後,凸點先塑性、再彈性變形,接觸面積才會增加到足以支撐負載。而熱接觸傳導的原理講得更直接:影響介面傳熱最主要的因素就是接觸壓力以及它造成的真實接觸面積,而填在縫隙裡的氣體或流體會大幅影響整體熱流。
墊片的工作,就是在這兩個不完美的表面之間,用自己受壓後的變形把凹處補滿、把空氣擠出去。硬度在這裡的角色是「在給定壓力下能變形多少」:
- 越軟的墊片,同樣夾持壓力下變形越多,能填進更細的溝紋與翹曲,真實接觸面積越大、介面熱阻越低——但這只在「壓力夠、且不會被壓過頭」的前提下成立。
- 壓力不足時,再軟的墊片也填不滿。真實接觸面積大致隨正向負載線性增加(凸點會隨負載持續變形),所以在低壓力、只用卡扣或單顆螺絲固定的機構裡,選超軟規格往往比換更高導熱係數更有效。
- 表面越粗糙、翹曲越大的介面,需要的變形量越大。同一片墊片放在 Ra 0.4 的研磨面上很貼,放到 Ra 3.2 的鑄件毛面上就可能只在峰值上打點接觸——這時候「壓縮量」比「硬度數字」更能決定成敗。
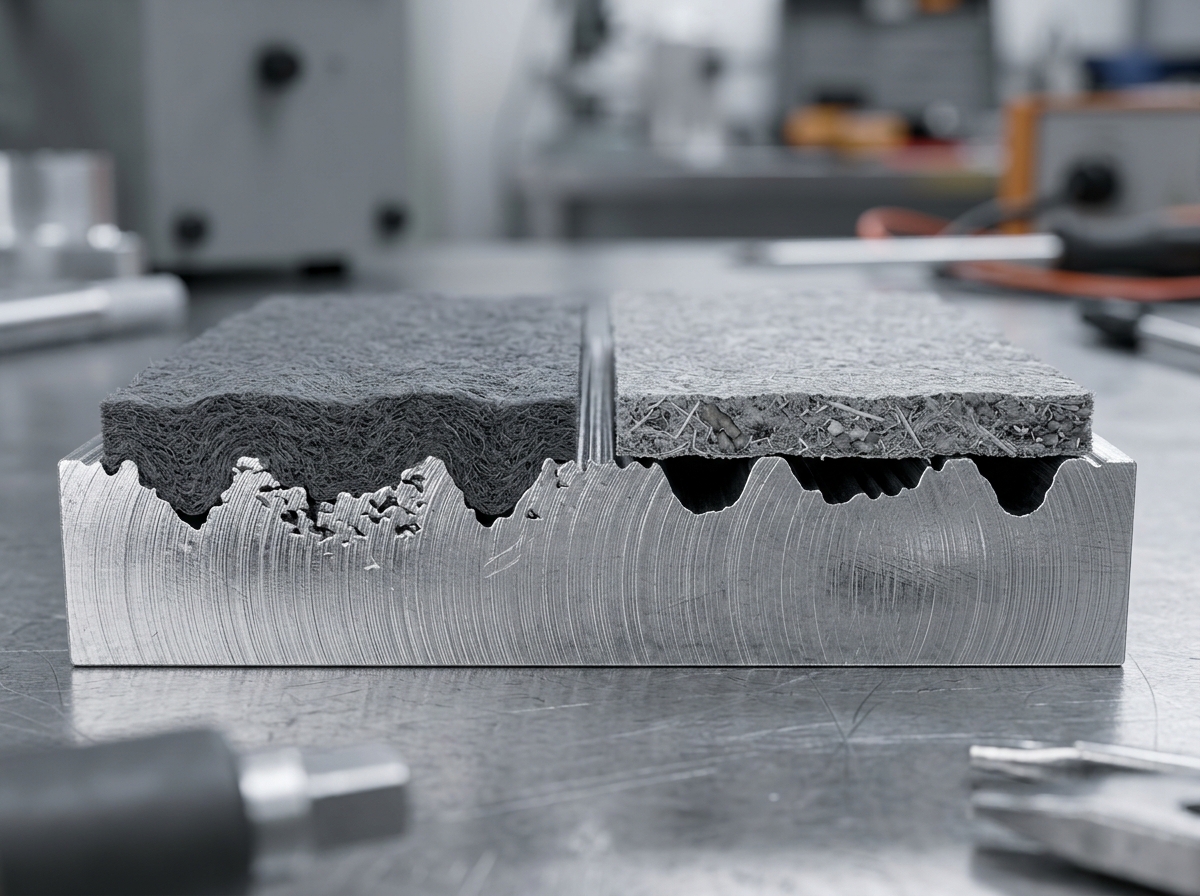
示意:同樣的夾持力下,軟墊片把凹處填滿(左),硬墊片只在峰值上接觸、下方殘留空隙(右)——這就是真實接觸面積的差別。
硬度越低越好嗎?三種情況要偏硬
把硬度一路往下選,是現場最常見的直覺,但硬度同時承擔另外三個任務:維持厚度、抵抗長期壓縮、撐得住產線搬運。本站墊片在 25 psi 下的壓縮率典型範圍是 5–40%,同一片材料在不同壓力下的厚度表現差很多;越軟的規格在低壓力下就開始明顯變薄,這對「壓縮量要固定」的介面反而是風險。
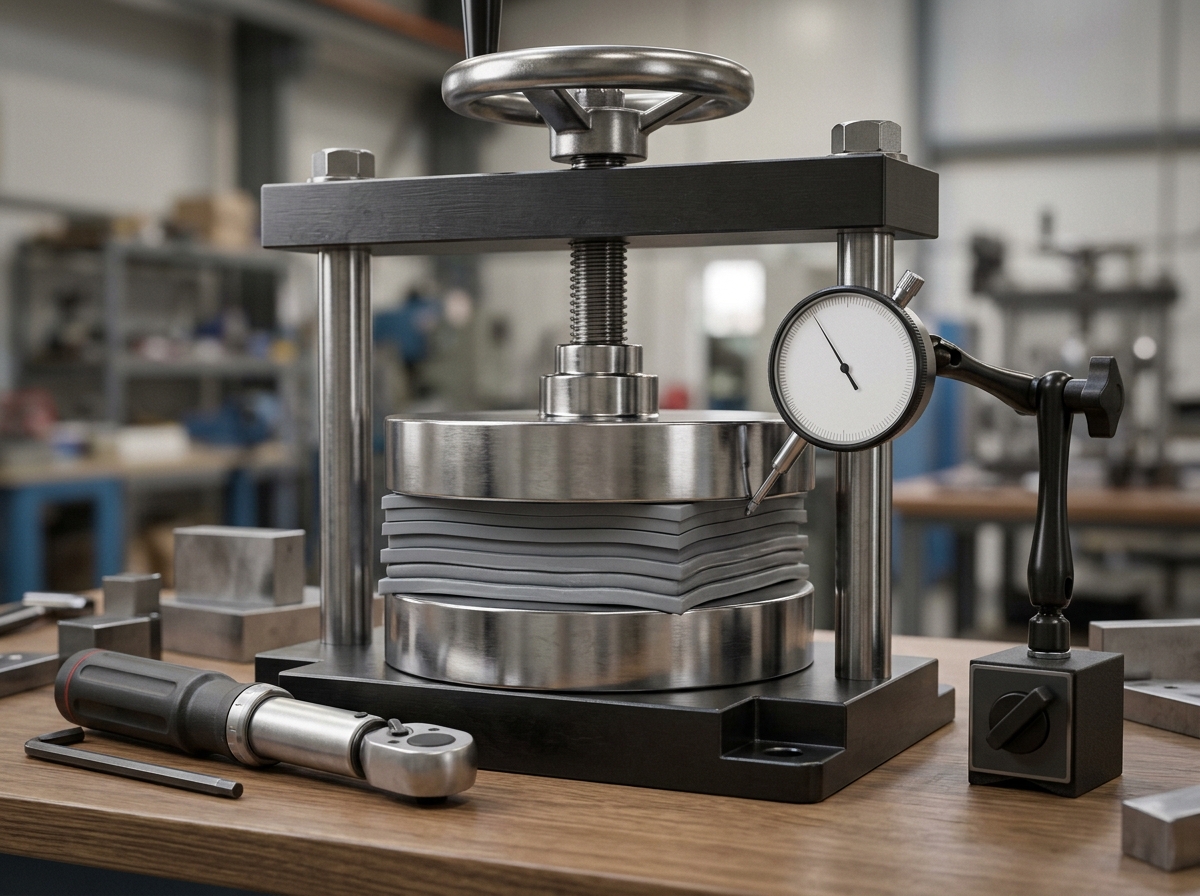
示意:同一組墊片在不同壓力下的壓縮量——越軟的規格在低壓力就開始明顯變薄,這是「厚度要穩定」的需求得往硬的一端選的原因。
- 需要厚度穩定時要偏硬:如果介面設計是靠墊片厚度決定接觸層厚度(例如同時要控制電氣絕緣距離),太軟的規格會讓實際厚度隨組裝壓力漂移。
- 產線自動化或人工反覆取放時要偏硬:超軟料件在真空吸嘴下容易塌陷、在貼裝時容易捲邊,這也是為什麼同一個系列會同時存在「超軟」與「標準」兩條線。
- 長期高溫受壓時要偏硬:受壓狀態下的殘留變形由壓縮永久形變決定,ISO 815-1 這類方法就是在指定溫度與 25% 壓縮率下、通常 24 小時後量殘留變形。越軟的材料在長期壓縮下越容易失去厚度,若你的機構三年內不會拆開重工,這一項要一起評估。另外兩個不會出現在硬度欄的失效模式也要一起想:持續受壓下材料會緩慢冷流、往側面泵出,低分子矽氧烷揮發後基體則會逐漸變硬——前者讓接觸層變薄,後者讓貼合變差,兩者都只在長期與高溫條件下才顯現。
反過來,三種情況要毫不猶豫往軟的一端選:表面粗糙或翹曲明顯、機構能給的夾持壓力偏低、公差堆疊會吃掉大量厚度。這三種情況的共同點是「貼合」比「厚度」重要。本站的超軟系列就是為這類高精密組裝設計的:TIF700UU 標示的是凝膠般的柔軟度與 10.0 W/m·K,TIF800TU 則在 16.0 W/m·K 的同時維持同樣的超軟路線,兩者的差異主要在導熱能力而不在軟硬度取捨。
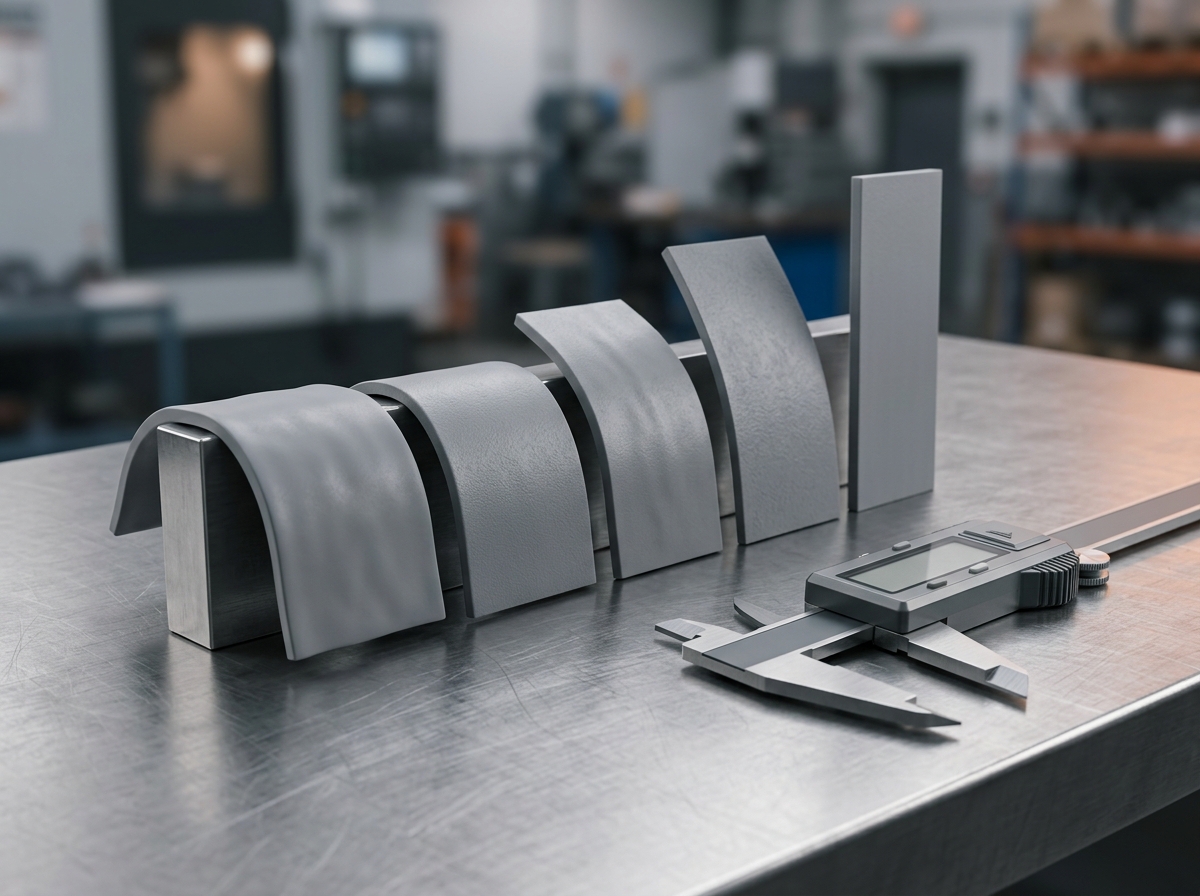
示意:同一系列不同料號的軟硬度差異,在常溫下用「它自己撐不撐得住」就能看出大概——越軟越容易下垂與塌陷。
四條件定方向:表面、壓力、公差、製程
把前面幾節收斂成一張可以照著填的表。四個條件全部有客觀輸入,填完之後「偏軟」或「偏硬」的方向就自己出來了;剩下的工作是在可行值域內挑一個料號,再用實際表面與壓力做驗證。
示意:記憶體模組這類靠夾扣與散熱片壓合的介面,可用壓力天生就低——這種場合的硬度選擇,幾乎由「材料自己能不能貼上去」決定。
| 條件 | 你要拿到的數字 | 判據 | 方向 |
|---|---|---|---|
| 接觸面狀態 | 表面粗糙度 Ra、平面度與翹曲量 | 越粗糙、越翹曲 → 需要越大變形量 | 越不平 → 越軟 |
| 可用夾持壓力 | 螺絲扭力 × 數量 ÷ 接觸面積,扣掉元件耐受上限 | 壓力越低,越需要靠材料本身貼合 | 壓力越低 → 越軟 |
| 公差堆疊 | 最薄處與最厚處的間隙範圍 | 壓縮量上下限要落在材料可承受範圍內 | 壓縮量需求越大 → 越軟 |
| 製程與重工 | 手貼或自動貼裝、是否需重工 | 真空吸嘴取放、薄小料件 → 需要挺性 | 自動化或薄料件 → 偏硬 |
其中「可用夾持壓力」最容易算錯:它不只看螺絲扭力,還要扣掉機構本身的剛性與電路板能承受的反作用力,並且要考慮最壞情況——壓力集中在墊片最厚處時,元件承受的反作用力最大。實務上的順序是先用產品性能量測方法(ASTM D5470)確認介面熱阻能否達標,再回頭檢查反作用力是否在元件規格內;順序顛倒,很容易得到一個熱阻很好但元件被壓壞的設計。導熱墊片產品線在類別層級給出硬度典型帶與 25 psi 下的壓縮率;個別料號的壓縮率要回到規格書或批次報告索取,兩者要一起看。
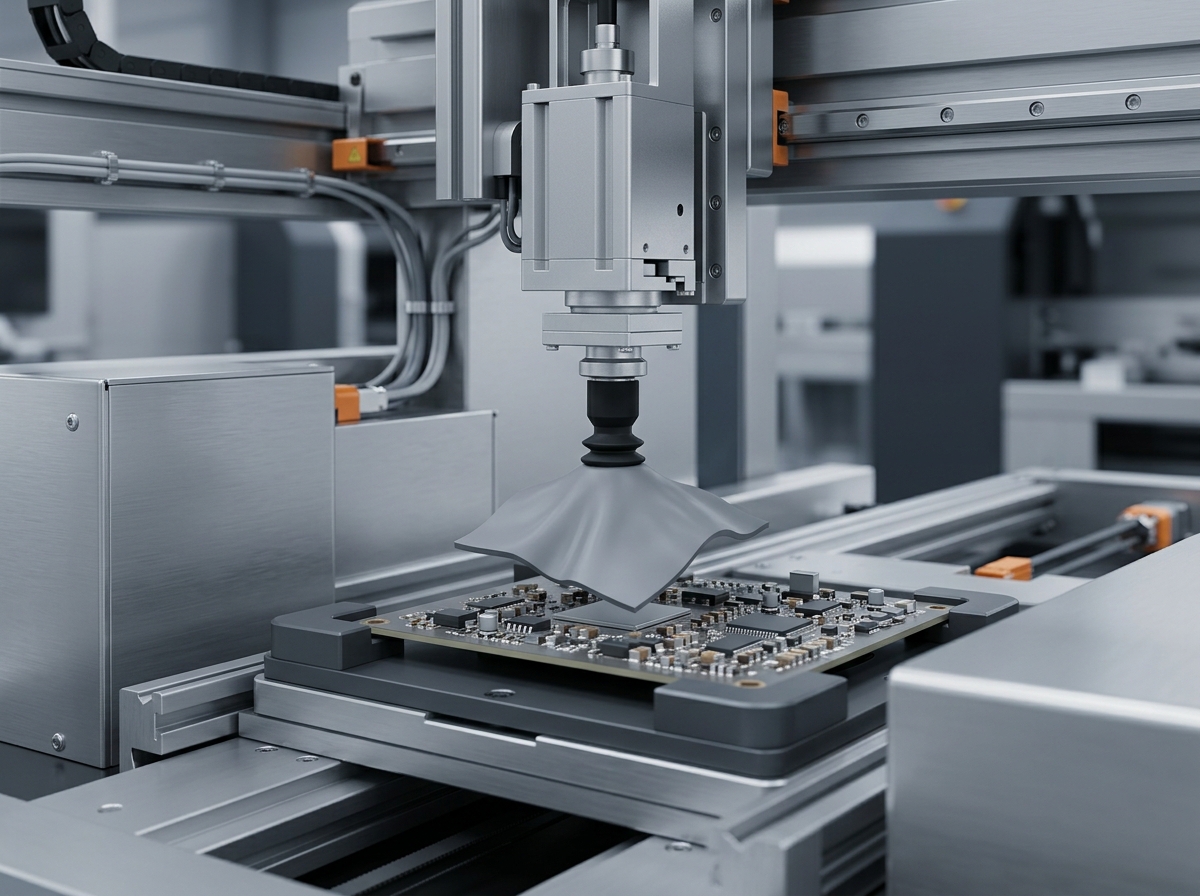
示意:超軟規格在真空吸嘴下的塌陷與捲邊,是自動化產線把硬度往上限選的主要原因之一。
兩份規格書數字不同時:六個該當場問清楚的欄位
當兩個供應商都說「我們的墊片比較軟」而數字卻幾乎一樣,通常不是誰說謊,而是下面六個欄位沒對齊。
| 欄位 | 常見落差 | 該問的問題 |
|---|---|---|
| 尺別 | OO 與 A 相差一個量級 | 這個數字是哪一把尺? |
| 讀值時間 | 3 秒與 30 秒可差 10 點以上 | 標的是即時、3 秒、15 秒還是 30 秒? |
| 試片厚度 | 單片薄片與多層疊測差很多 | 量測時試片多厚、有沒有疊層? |
| 量測溫度 | 高溫下讀值下降 | 幾度量到的?有沒有高溫讀值? |
| 標示粒度 | 同一料號不同厚度可能分屬不同標示 | 我這個厚度對應哪一組數字? |
| 補強層 | 有玻纖或 PI 補強層的料件,壓頭壓到的是補強層而不是材料本體 | 這個數字量的是材料本體,還是含補強層的成品? |
示意:含玻纖補強層的料件剖面——壓頭落在補強層上時,量到的是補強層的阻力,不是矽膠本體有多軟。
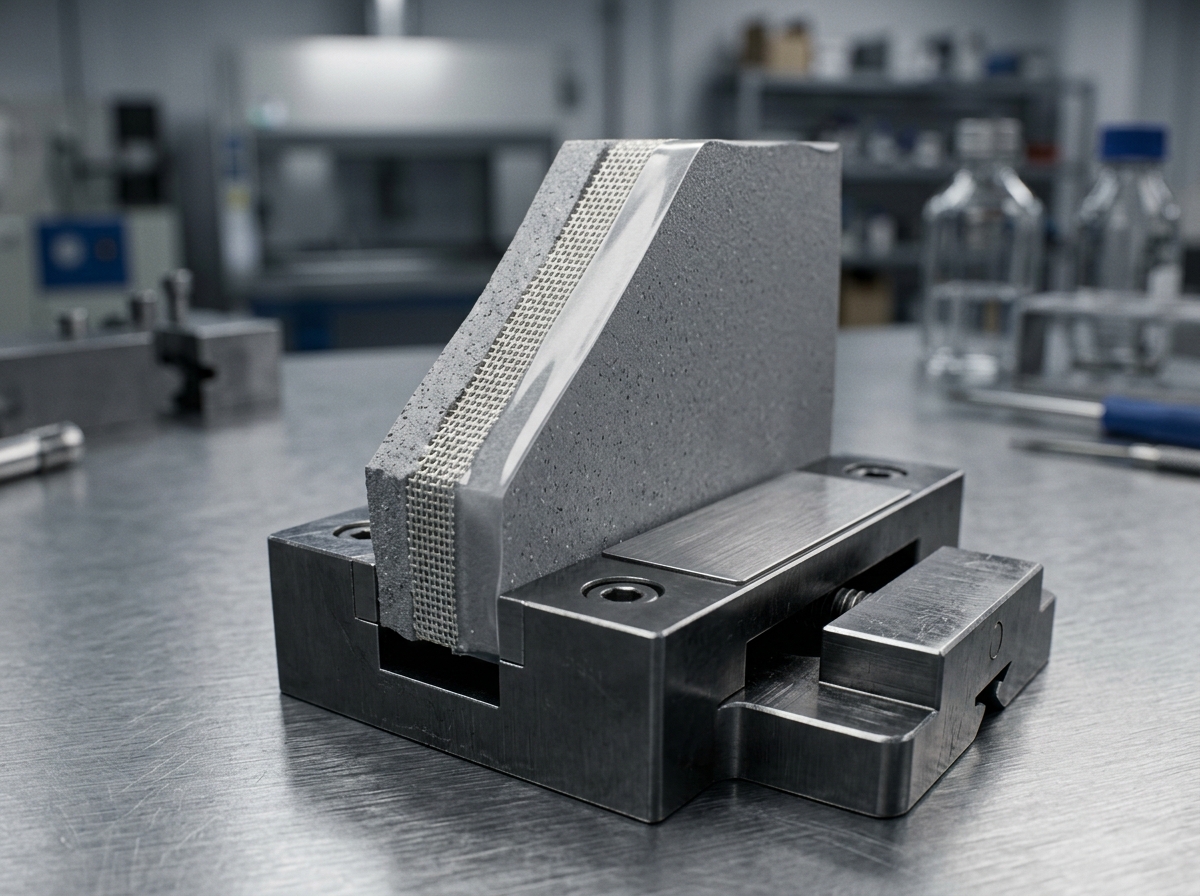
其中「標示粒度」這一項最容易被忽略。同一個料號在不同厚度下,會被歸到不同的規格分級(例如厚料標一組值、薄料標另一組值),所以你拿到的「硬度 45」很可能是另一個厚度的數字——查規格書時要對到你實際要用的那一欄。本站把同一料號的厚度分檔寫在同一頁(例如 TIF700HZ 這類多厚度規格:≥1.0 mm 標 45±5、<1.0 mm 標 55±5),就是為了避免這種錯位。
把尺別與讀值時間都對齊之後,還有一個更根本的替代方案:直接索取壓縮應力曲線或壓縮率對壓力表。硬度是單點的質量指標,壓縮曲線才是設計輸入;本站的規格表列出硬度,25 psi 壓縮率目前以系列典型值(5–40%)呈現——逐料號的壓縮曲線或壓縮率對壓力表,需要向我們索取,這也正是這兩件事該一起被檢視的地方。若介面需要同時兼顧絕緣與導熱,另一條路線是導熱絕緣片,那類產品常以 Shore A 或 Shore 00 標示,尺別同樣要先問清楚,取捨邏輯與此處相同。
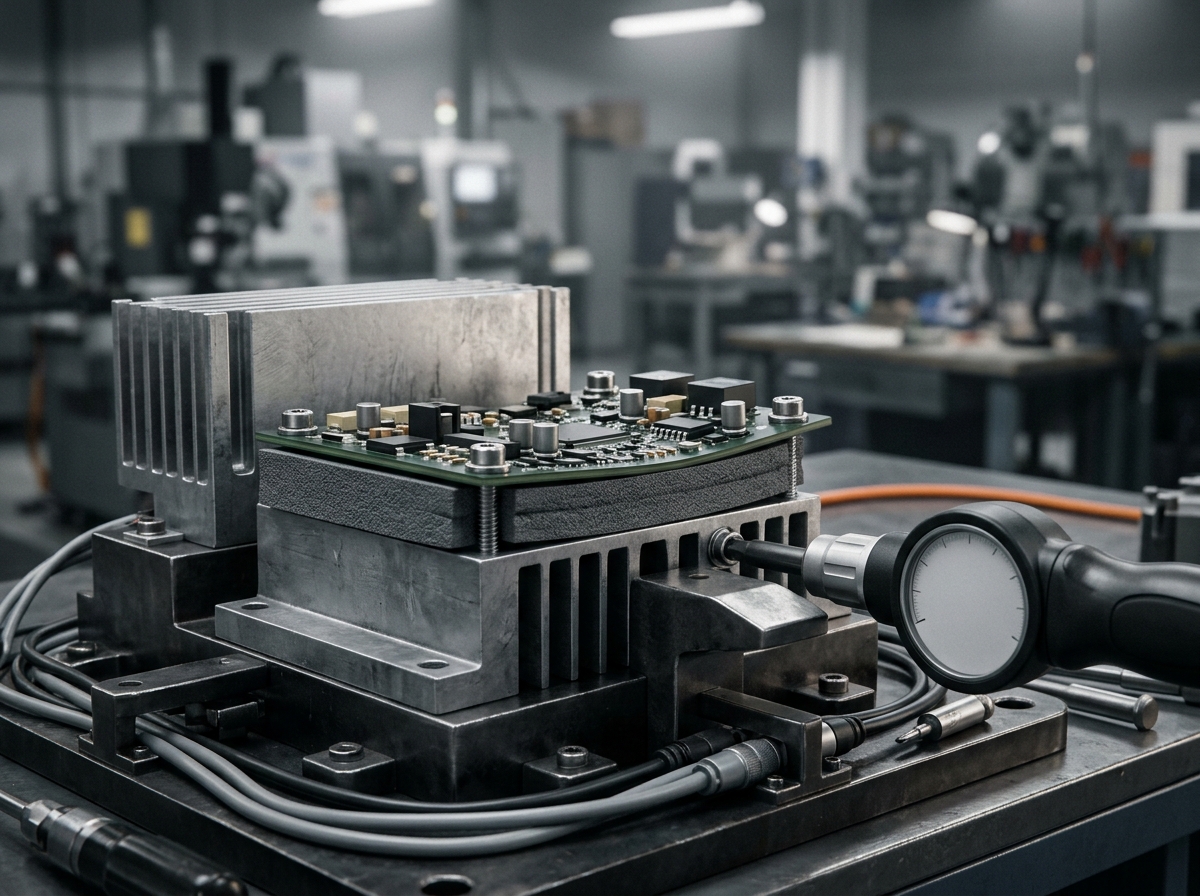
示意:偏硬的規格在固定壓縮量下會把反作用力集中送回元件與板件——硬度選太高,問題通常不在熱阻,而在機構應力。
六項查核清單
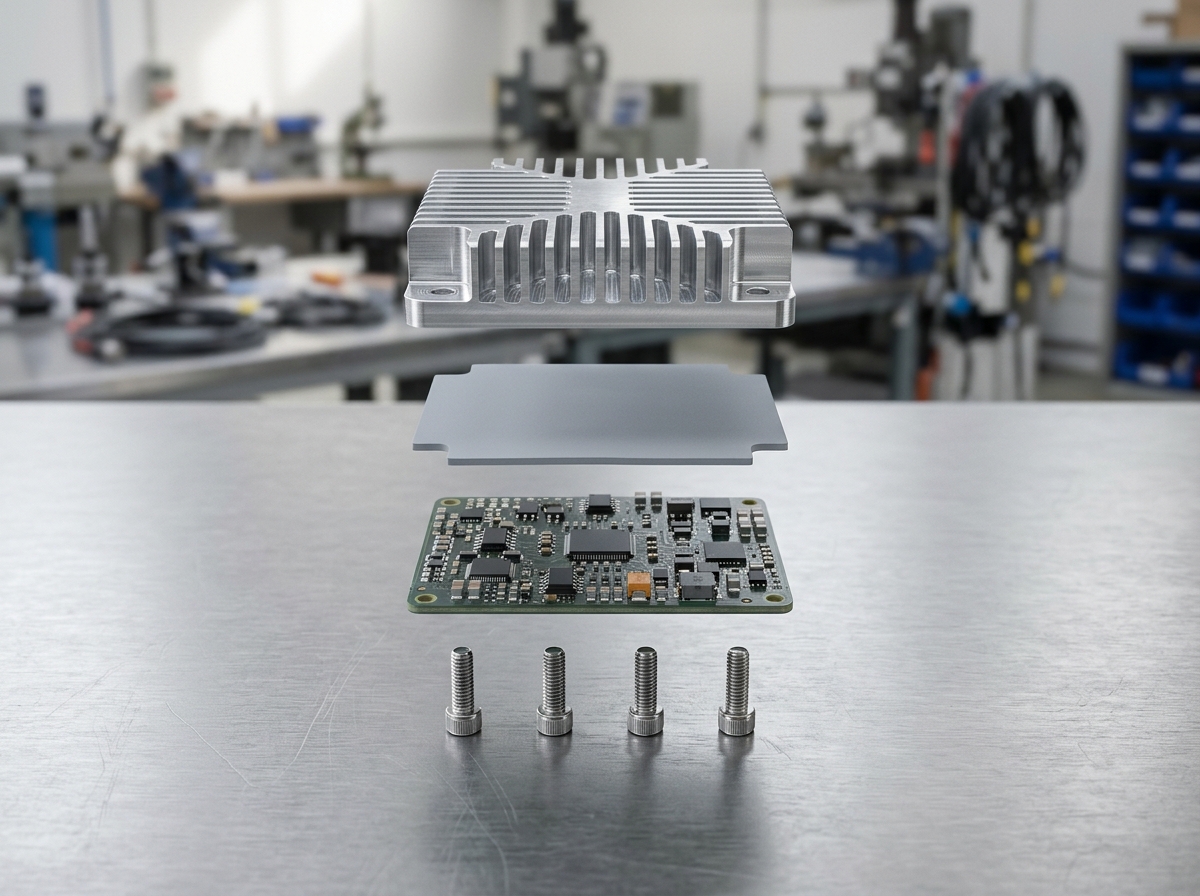
示意:硬度選型不能脫離料件——散熱器、墊片、電路板的堆疊順序與各自公差,才是判據的來源。
出門開會或回覆規格確認前,把這六項逐項打勾:
- 尺別確認:規格書上的硬度是哪一把尺(Shore 00 / A / C / D、Asker C / F),有沒有寫在欄位標題上。
- 讀值時間確認:讀值是即時、3 秒、15 秒還是 30 秒;若兩家不同,先換算成同一時間再比。
- 量測條件確認:試片厚度、量測溫度是否與你的使用條件接近。
- 對到你的厚度:同一料號是否有依厚度分級的標示,你拿到的是不是你那一段的數字。
- 配套數據索取:壓縮應力曲線或壓縮率對壓力表、以及壓縮永久形變條件(溫度/時間/壓縮率)。
- 驗證方式:在實際表面粗糙度與實際夾持壓力下量接觸層厚度或介面熱阻,用性能量測方法的邏輯建立可重現的報告。
這份清單最後要能自己接得起來:硬度回答「材料有多軟」,壓縮曲線回答「在你的壓力下會有多厚」,而兩者都是為了第 6 項——在實際表面粗糙度與實際夾持壓力下量接觸層厚度或介面熱阻。把量測條件(表面、壓力、墊片厚度、溫度)一起寫進報告,這一輪的硬度選擇才有可重現的驗證基礎。
常見問題
導熱係數越高,硬度是不是就一定越高?
不是必然關係,但在同一配方體系裡,提高填料填充量同時會拉高導熱係數與硬度,這讓很多人誤以為兩者綁定。實際的產品線可以同時存在高導熱且超軟的規格,例如 Ziitek 自家 10.0 W/m·K 的 TIF700UU(Shore 00 3 秒/30 秒為 30/10)與 16.0 W/m·K 的 TIF800TU(同條件為 25/10)就是同一條超軟路線。要判斷的應該是「在你的夾持壓力下能壓到多薄」,而不是用導熱係數推硬度。
Shore 00 的 40 換成 Shore A 是多少?
沒有可靠的換算。不同尺的壓頭幾何與彈簧力不同,標準明確指出尺與尺之間沒有簡單關係;實務上只能在經驗範圍內粗略對照,不能當公式用。若你的目的是設計介面,請直接索取壓縮應力曲線——它給的是「壓力 → 壓縮量 → 應力」的完整關係,比換算後的單一數字有用得多。
規格書寫「硬度 30±5」,這個公差合理嗎?
合理,而且通常反映的是量測再現性而不是製程能力。同一試片在同一支硬度計上重複量測,因為握持角度、下壓速度與試片支撐的差異,來回差 3 到 5 點相當常見。要判斷批次一致性,該看的是多批次壓縮應力曲線的疊合程度。
越軟是不是介面熱阻一定越低?
不一定。軟材料在足夠壓力下能填滿更多微觀凹處、真實接觸面積更大,這是它的優勢;但如果壓力不足、或壓縮量已經超過材料能承受的範圍(被壓到接近極限厚度),厚度被壓得太薄反而失去了填隙能力,同時壓縮永久形變會加快。軟硬要配著可用壓力一起選。
專案時間來不及,有沒有最快的驗證方法?
先用實物打樣,在你實際的表面粗糙度與實際夾持壓力下量接觸層厚度,再把結果帶入介面熱阻計算;這比在平台上量單片硬度更能反映真實表現。把量測條件(表面、壓力、墊片厚度、溫度)寫進報告,下一次換料號才有可比的基準。
結語
硬度之於導熱墊片,就像螺絲扭力之於鎖附:它必須連條件一起講。確認尺別與讀值時間、把它接到你的表面與可給壓力、再用壓縮曲線取代單點讀值,硬度這一欄就不會再是選型過程裡最容易出錯的地方。本文引用的硬度、壓縮率與導熱係數均為系列典型值;個別料號與批次的實際值,請以規格書與批次報告(CoA)為準。完整的產品規格與料號可在產品總覽查詢;如果你的介面同時有粗糙表面與低壓力兩個條件,歡迎帶著實際的間隙與壓力數據與我們的應用工程團隊討論,我們會一起把硬度與厚度定在可量產的區間。