導熱材料樣品怎麼驗證?送樣前必備檢驗清單
樣品驗證的成敗多半在收到樣品之前就決定了。這篇把樣品驗證拆成量測、文件、一致性三層,給出送樣前索取清單、收樣檢驗與判收門檻表,以及承認書與 COA 必載欄位對照。
導熱材料樣品驗證,要做的是三件事:量得出尺寸與物理規格、比得出熱性能數據、撐得住應用條件的可靠度抽測。 但真正決定樣品驗證成敗的,不是收到樣品之後有多認真,而是送樣之前決定了什麼——送樣方如果沒有附上測試條件(壓力、膜厚、測試方法)、厚度公差帶與批次資訊,樣品到了手上也驗不出能帶進量產的結論。這篇把導熱材料樣品驗證拆成量測、文件、一致性三層,給三張可以直接勾選的清單。
有一種情況,硬體工程師幾乎都遇過:樣品在實驗室裡表現得很理想,通過了內部溫度量測,於是被寫進承認文件;幾個月後量產版本上線,同樣的結構、同樣的鎖附扭力,實測溫度卻比樣品差了一截。這種「樣品很乖、量產很壞」的落差,在散熱設計的討論裡並不少見。差異通常不在材料本身選錯,而在樣品階段驗證的東西不足以預測量產。
導熱材料樣品怎麼驗證?先分清量測、文件、一致性三層
多數人的樣品驗證清單只有第一層。把三層分開,才知道自己少了什麼:
| 層 | 誰做 | 回答什麼問題 | 產出 |
|---|---|---|---|
| 量測層 | 研發/實驗室 | 這片樣品「現在」是不是規格書上寫的那片? | 尺寸、硬度、密度、熱性能的量測記錄 |
| 文件層 | 品保/採購 | 驗過的這一片,和未來每一批是同一件事嗎? | 承認書、COA、第三方報告 |
| 一致性層 | 品保/製造 | 首批與量產批會不會偏離樣品? | 首件檢驗、進料檢驗、抽樣與判退規則 |
三層的關係是逐層放大:量測層只證明「這一片」,文件層把這一片的身分固定下來,一致性層才處理「以後的每一片」。
如果材料類型都還沒定下來,驗證做得再細也只是把錯的東西驗證得很徹底——那種情況要先回到選型去把方向收斂。本站把熱阻、可靠度與量產一致性這條線的內容,集中收在熱設計驗證與失效診斷主題底下(該主題仍在陸續補齊),想一次看完這條驗證主線可以從那裡進去。
送樣前:索取樣品時就該一起要的五類資料
樣品驗證最常見的失敗不是量錯,而是量完才發現關鍵條件沒問。這五類資料要在送出索取需求的那一刻就列進去,因為其中有些只有原廠知道,事後補常常補不齊:
| 類別 | 具體欄位 | 為什麼現在就要 |
|---|---|---|
| ① 材料身分 | 系列與型號、顏色、阻燃等級、工作溫區、儲存條件 | 同名系列不同型號常只差填料比例,身分不明就無法追溯 |
| ② 尺寸與公差 | 標稱厚度+公差帶、片材長寬、背膠或離型膜、裁切方式、厚度量測方法 | 只給標稱厚度的報價單最難驗——沒有公差帶就沒有判收依據 |
| ③ 熱性能與條件 | 測試方法(如 ASTM D5470)、夾持壓力、膜厚(BLT)、樣品面積、取樣點數、重複次數 | 同一個熱阻值,換壓力或膜厚可以差好幾倍;條件不附等於沒有數字 |
| ④ 可靠度資料 | 熱循環條件與循環數、高溫高濕、泵出、出油、揮發、壓縮永久變形 | 這一段最常缺,也最常在量產後回頭咬人 |
| ⑤ 文件 | 承認書、COA 樣本、第三方報告(SGS/CTI)、RoHS/REACH/UL 黃卡、包裝與標籤樣式 | 文件跟樣品一起進來,才驗得動「可不可追溯」 |
第 ② 類值得多說一句。厚度公差在墊片類材料上不是配角:厚度直接決定壓縮量與界面熱阻,而壓縮量又決定材料在實際鎖附條件下會不會被壓到失去回彈。索取樣品時如果只寫「要 1 mm 的墊片」,回來的可能是 1.0 mm 標稱、公差 ±10% 的版本,量到 0.9 mm 也不能說人家不合格——是需求本身沒有把公差帶講清楚。
第 ⑤ 類也一樣,要在索取清單裡指名要哪幾份文件。供應商手上有哪些體系認證(ISO 9001、IATF 16949、UL 黃卡、QC 080000 等)與物質合規文件,可以先從品質認證與品保體系這一類頁面看出大概,再回頭把「我要哪幾份」寫進需求裡;否則樣品到貨時只會附一張規格表,承認文件還得另外要一輪。
送樣前把要驗的項目寫成清單,樣品一到就能直接進檢驗流程,不必再回頭跟原廠來回補資料。
收樣第一步:尺寸與物理規格怎麼量、什麼算過
樣品進到實驗室的第一件事不是上熱測台,而是量尺寸。理由很實際:尺寸量錯,後面所有熱性能數據都失去意義(膜厚進到熱阻計算,厚度進到壓縮量計算)。尺寸公差的判定,也就成了整個樣品驗證的第一道關。以站上導熱墊片產品線為例,典型厚度帶從 0.25 mm 到 5 mm、硬度依系列型號橫跨 Shore OO 5 至 70,這個範圍裡每一段適用的公差寫法都不一樣。
厚度:量具、點位、壓力三件事都要固定
同一個量具量同一片材料,換個人量出來差 0.02 mm 是常態。要讓數據可比較,把三件事寫進檢驗規範:
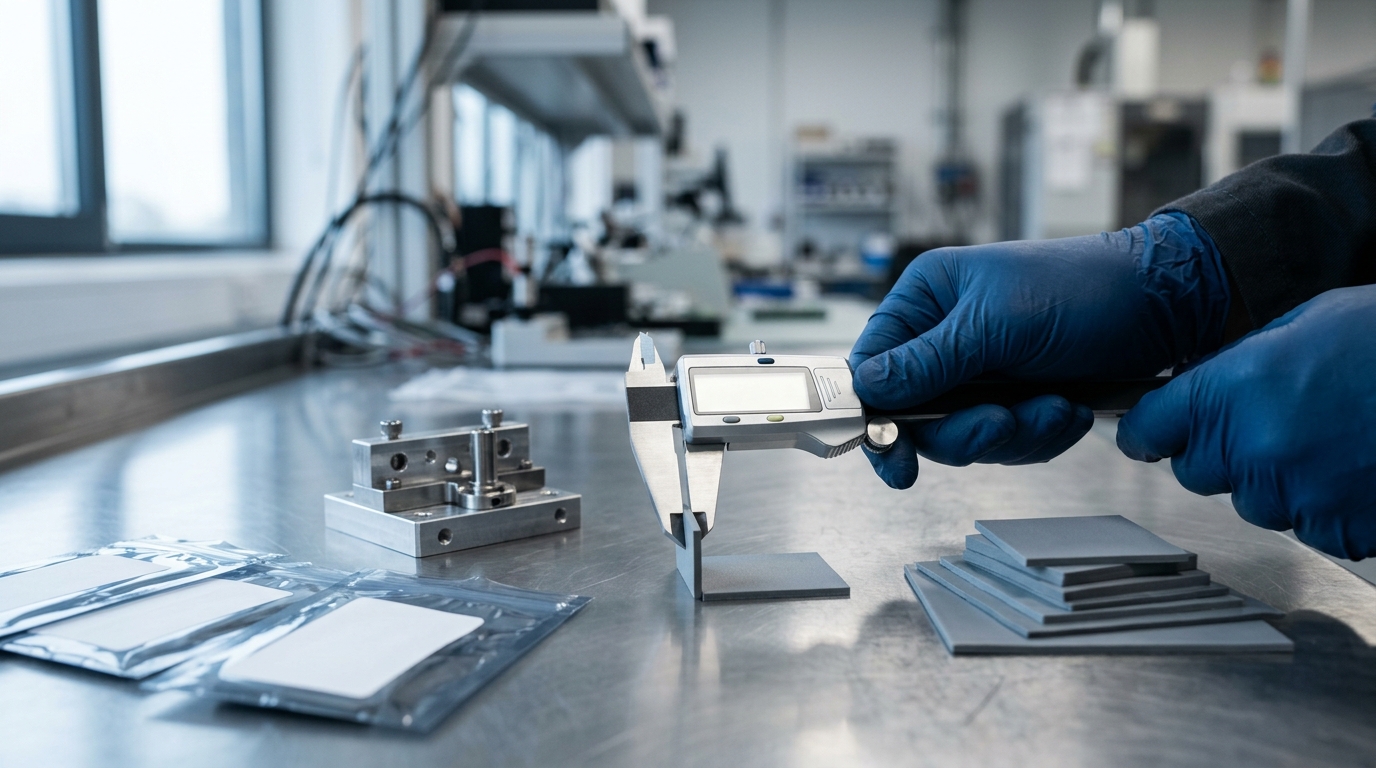
- 量具:軟質墊片用低壓測厚計(壓腳面積大、接觸壓力小),別用游標卡尺或尖頭千分尺——夾緊的瞬間材料就變形了;
- 點位:中心一點加四角共五點是最起碼的取法,片材越大越要加點,並註明離邊緣的最小距離;
- 壓力:量測壓力要跟實際組裝壓力分開記錄。材料在 0.1 MPa 與 0.5 MPa 下量出來的厚度不同,這不是誤差,是物理。
硬度、密度與外觀
硬度通常用邵氏硬度 OO 級(Shore durometer)表示,測試方法對應 ASTM D2240。軟材的硬度值對試片厚度很敏感——試片太薄會量到硬底座的硬度,實務上要多片疊合到足夠厚度再量,並在報告裡註明疊合方式。密度依 ASTM D792 或 D297 這類密度與比重測試方法量測,用途是比對批次間填料含量變化(密度異常通常是配方或分散問題的第一個訊號)。
外觀檢驗容易被跳過,但氣泡、雜質、離型膜殘留與邊緣崩裂,是樣品被判退最常見的四個理由。把「可接受/不可接受」用照片定義清楚,比寫「外觀良好」有用得多。
判收門檻怎麼寫
門檻不要憑感覺寫。下表標示的數值是常見的起點,實際門檻要依你的應用、組裝壓力與供應商能力議定——照這三欄填完,就會得到一份自己站得住的判收表:
| 檢驗項 | 怎麼量 | 判收門檻的寫法 |
|---|---|---|
| 厚度 | 低壓測厚計,五點取平均與極差 | 五點平均須落在標稱值 +/− 公差帶內;五點極差不得超過公差全寬的 0.75 倍(即單邊公差值的 1.5 倍,把量測變異的餘裕留在裡面) |
| 硬度 | 邵氏 OO,疊合到指定厚度 | 標稱值 ±5 OO(同批內);批次間差異另立規則 |
| 密度 | 比重法 | 標稱值 ±3%,超出先查填料分散,不當作單一不良品處理 |
| 尺寸與外觀 | 卡尺+目視/照片標準 | 依圖面公差;外觀依照片標準逐項打勾 |
| 電氣(若為絕緣用途) | 耐壓/擊穿電壓測試 | 依材料耐壓等級,例如 1500–6000 VAC 級產品取對應下限 |
最後一項要看材料。以站上導熱絕緣片這類型號為例,樣品要驗的是耐壓與介電強度;而凝膠類點膠材料沒有固定厚度,樣品階段的判收重點就換成膜厚與覆蓋率,量測方式完全不同。這也是為什麼索取樣品時,②尺寸與公差那一欄材料型態不同就得換一套問法:墊片問公差帶,凝膠問目標 BLT 與點膠量,膏類則問黏度與塗佈厚度。
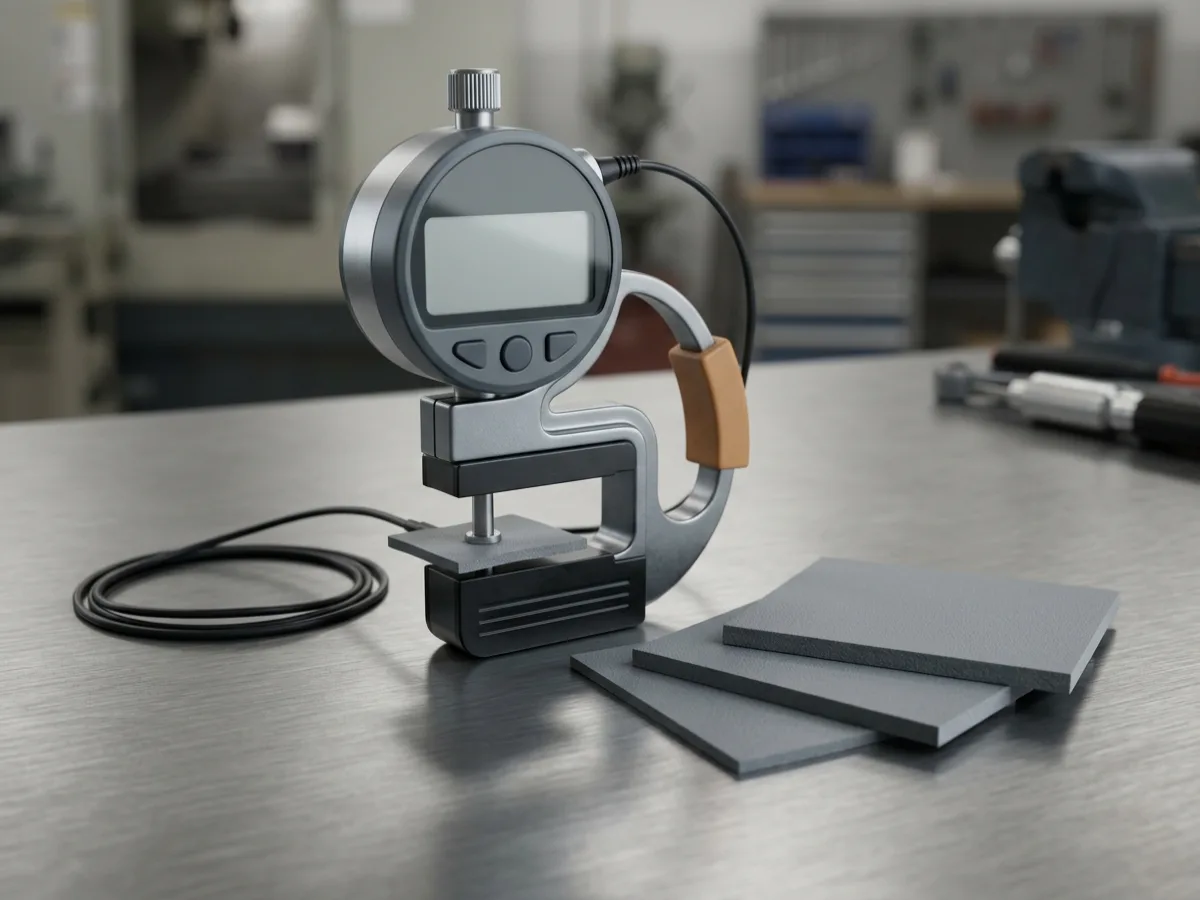
厚度量測要用低壓測厚計:同一個點位、同一套壓力,數據才有比對的基礎。
熱測怎麼做才可比較?熱阻與導熱係數的條件對齊
樣品驗證裡最容易被誤用的一組數字,就是導熱係數(k,W/m·K)與熱阻(Rth):
- 導熱係數是材料本身的性質,熱阻則是「這一片、在這種壓力與厚度下」的整體表現(含材料本體與兩個接觸界面)——兩者不能互換比較。
熱界面材料的樣品驗證之所以常各說各話,是因為量測方法不同。ASTM D5470 走的是穩態熱流法:把試片夾在上下兩個金屬塊之間,控制夾持壓力、量測實際膜厚與通過的熱流,得到的是這個壓力、這個厚度下的熱阻。另一條常見路線是 ISO 22007-2 這一類瞬態法(Hot Disk/TPS),一次取得導熱係數、熱擴散與比熱——熱擴散描述熱在材料內部傳播的速度,比熱則關係到材料升溫時吸收的熱量,兩者都是材料本身的性質,不直接回答「裝進你那個間隙之後會怎樣」。瞬態法速度快、樣品準備簡單,但它量到的是材料性質,不是界面表現。
所以導熱係數的測試條件,比導熱係數本身更該問清楚。供應商給的數字能不能用,取決於它有沒有附下面這幾項:
| 必附條件 | 不附會發生什麼 |
|---|---|
| 測試方法與標準 | 穩態熱阻與瞬態導熱係數被拿去並排比較 |
| 夾持壓力(psi/MPa) | 低壓力下的漂亮數字,組裝時根本達不到 |
| 膜厚/BLT | 熱阻被換算成導熱係數時,分母是猜的 |
| 樣品面積與取樣點數 | 無法判斷數據是單點還是平均值 |
| 重複次數與離散度 | 看不出這批材料穩不穩 |
實務上的做法很簡單:要求同一片材料在兩個壓力(例如你製程的上下限)各給一組數據。壓力相依性看得出來,樣品才有決策價值。至於量測本身的離散,樣品階段不必追求實驗室等級的量測不確定度評估,但至少要知道重複量測的變異有多大——變異大於材料差異時,所有比較都不成立。
如果你還在「該選哪一種材料型態」的階段,導熱材料的選型決策順序那篇已經把間隙、組裝壓力與製程條件拆過一遍,可以先看完再回來定測試條件——順序顛倒的話,很可能驗完才發現這種材料根本不適合你的組裝方式。
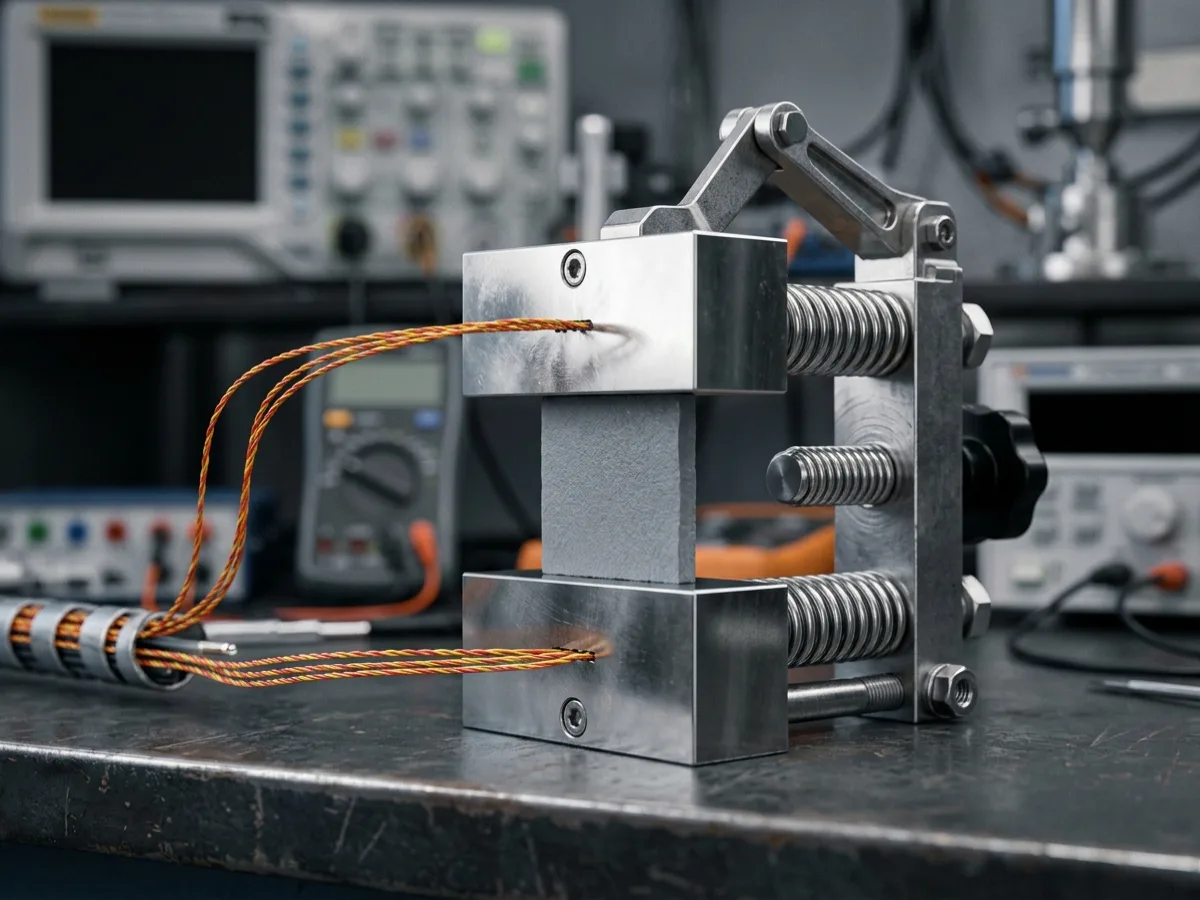
熱阻治具的關鍵不是金屬塊多精密,而是壓力與膜厚能不能被固定與記錄下來。
可靠度:樣品級要排哪些測試、條件怎麼定
可靠度是樣品驗證裡最常被延後的一段——因為它最花時間。但樣品階段只做一次溫度量測就放行,等於把風險整批轉到量產。樣品級的四項主測與條件設定方式:
① 熱循環/冷熱衝擊。 熱循環樣品要看的是材料在反覆脹縮後有沒有分層、泵出或熱阻劣化。熱循環造成的疲勞來自材料之間的熱膨脹差異,條件要照實際應用的溫差與次數排,而不是照供應商預設。IEC 60068 系列提供環境試驗的條件框架(高低溫、溫變率、濕度),可作為訂條件的共同語言;電動車的功率模組與儲能變流器這類應用,常有比通用標準更嚴格的客戶規範(溫差、循環數、通電狀態都可能被指定),那就以客戶規範為準。
② 高溫高濕。 85 °C/85% RH 是常見的加速條件,主要看界面材料是否吸水、是否在濕熱下與基材脫離。這一項建議至少跑一個週期再判定,不要用材料手冊上的吸水率直接推論。
③ 泵出、出油與揮發。 這三項對密閉腔體與光學應用是關鍵風險:材料在反覆溫度循環與壓力下被擠出界面(泵出)、低分子矽氧烷析出污染光學面(出油)、或在高溫下揮發形成沉積。揮發量可用熱重分析(TGA)之類的方法觀察重量損失隨溫度的變化;怕矽的場景(光模組、鏡頭模組,以及先進封裝與其他密閉腔體)則要在索取樣品時就指定低揮發規格,例如站上非矽導熱墊系列這種明示無低分子矽氧烷析出的品項。
④ 壓縮永久變形。 材料長期被壓縮後回彈變差,接觸壓力下降、熱阻上升。泡棉與墊片類可以參考如「25% 壓縮應力」與「永久壓縮」這類規格值,用實際壓縮比測試,而不是用材料出廠值推算。
樣品要排幾片、跑多久,取決於你願意承擔多少量產風險。實務上常見的做法是每個條件至少 3 片(1 片只能證明「有機會」,看不出離散度);循環數則取應用條件的十分之一到五分之一當加速篩選,通過後再讓首批跑完整條件。這兩個數值沒有標準答案,寫進驗證計畫時要以自己的應用條件與供應商的實測能力為準。判定方式建議在開跑前就寫死:熱阻變化率超過 X%、外觀出現分層或泵出痕跡、或尺寸超出公差,即判不通過。開跑後才訂門檻,等於事後解釋數據。
溫循條件要照實際應用的溫差與次數排——供應商預設條件通過,不代表你的場景會通過。
從樣品到量產:承認書與 COA 要載明什麼
樣品驗完,要有一份文件把「驗過的是什麼」固定下來,否則三個月後沒人說得清楚當初量的是哪一版。這就是樣品承認書(Approval Sheet)與出廠檢驗報告(COA)的角色分工:承認書是「對這一版規格的最終約定」,COA 是「每一批都照這個約定出貨的證明」。
承認書常見的缺漏是「只寫規格值、不寫方法」。同樣標示 3 W/m·K,用不同方法量出來的數字不能互相對照,所以欄位要寫到這個程度:
| 區塊 | 必載欄位 |
|---|---|
| 材料身分 | 系列/型號、版本、顏色、阻燃等級、工作溫區、儲存條件 |
| 尺寸 | 標稱厚度+公差帶、片材尺寸、離型膜/背膠、裁切方式、厚度量測方法與量測壓力 |
| 熱性能 | 導熱係數或熱阻值+測試方法+夾持壓力+膜厚+取樣點數 |
| 可靠度 | 測試項目、條件、循環數、判定門檻、測試後結果 |
| 法規 | RoHS/REACH(含 SVHC)/UL 黃卡編號等對應文件編號 |
| 包裝與標識 | 包裝形式、每箱數量、標籤欄位(批號、生產日期、效期) |
| 版本控制 | 文件版次、簽核欄、生效日 |
COA 那一側則要能對上批號:每批出貨附上批號、生產日期、檢驗項目與實測值、判定結果與檢驗人員。看 COA 不是看它寫了「合格」,而是看它有沒有把你承認書裡的關鍵項逐項列出並附實測值——只寫「依規格」三個字的 COA,對進料檢驗沒有幫助。各材料家族的規格書與 RoHS/REACH/UL 涵蓋範圍,站上整理在全系列產品與合規文件入口,擬承認書欄位時可以先比對你要的項目有沒有對應文件可引用。
接下來才是樣品到首批的一致性比對。做法不複雜:首批到貨時把樣品階段量過的那幾個項目(厚度、硬度、密度、熱阻)重跑一遍,差多少寫下來,並約定超出多少即啟動異常處理。首件檢驗看的是產線設定對不對,進料檢驗看的是材料有沒有換版本;兩者的抽樣計畫都應該在承認階段就談好,而不是首批到貨當天才決定要抽幾片。
供應商那一側的品質系統會直接影響這件事的可執行性。Ziitek 以四個生產基地用同一套製程條件生產,並以 ISO 9001 與 IATF 16949 的品質系統要求批次檢驗與異常處理流程(認證範圍與有效期見官網公告),這類資訊在評估「批與批之間會不會漂移」時,比任何單次測試數據都值得先確認一次。
常見問題
樣品要拿幾片才夠?
每個測試條件至少 3 片,尺寸與外觀檢驗可增加取樣數(它破壞性低);若要做熱阻的壓力相依性(兩個壓力各一組),片數要相應加倍。這是常見的起點,不是硬規則——實際片數要依測試項目與你要求的信心水準訂定。只給 1 片樣品的供應商,等於只給你看可能性,不是給你驗證的材料。
厚度公差要怎麼定?
先問自己兩個問題:組裝後的壓縮量有多少?壓縮量的容許範圍有多大?公差帶要能保證在最薄與最厚的組合下都不會超出這個範圍。實務上可以向供應商要「標稱厚度+最小/最大厚度」兩個數,再自己換算壓縮率,而不是直接沿用供應商的預設公差。
送樣時一定要附承認書嗎?
索取樣品階段先要承認書樣本(空白或他案的),用來確認對方會提供哪些欄位;正式承認書在樣品驗證通過、且雙方對規格與條件達成一致之後才簽。順序顛倒的話,常常會簽下一份「規格寫了、方法沒寫」的文件,日後爭議時幫不上忙。
供應商給的熱阻數字可以直接比較嗎?
只有在測試方法、夾持壓力、膜厚、樣品面積都相同時才可以。這四項裡少一項,數字就只能當參考。實際做法是索取原始量測記錄,並要求同一片材料在自己製程的壓力上下限各給一組數據。
樣品要跑多久的可靠度測試?
樣品階段建議用加速條件做篩選(例如應用循環數的十分之一到五分之一),把明顯不合格的候選先淘汰掉;完整條件的驗證留給首批。這樣可以在幾週內收斂選型,而不是讓整個專案等三個月的測試。
樣品驗過了,量產就一定沒問題嗎?
不會。樣品與量產最常見的三個差異來源是:厚度落在公差帶的不同位置、硬度批次漂移導致接觸壓力改變、以及填料分散造成的密度差異。這三項都是可以在樣品階段先寫進判收表、並在首批到貨時重跑的項目。樣品驗證的價值不是保證量產合格,而是把量產可能失敗的原因提前變成可量測的項目。
下一步:把三張清單帶進下一次送樣
樣品驗證做對了,給採購與研發省下的不是一次測試的時間,而是一次選錯料的整個專案週期。回顧三張清單:送出索取需求時附上五類資料清單,收樣時照判收門檻表量尺寸與物理規格,通過後把條件與結果寫進承認書與 COA 欄位對照。
本站在熱設計驗證與失效診斷這個主題下,會持續把測試條件、判讀方式與承認流程的細節拆開來寫,新文章上線後會陸續歸到該主題頁底下。若你手上已經有樣品、想確認量測條件設定得對不對,或需要一份帶測試條件的樣品數據與承認文件範本,可以與 Ziitek 工程團隊討論你的樣品驗證計畫,我們會依你的間隙、壓力與應用環境協助把條件收斂下來。