導熱材料測試方法:熱阻、可靠度、量產驗證
驗證導熱材料不能只看導熱係數:本文以材料特性、可靠度、量產一致性三層測試架構,說明熱阻(ASTM D5470)、熱循環、油析揮發與批次檢驗怎麼測、條件怎麼讀、報告怎麼要。
導熱材料的測試方法不是「照著規格書上的數字收貨」那麼簡單:同一片墊片,換個測試壓力、膜厚或測試方法,量出來的熱阻可以差上好幾倍。真正可用的驗證,是把測試拆成三層——材料特性(導熱係數、熱阻)、可靠度(熱循環、高溫高濕、油析揮發)、量產一致性(批次檢驗、出廠報告)——每一層測不同的問題,再用同一套條件邏輯把數字串起來。這篇指南給硬體、可靠度與品保工程師一套可以照著排的驗證架構,以及向供應商索取測試資料時不會被規格書糊弄的檢查清單。
先講清楚邊界:這篇談「怎麼驗」,姊妹篇《導熱材料選型指南》談「怎麼選」——先讀那篇把材料類型定下來,再拿這篇的方法去驗收你選的那一家。選錯了材料,測試做得再嚴謹也只是把錯的東西驗證得很徹底。
導熱材料測試方法怎麼分層?先用三層架構框住驗證範圍
工程上的驗證失敗,多半不是某個測試做錯,而是層次混在一起:拿實驗室「材料特性」的數字,當成「量產每一批」的保證;或拿一顆樣品的可靠度測試,宣稱整條產線都一樣。把驗證拆成三層,各自回答各自的問題,是這篇文章的核心框架:
- 第一層 · 材料特性與熱性能:這批材料「本質上」導熱多少、熱阻多少、幾何與硬度規格是否成立。目的是承認規格與橫向比較——樣品級、條件固定。
- 第二層 · 可靠度與環境耐受:這顆 TIM 在熱循環、高溫、高濕、長期壓縮下會不會退化、泵出、油析或揮發。目的是確認壽命內不失能——樣品級、按應用排條件。
- 第三層 · 量產一致性:量產的每一批,是不是都和承認樣品一樣。目的是守住批間變異——每批或抽批檢驗,靠 IQC 與出廠報告(COA)落地。
三層對應三種文件:第一層對應 datasheet 與承認書,第二層對應可靠度測試報告,第三層對應每批的 COA 與 SPC 數據。向供應商要資料時,三份都要要——只給 datasheet 的供應商,等於只證明了第一層。下面是總測試矩陣,把三個層級、測什麼、怎麼測、什麼時候測一次列清楚:
| 驗證層級 | 測什麼 | 常用方法/標準(例) | 抽樣與時機 | 想看出什麼問題 |
|---|---|---|---|---|
| L1 材料特性 | 導熱係數(k) | 雷射閃光(ASTM E1461)、熱流計(ASTM E1530)、防護熱板等;石墨類須註明導熱方向 | 承認與變更時;量產週期性抽測 | 標稱值是否屬實、能不能橫向比較 |
| L1 材料特性 | 熱阻 | ASTM D5470(必須附壓力與膜厚條件) | 承認與變更時;大貨週期抽測 | 裝進產品後的真實接合表現 |
| L1 材料特性 | 厚度、硬度、密度、尺寸 | 量具、硬度計(Shore 00/A)、比重天秤 | 每批進料(IQC) | 幾何與軟硬是否一致 |
| L1 材料特性 | 電氣特性(絕緣型) | 耐壓測試、絕緣電阻 | 承認與變更時;絕緣型每批抽測 | 跨電壓使用安全 |
| L1 材料特性 | 阻燃與環保合規 | UL 94 燃燒分級;RoHS/REACH(XRF 篩查) | 承認時;定期複測 | 安規與出口法規 |
| L2 可靠度 | 熱循環 | 可參照 JEDEC JESD22-A104、IEC 60068-2-14 訂條件 | DVT/PVT 階段 | 泵出、膜厚漂移、開裂 |
| L2 可靠度 | 高溫老化 | 恆溫烘箱(依材料溫區) | DVT/PVT 階段 | 油析、硬化、熱阻漂移 |
| L2 可靠度 | 高溫高濕 | 85 °C/85 %RH 等恆溫恆濕條件 | DVT/PVT(光學、戶外、密封場景) | 吸水、絕緣退化、揮發物 |
| L2 可靠度 | 油析/揮發 | 高溫儲存後觀察與量測;真空環境可參考 ASTM E595 的 TML/CVCM 概念 | 光學、雷射、密閉、車載場景 | 汙染鏡片、接點或凝結在腔體內 |
| L2 可靠度 | 壓縮永久變形 | 恆壓高溫老化後量回彈 | DVT/PVT 階段 | 長期夾持力衰減 → 熱阻上升 |
| L3 量產一致性 | 批間熱性能與幾何 | IQC+COA+SPC(製程能力) | 每一批 | 批與批之間漂移 |
這張矩陣不是叫你全部照做:光學產品一定要做油析揮發,車載一定要做熱循環,室內低功率消費品可以只做 L1+部分 L2。測試矩陣是「按應用勾選」,不是「按表操課」。墊片類材料的厚度、硬度與公差是 L3 的第一道關卡,相關規格可對照導熱墊片產品系列的標示方式建立自己的進料標準。
導熱係數與熱阻:兩種數字,來自不同的測試方法
規格書上最容易誤讀的一對數字,就是導熱係數(thermal conductivity)與熱阻。導熱係數是材料本質屬性,描述「材料本身」導熱多快;熱阻描述「這條接合處」實際表現,還包含膜厚與兩側接觸熱阻。而兩者的測試方法完全不同——這是驗證架構的第一個分叉。
導熱係數的測法大致分兩類:
- 穩態法:樣品處於穩定熱流下,量「熱流 × 溫差 × 厚度」算出 k。常見如防護熱板法,以及測熱阻再換算的防護熱流計法(ASTM E1530)。適合均質、中低導熱的材料。
- 非穩態(瞬態)法:施加瞬間熱脈衝或週期熱源,量溫度響應推導熱擴散率,再乘密度與比熱得到 k。雷射閃光法(ASTM E1461)是高導熱材料的主流;熱盤法(TPS)則常用於膏體、液體與軟質材料。
不同方法量同一片材料,結果可能差一截——樣品厚度、方向、表面狀態、量測溫度都不一樣,方法之間沒有「換算公式」。所以驗證第一課:比較 k 之前,先確認兩邊用的是同一種方法、同一方向。石墨類各向異性材料尤其如此:Ziitek 的導熱石墨片系列在平面(X-Y)方向可到 240–1700 W/m·K,但垂直(Z)方向只有約 5–140 W/m·K——不看方向的 k 數字,比沒有數字更危險。
同一批材料,換個量測方法或方向,k 的數字就不同——樣品狀態與方法條件要一起記錄,數字才有意義。
熱阻的測法則是另一套:把樣品夾在加熱塊與冷卻塊之間,量通過的熱流與溫差,得到的是「整條接合處」的表現。這裡的主角是 ASTM D5470,下一節單獨講它為什麼是 TIM 驗證裡最常被誤用的標準。規格書上的 k 與 Rth 到底怎麼對應到你的設計,前一篇姊妹指南有從參數到決策樹的完整拆解,本篇不重複。
熱阻怎麼測才可信?壓力、膜厚與 ASTM D5470
ASTM D5470 是導熱界面材料熱傳特性測試的業界主流標準,標準全文由 ASTM 官方販售:樣品放在兩個金屬塊之間,上塊加熱、下塊冷卻,量穩定狀態下的熱流與上下溫差,得到歸一化到面積的熱阻,通常以 °C·cm²/W 表示。為什麼要歸一化到面積?因為面積大一倍,能傳的熱就多一倍——不歸一化的「總熱阻」無法跨尺寸比較。
D5470 真正的重點不在「用哪台儀器」,而在「什麼條件下量」。影響結果的參數至少有四個:
- 測試壓力:壓得越緊,接觸熱阻越低。墊片在 10 psi 與 30 psi 下量出的熱阻可能差 20–40 %(行業典型值,依硬度與壓力區段而異)——規格書不寫壓力,數字就沒有錨點。
- 壓縮後膜厚(BLT):同一片墊片壓到 0.5 mm 與 0.3 mm,熱阻完全不同。膏與凝膠的 BLT 由塗佈或點膠工藝決定,量測時更要寫清楚。
- 量測溫度:多數 TIM 的 k 與熱阻會隨溫度漂移,規格要標是在哪個平均溫度下量的(常見 50 °C 或 100 °C 等級)。
- 治具與樣品狀態:金屬塊表面粗糙度、樣品是否含離型膜、是否先老化過,都會改變數字。
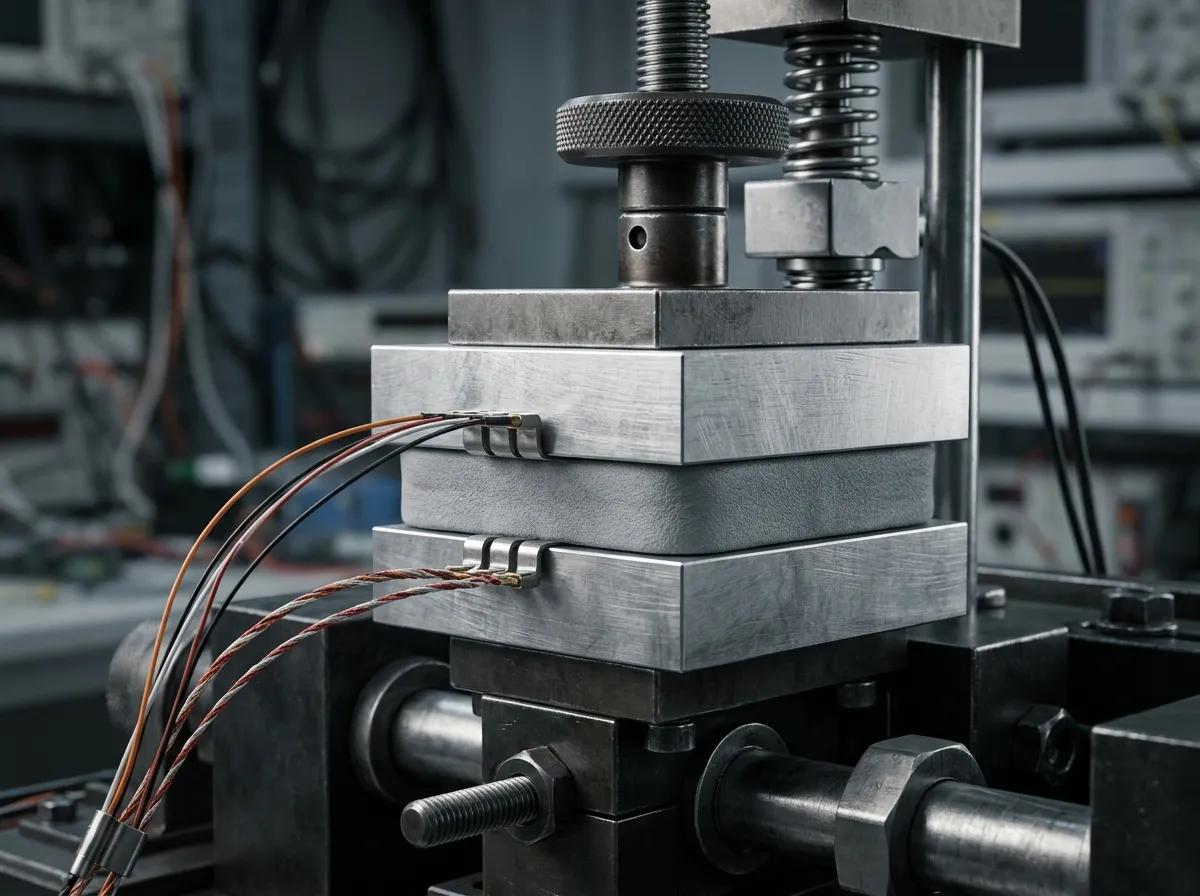
熱阻測試的核心是「把條件釘死」:壓力、膜厚與溫度不同,同一片墊片會量出不同的數字。
所以判讀心法只有一句:熱阻數字一定要連同「壓力+膜厚+方法」一起看,缺一不可比。反過來說,這也給你一條篩選供應商的捷徑——規格書肯不肯把測試條件寫清楚,本身就是供應商實驗室成熟度的試金石。業界對 TIM 熱阻測試的條件敏感度早有經典討論,Electronics Cooling 的技術文章把膏、墊片、PCM 的熱阻量級與量測陷阱講得很清楚,值得當背景讀物。
實務上一個常見誤區是把「熱阻」直接當「材料熱阻」:D5470 量到的數字包含材料本體加上兩側接觸的貢獻,不同壓力下接觸貢獻佔比不同。想分離兩者,需要量多個膜厚外插——這屬於進階判讀,一般採購驗收用「同條件比大小」就夠了。膏狀材料的熱阻條件特別敏感,導熱膏產品系列的規格頁是練習「先看條件欄再看數字欄」的好範例:同一支膏,塗多薄、壓多緊,直接決定你拿到的熱阻值。
可靠度測試怎麼排?熱循環、高溫、高濕的條件與判退
材料特性測試回答「現在好不好」,可靠度測試回答「三年後還好不好」。TIM 是軟材料,失效多半是漸進的:熱循環讓膏體慢慢泵出、高溫讓基礎油析出、濕氣讓絕緣性能退化。可靠度測試的條件沒有萬用答案,要從「產品會經歷什麼」倒推,常用條件如下(皆為行業典型值,實際以產品溫區與雙方約定為準):
| 測試 | 典型條件(例) | 主要觀察點 | 特別重要的場景 |
|---|---|---|---|
| 熱循環(溫度循環) | −40 ~ +125 °C(依產品溫區),500–1,000 次循環 | 熱阻變化率、外觀(裂/分層)、膜厚漂移 | 車載、戶外、溫差大的機櫃 |
| 高溫老化 | 125–150 °C 連續 1,000 小時(依材料溫區) | 油析量、硬度變化、熱阻漂移 | 長期高溫運轉的電源與車載 |
| 高溫高濕 | 85 °C/85 %RH 或 60 °C/90 %RH,500–1,000 小時 | 吸水、絕緣阻抗、外觀 | 戶外、密封腔體、光學模組 |
| 低溫儲存 | 依材料最低工作溫區,數百小時 | 硬化、龜裂、貼合失效 | 冷鏈、戶外攝影、車載 |
熱循環的循環數與溫度範圍,可參考 JEDEC 的 JESD22 系列或 IEC 60068-2-14 的精神,再依「實際最差環境+安全餘量」訂自己的規格;熱循環的物理機制——反覆膨脹收縮造成的應力與疲勞——是所有條件設計的出發點。
可靠度測試的條件要從「產品實際會經歷什麼」倒推:溫差越大、循環越頻繁,條件就要越嚴。
判退標準要在測試前寫死,不要等數據出來才討論。業界常見的做法是抓四個維度:
- 熱阻變化率:測試前後同條件量測,常見接受線在 +15~+20 % 以內(行業典型值,嚴苛應用更緊)——數字要雙方白紙黑字約定;
- 外觀:裂紋、分層、明顯析出、變色——目視或放大鏡檢;
- 機械特性:硬度、壓縮率漂移是否超過規格;
- 電氣特性:絕緣型材料在濕熱後要複測耐壓與絕緣電阻。
相變材料(PCM)在高熱循環場景有先天優勢——常溫固態、到相變溫度才軟化,抗泵出特性讓它在全年無休的伺服器與車載電源特別受歡迎,這類材料的可靠度測試重點是「反覆相變後熱阻是否穩定」,可對照相變材料產品系列的溫區標示來訂循環條件。
長期失效才看得到:泵出、油析、揮發與壓縮永久變形
可靠度測試裡,有四種 TIM 特有的漸進失效最常被低估,因為它們「第一天」都看不出來:
油析、裂化這類漸進失效要靠長時間老化與放大檢視才看得到——規格書上的初始數字不會告訴你三年後的狀態。
- 泵出(pump-out):熱循環讓接合處反覆膨脹收縮,把膏狀材料一點一點擠出介面。對策是改用抗泵出配方的膏、PCM,或墊片類固態材料。
- 油析(bleed/油分離):基礎油在溫度與壓力下慢慢滲出材料本體。對光學鏡頭、感測器與金手指接點是汙染風險;量測做法是高溫儲存後觀察析出量。
- 揮發(outgassing):低分子矽氧烷(D3–D20 等)在高溫下逸散、再凝結在鏡片或腔體內壁。光學、雷射與密封模組對它最敏感——真空與航太產業以 ASTM E595 的總質量損失(TML)與收集揮發凝結物(CVCM)概念量化材料放氣特性,一般電子產品則用加權烘烤或目視凝結檢查。怕矽揮發的場景,非矽導熱墊系列與低揮發矽膠配方是兩個方向。
- 壓縮永久變形(compression set):軟墊在長期高溫高壓下彈性逐漸喪失,夾持力下降、介面重新出現空氣縫,熱阻跟著爬升。螺栓鎖固的結構尤其要在壽命末期確認墊片還壓得住。
這四種失效各自有完整的診斷方法與替代材料策略,本篇只給判斷框架——何時該擔心、往哪個方向解;逐項的測試細節會由本主題後續的專文(熱循環測試規劃、泵出、油析與揮發驗證)補齊。設計階段的原則是先問一句:我的產品裡,有沒有「光學、接點、密封、長期高溫」四個高風險關鍵字? 有一個就至少要做對應的那一項。
電氣、阻燃與環保合規要測什麼?
TIM 常同時兼任「導熱」與「隔離」兩個角色,跨電壓的接合處(電源、IGBT、馬達驅動)必須用絕緣型材料,並驗證它的電氣特性:
- 耐壓與絕緣:絕緣墊片的擊穿電壓、耐壓等級與絕緣電阻。Ziitek 的 TIS® 絕緣系列耐壓可到 1,500–6,000 VAC,絕緣導熱片系列按耐壓分級標示,選型時直接對照你的工作電壓與爬電需求。
- 導電材料的紅線:石墨片、碳纖維墊與液態金屬是導電的,絕對不能用在跨電壓接合——這是設計錯誤,不是測試能救的。
- 阻燃:有安規需求的產品(電源、家電、車載)通常要求 UL 94 V-0 等級,並以 UL 黃卡追蹤型號與材料的一致性。
- 環保與有害物質:出口歐美需要 RoHS、REACH 合規文件;產線可做 XRF 篩查重金屬。管理體系(如 QC 080000 有害物質過程管理)決定的是「供應商有沒有制度保證合規」,跟測試報告一樣該列入供應商評鑑。
這一段的測試大多屬於「有就是有、沒有就是沒有」的通過型驗證,爭議少;真正的坑在文件覆蓋範圍——UL 黃卡要核對是否涵蓋你採購的那個型號,RoHS/REACH 報告要確認是針對該型號而非「同系列」。驗收時把型號逐一對上,比信任品牌名可靠。
量產一致性怎麼驗?讓每一批都像承認樣品
承認樣品很完美、量產第一批就漂掉,是 TIM 採購最常見的噩夢。導熱材料是「混煉填料→成型/硫化→裁切」的批式製程,批間變異的來源很具體:填料分散不均、硫化程度波動、厚度公差、模切尺寸漂移。第三層驗證就是要把這些漂移擋在進料端:
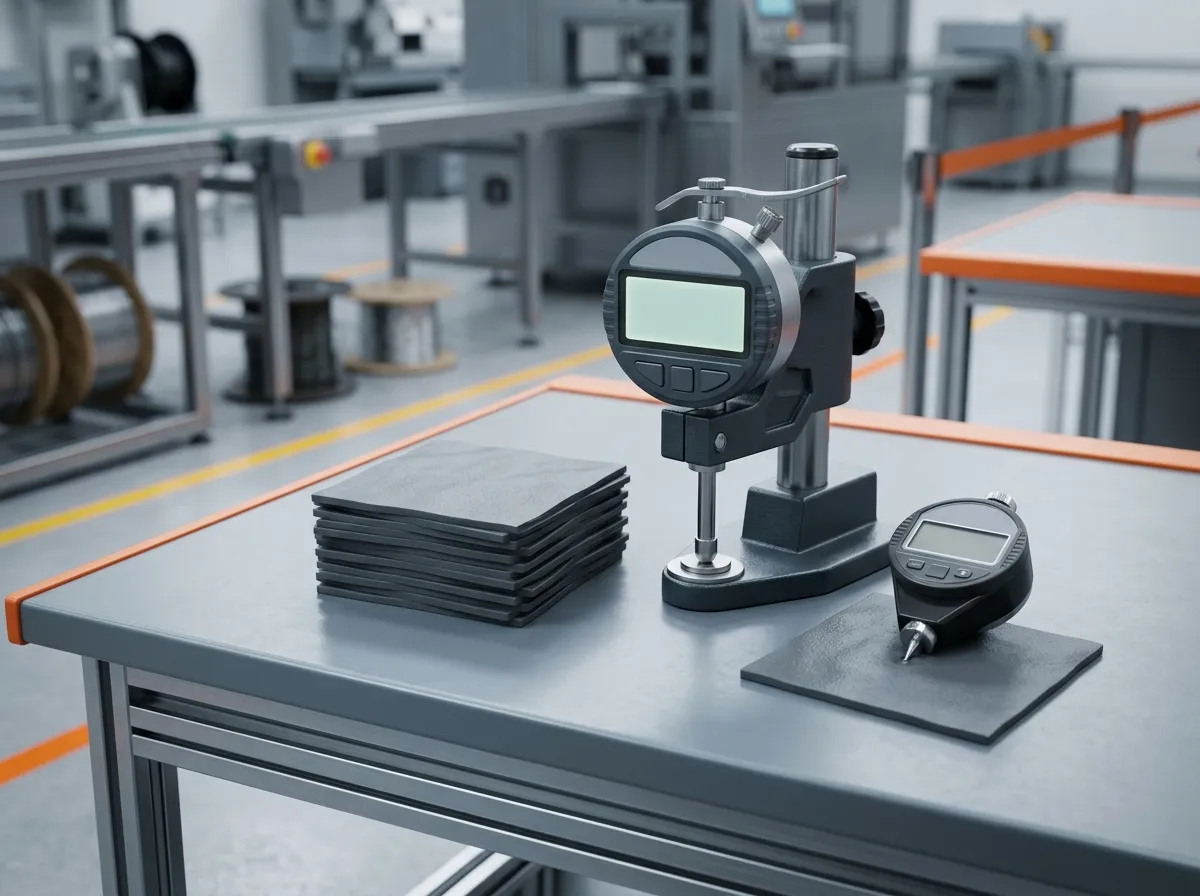
量產一致性的第一道關卡是幾何:厚度、硬度與尺寸每批都量,比偶爾抽一次熱性能更能攔住批間漂移。
- 進料檢驗(IQC):每一批至少量外觀、尺寸、厚度與硬度——這四樣儀器門檻低、幾分鐘出結果,卻能攔下多數常見的批間問題。熱性能(熱阻)可以週期抽測,不必每批全測(成本考量),但抽測頻率要寫進承認書。
- 出廠報告(COA):合格的供應商每批出貨都附 COA,內容至少含批號、厚度/硬度/密度實測值、熱性能抽測值、RoHS 狀態。沒有 COA 的批次,按「未驗證」處理,不是按「合格」處理。
- 製程能力數據(SPC):供應商若有 ISO 9001 或 IATF 16949 體系,可以要求批間厚度等關鍵參數的製程能力數據(如 Cpk)——這比單批合格與否更能預告「下一批會不會出事」。
- 變更管理:配方、厚度、供應商、產線地點任何一項變更,都要觸發「重驗第一、二層」而不是只補一份新 COA。把變更通知(PCN)條款寫進採購協議,是品保部門最划算的一筆保護。
Ziitek 的立場是「一致性是設計出來的,不是檢驗出來的」——四個生產基地(東莞、昆山、台灣、越南)共用同一套工藝與檢驗標準,加上 ISO 9001 與 IATF 16949 體系,讓多點供貨不會變成多套品質。凝膠與膏這類點膠型材料的一致性還牽涉包裝與保存(黏度隨儲存條件變化),量產抽驗要連「收到貨時的狀態」一起看,導熱凝膠產品系列的儲存與使用條件可以當作訂 IQC 的參考。
一份完整的導熱材料驗證計畫怎麼寫?
把三層收斂成時間軸,驗證計畫就是四段:
- 樣品承認(打樣階段):做 L1 全項——k(同法同條件)、熱阻(帶壓力膜厚)、幾何與硬度、電氣(如需要)、合規文件。這階段的重點是「把測試條件釘死」:以後每一批都用同一套條件比。
- 工程驗證(DVT/PVT 階段):用正式模具與製程的樣品做 L2 可靠度——熱循環、高溫老化、高溫高濕、油析揮發。抽樣建議每條件至少 3 個樣品、以最差值判定,並預留未測試的對照樣品。
- 量產監控:L3 落地——每批 IQC+COA,週期性熱性能抽測,供應商 SPC 數據定期回顧。
- 變更與異常處理:任何變更觸發重驗;量產中熱阻異常先查「條件有沒有跑掉」(壓力、膜厚、儀器校正),再查材料——測試條件沒守住,數字跳動常常是量測問題不是材料問題。
把這四段變成可執行的文件,關鍵是下面這張向供應商索取的清單——它同時也是你評鑑供應商實驗室成熟度的問卷:
| # | 索取什麼 | 為什麼要 |
|---|---|---|
| 1 | 每張 datasheet 的測試條件(壓力、膜厚、方法、量測溫度) | 沒有條件的數字無法比較、無法複測 |
| 2 | ASTM D5470 的熱阻原始曲線(熱阻 vs 壓力/膜厚) | 讓你在自己的設計壓力下讀值,而不是讀廣告值 |
| 3 | 可靠度測試報告(含條件、樣本數、判定標準與原始數據) | 確認測試是「真的做了」且做法合理 |
| 4 | COA 範本與最近 3–5 批的批間數據 | 看批間變異,不是看單批合格 |
| 5 | 認證文件與型號覆蓋範圍(UL 黃卡、RoHS、REACH) | 文件要對到你採購的型號 |
| 6 | 變更通知(PCN)流程與承認書條款 | 把「變更要重驗」寫成合約義務 |
常見問題(FAQ)
導熱係數高的材料,散熱一定比較好嗎?
不一定。散熱好壞看的是整條接合處的熱阻,由導熱率、壓縮後膜厚與接觸狀況共同決定。高 k 但壓不薄、貼不合的材料,實測可能輸給低 k 但接合好的材料——比規格先比測試條件。
ASTM D5470 到底在量什麼?
量導熱界面材料夾在金屬塊之間的熱阻(含接觸貢獻),標準做法下得到 °C·cm²/W 等級的數字。它同時是「比較基準」也是「誤用重災區」:不帶壓力與膜厚的 D5470 數字沒有比較意義。
為什麼熱阻規格一定要標壓力?
墊片要靠壓力壓實才能貼合,壓力不同、接觸熱阻就不同,量出的熱阻可差 20–40 %(行業典型值,依硬度與壓力區段而異)。規格書只寫「熱阻 1.0 °C·cm²/W」而不寫在幾 psi 量的,先假設它不可比。
導熱墊片需要做熱循環測試嗎?
看應用。車載、戶外與溫差大的機櫃一定要做;室內恆溫消費品可以簡化。熱循環主要抓泵出、膜厚漂移與開裂——固態墊片比膏體耐泵出,但仍要確認長期壓縮後的回彈夠不夠。
油析和揮發有什麼不同?
油析是基礎油以液態滲出材料(汙染接觸面),揮發是低分子矽氧烷以氣態逸散再凝結(汙染光學件與腔體)。光學與接點場景兩者都要防,怕矽就考慮非矽配方。
為什麼不同實驗室量的導熱係數不一樣?
方法(穩態/雷射閃光/熱盤)、樣品厚度與方向、量測溫度、表面處理都不一樣,彼此沒有換算公式。跨實驗室比較前,先確認方法與條件一致。
供應商的測試報告,先看哪一欄?
先看「條件欄」再看「數字欄」:壓力、膜厚、方法、溫度、樣本數、判定標準都寫清楚了,數字才有意義——條件欄越完整,報告越可信。
下一步:把三層架構帶進你的承認流程
驗證 TIM 不需要一次買齊所有儀器,需要的是先把架構立起來:第一層釘條件、第二層排可靠度、第三層守批次,然後向供應商要三份文件——條件完整的 datasheet、真的做了的可靠度報告、每批的 COA。Ziitek 自 2006 年生產導熱材料,產品線涵蓋墊片、膏、凝膠、相變、石墨與非矽系列,四個基地共用同一套檢驗標準;帶著你的應用條件與驗證項目,與 Ziitek 工程團隊討論測試數據與樣品
常見問題
導熱係數高的材料,散熱一定比較好嗎?
不一定。散熱好壞看的是整條接合處的熱阻,由導熱率、壓縮後膜厚與接觸狀況共同決定。高 k 但壓不薄、貼不合的材料,實測可能輸給低 k 但接合好的材料——比規格先比測試條件。
ASTM D5470 到底在量什麼?
量導熱界面材料夾在金屬塊之間的熱阻(含接觸貢獻),標準做法下得到 °C·cm²/W 等級的數字。它同時是「比較基準」也是「誤用重災區」:不帶壓力與膜厚的 D5470 數字沒有比較意義。
為什麼熱阻規格一定要標壓力?
墊片要靠壓力壓實才能貼合,壓力不同、接觸熱阻就不同,量出的熱阻可差 20–40 %(行業典型值,依硬度與壓力區段而異)。規格書只寫「熱阻 1.0 °C·cm²/W」而不寫在幾 psi 量的,先假設它不可比。
供應商的測試報告,先看哪一欄?
先看「條件欄」再看「數字欄」:壓力、膜厚、方法、溫度、樣本數、判定標準都寫清楚了,數字才有意義——條件欄越完整,報告越可信。